

Hva CNC gjør i en fabrikk for komponenter i løvtre
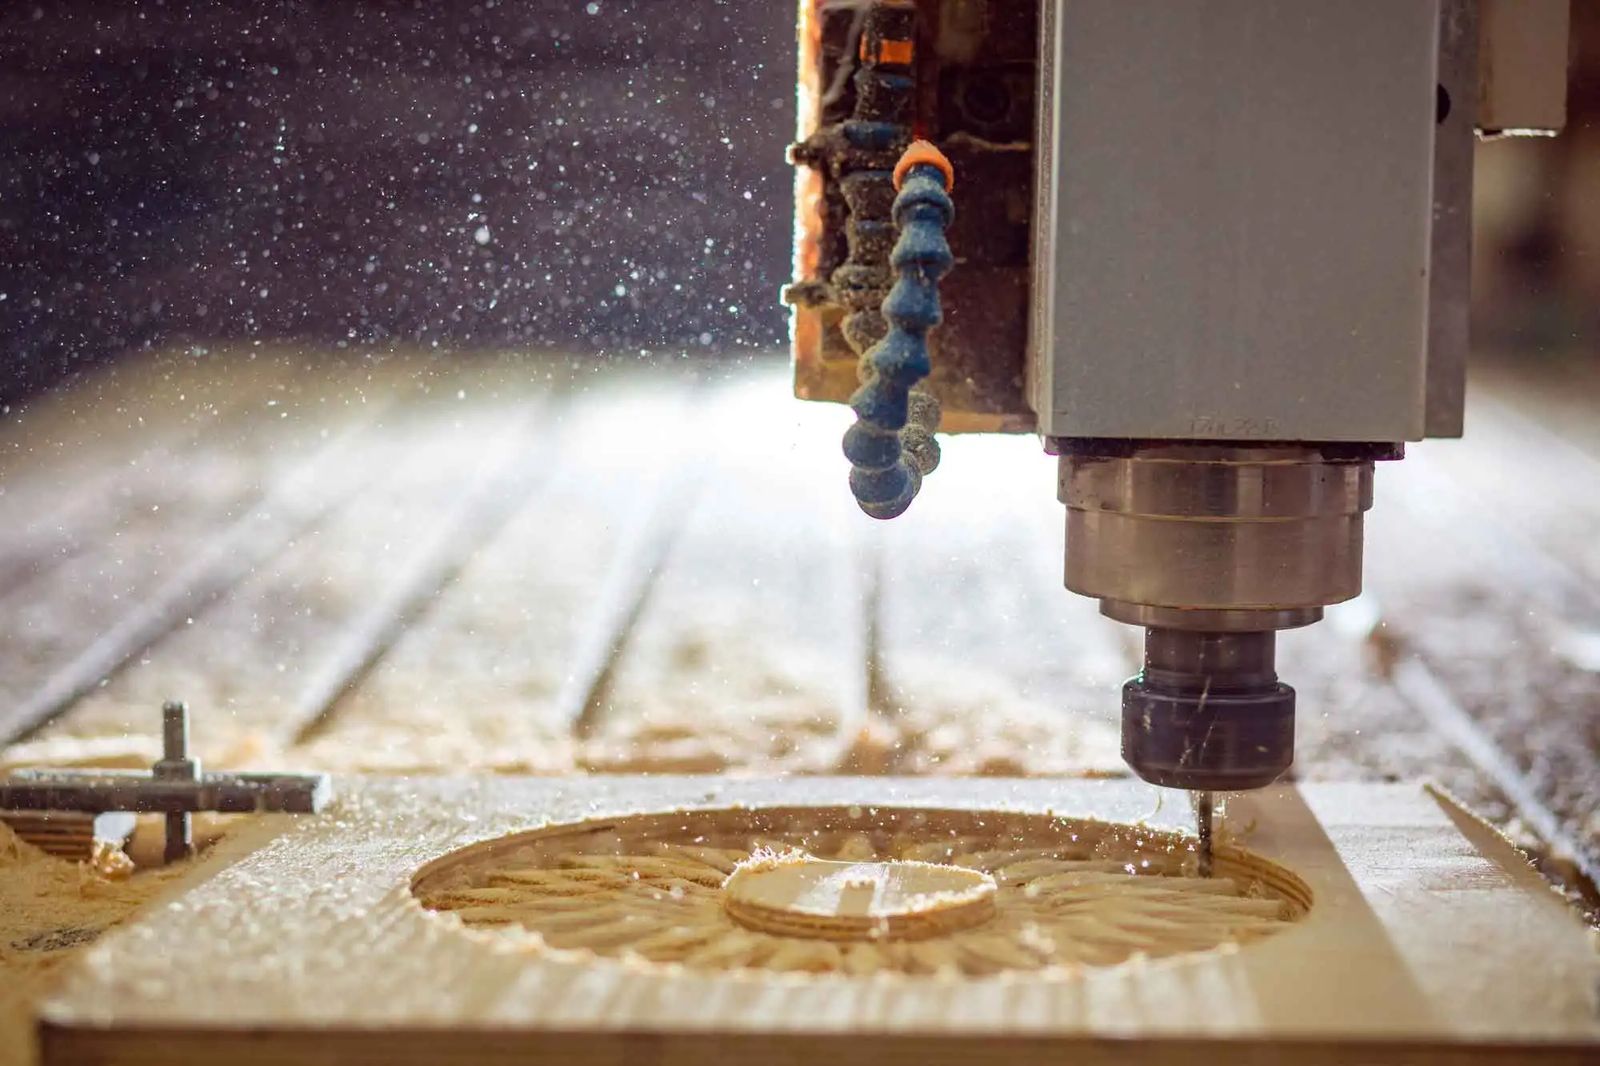
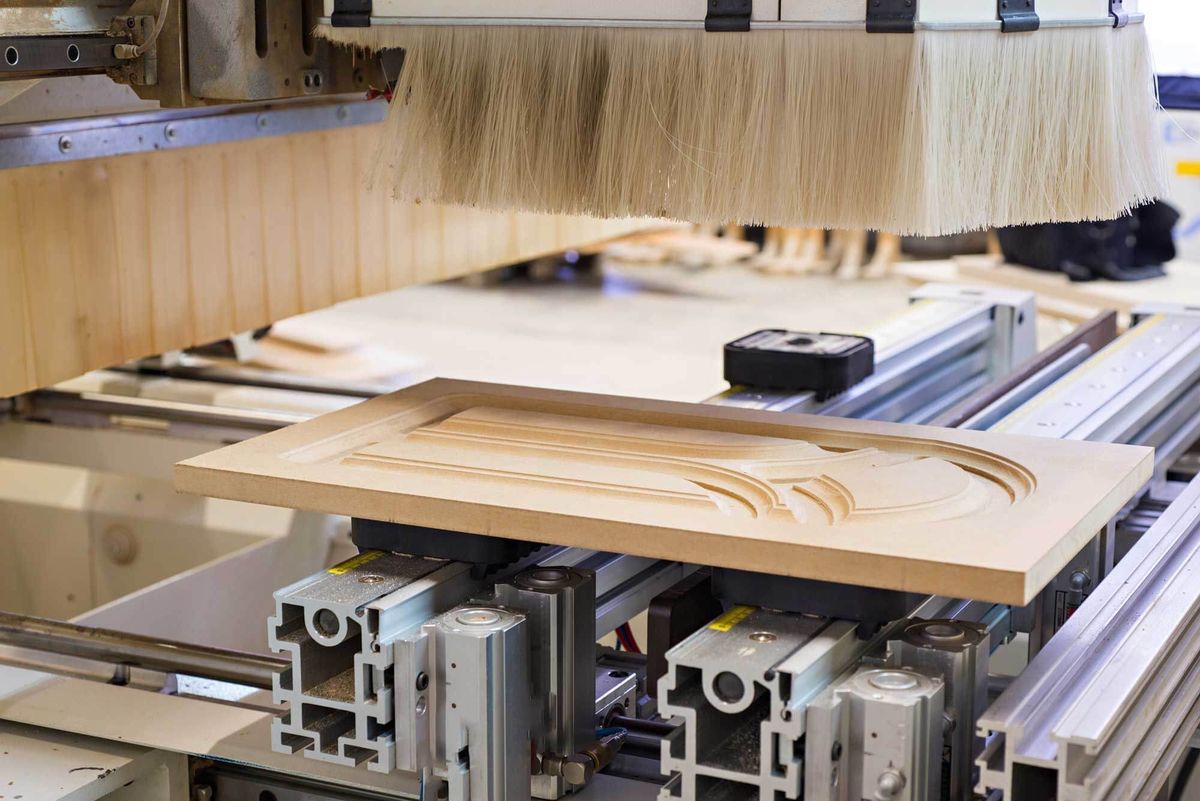
En CNC-fres (CNC står for «computer numerical control», datastyrt numerisk styring) fører et roterende verktøy langs baner beregnet ut fra en tegning. I en fabrikk som lager møbeldeler av bøk, eik og ask, gjør den arbeidet som tidligere krevde en rekke spesialmaskiner og mange maler: kapping av deler til mål og til buede konturer, boring av hull for treplugger og beslag, fresing av spor og tapphull, profilering av kanter, gravering av dekor og utskjæring av relieffer.
Verdien ligger i repeterbarheten. Et stolbein eller et trappetrinn som er frest på CNC, er likt på det tusende stykket som på det første, og en endring i designet er en endring i programmet, ikke et nytt sett maler. Det gjør CNC til broen mellom designerens 3D-modell og en serie deler i heltre, like mye for små serier som for store.
3 akser mot 5 akser: når de ekstra aksene lønner seg
En 3-aksemaskin fører fresen langs X, Y og Z, alltid rett nedover. Den dekker plane deler, konturer, lommer, spor og loddrette hull fra én side: plater, topper, fronter, flate komponenter og graveringer. For å bearbeide en annen flate må delen snus og spennes opp på nytt.
En 5-aksemaskin har i tillegg to rotasjonsakser, slik at fresen kan vippes og dreies rundt delen. Det endrer tre ting:
- Sammensatte vinkler. Et utoverskrådd stolbein møter setesargen i en vinkel i to plan. Et 5-aksehode borer hullet eller freser tapphullet direkte i denne vinkelen.
- 3D-flater. Buede rygger, salformede seter, armlener og skulpturerte bein kan konturfreses med siden av fresen, noe som gir en jevnere overflate enn trinnvis fresing med kulefres.
- Færre oppspenninger. Flere flater kan bearbeides i én oppspenning. Hver ny oppspenning gir en liten posisjonsfeil, så færre oppspenninger betyr forbindelser som passer jevnere.
For plane og prismatiske deler er en 3-aksemaskin vanligvis raskere og billigere per stykk. Tommelfingerregelen er enkel: Viser tegningen vinkler som ikke er 90° mot hovedflaten, eller flater som krummer i to retninger, bør du spørre om delen er planlagt for 5 akser. Veiledningen om hvordan stoler i heltre lages viser hvor slike deler forekommer.
Verktøy: massiv hardmetall, hardmetallbestykket og diamant
Fresverktøy for tre finnes i tre hovedfamilier. Spiralfreser i massiv hardmetall slipes av ett stykke sintret hardmetall: korn av wolframkarbid holdt sammen av et metallisk bindemiddel, vanligvis kobolt. De er stive og skarpe og egner seg for de høye sponlastene i CNC-arbeid. Hardmetallbestykkede freser har hardmetallskjær loddet på en stålkropp; de er billigere i store diametre og profilformer, men for en fres på 12,7 mm i løvtre tillater Freuds tabell bare rundt halvparten av sponlasten for massiv hardmetall.1 Verktøy i diamant (polykrystallinsk diamant, PKD) varer mye lenger og koster mye mer, og brukes der verktøylevetiden veier tyngre enn verktøyprisen.
Spiralgeometrien betyr også noe. En oppadkuttende spiral løfter sponet ut av sporet, men kan løfte fibrene på overflaten; en nedadkuttende spiral presser fibrene ned og gir en ren overkant; kompresjonsfreser kombinerer begge og gir rene over- og underkanter ved gjennomfresing.
Hvorfor eik spiser verktøy: garvestoffer og koboltbindemiddelet
Maskinoperatører vet at eik sløver verktøy raskere enn bøk med tilsvarende hardhet. En del av forklaringen er kjemisk. En studie av hardmetallverktøy som høvlet rå appalachisk eik, fant at slitasjen begynner med at garvesyre i treet angriper koboltbindemiddelet i hardmetallet; når bindemiddelet er svekket, river skjærekreftene ut kornene av wolframkarbid. Ved å erstatte det vanlige bindemiddelet med 6 % kobolt med et bindemiddel av krom og kobolt ble verktøylevetiden fem ganger så lang.3
De praktiske lærdommene: Hold om mulig egne verktøysett for eik, be verktøyleverandøren om kvaliteter med korrosjonsbestandige bindemidler, og husk at våt eik er det verste tilfellet. Kammertørket eik med møbelfuktighet er mindre aggressiv enn rått virke.
Mating og turtall: sponlast, o/min og skjærehastighet
Nøkkeltallet i CNC-fresing er sponlasten (matingen per tann): tykkelsen på materialet hvert skjær fjerner per omdreining. Er sponet for lite, blir det til støv, som ikke fører varmen bort fra eggen og sløver den for tidlig; er sponet for stort, blir overflaten ru.1 De andre tallene følger av den:
- Matehastighet = spindelturtall (o/min) × antall skjær × sponlast.1
- Skjærehastighet = π × fresdiameter × spindelturtall. Den beskriver hvor raskt eggen beveger seg gjennom treet.
Freuds startverdier for freser i massiv hardmetall i løvtre, ved en fresedybde lik fresdiameteren, går fra 0,05–0,13 mm per skjær for en fres på 3,2 mm til 0,46–0,53 mm for en fres på 12,7 mm.1 Verdiene for bartre er litt høyere. Både Freud og Onsrud reduserer sponlasten med minst 25 % når fresedybden er to ganger diameteren, og med 50 % ved tre ganger diameteren.1,2
Vis dataene
| Fresdiameter | Nedre verdi | Øvre verdi |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Reduser med minst 25 % ved en dybde på 2 × diameteren og med 50 % ved 3 × (Freud, Onsrud). Hardmetallbestykkede freser kjøres med lavere sponlast. Kilde: Freud (2017), Router bit feed and speed for CNC, chip-load chart for solid-carbide bits (inches converted to mm).
Verktøyprodusenter som publiserer matetabeller per verktøyserie, bruker i stedet korreksjonsfaktorer. I Leitz’ håndbok er matetabellene for skaftfreser satt opp for et referansemateriale ved 18 000 o/min, og matehastigheten multipliseres med 0,8 for løvtre eller heltre på de fleste freser (0,9 på noen) og med 0,7–0,8 for bearbeiding på tvers av fiberretningen.6
Regneeksempel og startverdier etter fresdiameter
Ta en tosnitts fres i massiv hardmetall på 12,7 mm (½") ved 18 000 o/min i bøk, med en sponlast på 0,5 mm, innenfor Freuds intervall. Matehastigheten er 18 000 × 2 × 0,5 mm = 18 000 mm/min, altså 18 m/min. Skjærehastigheten er π × 0,0127 m × 18 000 / 60 ≈ 12 m/s. Må den samme fresen gå tre ganger diameteren dypt i én omgang, halveres sponlasten, og matingen faller til rundt 9 m/min. (Vår beregning etter reglene fra Freud og Onsrud.)1,2
| Fresdiameter | Sponlast | Mating, dybde 1 × diameter | Dybde 2 × | Dybde 3 × |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Bare utgangspunkt for prøvefresing. Verktøyprodusentens data for en bestemt verktøyserie går foran. Kilde: Calculated from Freud (2017) chip loads and the depth rules of Freud (2017) and Onsrud: feed = rpm × edges × chip load.
Bruk disse verdiene som utgangspunkt for prøvefresing, ikke som innstillinger. Maskinens stivhet, oppspenningen, fresens lengde og overflaten du trenger, flytter alle de beste verdiene, og verktøyprodusentens data for en bestemt verktøyserie går foran enhver generell tabell.
Fiberretning, utriving og medfresing mot motfresing
Tre er ikke et ensartet materiale. Fibrene går på langs av bordet, og en fres som løfter dem i stedet for å skjære dem av, gir utriving: små biter som rives ut under skjærelinjen. Utrivingen er verst der fresen går mot fiberretningen, på buede konturer der fiberretningen skifter langs banen, ved utgangspunkter på tvers av fibrene og i vridd eller bølget ved.
- Motfresing (eggen beveger seg mot materetningen) er mer kontrollert på manuelle maskiner, men har en tendens til å løfte fibrene foran snittet.
- Medfresing (eggen beveger seg med materetningen) skjærer fibrene ned mot delen og gir vanligvis en renere kant på CNC, der maskinen holder delen og matingen stivt.
- En vanlig strategi er å grovfrese i én retning og finfrese med en lett medfresing, og å planlegge buede konturer slik at fresen så langt det er mulig går «nedover» med fiberretningen.
- Ved utganger på tvers av fibrene hindrer en offerplate bak eller en siste omgang fra motsatt side at kanten slås ut.
Skarpe verktøy og riktig sponlast løser mer utriving enn noe triks i verktøybanen. En sløv egg gnir og løfter fibrene; et for tynt spon polerer og svir.
Oppspenning, og hva toleranse betyr i tre
De fleste plater og plane deler holdes på et vakuumbord, noen ganger på en offerplate; små, buede eller smale deler trenger egne oppspenningsjigger eller vakuumsugekopper. Kvaliteten på oppspenningen bestemmer kvaliteten på delen: Et emne som vibrerer eller flytter seg en brøkdel av en millimeter, viser det i hver forbindelse.
Toleranser i tre er også et spørsmål om fuktighet. En maskin kan posisjonere en fres med noen hundredels millimeters nøyaktighet, men treet fortsetter å bevege seg. Europeisk bøk krymper rundt 11,7 % tangentielt fra rå til darrtørr.7 Med det lineære anslaget i Wood Handbook betyr det at en flatskåret bøkedel som er 500 mm bred, endrer seg med omtrent 2 mm for hvert prosentpoeng fuktinnhold.8 (Vår beregning.) En stram toleranse på en tegning gir derfor bare mening sammen med et fuktinnhold den måles ved. Veiledningen om fuktinnhold i tre forklarer likevektsverdiene.
Fra tegning til del: filer og data du sender en CNC-leverandør
CNC-programmer lages i CAM-programvare ut fra en 2D- eller 3D-modell. Formatet du sender, avgjør hvor mye leverandøren må tegne på nytt:
- DXF eller DWG for 2D-konturer, hull og lommer, med lag for hver dybde eller operasjon.
- STEP (eller IGES) for 3D-deler. STEP er det mest pålitelige nøytrale formatet for volummodeller.
- PDF-tegninger med mål, toleranser og merknader, også når det sendes en modell. Tegningen forteller leverandøren hva som er viktig; modellen forteller bare formen.
Marker de kritiske målene, referanseflatene, fiberretningen og de synlige flatene. En modell uten tegning overlater hver eneste av disse avgjørelsene til noen som ikke vet hvordan delen skal brukes.
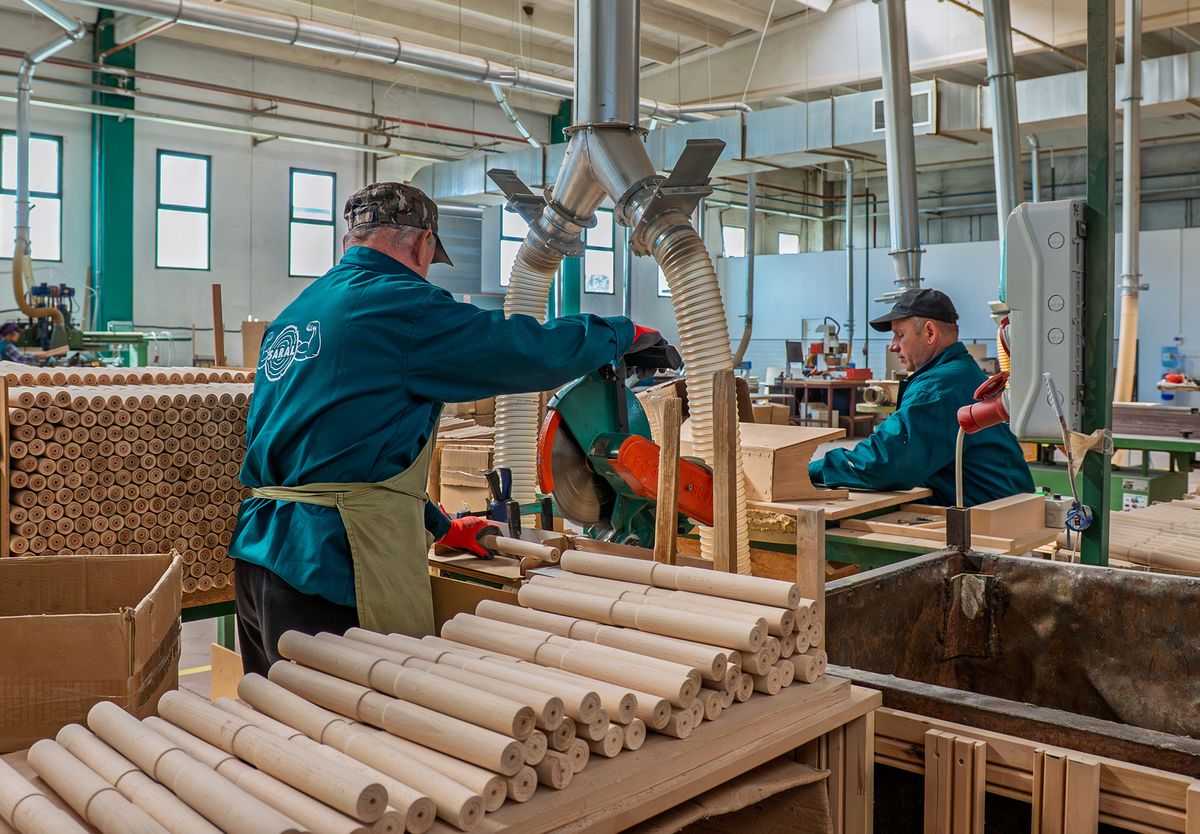
Støv: kreftfremkallende status og grenseverdien på 2 mg/m³
CNC-fresing, og fremfor alt sliping, gjør en andel av hver del om til fint støv. Det internasjonale kreftforskningsbyrået IARC klassifiserer trestøv som kreftfremkallende for mennesker (gruppe 1); adenokarsinom i nesehulen og bihulene har en klar sammenheng med eksponering for løvtrestøv. De høyeste eksponeringene er generelt rapportert i møbel- og innredningsproduksjon, med støvnivåer ved maskinsliping og lignende operasjoner som ofte ligger over 5 mg/m³.4
EU-retten fastsetter en bindende grenseverdi for yrkeseksponering for løvtrestøv, målt som den innhalerbare fraksjonen over en referanseperiode på åtte timer. Direktiv 2004/37/EF satte den til 5 mg/m³.9 Direktiv (EU) 2017/2398 senket den til 2 mg/m³, med en overgangsverdi på 3 mg/m³ frem til 17. januar 2023. Der løvtrestøv er blandet med annet trestøv, gjelder grenseverdien for alt trestøvet i blandingen.5 Per oktober 2026 er 2 mg/m³ den bindende verdien i EU; nasjonale regler kan være strengere.
Vis dataene
| Grenseverdi | |
|---|---|
| Direktiv 2004/37/EF | 5 mg/m³ |
| Direktiv 2017/2398, overgangsverdi frem til 17. jan. 2023 | 3 mg/m³ |
| Siden 17. jan. 2023 | 2 mg/m³ |
Er løvtrestøv blandet med annet trestøv, gjelder grenseverdien for alt trestøvet i blandingen. Kilde: Directive 2004/37/EC, Annex III; Directive (EU) 2017/2398, Annex.
Å overholde grenseverdien er en ingeniøroppgave: avsugshetter ved hver spindel, lufthastigheter dimensjonert for kanalene, lukket transport av spon og støv til en utskiller og regelmessige målinger. For en innkjøper er det også et tegn på en godt drevet fabrikk. Spør en mulig leverandør hvordan støvet suges ut, og om eksponeringen måles.
Slik bearbeider vi løvtre hos SARAL
Sjekkliste for bestilling av CNC-bearbeidede deler i løvtre
- Filer. 3D-modell (STEP) eller 2D-konturer (DXF), pluss en PDF-tegning med mål.
- Materiale. Treslag, heltre eller limt, kvalitet, og om leverandøren skaffer treet eller bearbeider ditt.
- Fuktinnhold. Målfuktigheten for emnene, og fuktigheten toleransene kontrolleres ved.
- Toleranser. Bare på de målene som betyr noe, med referanseflatene markert. Spør hva leverandøren kan holde, og hvordan det måles.
- Fiberretning og synlige flater. Fiberretningen på hver del, hvilke flater som er synlige, og hvilke kanter som må være fri for utriving.
- Mengder og serier. Prototype, førsteartikkel, seriestørrelse og avropsrytme.
- Overflate. Bare maskinbearbeidet, slipt til hvilken korning, eller overflatebehandlet.
- Emballasje. Løst, lagvis eller samlet i sett per produkt; merking og beskyttelse av kanter.
- Helse, miljø og sikkerhet. Hvordan støvet suges ut, og om eksponeringen måles, særlig for en langsiktig leverandør.
Ofte stilte spørsmål
Hvilken matehastighet bør jeg bruke for løvtre på en CNC-fres?
Start med sponlasten: for en tosnitts fres i massiv hardmetall på 12,7 mm i løvtre 0,46–0,53 mm per skjær, som gir rundt 16–19 m/min ved 18 000 o/min.1 Reduser sponlasten med 25 % ved en dybde på to ganger diameteren og med 50 % ved tre ganger, og finjuster deretter med prøvefresing.1,2
Trenger jeg en 5-aksemaskin til møbeldeler i tre?
Ikke for plane eller prismatiske deler, som en 3-aksemaskin lager effektivt. En 5-aksemaskin lønner seg på deler med sammensatte vinkler eller dobbeltkrumme flater, som utoverskrådde stolbein, buede rygger og armlener.
Hvorfor sløver eik fresene raskere?
Garvesyren i eik angriper koboltbindemiddelet i hardmetallverktøy kjemisk, og deretter brytes karbidkornene ut. Et bindemiddel av krom og kobolt ga fem ganger så lang verktøylevetid i forsøk med rå eik.3
Hva er den lovfestede grenseverdien for løvtrestøv i EU?
2 mg/m³ innhalerbart støv over en referanseperiode på åtte timer, bindende siden 17. januar 2023 etter direktiv (EU) 2017/2398. Når løvtrestøv er blandet med annet trestøv, gjelder grenseverdien for alt støvet.5