

Ce que fait la CNC dans une usine de pièces en bois feuillu
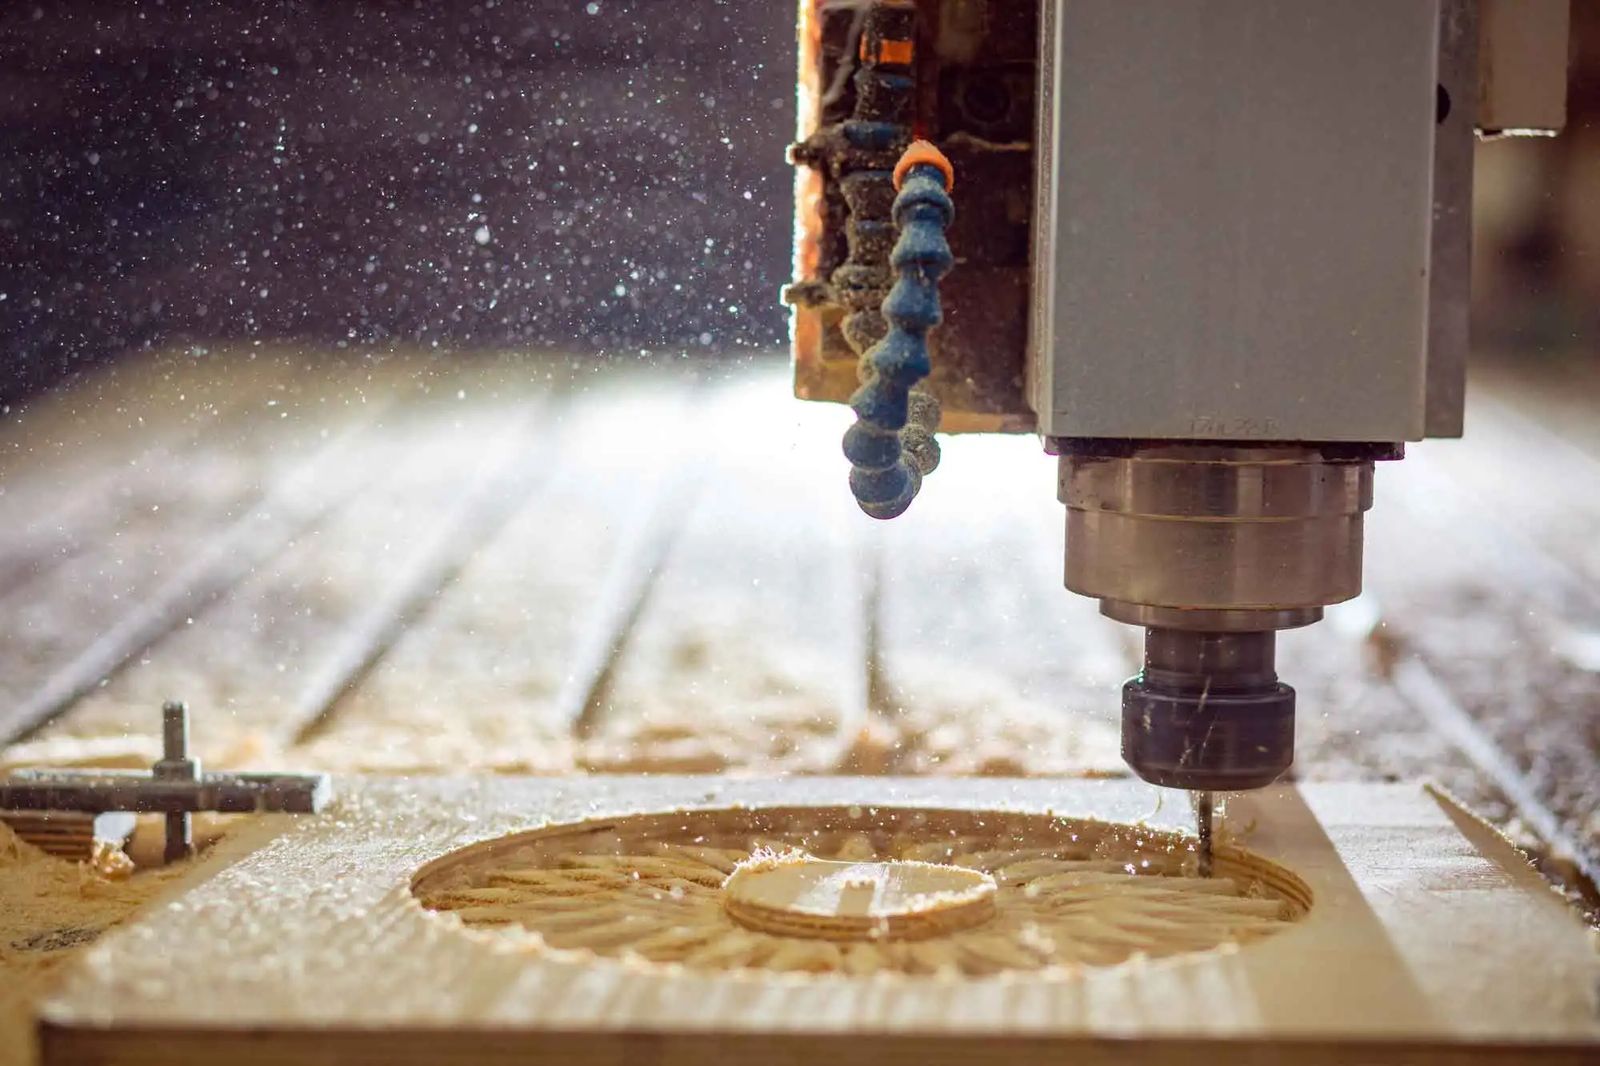
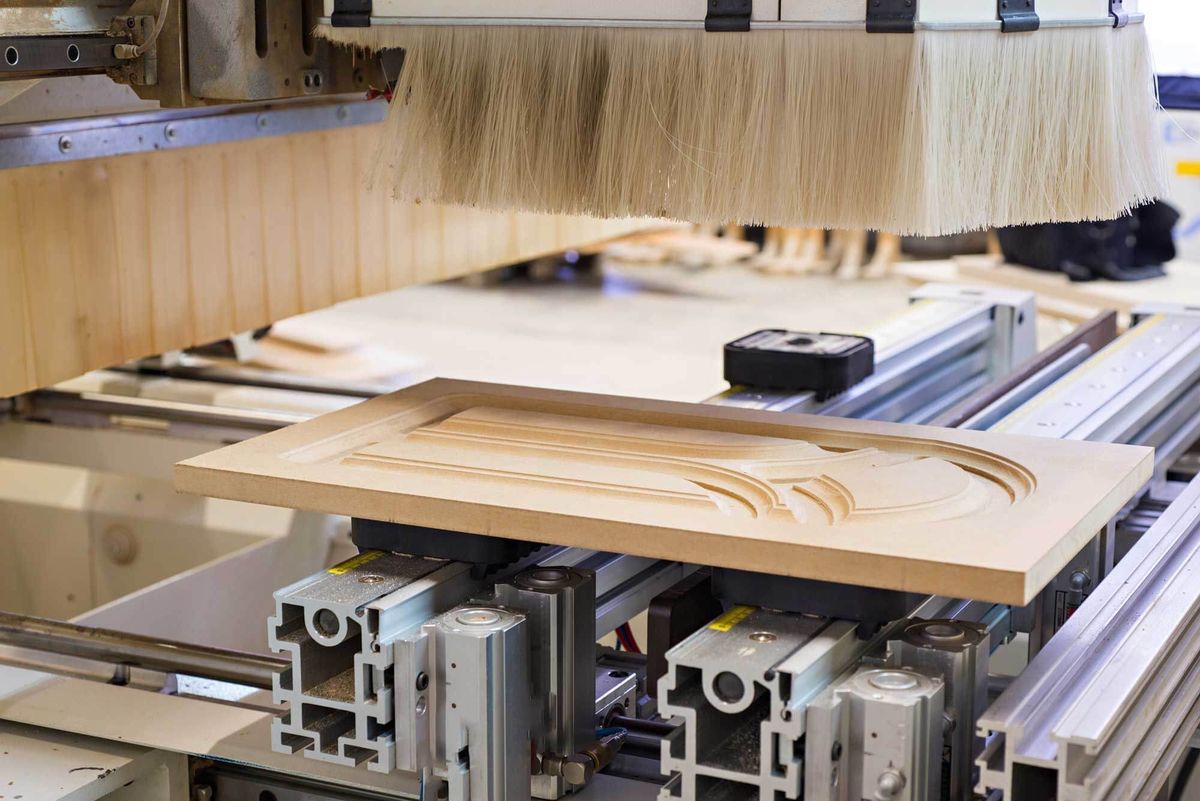
Une défonceuse CNC (à commande numérique) déplace une fraise en rotation le long de trajectoires calculées à partir d’un plan. Dans une usine qui fabrique des pièces de meubles en hêtre, en chêne et en frêne, elle fait le travail qui demandait autrefois une série de machines spécialisées et beaucoup de gabarits : mise à dimension et détourage de contours courbes, perçage des trous de tourillons et de ferrures, fraisage de rainures et de mortaises, profilage des chants, gravure de décors et sculpture de reliefs.
Sa valeur tient à la répétabilité. Un pied de chaise ou une marche d’escalier usinés en CNC sont identiques à la millième pièce et à la première, et une modification du dessin est une modification du programme, pas un nouveau jeu de gabarits. Cela fait de la CNC le pont entre le modèle 3D d’un concepteur et une série de pièces en bois massif, pour les petits lots comme pour les grandes séries.
3 axes ou 5 axes : quand les axes supplémentaires sont rentables
Une machine 3 axes déplace la fraise selon X, Y et Z, toujours orientée verticalement vers le bas. Elle couvre les pièces planes, les contours, les poches, les rainures et les perçages verticaux sur une face : panneaux, plateaux, façades, pièces plates et gravures. Pour usiner une deuxième face, la pièce est retournée et bridée à nouveau.
Une machine 5 axes ajoute deux axes rotatifs, si bien que la fraise peut s’incliner et tourner autour de la pièce. Cela change trois choses :
- Les angles composés. Un pied de chaise écarté rejoint la traverse d’assise selon un angle dans deux plans. Une tête 5 axes perce le trou ou taille la mortaise directement à cet angle.
- Les surfaces 3D. Dossiers courbes, assises creusées, accoudoirs et pieds sculptés peuvent être contournés avec le flanc de la fraise, ce qui laisse une surface plus lisse que des passes successives avec une fraise hémisphérique.
- Moins de bridages. Plusieurs faces peuvent être usinées en une seule mise en position. Chaque nouveau bridage ajoute une petite erreur de position : moins de bridages, ce sont des assemblages plus réguliers.
Pour les pièces planes et prismatiques, une machine 3 axes est généralement plus rapide et moins chère à la pièce. La règle empirique est simple : si le plan montre des angles qui ne sont pas à 90° par rapport à la face principale, ou des surfaces à double courbure, demandez si la pièce est prévue en 5 axes. Le guide de la fabrication des chaises en bois massif montre où se trouvent ces pièces.
Les outils : carbure monobloc, plaquettes carbure brasées et diamant
Les fraises à bois se répartissent en trois grandes familles. Les fraises hélicoïdales en carbure monobloc sont rectifiées dans une seule pièce de carbure fritté : des grains de carbure de tungstène liés par un liant métallique, généralement du cobalt. Elles sont rigides, tranchantes et adaptées aux fortes avances par dent du travail en CNC. Les fraises à plaquettes carbure brasées portent des plaquettes de carbure brasées sur un corps en acier ; elles sont moins chères en grands diamètres et en profils, mais pour une fraise de 12,7 mm dans du bois feuillu, le tableau de Freud ne leur accorde qu’environ la moitié de l’avance par dent du carbure monobloc.1 Les outils diamant (diamant polycristallin, PCD) durent bien plus longtemps et coûtent bien plus cher ; on les emploie là où la durée de vie de l’outil compte plus que son prix.
La géométrie de l’hélice compte aussi. Une hélice montante évacue les copeaux hors de la coupe mais peut soulever les fibres en face supérieure ; une hélice descendante plaque les fibres vers le bas pour une arête supérieure nette ; les fraises à compression combinent les deux, pour des arêtes supérieure et inférieure nettes lors des coupes traversantes.
Pourquoi le chêne mange les outils : tanins et liant cobalt
Les usineurs savent que le chêne émousse les outils plus vite qu’un hêtre de dureté comparable. Une partie de la raison est chimique. Une étude d’outils carbure dégauchissant du chêne vert des Appalaches a montré que l’usure commence par l’attaque du liant cobalt du carbure par l’acide tannique du bois ; une fois le liant affaibli, les efforts de coupe arrachent les grains de carbure de tungstène. Remplacer le liant standard à 6 % de cobalt par un liant chrome-cobalt a multiplié par cinq la durée de vie de l’outil.3
Les leçons pratiques : réservez si possible des jeux d’outils au chêne, demandez à votre fournisseur d’outils des nuances à liant résistant à la corrosion, et gardez à l’esprit que le chêne humide est le cas le plus défavorable. Le chêne séché en séchoir à l’humidité du meuble est moins agressif que le bois vert.
Avances et vitesses : avance par dent, tr/min et vitesse de coupe
Le chiffre clé du défonçage CNC est l’avance par dent (chip load) : l’épaisseur de matière que chaque tranchant enlève par tour. Un copeau trop fin se transforme en poussière, qui n’évacue pas la chaleur de l’arête et l’émousse prématurément ; un copeau trop épais laisse une surface rugueuse.1 Les autres chiffres en découlent :
- Vitesse d’avance = vitesse de broche (tr/min) × nombre de tranchants × avance par dent.1
- Vitesse de coupe = π × diamètre de la fraise × vitesse de broche. Elle décrit la vitesse à laquelle l’arête traverse le bois.
Les valeurs de départ de Freud pour les fraises carbure monobloc dans le bois feuillu, à une profondeur de passe égale au diamètre de la fraise, vont de 0,05–0,13 mm par tranchant pour une fraise de 3,2 mm à 0,46–0,53 mm pour une fraise de 12,7 mm.1 Les valeurs pour le résineux sont légèrement plus élevées. Freud comme Onsrud réduisent l’avance par dent d’au moins 25 % lorsque la profondeur de passe atteint deux fois le diamètre, et de 50 % à trois fois le diamètre.1,2
Voir les données
| Diamètre de la fraise | Valeur basse | Valeur haute |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Réduire d’au moins 25 % à une profondeur de 2× le diamètre et de 50 % à 3× (Freud, Onsrud). Les fraises à plaquettes carbure brasées travaillent avec des avances par dent plus faibles. Source: Freud (2017), Router bit feed and speed for CNC, abaque d’avance par dent pour fraises carbure monobloc (pouces convertis en mm).
Les fabricants d’outils qui publient des abaques d’avance par série d’outils utilisent plutôt des coefficients de correction. Dans le manuel de Leitz, les abaques d’avance des fraises à queue sont établis pour un matériau de référence à 18 000 tr/min, et la vitesse d’avance est multipliée par 0,8 pour le bois feuillu ou le bois massif sur la plupart des fraises (0,9 sur certaines) et par 0,7–0,8 pour l’usinage en travers du fil.6
Exemple chiffré et valeurs de départ selon le diamètre de la fraise
Prenons une fraise carbure monobloc à deux tranchants de 12,7 mm (½") à 18 000 tr/min dans du hêtre, avec une avance par dent de 0,5 mm, dans la plage de Freud. La vitesse d’avance est de 18 000 × 2 × 0,5 mm = 18 000 mm/min, soit 18 m/min. Sa vitesse de coupe est de π × 0,0127 m × 18 000 / 60 ≈ 12 m/s. Si la même fraise doit descendre à trois fois son diamètre en une passe, l’avance par dent est divisée par deux et la vitesse d’avance tombe à environ 9 m/min. (Notre calcul selon les règles de Freud et d’Onsrud.)1,2
| Diamètre de la fraise | Avance par dent | Avance, profondeur 1× le diamètre | Profondeur 2× | Profondeur 3× |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Points de départ pour des coupes d’essai uniquement. Les données du fabricant pour une série de fraises donnée priment. Source: Calcul à partir des avances par dent de Freud (2017) et des règles de profondeur de Freud (2017) et d’Onsrud : avance = tr/min × tranchants × avance par dent.
Considérez ces valeurs comme des points de départ pour des coupes d’essai, pas comme des réglages. La rigidité de la machine, le bridage, la longueur de la fraise et l’état de surface recherché modifient tous les valeurs optimales, et les données du fabricant pour une série de fraises donnée priment sur tout abaque général.
Sens du fil, arrachements et fraisage en avalant ou en opposition
Le bois n’est pas un matériau homogène. Ses fibres suivent la longueur de la planche, et une fraise qui les soulève au lieu de les cisailler laisse des arrachements : de petits éclats arrachés sous la ligne de coupe. Les arrachements sont les plus marqués là où la fraise travaille à contre-fil, sur les contours courbes où le sens du fil change le long de la trajectoire, aux sorties en travers du fil et sur le fil contrarié ou ondé.
- Le fraisage en opposition (l’arête de la fraise se déplace contre le sens d’avance) est plus maîtrisé sur les machines manuelles mais tend à soulever les fibres en avant de la coupe.
- Le fraisage en avalant (l’arête se déplace dans le sens d’avance) cisaille les fibres en les plaquant sur la pièce et donne en général une arête plus nette en CNC, où la machine tient la pièce et l’avance avec rigidité.
- Une stratégie courante consiste à ébaucher dans un sens et à finir par une légère passe en avalant, et à programmer les contours courbes pour que la fraise travaille « dans le sens du fil » partout où c’est possible.
- Pour les sorties en travers du fil, une planche martyre ou une dernière passe depuis l’autre face évitent l’éclatement de l’arête.
Des outils affûtés et une avance par dent correcte règlent davantage d’arrachements que n’importe quelle astuce de trajectoire. Une arête émoussée frotte et soulève les fibres ; un copeau trop fin lustre et brûle le bois.
Bridage et sens de la tolérance dans le bois
La plupart des panneaux et pièces planes sont tenus sur une table à dépression, parfois sur un martyr ; les pièces petites, courbes ou étroites demandent des montages dédiés ou des ventouses. La qualité du bridage fait la qualité de la pièce : une ébauche qui vibre ou bouge d’une fraction de millimètre le montre dans chaque assemblage.
Dans le bois, les tolérances sont aussi une question d’humidité. Une machine peut positionner une fraise à quelques centièmes de millimètre près, mais le bois continue de travailler. Le hêtre européen se rétracte d’environ 11,7 % en tangentiel de l’état vert à l’état anhydre.7 Avec l’estimation linéaire du Wood Handbook, cela signifie qu’une pièce de hêtre de 500 mm de large débitée sur dosse varie d’environ 2 mm pour chaque point d’humidité.8 (Notre calcul.) Une tolérance serrée sur un plan n’a donc de sens qu’accompagnée de l’humidité à laquelle elle est mesurée. Le guide de l’humidité du bois explique les valeurs d’équilibre.
Du plan à la pièce : fichiers et données à envoyer à un sous-traitant CNC
Les programmes CNC sont établis dans un logiciel de FAO à partir d’un modèle 2D ou 3D. Le format que vous envoyez détermine ce que le sous-traitant doit redessiner :
- DXF ou DWG pour les contours, trous et poches en 2D, avec un calque par profondeur ou par opération.
- STEP (ou IGES) pour les pièces en 3D. Le STEP est le format neutre le plus fiable pour les modèles volumiques.
- Plans PDF avec cotes, tolérances et annotations, même lorsqu’un modèle est fourni. Le plan dit au sous-traitant ce qui compte ; le modèle ne lui donne que la forme.
Indiquez les cotes critiques, les faces de référence, le sens du fil et les faces visibles. Un modèle sans plan laisse chacune de ces décisions à quelqu’un qui ne sait pas comment la pièce sera utilisée.
Poussières : statut cancérogène et limite de 2 mg/m³
Le défonçage CNC, et surtout le ponçage, transforment une part de chaque pièce en poussière fine. Le Centre international de recherche sur le cancer (CIRC) classe la poussière de bois comme cancérogène pour l’homme (groupe 1) ; l’adénocarcinome des fosses nasales et des sinus de la face est clairement associé à l’exposition aux poussières de bois feuillu. Les expositions les plus élevées ont généralement été relevées dans la fabrication de meubles et l’ébénisterie, avec des niveaux de poussière lors du ponçage à la machine et d’opérations similaires dépassant fréquemment 5 mg/m³.4
Le droit européen fixe une valeur limite d’exposition professionnelle contraignante pour les poussières de bois feuillu, mesurée sur la fraction inhalable et sur une période de référence de huit heures. La directive 2004/37/CE l’avait fixée à 5 mg/m³.9 La directive (UE) 2017/2398 l’a abaissée à 2 mg/m³, avec une valeur transitoire de 3 mg/m³ jusqu’au 17 janvier 2023. Lorsque les poussières de bois feuillu sont mélangées à d’autres poussières de bois, la limite s’applique à toutes les poussières de bois du mélange.5 En octobre 2026, 2 mg/m³ est la valeur contraignante de l’UE ; les règles nationales peuvent être plus strictes.
Voir les données
| Valeur limite | |
|---|---|
| Directive 2004/37/CE | 5 mg/m³ |
| Directive 2017/2398, transitoire jusqu’au 17 janv. 2023 | 3 mg/m³ |
| Depuis le 17 janv. 2023 | 2 mg/m³ |
Lorsque la poussière de bois feuillu est mélangée à d’autres poussières de bois, la limite s’applique à toutes les poussières de bois du mélange. Source: Directive 2004/37/CE, annexe III ; directive (UE) 2017/2398, annexe.
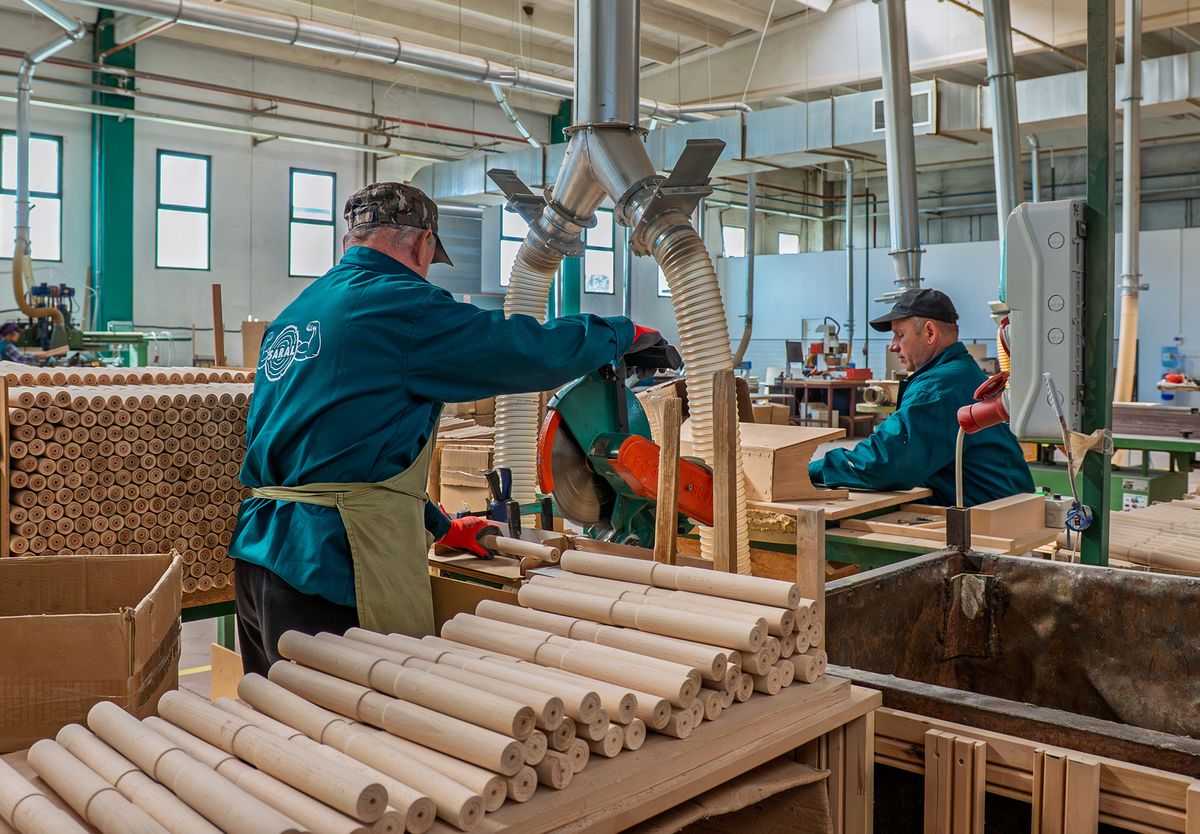
Respecter la limite est une affaire d’ingénierie : capotages d’aspiration à chaque broche, vitesses d’air dimensionnées pour les conduits, transport fermé des copeaux et poussières jusqu’à un séparateur, et mesures régulières. Pour un acheteur, c’est aussi le signe d’une usine bien tenue. Demandez à un fournisseur potentiel comment la poussière est aspirée et si l’exposition est mesurée.
Comment nous usinons le bois feuillu chez SARAL
Liste de contrôle pour commander des pièces en bois feuillu usinées en CNC
- Fichiers. Modèle 3D (STEP) ou contours 2D (DXF), plus un plan PDF coté.
- Matière. Essence, massif ou collé, choix, et si le fournisseur fournit le bois ou usine le vôtre.
- Humidité. L’humidité cible des ébauches, et l’humidité à laquelle les tolérances sont contrôlées.
- Tolérances. Uniquement sur les cotes qui comptent, avec les faces de référence indiquées. Demandez ce que le fournisseur peut tenir et comment c’est mesuré.
- Fil et faces visibles. Le sens du fil sur chaque pièce, les faces visibles et les arêtes qui doivent être exemptes d’arrachements.
- Quantités et lots. Prototype, première pièce, taille de série et rythme des appels de livraison.
- Surface. Usinée seulement, poncée à quel grain, ou finie.
- Emballage. En vrac, par couches ou en kits par produit ; étiquetage et protection des arêtes.
- Santé et sécurité. Comment la poussière est aspirée et si l’exposition est mesurée, en particulier pour un fournisseur à long terme.
Questions fréquentes
Quelle vitesse d’avance utiliser pour le bois feuillu sur une défonceuse CNC ?
Partez de l’avance par dent : pour une fraise carbure monobloc à deux tranchants de 12,7 mm dans le bois feuillu, 0,46–0,53 mm par tranchant, ce qui donne environ 16–19 m/min à 18 000 tr/min.1 Réduisez l’avance par dent de 25 % à une profondeur de deux fois le diamètre et de 50 % à trois fois, puis affinez par des coupes d’essai.1,2
Faut-il une machine 5 axes pour des pièces de meubles en bois ?
Pas pour les pièces planes ou prismatiques, qu’une machine 3 axes fabrique efficacement. Une machine 5 axes est rentable sur les pièces à angles composés ou à surfaces à double courbure, comme les pieds de chaise écartés, les dossiers courbes et les accoudoirs.
Pourquoi le chêne émousse-t-il plus vite les fraises ?
L’acide tannique du chêne attaque chimiquement le liant cobalt des outils carbure, après quoi les grains de carbure se détachent. Un liant chrome-cobalt a quintuplé la durée de vie de l’outil lors d’essais sur du chêne vert.3
Quelle est la limite légale pour les poussières de bois feuillu dans l’UE ?
2 mg/m³ de poussière inhalable sur une période de référence de huit heures, valeur contraignante depuis le 17 janvier 2023 en vertu de la directive (UE) 2017/2398. Lorsque les poussières de bois feuillu sont mélangées à d’autres poussières de bois, la limite s’applique à l’ensemble.5