

Что делает ЧПУ на заводе комплектующих из лиственных пород
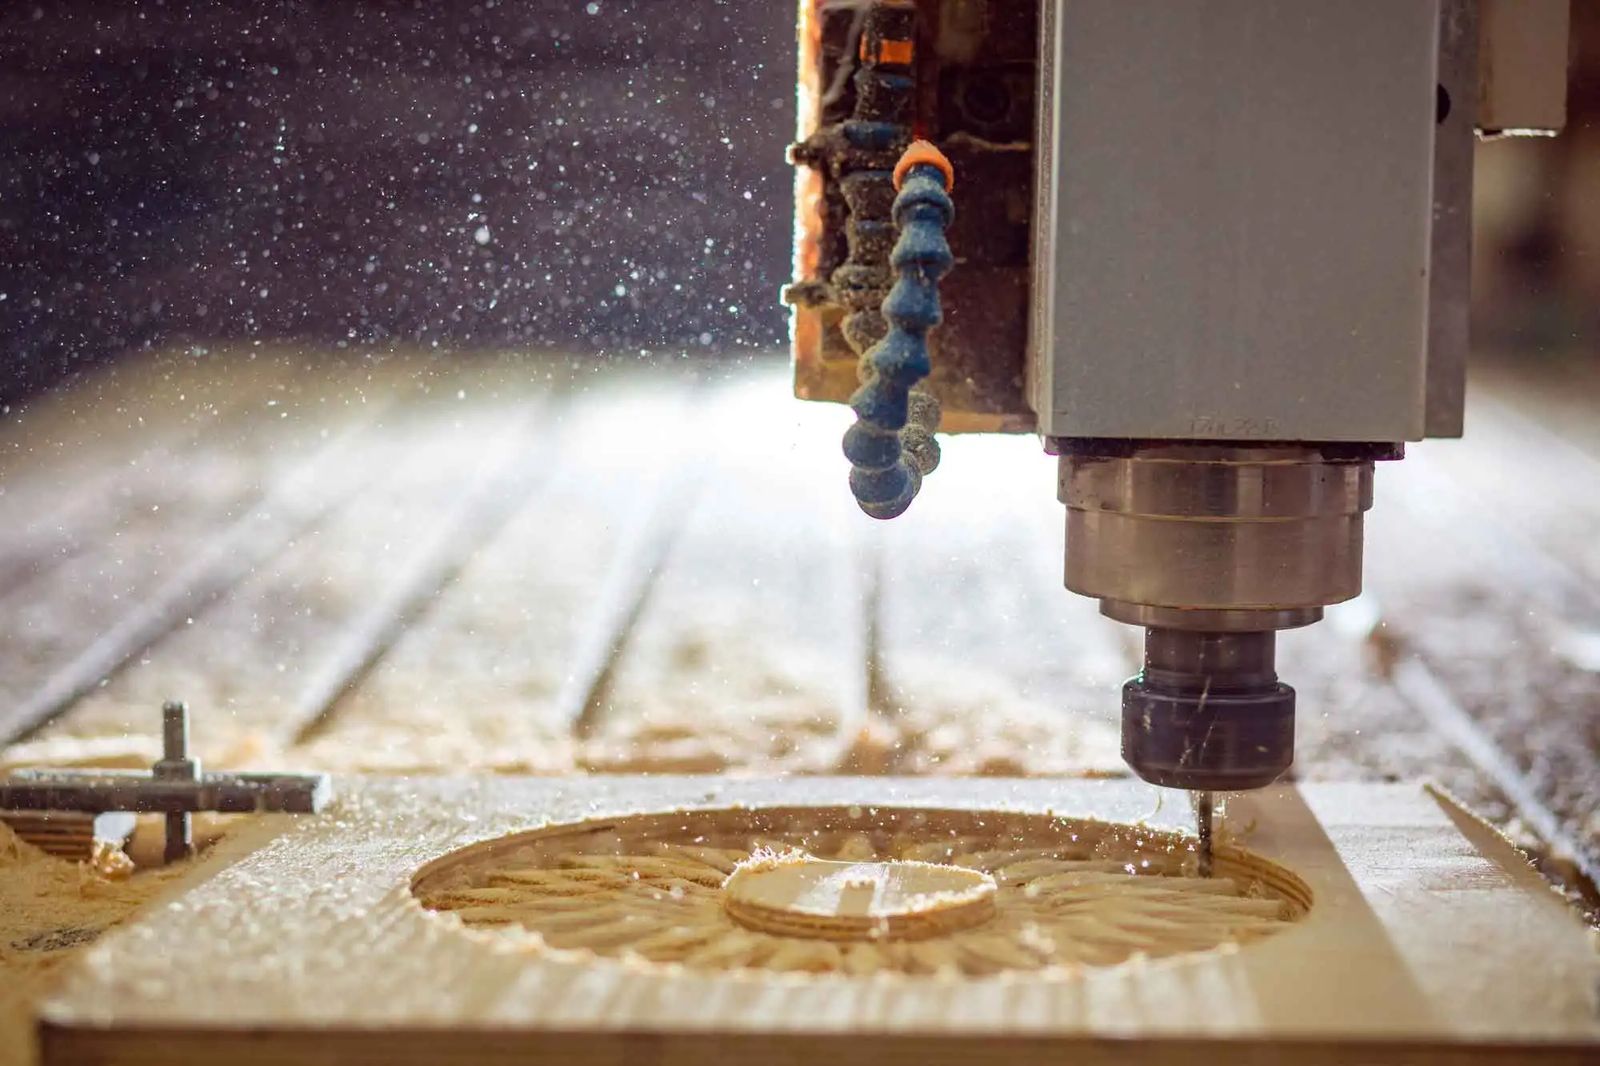
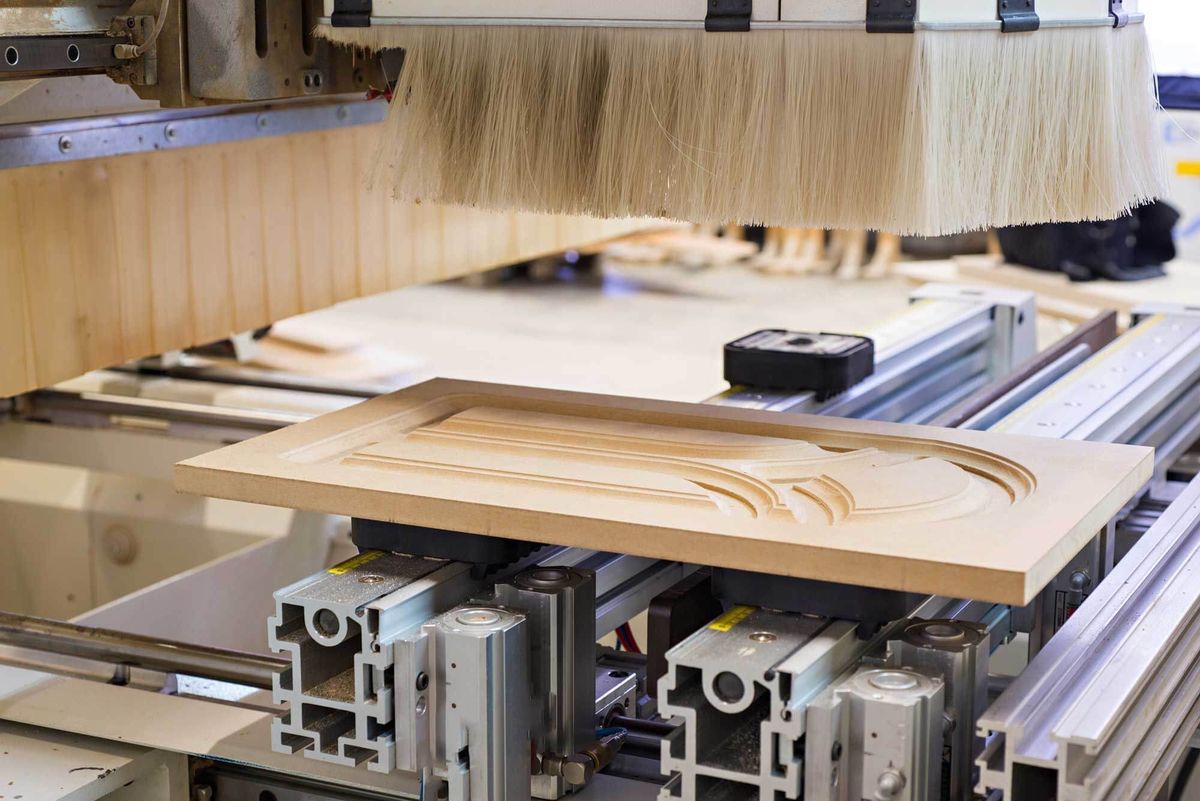
Фрезерный станок с ЧПУ (числовым программным управлением) перемещает вращающуюся фрезу по траекториям, рассчитанным по чертежу. На заводе, который делает мебельные детали из бука, дуба и ясеня, он выполняет работу, для которой раньше требовался ряд специализированных станков и множество шаблонов: раскрой деталей в размер и по криволинейному контуру, сверление отверстий под шканты и фурнитуру, фрезерование пазов и гнёзд, профилирование кромок, гравировку декора и резьбу рельефов.
Ценность — в повторяемости. Ножка стула или ступень, изготовленные на ЧПУ, на тысячной детали такие же, как на первой, а изменение конструкции — это изменение программы, а не новый комплект шаблонов. Поэтому ЧПУ — мост между 3D-моделью дизайнера и серией деталей из массива, причём как для небольших партий, так и для крупных серий.
3 оси или 5 осей: когда дополнительные оси окупаются
3-осевой станок перемещает фрезу по осям X, Y и Z, и она всегда направлена вертикально вниз. Он справляется с плоскими деталями, контурами, карманами, пазами и вертикальными отверстиями с одной стороны: щитами, столешницами, фасадами, плоскими комплектующими и гравировкой. Чтобы обработать вторую сторону, деталь переворачивают и закрепляют заново.
5-осевой станок добавляет две поворотные оси, так что фреза может наклоняться и поворачиваться вокруг детали. Это меняет три вещи:
- Сложные углы. Разведённая ножка стула стыкуется с царгой сиденья под углом в двух плоскостях. 5-осевая головка сверлит отверстие или фрезерует гнездо сразу под этим углом.
- 3D-поверхности. Изогнутые спинки, сиденья-сёдла, подлокотники и фигурные ножки можно обрабатывать боковой поверхностью фрезы, что даёт более гладкую поверхность, чем послойная обработка сферической фрезой.
- Меньше перезакреплений. Несколько сторон можно обработать за один установ. Каждое перезакрепление добавляет небольшую погрешность позиционирования, поэтому меньше перезакреплений — стабильнее посадка соединений.
Для плоских и призматических деталей 3-осевой станок обычно быстрее и дешевле в расчёте на деталь. Практическое правило простое: если на чертеже есть углы, отличные от 90° к основной плоскости, или поверхности двоякой кривизны, спросите, планируется ли деталь под 5-осевую обработку. Руководство о том, как делают стулья из массива, показывает, где встречаются такие детали.
Инструмент: монолитный твёрдый сплав, напайные пластины и алмаз
Фрезы для древесины делятся на три основных семейства. Монолитные твердосплавные спиральные фрезы шлифуют из цельной заготовки спечённого твёрдого сплава: зёрен карбида вольфрама, связанных металлической связкой, обычно кобальтом. Они жёсткие, острые и подходят для высоких подач на зуб при работе на ЧПУ. У фрез с напайными твердосплавными пластинами пластины напаяны на стальной корпус; они дешевле при больших диаметрах и для профильных форм, но для фрезы 12,7 мм в древесине лиственных пород таблица Freud допускает для них лишь около половины подачи на зуб монолитной твердосплавной.1 Алмазный инструмент (поликристаллический алмаз, PCD) служит гораздо дольше и стоит гораздо дороже; его применяют там, где стойкость важнее цены инструмента.
Важна и геометрия спирали. Фреза с восходящей спиралью выносит стружку из реза, но может поднимать волокна на верхней поверхности; фреза с нисходящей спиралью прижимает волокна вниз и даёт чистую верхнюю кромку; компрессионные фрезы сочетают обе спирали и дают чистые верхнюю и нижнюю кромки при сквозном резе.
Почему дуб «съедает» инструмент: дубильные вещества и кобальтовая связка
Станочники знают, что дуб тупит инструмент быстрее, чем бук схожей твёрдости. Отчасти причина химическая. Исследование твердосплавного инструмента при строгании сырого аппалачского дуба показало, что износ начинается с того, что дубильная кислота древесины разрушает кобальтовую связку твёрдого сплава; когда связка ослаблена, силы резания вырывают зёрна карбида вольфрама. Замена стандартной связки с 6 % кобальта на хромо-кобальтовую увеличила стойкость инструмента в пять раз.3
Практические выводы: по возможности держите отдельные комплекты инструмента для дуба, спрашивайте у поставщика инструмента марки сплава с коррозионностойкой связкой и помните, что сырой дуб — худший случай. Дуб камерной сушки с мебельной влажностью менее агрессивен, чем сырая древесина.
Режимы резания: подача на зуб, частота вращения и скорость резания
Ключевая величина при фрезеровании на ЧПУ — подача на зуб: толщина материала, которую каждая режущая кромка снимает за один оборот. Слишком тонкая стружка превращается в пыль, которая не отводит тепло от кромки и преждевременно её тупит; слишком толстая стружка оставляет шероховатую поверхность.1 Остальные величины следуют из неё:
- Скорость подачи = частота вращения шпинделя (об/мин) × число режущих кромок × подача на зуб.1
- Скорость резания = π × диаметр фрезы × частота вращения шпинделя. Она описывает, с какой скоростью кромка движется в древесине.
Начальные значения Freud для монолитных твердосплавных фрез в древесине лиственных пород при глубине резания, равной диаметру фрезы, — от 0,05–0,13 мм на кромку для фрезы 3,2 мм до 0,46–0,53 мм для фрезы 12,7 мм.1 Для хвойных пород значения немного выше. И Freud, и Onsrud уменьшают подачу на зуб минимум на 25 % при глубине резания в два диаметра и на 50 % — в три диаметра.1,2
Показать данные
| Диаметр фрезы | Нижнее значение | Верхнее значение |
|---|---|---|
| 3,2 мм (1/8") | 0,05 мм | 0,13 мм |
| 6,35 мм (1/4") | 0,20 мм | 0,28 мм |
| 9,5 мм (3/8") | 0,36 мм | 0,41 мм |
| 12,7 мм (1/2") | 0,46 мм | 0,53 мм |
Уменьшайте минимум на 25 % при глубине в 2 диаметра и на 50 % — в 3 диаметра (Freud, Onsrud). Для фрез с напайными пластинами подача на зуб ниже. Источник: Freud (2017), Router bit feed and speed for CNC, таблица подач на зуб для монолитных твердосплавных фрез (дюймы переведены в мм).
Производители инструмента, публикующие таблицы подач для каждой серии инструмента, используют вместо этого поправочные коэффициенты. В справочнике Leitz таблицы подач для концевых фрез построены для эталонного материала при 18 000 об/мин, а скорость подачи умножается на 0,8 для лиственных пород или массива на большинстве фрез (на некоторых — на 0,9) и на 0,7–0,8 при обработке поперёк волокон.6
Пример расчёта и начальные значения по диаметру фрезы
Возьмём двухзаходную монолитную твердосплавную фрезу 12,7 мм (½") при 18 000 об/мин в буке с подачей на зуб 0,5 мм, в пределах диапазона Freud. Скорость подачи составит 18 000 × 2 × 0,5 мм = 18 000 мм/мин, или 18 м/мин. Скорость резания — π × 0,0127 м × 18 000 / 60 ≈ 12 м/с. Если той же фрезе нужно пройти на глубину в три диаметра за один проход, подача на зуб уменьшается вдвое, а скорость подачи падает примерно до 9 м/мин. (Наш расчёт по правилам Freud и Onsrud.)1,2
| Диаметр фрезы | Подача на зуб | Подача, глубина 1× диаметр | Глубина 2× | Глубина 3× |
|---|---|---|---|---|
| 3,2 мм | 0,09 мм | 3,2 м/мин | 2,4 м/мин | 1,6 м/мин |
| 6,35 мм | 0,24 мм | 8,7 м/мин | 6,5 м/мин | 4,3 м/мин |
| 9,5 мм | 0,38 мм | 13,7 м/мин | 10,3 м/мин | 6,9 м/мин |
| 12,7 мм | 0,50 мм | 17,8 м/мин | 13,4 м/мин | 8,9 м/мин |
Только отправные точки для пробных резов. Приоритет имеют данные производителя для конкретной серии фрез. Источник: Расчёт по подачам на зуб Freud (2017) и правилам глубины Freud (2017) и Onsrud: подача = об/мин × число кромок × подача на зуб.
Считайте это отправной точкой для пробных резов, а не готовыми настройками. Жёсткость станка, закрепление, вылет фрезы и требуемое качество поверхности смещают оптимальные значения, а данные производителя для конкретной серии фрез имеют приоритет над любой общей таблицей.
Направление волокон, сколы и попутное или встречное фрезерование
Древесина — неоднородный материал. Её волокна идут вдоль доски, и фреза, которая поднимает их, а не срезает, оставляет сколы — небольшие вырывы ниже линии реза. Сильнее всего сколы там, где фреза идёт против волокон, на криволинейных контурах, где направление волокон меняется по ходу траектории, в местах выхода поперёк волокон и на свилеватой или волнистой древесине.
- Встречное фрезерование (кромка фрезы движется навстречу подаче) лучше контролируется на станках с ручной подачей, но склонно поднимать волокна перед резом.
- Попутное фрезерование (кромка движется в направлении подачи) прижимает срезаемые волокна к детали и на ЧПУ, где станок жёстко держит деталь и подачу, обычно даёт более чистую кромку.
- Распространённая стратегия — черновая обработка в одном направлении и чистовой проход попутным фрезерованием с малым съёмом, а также планирование криволинейных контуров так, чтобы фреза везде, где можно, шла «под горку» по волокнам.
- Для выходов поперёк волокон кромку от сколов защищает жертвенная подкладка или последний проход с другой стороны.
Острый инструмент и правильная подача на зуб устраняют больше сколов, чем любые хитрости с траекторией. Тупая кромка трёт и поднимает волокна; слишком тонкая стружка заглаживает и прижигает поверхность.
Закрепление заготовки и что означает допуск в древесине
Большинство щитов и плоских деталей удерживают на вакуумном столе, иногда на жертвенном столе; маленьким, криволинейным или узким деталям нужны специальные приспособления или вакуумные присоски. Качество закрепления определяет качество детали: заготовка, которая вибрирует или сдвигается на доли миллиметра, покажет это в каждом соединении.
Допуски в древесине — это ещё и вопрос влажности. Станок может позиционировать фрезу с точностью до нескольких сотых миллиметра, но древесина продолжает «работать». Полная тангенциальная усушка европейского бука — около 11,7 %.7 По линейной оценке Wood Handbook это означает, что буковая деталь тангенциальной распиловки шириной 500 мм меняется примерно на 2 мм на каждый процентный пункт влажности.8 (Наш расчёт.) Поэтому жёсткий допуск на чертеже имеет смысл только вместе с влажностью, при которой он проверяется. Руководство по влажности древесины объясняет равновесные значения.
От чертежа к детали: какие файлы и данные отправить поставщику услуг ЧПУ
Программы для ЧПУ создают в CAM-программе по 2D- или 3D-модели. От формата, который вы отправляете, зависит, сколько поставщику придётся перерисовывать:
- DXF или DWG — для 2D-контуров, отверстий и карманов, со слоями для каждой глубины или операции.
- STEP (или IGES) — для 3D-деталей. STEP — самый надёжный нейтральный формат для твердотельных моделей.
- Чертежи в PDF с размерами, допусками и примечаниями, даже если отправлена модель. Чертёж говорит поставщику, что важно; модель — только форму.
Отметьте критичные размеры, базовые поверхности, направление волокон и лицевые поверхности. Модель без чертежа оставляет каждое из этих решений человеку, который не знает, как будет использоваться деталь.
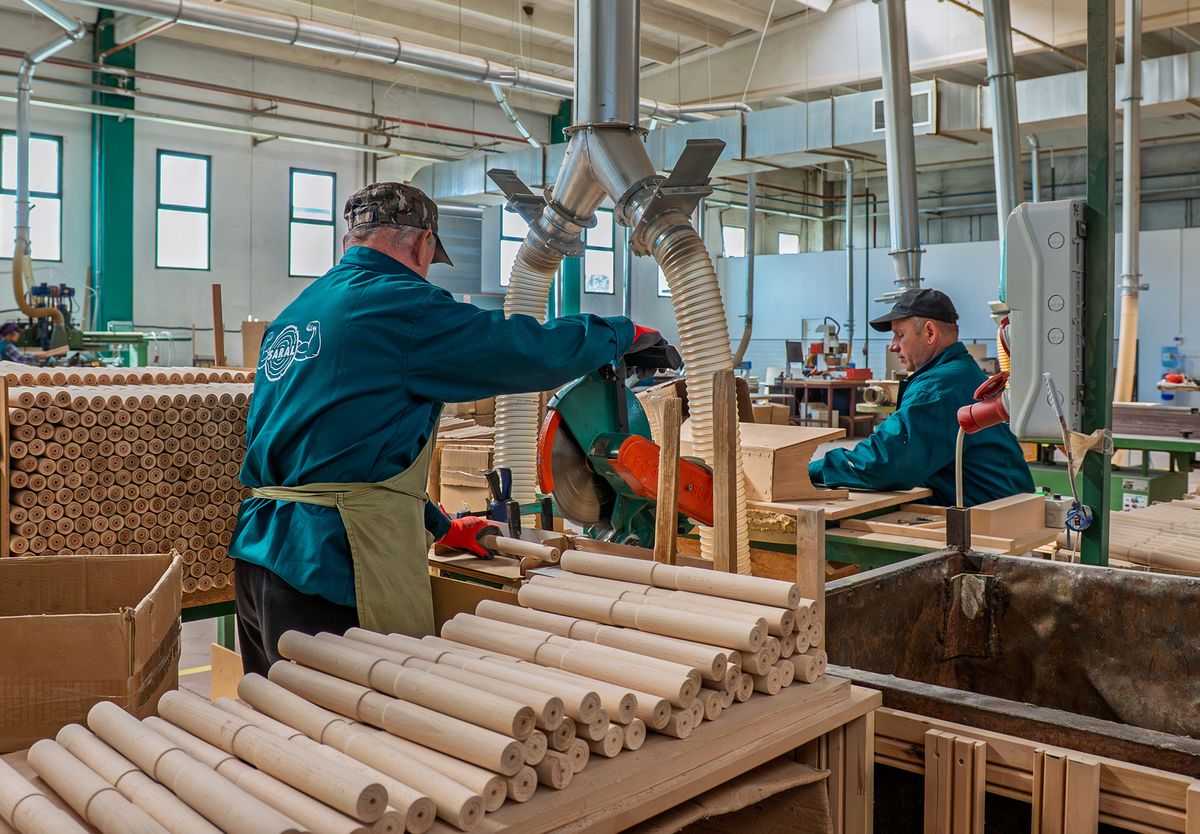
Пыль: канцерогенный статус и предел 2 мг/м³
Фрезерование на ЧПУ и прежде всего шлифование превращают часть каждой детали в мелкую пыль. Международное агентство по изучению рака (МАИР) относит древесную пыль к канцерогенам для человека (группа 1); аденокарцинома полости носа и околоносовых пазух явно связана с воздействием пыли лиственных пород. Наибольшее воздействие, как правило, отмечалось в производстве мебели и корпусной мебели, где уровень пыли при машинном шлифовании и подобных операциях часто превышал 5 мг/м³.4
Законодательство ЕС устанавливает обязательный профессиональный предел воздействия пыли лиственных пород, измеряемой как вдыхаемая фракция за восьмичасовой контрольный период. Директива 2004/37/ЕС установила его на уровне 5 мг/м³.9 Директива (ЕС) 2017/2398 снизила его до 2 мг/м³ с переходным пределом 3 мг/м³ до 17 января 2023 года. Если пыль лиственных пород смешана с другой древесной пылью, предел распространяется на всю древесную пыль в смеси.5 По состоянию на октябрь 2026 года обязательное значение ЕС — 2 мг/м³; национальные правила могут быть строже.
Показать данные
| Предельное значение | |
|---|---|
| Директива 2004/37/ЕС | 5 мг/м³ |
| Директива 2017/2398, переходный период до 17 января 2023 года | 3 мг/м³ |
| С 17 января 2023 года | 2 мг/м³ |
Если пыль лиственных пород смешана с другой древесной пылью, предел распространяется на всю древесную пыль в смеси. Источник: Директива 2004/37/ЕС, приложение III; Директива (ЕС) 2017/2398, приложение.
Соблюдение предела — инженерная задача: аспирационные кожухи на каждом шпинделе, скорости воздуха, рассчитанные под воздуховоды, герметичная транспортировка стружки и пыли к сепаратору и регулярные замеры. Для покупателя это ещё и признак хорошо организованного производства. Спросите потенциального поставщика, как удаляется пыль и измеряется ли воздействие.
Как мы обрабатываем древесину лиственных пород на SARAL
Чек-лист заказа деталей из лиственных пород с обработкой на ЧПУ
- Файлы. 3D-модель (STEP) или 2D-контуры (DXF) и чертёж в PDF с размерами.
- Материал. Порода, массив или клеёный материал, сорт, а также предоставляет ли древесину поставщик или обрабатывает вашу.
- Влажность. Целевая влажность заготовок и влажность, при которой проверяются допуски.
- Допуски. Только на важные размеры, с обозначенными базовыми поверхностями. Спросите, какую точность поставщик может выдержать и как она измеряется.
- Волокна и лицевые поверхности. Направление волокон на каждой детали, какие поверхности лицевые и какие кромки должны быть без сколов.
- Количества и партии. Прототип, первое изделие, размер серии и ритм отгрузок по заявкам.
- Поверхность. Только фрезеровка, шлифовка до какой зернистости или с отделкой.
- Упаковка. Навалом, послойно или комплектами на изделие; маркировка и защита кромок.
- Охрана труда. Как удаляется пыль и измеряется ли воздействие, особенно у долгосрочного поставщика.
Часто задаваемые вопросы
Какую скорость подачи использовать для лиственных пород на фрезере с ЧПУ?
Начинайте с подачи на зуб: для двухзаходной монолитной твердосплавной фрезы 12,7 мм в древесине лиственных пород — 0,46–0,53 мм на кромку, что при 18 000 об/мин даёт около 16–19 м/мин.1 Уменьшайте подачу на зуб на 25 % при глубине в два диаметра и на 50 % — в три диаметра, затем уточняйте пробными резами.1,2
Нужен ли 5-осевой станок для деревянных мебельных деталей?
Не для плоских или призматических деталей, которые эффективно делает 3-осевой станок. 5-осевой станок окупается на деталях со сложными углами или поверхностями двоякой кривизны, таких как разведённые ножки стульев, изогнутые спинки и подлокотники.
Почему дуб быстрее тупит фрезы?
Дубильная кислота дуба химически разрушает кобальтовую связку твердосплавного инструмента, после чего зёрна карбида выкрашиваются. В испытаниях на сыром дубе хромо-кобальтовая связка дала пятикратную стойкость инструмента.3
Каков законодательный предел для пыли лиственных пород в ЕС?
2 мг/м³ вдыхаемой пыли за восьмичасовой контрольный период, обязательный с 17 января 2023 года по Директиве (ЕС) 2017/2398. Если пыль лиственных пород смешана с другой древесной пылью, предел распространяется на всю пыль.5