Was die CNC in einem Laubholz-Teilewerk leistet
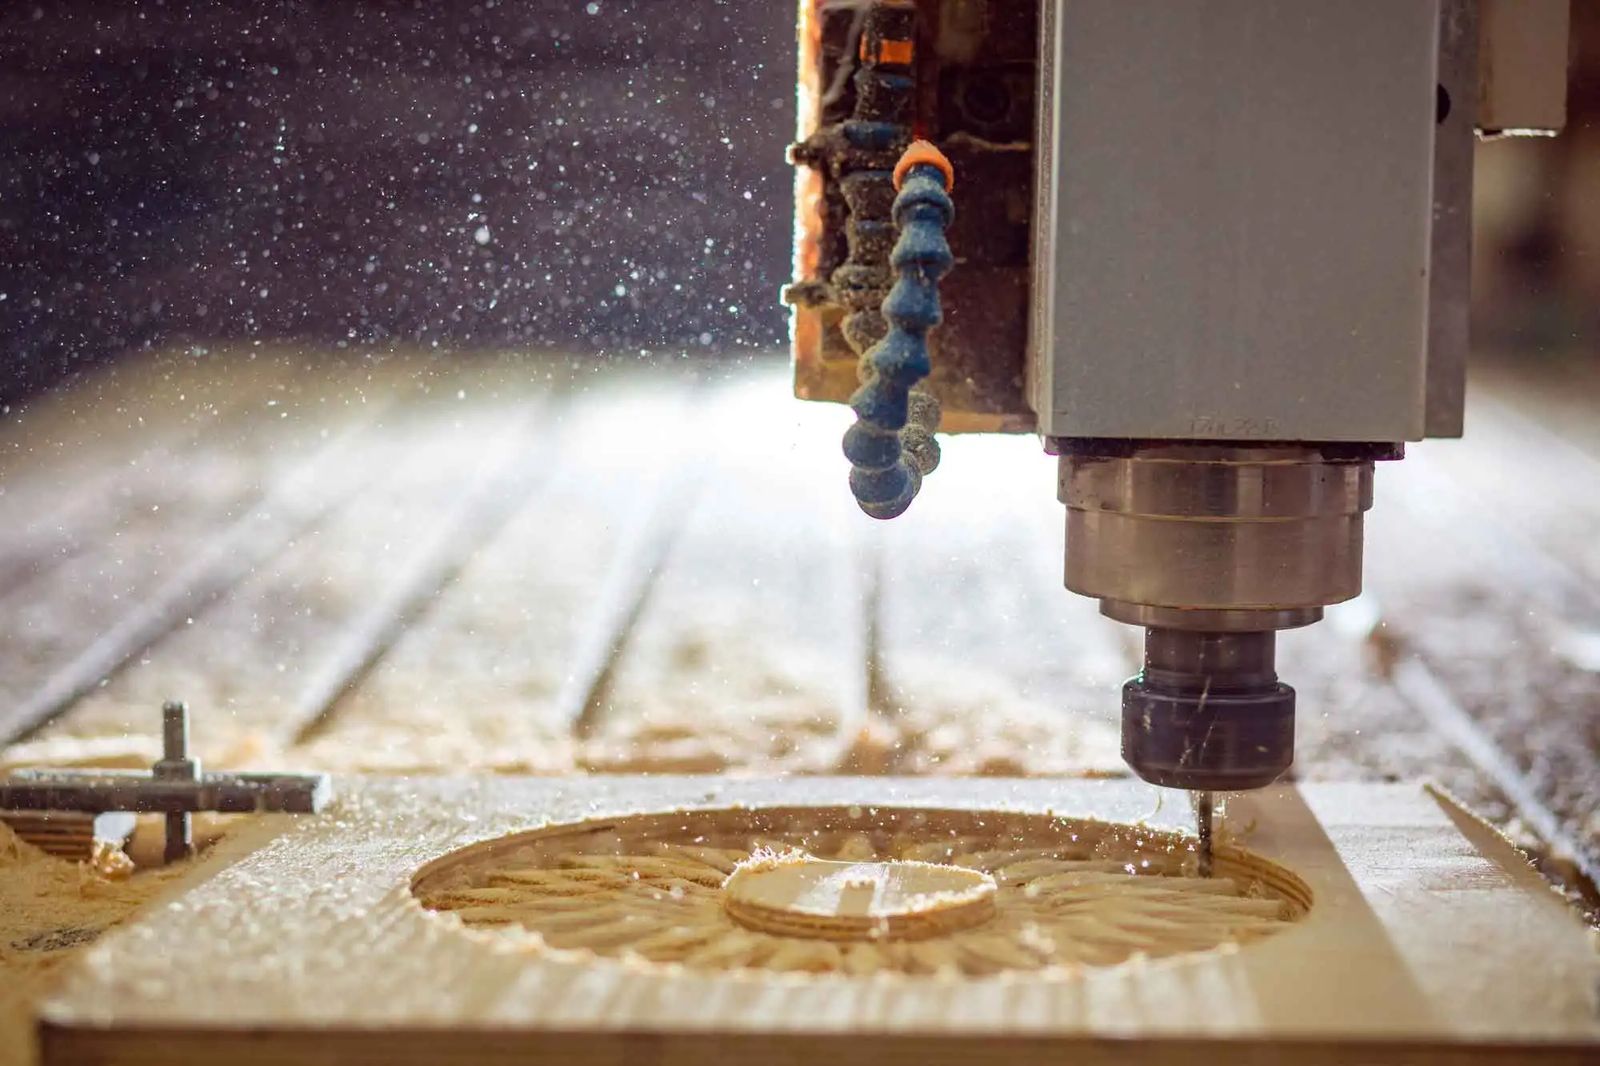
Eine CNC-Oberfräse (computergestützte numerische Steuerung) führt einen rotierenden Fräser auf Bahnen, die aus einer Zeichnung berechnet werden. In einem Werk, das Möbelteile aus Buche, Eiche und Esche fertigt, übernimmt sie die Arbeit, für die früher eine Reihe von Spezialmaschinen und viele Schablonen nötig waren: Teile formatieren und auf geschwungene Konturen fräsen, Dübel- und Beschlagbohrungen setzen, Nuten und Schlitze fräsen, Kanten profilieren, Dekore gravieren und Reliefs schnitzen.
Ihr Wert liegt in der Wiederholgenauigkeit. Ein auf der CNC gefrästes Stuhlbein oder eine Treppenstufe ist beim tausendsten Stück dasselbe wie beim ersten, und eine Designänderung ist eine Programmänderung, kein neuer Schablonensatz. So wird die CNC zur Brücke zwischen dem 3D-Modell eines Designers und einer Serie von Massivholzteilen, für kleine Lose ebenso wie für große Serien.
3-Achs oder 5-Achs: wann sich die zusätzlichen Achsen lohnen
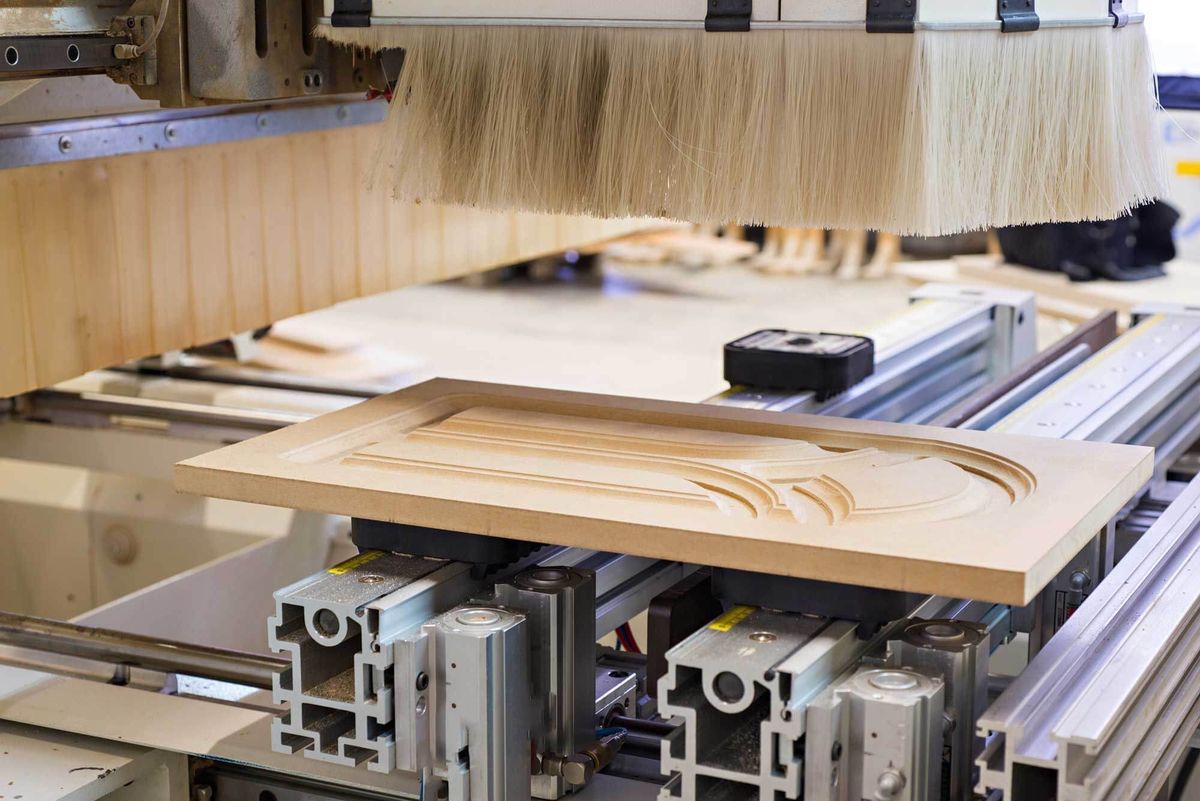
Eine 3-Achs-Maschine bewegt den Fräser in X, Y und Z, das Werkzeug zeigt immer senkrecht nach unten. Damit lassen sich flache Teile, Konturen, Taschen, Nuten und senkrechte Bohrungen von einer Seite bearbeiten: Platten, Deckplatten, Fronten, flache Bauteile und Gravuren. Für eine zweite Seite wird das Teil gewendet und neu gespannt.
Eine 5-Achs-Maschine ergänzt zwei Drehachsen, sodass sich der Fräser um das Teil schwenken und drehen lässt. Das ändert dreierlei:
- Zusammengesetzte Winkel. Ein ausgestelltes Stuhlbein trifft die Sitzzarge unter einem Winkel in zwei Ebenen. Der 5-Achs-Kopf bohrt oder schlitzt direkt unter diesem Winkel.
- 3D-Flächen. Geschwungene Rückenlehnen, Sattelsitze, Armlehnen und skulpturale Beine lassen sich mit der Fräserflanke konturieren, was eine glattere Oberfläche ergibt als zeilenweises Abtasten mit einem Kugelfräser.
- Weniger Aufspannungen. Mehrere Seiten werden in einer Aufspannung bearbeitet. Jedes Umspannen bringt einen kleinen Lagefehler, weniger Aufspannungen bedeuten also gleichmäßiger passende Verbindungen.
Für flache und prismatische Teile ist eine 3-Achs-Maschine meist schneller und je Stück günstiger. Die Faustregel ist einfach: Zeigt die Zeichnung Winkel, die nicht 90° zur Hauptfläche stehen, oder zweifach gekrümmte Flächen, fragen Sie, ob das Teil für 5 Achsen geplant ist. Der Beitrag dazu, wie Massivholzstühle gefertigt werden, zeigt, wo solche Teile vorkommen.
Werkzeuge: Vollhartmetall, hartmetallbestückt und Diamant
Fräser für Holz gibt es in drei Hauptfamilien. Spiralfräser aus Vollhartmetall (VHM) sind aus einem Stück Hartmetall geschliffen: Wolframkarbidkörner, gehalten von einem metallischen Bindemittel, meist Kobalt. Sie sind steif, scharf und vertragen die hohen Zahnvorschübe der CNC-Bearbeitung. Hartmetallbestückte Fräser (HW) haben aufgelötete Schneiden auf einem Stahlkörper; sie sind bei großen Durchmessern und Profilen günstiger, doch für einen 12,7-mm-Fräser in Hartholz erlaubt ihnen die Freud-Tabelle nur etwa den halben Zahnvorschub von VHM.1 Werkzeuge mit Diamant (polykristalliner Diamant, PKD) halten weit länger und kosten weit mehr; man setzt sie ein, wo die Standzeit wichtiger ist als der Werkzeugpreis.
Auch die Spiralgeometrie zählt. Ein aufwärts schneidender Spiralfräser fördert die Späne aus dem Schnitt, kann aber an der Oberseite Fasern anheben; ein abwärts schneidender drückt die Fasern nach unten und gibt eine saubere Oberkante; Kompressionsfräser kombinieren beides und liefern bei Durchschnitten saubere Kanten oben und unten.
Warum Eiche Werkzeuge frisst: Gerbsäure und Kobalt-Binder
Maschinenbediener wissen, dass Eiche Werkzeuge schneller stumpf macht als Buche ähnlicher Härte. Ein Teil der Erklärung ist chemisch. Eine Studie zu Hartmetallwerkzeugen beim Hobeln frischer Appalachen-Eiche zeigte, dass der Verschleiß mit dem Angriff der Gerbsäure im Holz auf das Kobalt-Bindemittel beginnt; ist der Binder geschwächt, reißen die Schnittkräfte die Wolframkarbidkörner heraus. Der Ersatz des üblichen Binders mit 6 % Kobalt durch einen Chrom-Kobalt-Binder brachte die fünffache Standzeit.3
Die Lehren für die Praxis: Halten Sie nach Möglichkeit eigene Werkzeugsätze für Eiche, fragen Sie Ihren Werkzeuglieferanten nach Sorten mit korrosionsbeständigem Binder, und denken Sie daran, dass nasse Eiche der schlimmste Fall ist. Technisch getrocknete Eiche mit Möbelfeuchte ist weniger aggressiv als frisches Holz.
Schnittwerte: Zahnvorschub, Drehzahl und Schnittgeschwindigkeit
Die Schlüsselgröße beim CNC-Fräsen ist der Zahnvorschub fz: die Spandicke, die jede Schneide pro Umdrehung abnimmt. Ein zu kleiner Span wird zu Staub, der die Wärme nicht von der Schneide abführt und sie vorzeitig abstumpfen lässt; ein zu großer Span hinterlässt eine raue Oberfläche.1 Die übrigen Werte folgen daraus:
- Vorschubgeschwindigkeit vf = Drehzahl n × Anzahl der Schneiden z × Zahnvorschub fz.1
- Schnittgeschwindigkeit vc = π × Fräserdurchmesser × Drehzahl. Sie beschreibt, wie schnell die Schneide durch das Holz läuft.
Die Startwerte von Freud für VHM-Fräser in Hartholz, bei einer Schnitttiefe gleich dem Fräserdurchmesser, reichen von 0,05–0,13 mm je Schneide bei 3,2 mm Durchmesser bis 0,46–0,53 mm bei 12,7 mm.1 Für Nadelholz liegen die Werte etwas höher. Freud und Onsrud senken den Zahnvorschub um mindestens 25 %, wenn die Schnitttiefe das Doppelte des Durchmessers beträgt, und um 50 % beim Dreifachen.1,2
Daten anzeigen
| Fräserdurchmesser | Unterer Wert | Oberer Wert |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Bei 2× Durchmesser Schnitttiefe um mindestens 25 %, bei 3× um 50 % reduzieren (Freud, Onsrud). Hartmetallbestückte Fräser laufen mit kleinerem Zahnvorschub. Quelle: Freud (2017), Router bit feed and speed for CNC, chip-load chart for solid-carbide bits (inches converted to mm).
Werkzeughersteller, die Vorschubdiagramme je Werkzeugserie veröffentlichen, arbeiten stattdessen mit Korrekturfaktoren. Im Leitz-Lexikon sind die Diagramme für Schaftfräser für einen Referenzwerkstoff bei 18.000 min⁻¹ gezeichnet; der Vorschub wird für Hartholz bzw. Vollholz bei den meisten Fräsern mit 0,8 multipliziert (bei einigen mit 0,9), für die Querbearbeitung mit 0,7–0,8.6
Rechenbeispiel und Startwerte nach Durchmesser
Nehmen wir einen zweischneidigen VHM-Fräser mit 12,7 mm (½") bei 18.000 min⁻¹ in Buche, mit 0,5 mm Zahnvorschub, innerhalb der Freud-Spanne. Die Vorschubgeschwindigkeit beträgt 18.000 × 2 × 0,5 mm = 18.000 mm/min, also 18 m/min. Die Schnittgeschwindigkeit liegt bei π × 0,0127 m × 18.000 / 60 ≈ 12 m/s. Muss derselbe Fräser in einem Durchgang das Dreifache seines Durchmessers tief schneiden, halbiert sich der Zahnvorschub, und der Vorschub sinkt auf etwa 9 m/min. (Unsere Rechnung nach den Regeln von Freud und Onsrud.)1,2
| Fräserdurchmesser | Zahnvorschub | Vorschub, Tiefe 1× Durchmesser | Tiefe 2× | Tiefe 3× |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Nur Startwerte für Probeschnitte. Herstellerangaben für die jeweilige Werkzeugserie haben Vorrang. Quelle: Calculated from Freud (2017) chip loads and the depth rules of Freud (2017) and Onsrud: feed = rpm × edges × chip load.
Verstehen Sie diese Werte als Startpunkte für Probeschnitte, nicht als Einstellungen. Maschinensteifigkeit, Spannung, Fräserlänge und die gewünschte Oberfläche verschieben die besten Werte, und die Herstellerdaten für eine bestimmte Fräserserie haben Vorrang vor jeder allgemeinen Tabelle.
Faserrichtung, Ausrisse sowie Gleich- und Gegenlauffräsen
Holz ist kein homogener Werkstoff. Seine Fasern laufen längs des Brettes, und ein Fräser, der sie anhebt, statt sie abzuscheren, hinterlässt Ausrisse: kleine Stücke, die unter der Schnittlinie herausbrechen. Am stärksten sind Ausrisse dort, wo der Fräser gegen die Faser läuft, an geschwungenen Konturen, an denen die Faserrichtung entlang der Bahn wechselt, an Austritten quer zur Faser und bei Wechseldrehwuchs oder welliger Faser.
- Gegenlauffräsen (die Schneide bewegt sich gegen die Vorschubrichtung) ist an handgeführten Maschinen besser beherrschbar, hebt aber tendenziell Fasern vor dem Schnitt an.
- Gleichlauffräsen (die Schneide bewegt sich mit dem Vorschub) schert die Fasern auf das Werkstück und ergibt auf der CNC, wo Maschine und Spannung Teil und Vorschub starr halten, meist die sauberere Kante.
- Eine verbreitete Strategie ist, in einer Richtung zu schruppen und mit einem leichten Gleichlauf-Schlichtgang zu schlichten, und geschwungene Konturen so zu planen, dass der Fräser möglichst „mit der Faser“ läuft.
- Bei Austritten quer zur Faser verhindert eine Opferunterlage oder ein letzter Durchgang von der Gegenseite das Ausbrechen der Kante.
Scharfe Werkzeuge und ein richtiger Zahnvorschub lösen mehr Ausrisse als jeder Bahntrick. Eine stumpfe Schneide reibt und hebt Fasern an; ein zu dünner Span poliert und verbrennt das Holz.
Spannen und was Toleranz bei Holz bedeutet
Die meisten Platten und flachen Teile werden auf einem Vakuumtisch gehalten, oft über einer Opferplatte; kleine, gebogene oder schmale Teile brauchen eigene Vorrichtungen oder Vakuumsauger. Die Qualität der Spannung bestimmt die Qualität des Teils: Ein Rohling, der vibriert oder sich um Bruchteile eines Millimeters bewegt, zeigt das an jeder Verbindung.
Toleranzen bei Holz sind auch eine Frage der Holzfeuchte. Eine Maschine positioniert den Fräser auf wenige Hundertstel Millimeter, das Holz aber arbeitet weiter. Rotbuche schwindet von frisch bis darrtrocken etwa 11,7 % tangential.7 Mit der linearen Abschätzung des Wood Handbook ändert sich ein 500 mm breites Buchenteil mit liegenden Jahrringen um rund 2 mm je Prozentpunkt Holzfeuchte.8 (Unsere Rechnung.) Eine enge Toleranz auf der Zeichnung ist deshalb nur zusammen mit der Holzfeuchte sinnvoll, bei der gemessen wird. Der Beitrag zur Holzfeuchte erklärt die Ausgleichswerte.
Von der Zeichnung zum Teil: welche Daten ein Lohnfertiger braucht
CNC-Programme entstehen in CAM-Software aus einem 2D- oder 3D-Modell. Das Format, das Sie schicken, entscheidet, wie viel neu gezeichnet werden muss:
- DXF oder DWG für 2D-Konturen, Bohrungen und Taschen, mit eigenen Layern je Tiefe oder Arbeitsgang.
- STEP (oder IGES) für 3D-Teile. STEP ist das zuverlässigste neutrale Format für Volumenmodelle.
- PDF-Zeichnungen mit Maßen, Toleranzen und Hinweisen, auch wenn ein Modell mitgeschickt wird. Die Zeichnung sagt, worauf es ankommt; das Modell zeigt nur die Form.
Kennzeichnen Sie kritische Maße, Bezugsflächen, Faserrichtung und Sichtseiten. Ein Modell ohne Zeichnung überlässt all diese Entscheidungen jemandem, der nicht weiß, wie das Teil verwendet wird.
Holzstaub: krebserzeugend und der Grenzwert von 2 mg/m³
Beim CNC-Fräsen und vor allem beim Schleifen wird ein Teil jedes Werkstücks zu feinem Staub. Die Internationale Agentur für Krebsforschung stuft Holzstaub als beim Menschen krebserzeugend (Gruppe 1) ein; Adenokarzinome der Nasenhöhle und der Nasennebenhöhlen sind eindeutig mit der Exposition gegenüber Hartholzstaub verbunden. Die höchsten Belastungen wurden im Allgemeinen in der Möbel- und Korpusfertigung gemessen, beim maschinellen Schleifen und ähnlichen Arbeiten häufig über 5 mg/m³.4
Das EU-Recht setzt einen verbindlichen Arbeitsplatzgrenzwert für Hartholzstaub, gemessen als einatembare Fraktion über einen Bezugszeitraum von acht Stunden. Die Richtlinie 2004/37/EG legte ihn auf 5 mg/m³ fest.9 Die Richtlinie (EU) 2017/2398 senkte ihn auf 2 mg/m³, mit einem Übergangswert von 3 mg/m³ bis zum 17. Januar 2023. Ist Hartholzstaub mit anderem Holzstaub gemischt, gilt der Grenzwert für den gesamten Holzstaub der Mischung.5 Stand Oktober 2026 sind 2 mg/m³ der verbindliche EU-Wert; nationale Regeln können strenger sein.
Daten anzeigen
| Grenzwert | |
|---|---|
| Richtlinie 2004/37/EG | 5 mg/m³ |
| Richtlinie 2017/2398, Übergang bis 17.1.2023 | 3 mg/m³ |
| Seit 17.1.2023 | 2 mg/m³ |
Ist Hartholzstaub mit anderem Holzstaub gemischt, gilt der Grenzwert für den gesamten Holzstaub. Quelle: Directive 2004/37/EC, Annex III; Directive (EU) 2017/2398, Annex.
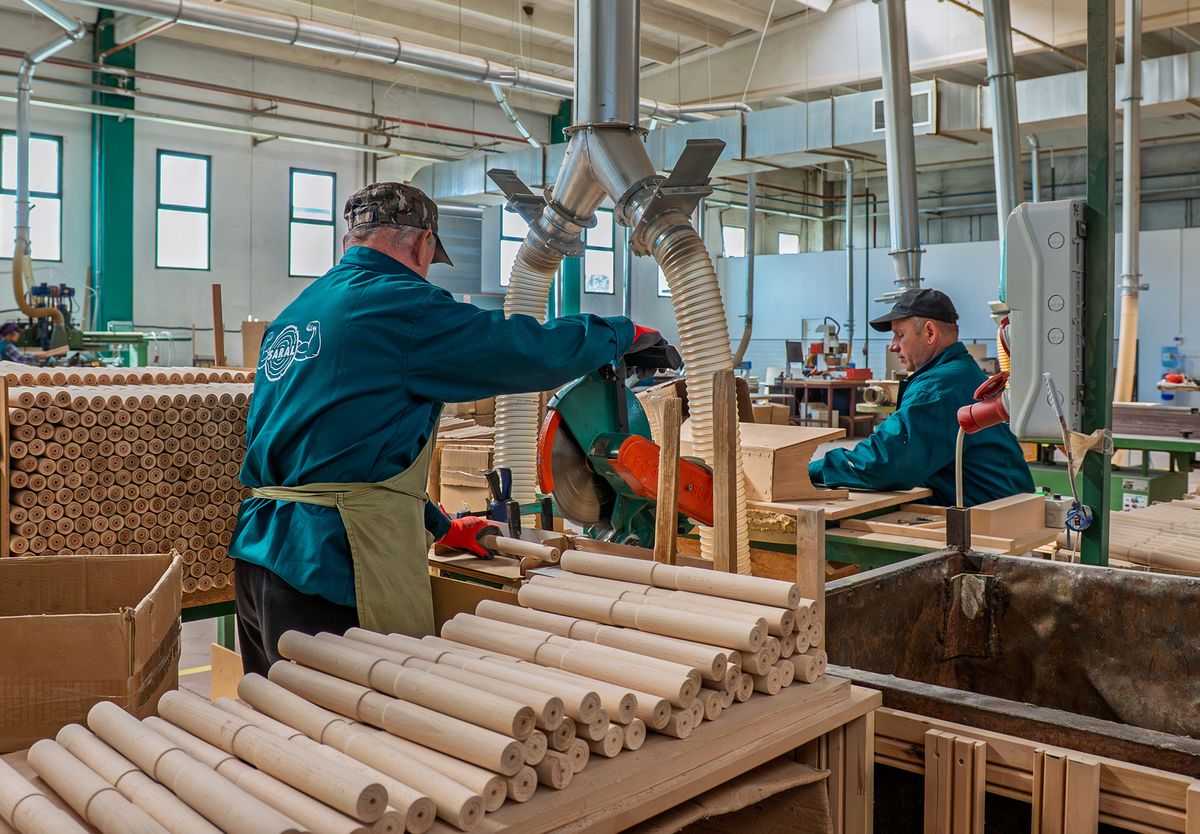
Den Grenzwert einzuhalten ist eine Ingenieursaufgabe: Absaughauben an jeder Spindel, für die Rohrleitungen ausgelegte Luftgeschwindigkeiten, geschlossene Förderung von Spänen und Staub zum Abscheider und regelmäßige Messungen. Für Einkäufer ist es zugleich ein Zeichen für ein gut geführtes Werk. Fragen Sie einen möglichen Lieferanten, wie abgesaugt wird und ob die Belastung gemessen wird.
So bearbeiten wir Hartholz bei SARAL
Checkliste für die Bestellung CNC-gefräster Laubholzteile
- Daten. 3D-Modell (STEP) oder 2D-Konturen (DXF) und eine bemaßte PDF-Zeichnung.
- Material. Holzart, massiv oder verleimt, Sortierung und ob der Lieferant das Holz stellt oder Ihre Teile bearbeitet.
- Holzfeuchte. Ziel-Holzfeuchte der Rohlinge und die Feuchte, bei der die Toleranzen geprüft werden.
- Toleranzen. Nur auf den Maßen, die zählen, mit gekennzeichneten Bezugsflächen. Fragen Sie, was der Lieferant halten kann und wie er misst.
- Faser und Sichtseiten. Faserrichtung je Teil, sichtbare Flächen und welche Kanten ausrissfrei sein müssen.
- Mengen und Lose. Prototyp, Erstmuster, Seriengröße und Abrufrhythmus.
- Oberfläche. Nur gefräst, mit welcher Körnung geschliffen oder fertig behandelt.
- Verpackung. Lose, lagenweise oder als Set je Produkt; Etikettierung und Kantenschutz.
- Arbeitsschutz. Wie Staub abgesaugt wird und ob die Belastung gemessen wird, besonders bei einem langfristigen Lieferanten.
Häufige Fragen
Welchen Vorschub nehme ich für Hartholz auf der CNC-Fräse?
Gehen Sie vom Zahnvorschub aus: Für einen zweischneidigen VHM-Fräser mit 12,7 mm in Hartholz 0,46–0,53 mm je Schneide, das ergibt bei 18.000 min⁻¹ etwa 16–19 m/min.1 Senken Sie den Zahnvorschub bei doppelter Durchmessertiefe um 25 % und bei dreifacher um 50 %, und optimieren Sie dann mit Probeschnitten.1,2
Brauche ich für Möbelteile aus Holz eine 5-Achs-Maschine?
Nicht für flache oder prismatische Teile, die eine 3-Achs-Maschine effizient fertigt. 5 Achsen lohnen sich bei zusammengesetzten Winkeln oder zweifach gekrümmten Flächen, etwa bei ausgestellten Stuhlbeinen, geschwungenen Rückenlehnen und Armlehnen.
Warum macht Eiche Fräser schneller stumpf?
Die Gerbsäure der Eiche greift das Kobalt-Bindemittel des Hartmetalls chemisch an, danach brechen die Karbidkörner heraus. Ein Chrom-Kobalt-Binder brachte in Versuchen an frischer Eiche die fünffache Standzeit.3
Welcher Grenzwert gilt in der EU für Hartholzstaub?
2 mg/m³ einatembarer Staub über einen Bezugszeitraum von acht Stunden, verbindlich seit dem 17. Januar 2023 nach der Richtlinie (EU) 2017/2398. Ist Hartholzstaub mit anderem Holzstaub gemischt, gilt der Wert für den gesamten Staub.5