


Hvorfor fingerskjøte i det hele tatt?
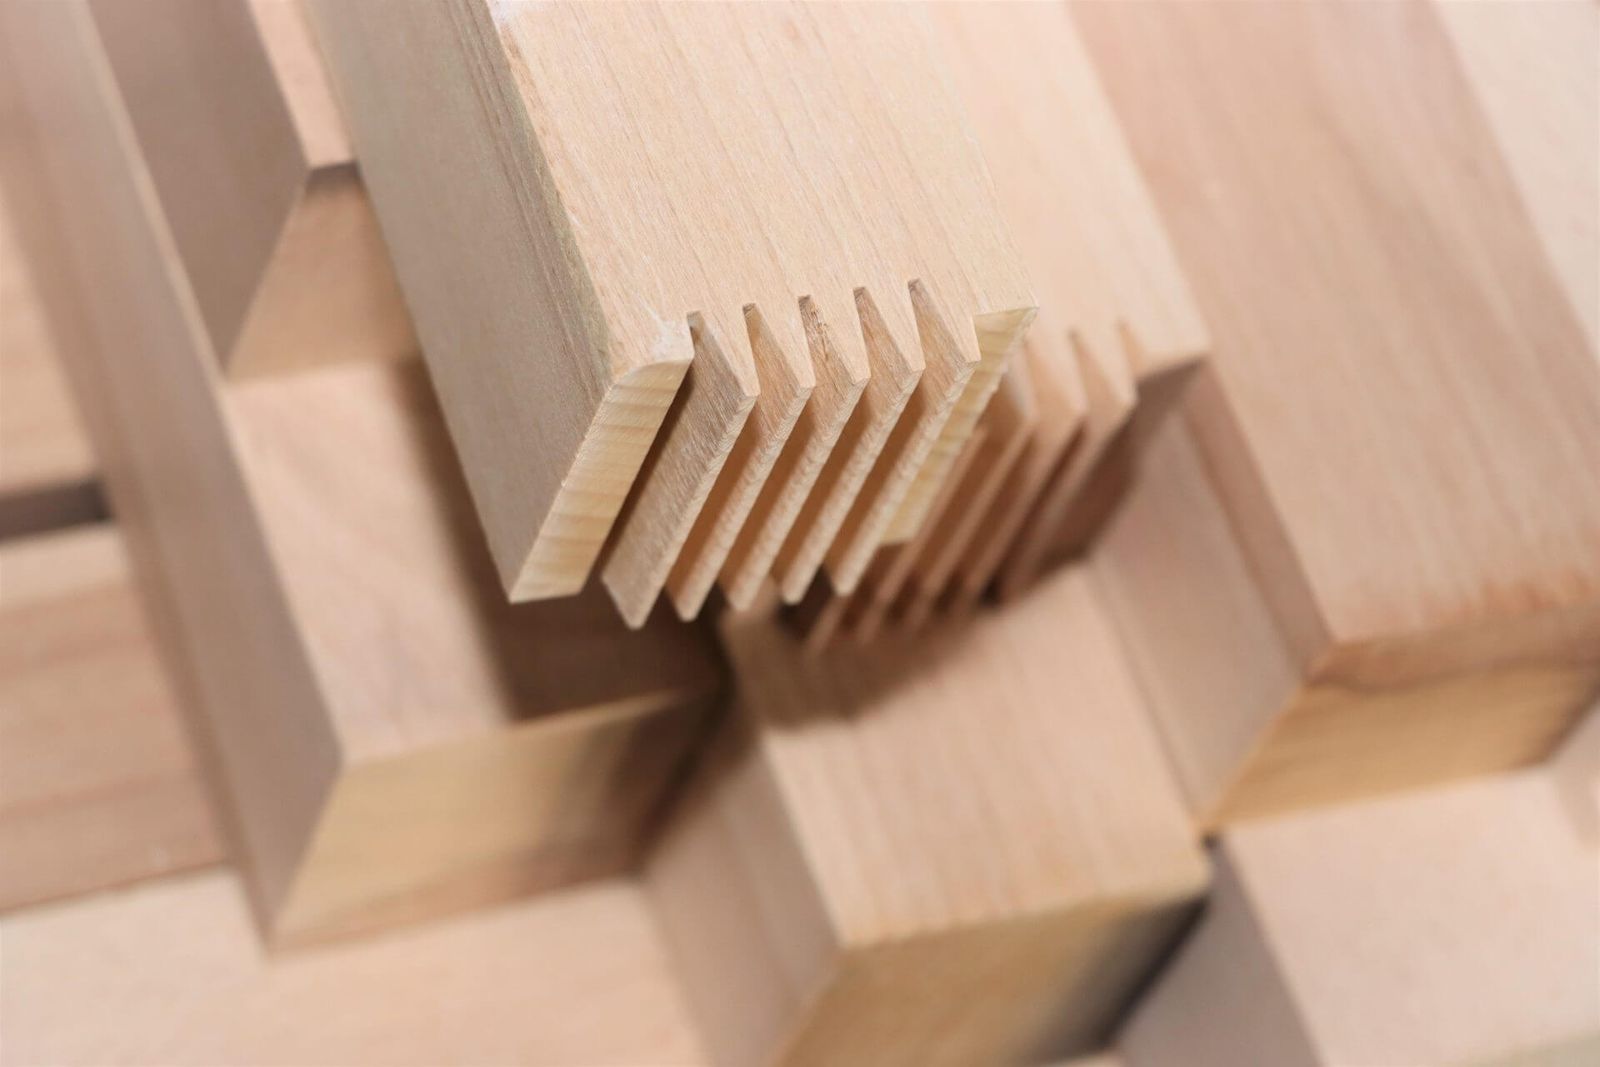
Stokker av løvtre gir sjelden lange, feilfrie bord. Kvister, sprekker, barklommer og fargefeil deler hvert bord opp i kortere partier med godt virke. En møbelprodusent som trenger lameller på 2 m, kan enten kjøpe dyre, lange feilfrie emner eller kappe feilene ut av vanlig trelast og skjøte de feilfrie stykkene sammen igjen ende mot ende. Den andre veien er det fingerskjøting (tysk Keilzinkung, rumensk îmbinare în dinți) gjør.
Det er også grunnen til at fingerskjøtt virke har ry som et kompromiss. Kjøpere søker etter «finger jointed lumber vs solid wood» og «keilgezinktes Holz Tragfähigkeit» fordi de mistenker at skjøten er et svakt punkt. De har delvis rett. Spørsmålet er hvor svak, under hvilken belastning, og om det betyr noe for den aktuelle delen. Denne artikkelen besvarer det ut fra tekniske data, de fleste for bøk, bjørk og eik.
Fingerskjøting ligger midt i en kjede: Tørkede bord skannes eller merkes, en optimeringskapp fjerner feilene, og de feilfrie stykkene profileres, limes og presses til sammenhengende lengder. Disse lengdene blir lamellene i limfugede heltreplater, trappetrinn, rammer og lister.
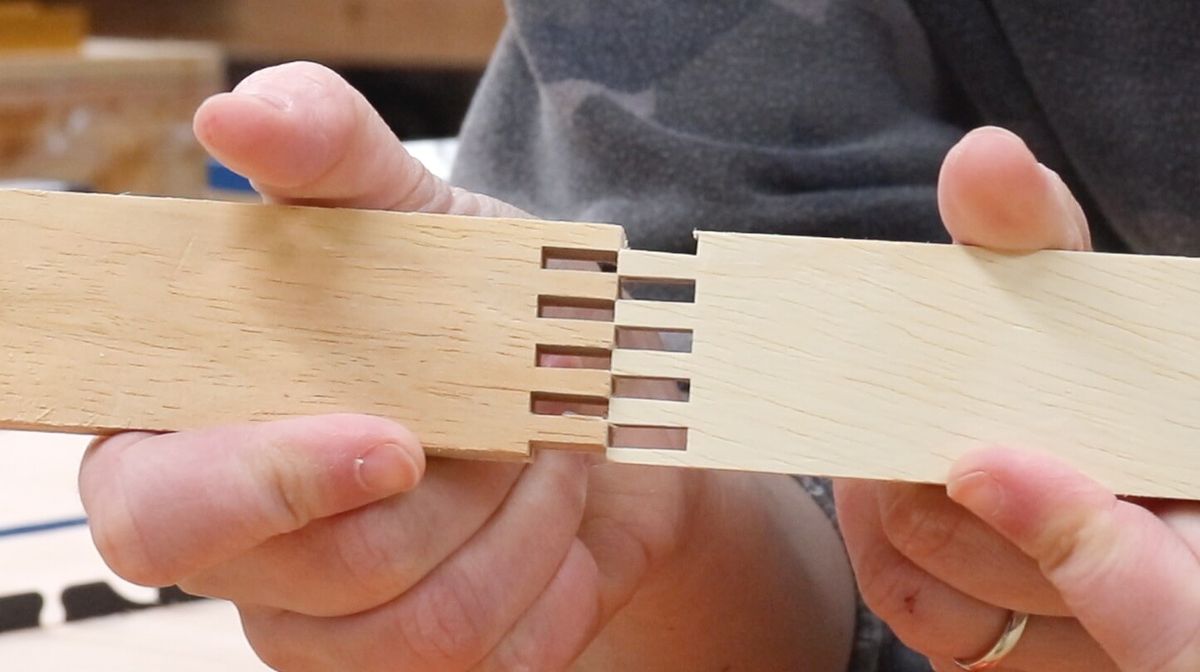
En fingerskjøts anatomi: lengde, deling, spiss og helning
Å lime to bord ende mot ende med flate endeflater fungerer ikke. Endeved suger opp limet og gir lite flate for en limforbindelse, så en enkel stumpskjøt når bare rundt 25 % av treets strekkfasthet parallelt med fiberen, selv med spesielle teknikker.1
Løsningen er geometri. Tre er omtrent ti ganger sterkere i strekk enn i skjær, så en skråskjøt eller fingerskjøt trenger en limflate på minst ti ganger stykkets tverrsnitt for å nærme seg styrken til feilfritt virke. Skjøter med en helning på 1:12 eller flatere gir høyest styrke; 1:8 er typisk for skjøter i konstruksjonskryssfiner.1 En fingerskjøt er en skråskjøt brettet mange ganger, så den oppnår denne limflaten på kort lengde og med mindre svinn.
Fire mål beskriver en fingerprofil:
- Fingerlengde: hvor dypt fingrene går inn i treet.
- Deling: avstanden fra én finger til den neste.
- Spissbredde: den flate enden på hver finger. FPL påpeker at med en bratt helning på 1:12 må spissen ikke være tykkere enn 0,8 mm, og at 0,4–0,8 mm er omtrent det praktiske minimum for maskinerte spisser.1
- Helning: følger av de tre over. Tynne spisser og lange fingre gir en flat helning og en stor limflate.
| Studie og treslag | Fingerlengde | Deling | Spissbredde | Endetrykk | Lim |
|---|---|---|---|---|---|
| Aicher mfl. 2001, limtrelameller i bøk | 20 mm | 6 mm | 1,2 mm | Økt sammenlignet med bartre | Melamin (EN 301) |
| Stolze & Militz 2024, bøk og bjørk | 16,05 mm | 3,8 mm | – | 15 N/mm² bøk, 11 N/mm² bjørk | PUR, MUF, PRF |
| Ayarkwa mfl. 2000, tre tropiske løvtreslag | 18 mm (best av tre) | – | – | 4–12 N/mm² | Resorcinol-formaldehyd |
| Özçifçi & Yapıcı 2008, bøk, eik og andre | 21 mm (sterkest av de prøvde) | – | – | – | PVAc (beste resultat) |
| FPLs tommelfingerregler | Helning 1:8 typisk, 1:12 sterkest | – | ≤ 0,8 mm ved 1:12; 0,4–0,8 mm i praksis | – | – |
Aicher-profilen tilsvarer en helning på rundt 1:8,3 (vår beregning: halve delingen minus spissen, delt på fingerlengden). Kilde: Aicher, Höfflin & Behrens (2001); Stolze & Militz (2024); Ayarkwa, Hirashima & Sasaki (2000); Özçifçi & Yapıcı (2008); Frihart & Hunt (2021), FPL Wood Handbook kap. 10.
Konstruksjonsprofiler og korte møbelprofiler
Konstruksjonsprofiler er lange. En studie av limtre i bøk brukte fingre på 20 mm med 6 mm deling og 1,2 mm spisser, en av de to vanligste geometriene i Tyskland på den tiden.5 En studie fra 2024 skar standardprofilen sin med et verktøy anbefalt for konstruktive skjøter etter EN 14080: deling 3,8 mm, fingerlengde innstilt på 16,05 mm.2 Ikke-bærende skjøter til møbler og snekkerarbeid bruker mye kortere fingre, som gir mindre svinn og er lettere å skjule.1
Vertikale og horisontale skjøter
En fingerskjøt kan skjæres slik at profilen vises på den brede flaten av bordet, en vertikal skjøt, eller på kanten, en horisontal skjøt.1 Limtre bruker vanligvis vertikale skjøter.2 Plateprodusenter velger ofte kantprofilen, slik at sikksakkmønsteret ikke vises på den synlige flaten.6 FPL legger til en produksjonsdetalj: Vertikale skjøter herder raskere enn horisontale når limet herdes med høyfrekvensoppvarming.1
Standardene: EN 15497, EN 14080, og hvorfor løvtre faller utenfor
To europeiske standarder dekker fingerskjøting av konstruksjonsvirke:
- EN 15497, fingerskjøtt konstruksjonsvirke av heltre, fastsetter både ytelseskrav og minstekrav til produksjonen. Den gjelder bartreslag som er listet opp i standarden, og poppel. Enkelte bestemmelser kan brukes for løvtreslag, men disse produktene er ikke omfattet.3
- EN 14080, limtre og limt massivtre, gjelder limtre av de listede bartreslagene eller poppel, med lameller fra 6 til 45 mm tykke. Limtre av bestemte løvtreslag kan være mulig etter noen av bestemmelsene, men da gjelder ikke vedlegg ZA, delen som knytter standarden til CE-merking.4
Begge standardene krever en liten spalte ved spissen av hver finger i konstruktive skjøter. Spalten gir en tynn limfuge og lar skjøten låse seg selv når den presses, men den svekker også tverrsnittet ved roten av fingrene, der bruddet gjerne starter.2
For løvtre er den praktiske konsekvensen enkel. En fingerskjøtt lamell av bøk eller eik i en møbelplate, en benkeplate eller et trappetrinn er en ikke-bærende eller produktspesifikk bruk, ikke et CE-merket konstruksjonselement. Kvaliteten avhenger av produsentens prosesskontroll, ikke av en konstruksjonsstandard.
Hvor sterk er en fingerskjøt?
FPL setter taket tydelig: En godt utført skråskjøt, fingerskjøt eller overlappskjøt i endeved kan nå opptil 90 % av strekkfastheten til feilfritt virke og oppføre seg mye som det. Samme kilde legger til en advarsel som betyr noe for stoler og alt som belastes om og om igjen: Antallet lastsykluser til brudd for en godt utført endeskjøt er ofte lavere enn for feilfritt virke.1
Bøk og bjørk: Göttingen-dataene fra 2024
Det mest nyttige nyere datasettet kommer fra universitetet i Göttingen, som fingerskjøtet lameller av bjørk og bøk på en industriell linje og prøvde dem i strekk og bøying.2
- Bøk, strekk: Uskjøtte referanser nådde et gjennomsnitt på 98,1 N/mm². Lameller med standardprofilen og MUF-lim nådde 63,1 N/mm², rundt 64 % av referansene; en modifisert profil nådde 70,5 N/mm², rundt 72 %.
- Bjørk, strekk: referanser 79,9 N/mm²; PUR 61,2, MUF 57,0 og PRF 36,8 N/mm² med standardprofilen, rundt 77 %, 71 % og 46 % av referansene.
Prosentene er vår beregning ut fra de rapporterte gjennomsnittene. En eldre studie av limtrelameller i bøk, fingerskjøtt industrielt med melaminlim, målte en gjennomsnittlig strekkfasthet i skjøten på 70 ± 11 N/mm², etter at to stammer med stort fiberavvik var utelatt; den bekreftet ikke de 80–100 N/mm² som var oppgitt i tidligere litteratur.5
Eik og bøk: hva lengre fingre gjør
Fingerlengden er den viktigste konstruksjonsparameteren. I en sammenligning av orientbøk, eik, furu, poppel og edelgran økte bøyefastheten med fingerlengden opp til den lengste profilen som ble prøvd, 21 mm; det beste resultatet var bøk med 21 mm fingre og PVAc-lim med 57,4 N/mm², fortsatt under heltre bøk.7 En studie fra 2026 av europeisk bøk og sommereik (Fagus sylvatica og Quercus robur) nådde bruddlaster i strekk på opptil 21 320 N for bøk og 21 631 N for eik, og fant at lengre tenner og større limflater generelt økte både bæreevnen og bruddmotstanden.8 I tre tropiske løvtreslag ga en profil på 18 mm de sterkeste skjøtene av de tre som ble prøvd, og skjøteeffektiviteten falt med densiteten: 88 % for det letteste treslaget, 78 % for det middels tunge og 60 % for det tetteste.9
Mønsteret på tvers av studiene er konsistent. Lengre fingre hjelper, tette treslag er vanskeligere å skjøte effektivt, og det er skjøten, ikke virket mellom skjøtene, som vanligvis avgjør hvor en fingerskjøtt lamell brekker.
Limet betyr noe: PUR, MUF, PRF og PVAc
Konstruktive fingerskjøter i Europa limes med lim godkjent for bærende trekonstruksjoner: melamin-urea-formaldehyd (MUF), fenol-resorcinol-formaldehyd (PRF) og enkomponent polyuretan (PUR). FPL nevner melamin-urea som et hovedlim for endeskjøting og kantliming av trelast, og PUR som mye brukt til konstruksjonsformål i Europa.1 Ikke-bærende møbelskjøter limes ofte med dispersjonslim av polyvinylacetat (PVAc), D3 eller D4 etter EN 204.6,10
Bjørkeresultatene fra Göttingen viser hvor mye limsystemet kan bety i praksis. Skjøtene med PUR og MUF var betydelig sterkere enn skjøtene med PRF. Forfatterne la merke til en langvarig formaldehydlukt fra PRF-skjøtene, et tegn på ufullstendig herding, muligens på grunn av for lite herder eller for lav herdetemperatur.2 Lærdommen for en innkjøper er ikke at PRF er et dårlig lim, men at blandingsforhold, temperatur og herdetid er en del av skjøtekvaliteten.
To regelverk former nå valget av lim. PUR-lim som inneholder minst 0,1 % diisocyanater, kan bare brukes industrielt eller profesjonelt av arbeidstakere som har gjennomført opplæring, et REACH-krav som har gjeldt siden 24. august 2023, med oppfriskning minst hvert femte år.11 Og fra 6. august 2026 kan møbler og trebaserte artikler som bringes i omsetning på EU-markedet, avgi høyst 0,062 mg/m³ formaldehyd i REACH-kammertesten, noe som har betydning for alle produkter limt med MUF eller PRF.12 Artikkelen vår om trelim tar for seg klassene og reglene i detalj.
Endetrykk: hvorfor bøk trenger mer enn bjørk eller gran
Når fingrene er limt, presses de to stykkene sammen under endetrykk, slik at fingrene går helt i inngrep og limfugen blir tynn. Tettere trevirke trenger mer. I Göttingen-studien ble skjøtene presset i 5 sekunder med 11 N/mm² for bjørk og 15 N/mm² for bøk, det høyere tallet på grunn av bøkens høyere densitet.2 I studien av limtre i bøk måtte endetrykket økes sammenlignet med fingerskjøting av lameller av bartre.5
Mer trykk er ikke automatisk bedre. I studien av tropisk løvtre hadde endetrykk mellom 4 og 12 N/mm² ingen signifikant effekt på bøyefastheten innenfor det prøvde området, og det mest økonomiske trykket varierte mellom treslagene.9 Riktig innstilling avhenger av treslag, profil og lim, og en omhyggelig produsent finner den ved prøving, ikke ved å kopiere en innstilling for bartre.
Fiberavvik: den skjulte styrketyven
Studien av limtre i bøk fra materialprøvingsinstituttet i Stuttgart kom til en klar konklusjon: Fiberavvik i virket ved siden av skjøten, ikke densiteten, var den avgjørende faktoren for fingerskjøtens styrke. Lameller fra to stammer med stort fiberavvik måtte utelates for å nå gjennomsnittet på 70 N/mm², og forfatterne påpeker at denne typen avvik er svært vanskelig å oppdage ved visuell sortering av bøk.5 I Göttingen-prøvingene skyldtes også de få bruddene utenfor fingerskjøten for det meste fiberavvik.2
For en innkjøper betyr dette at kvaliteten på en fingerskjøtt lamell avgjøres før skjøten skjæres. Rettfibret virke, omhyggelig fjerning av feil rundt kvister og den virvlende fiberen rundt dem, og tørking som etterlater virket fritt for spenninger teller like mye som verktøyet og pressen.
Profil og limmengde: hva bøyeprøvene viser
Göttingen-gruppen prøvde også en ny profil med ekstra tverrspor i fingrene, utformet for å gi limet mer plass. I bøyeprøver på bjørk nådde standardprofilen med MUF 60,4 N/mm², den nye profilen med samme limmengde 69,9 N/mm², og den nye profilen med dobbel limmengde 82,0 N/mm², mot 107,5 N/mm² for uskjøtte referanser.2
Vis dataene
| Bøyefasthet | |
|---|---|
| Uten skjøt (referanse) | 107,5 N/mm² |
| Standardprofil, 350 g/m² | 60,4 N/mm² |
| Ny profil, 350 g/m² | 69,9 N/mm² |
| Ny profil, 700 g/m² | 82,0 N/mm² |
Kilde: Stolze & Militz (2024), Materials 17(20), 5063, tabell 6. Bjørk (Betula), prøvestykker 31 × 31 mm.
Resultatet minner om at skjøten er et konstruert produkt. EN 14080 krever at limet fukter fingrene og presses ut av skjøten under pressingen, og studien doblet limmengden på den nye profilen for å sikre dette.2 Limfattige skjøter, med for lite lim på fingrene, er en vanlig årsak til svake fingerskjøter i praksis.
Der fingerskjøtt løvtre gir mening
- Limfugede plater og benkeplater. Skjøtene er spredt over mange lameller, og platen belastes sjelden i rent strekk.
- Lister, rammer, gulvlister og kledning. Lange, rette, stabile lengder betyr mer enn strekkfasthet, og malte eller beisede profiler skjuler skjøtene.
- Trappetrinn. Lages ofte fingerskjøtt, men spennvidde og last fortjener oppmerksomhet; guiden vår om trappetrinn i eik tar for seg avveiningene.
- Stoldeler og andre syklisk belastede deler. Brukes med forsiktighet. FPLs advarsel om kortere utmattingslevetid gjelder direkte for bein, sarger og rygger som utsettes for tusenvis av lastsykluser.1
Fingerskjøting endrer også økonomien i en stokk. Korte feilfrie stykker som ellers ville blitt brent, blir salgbare lameller, og det er derfor fingerskjøtte plater koster mindre enn plater med gjennomgående lameller, og derfor teknikken står sentralt for et godt utbytte.
Slik fingerskjøter vi hos SARAL
Hva du bør spørre en leverandør av fingerskjøtt løvtre om
- Bruk og klasse. Er produktet deklarert for ikke-bærende eller bærende bruk, og etter hvilken standard eller vurdering?
- Profil. Fingerlengde og deling, og om skjøten er vertikal eller horisontal (synlig på flaten eller på kanten).
- Lim. Type og klasse (EN 204 for ikke-bærende PVAc), og for formaldehydbaserte systemer dokumentasjon på samsvar med REACH-grensen fra 2026.
- Fuktinnhold ved skjøting og hvordan stykker med ulik fuktighet holdes adskilt.
- Sortering av de feilfrie stykkene. Hvilke feil som kappes ut, og hvordan fiberavvik rundt kvister håndteres.
- Prosesskontroll. Hvordan endetrykk, limmengde og herding innstilles og kontrolleres, og om produsenten prøver skjøtene i bøying eller strekk, og hvor ofte.
- Skjøteavstand og utseende. Minste stykkelengde, om skjøter kan havne på kritiske punkter i en del, og fargesortering.
Kjøper du komponenter i stedet for lameller, bør du legge til ett spørsmål til: Hvor i delen kan en skjøt havne?
Ofte stilte spørsmål
Er fingerskjøtt virke sterkt?
Sterkt nok til de fleste bruksområder innen møbler, plater og snekkerarbeid, men ikke like sterkt som feilfritt virke i strekk. En godt utført skjøt kan nå opptil 90 % av strekkfastheten til feilfritt virke; målte industrielle skjøter i bøk nådde rundt 64–72 %.1,2
Fingerskjøtt virke eller heltre: hva bør jeg velge?
Velg heltre med gjennomgående virke til lange, sterkt belastede eller syklisk belastede deler, og når du ønsker ubrutt ådring. Velg fingerskjøtt virke til plater, rammer, lister og deler der retthet, stabilitet og pris betyr mer.1
Hva betyr fingerskjøtt trelast?
Det er trelast laget ved å lime kortere stykker ende mot ende med inngripende, kileformede fingre. Fingrene gir en limflate som er mange ganger større enn tverrsnittet.1
Kan fingerskjøtt virke brukes utendørs?
Bare med et lim som er godkjent for det. Et PVAc-lim i klasse D4 etter EN 204 egner seg til utendørs bruk bare når overflaten er beskyttet av en tilstrekkelig overflatebehandling, og det er beregnet på ikke-bærende bruk; bærende utendørs elementer krever konstruksjonslim og en produktstandard for konstruksjonsvirke.3,10



