Ce face CNC-ul într-o fabrică de componente din lemn de esență tare
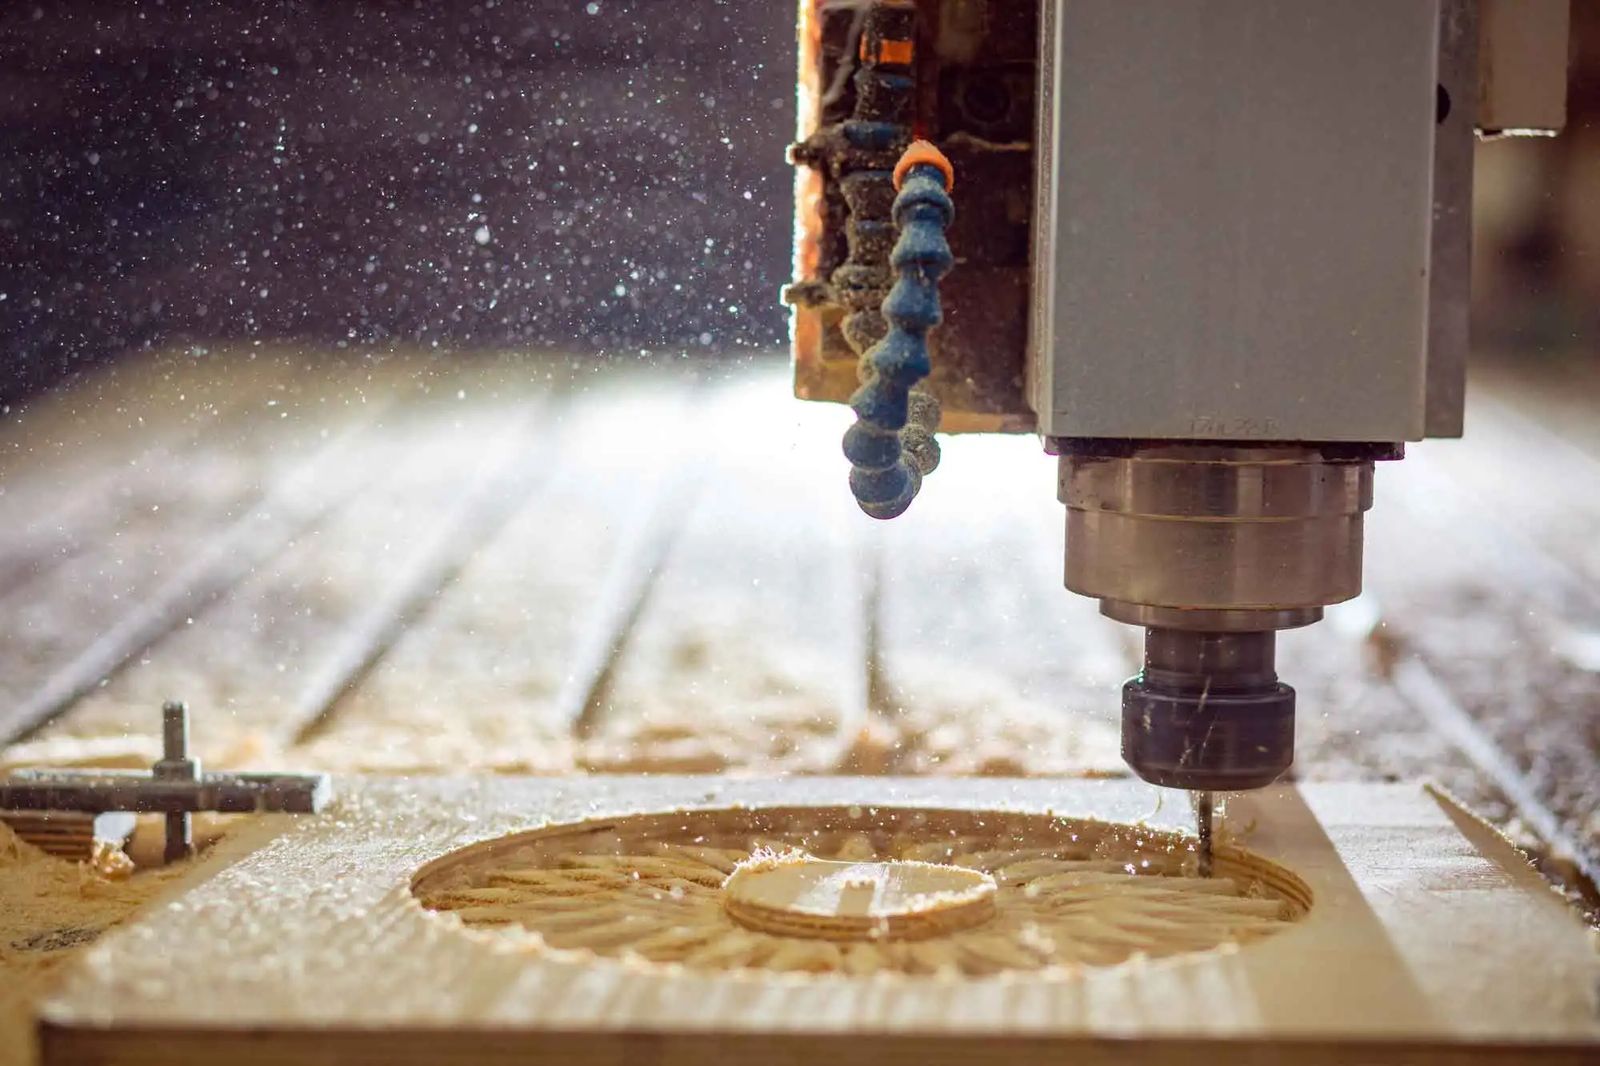
Un router CNC (cu comandă numerică) mișcă o freză care se rotește pe trasee calculate dintr-un desen. Într-o fabrică ce produce piese de mobilier din fag, stejar și frasin, face munca pentru care altădată era nevoie de un șir de mașini specializate și de multe șabloane: debitează piese la format și decupează contururi curbe, dă găuri pentru dibluri și feronerie, frezează canale și găuri pentru cepuri, profilează muchii, gravează decoruri și sculptează reliefuri.
Valoarea lui este repetabilitatea. Un picior de scaun sau o treaptă tăiată pe CNC iese la fel la a mia bucată ca la prima, iar o schimbare de design înseamnă o schimbare de program, nu un set nou de șabloane. De aceea CNC-ul este puntea dintre modelul 3D al unui designer și o serie de piese din lemn masiv, atât pentru loturi mici, cât și pentru serii mari.
CNC în 3 axe sau în 5 axe: când merită axele în plus
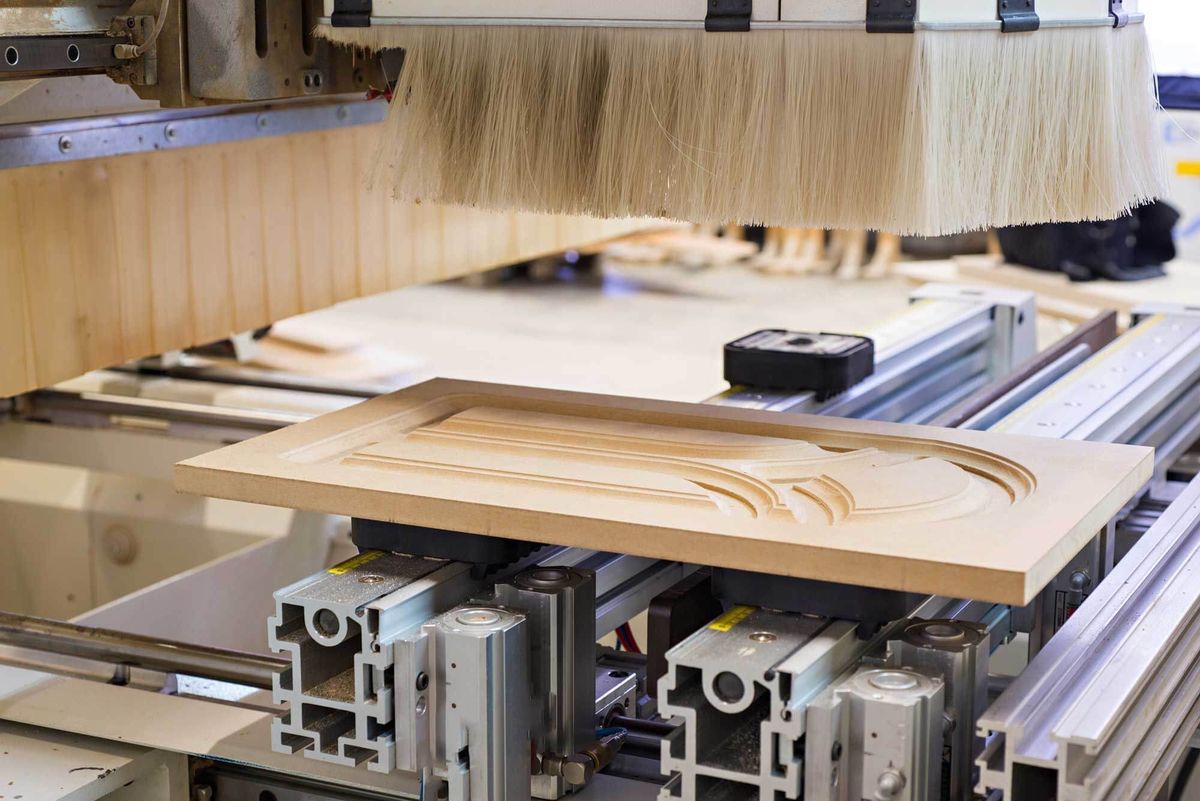
O mașină în 3 axe mișcă freza pe X, Y și Z, mereu cu scula verticală. Acoperă piesele plane, contururile, buzunarele, canalele și găurile verticale pe o singură față: panouri, blaturi, fronturi, componente plane și gravuri. Pentru a doua față, piesa se întoarce și se prinde din nou.
O mașină în 5 axe adaugă două axe de rotație, astfel încât freza se poate înclina și roti în jurul piesei. Asta schimbă trei lucruri:
- Unghiurile compuse. Un picior de scaun înclinat întâlnește traversa șezutului sub un unghi în două plane. Capul în 5 axe dă gaura sau frezează scobitura direct sub acel unghi.
- Suprafețele 3D. Spătarele curbe, șezuturile modelate, cotierele și picioarele sculptate pot fi conturate cu flancul frezei, ceea ce lasă o suprafață mai netedă decât trecerile în trepte cu o freză sferică.
- Mai puține prinderi. Mai multe fețe se prelucrează dintr-o singură fixare. Fiecare reprindere adaugă o mică eroare de poziție, deci mai puține prinderi înseamnă îmbinări care se potrivesc mai constant.
La piesele plane și prismatice, o mașină în 3 axe e de obicei mai rapidă și mai ieftină pe bucată. Regula practică e simplă: dacă desenul arată unghiuri diferite de 90° față de fața principală sau suprafețe curbate în două direcții, întrebați dacă piesa e planificată pe 5 axe. Ghidul despre fabricarea scaunelor din lemn masiv arată unde apar aceste piese.
Sculele: carbură monobloc, plăcuțe din carbură și diamant
Frezele pentru lemn se împart în trei familii principale. Frezele elicoidale din carbură monobloc sunt rectificate dintr-o singură bucată de carbură sinterizată: granule de carbură de wolfram ținute împreună de un liant metalic, de obicei cobalt. Sunt rigide, ascuțite și suportă avansurile mari ale prelucrării CNC. Frezele cu plăcuțe din carbură au tăișuri lipite pe un corp de oțel; sunt mai ieftine la diametre mari și la profile, dar pentru o freză de 12,7 mm în lemn de esență tare tabelul Freud le permite doar circa jumătate din avansul pe dinte al carburii monobloc.1 Sculele cu diamant (diamant policristalin, PCD) durează mult mai mult și costă mult mai mult, și se folosesc acolo unde durata de viață contează mai mult decât prețul sculei.
Contează și geometria elicei. O elice ascendentă scoate așchiile din tăietură, dar poate ridica fibrele pe fața de sus; o elice descendentă împinge fibrele în jos și dă o muchie superioară curată; frezele de compresie le combină pe amândouă, pentru muchii curate sus și jos la tăieturile străpunse.
De ce stejarul „mănâncă” sculele: taninul și liantul de cobalt
Operatorii știu că stejarul tocește sculele mai repede decât un fag cu duritate asemănătoare. O parte din explicație este chimică. Un studiu despre sculele din carbură la rindeluirea stejarului verde din Munții Apalași a arătat că uzura începe cu atacul acidului tanic din lemn asupra liantului de cobalt; odată slăbit liantul, forțele de așchiere smulg granulele de carbură de wolfram. Înlocuirea liantului standard cu 6% cobalt cu un liant crom-cobalt a mărit de cinci ori durata de viață a sculei.3
Concluziile practice: păstrați, dacă puteți, seturi separate de scule pentru stejar, cereți furnizorului de scule calități cu lianți rezistenți la coroziune și țineți minte că stejarul umed este cazul cel mai rău. Stejarul uscat în uscător la umiditatea pentru mobilă este mai puțin agresiv decât lemnul verde.
Regimuri de așchiere: avans pe dinte, turație și viteză de așchiere
Cifra-cheie la frezarea CNC este avansul pe dinte (chip load): grosimea materialului pe care o scoate fiecare tăiș la o rotație. O așchie prea mică devine praf, care nu duce căldura departe de tăiș și îl tocește prematur; o așchie prea mare lasă o suprafață aspră.1 Celelalte valori decurg din el:
- Viteza de avans = turația (rot/min) × numărul de tăișuri × avansul pe dinte.1
- Viteza de așchiere = π × diametrul frezei × turația. Arată cât de repede trece tăișul prin lemn.
Valorile de pornire Freud pentru frezele din carbură monobloc în lemn de esență tare, la o adâncime egală cu diametrul frezei, merg de la 0,05–0,13 mm pe tăiș pentru o freză de 3,2 mm până la 0,46–0,53 mm pentru una de 12,7 mm.1 Valorile pentru rășinoase sunt ceva mai mari. Atât Freud, cât și Onsrud reduc avansul pe dinte cu cel puțin 25% când adâncimea de așchiere este de două ori diametrul și cu 50% la de trei ori diametrul.1,2
Vezi datele
| Diametrul frezei | Valoarea minimă | Valoarea maximă |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Reduceți cu cel puțin 25% la o adâncime de 2× diametrul și cu 50% la 3× (Freud, Onsrud). Frezele cu plăcuțe din carbură lucrează cu avansuri pe dinte mai mici. Sursa: Freud (2017), Router bit feed and speed for CNC, chip-load chart for solid-carbide bits (inches converted to mm).
Producătorii care publică diagrame de avans pe serii de scule folosesc în schimb factori de corecție. În manualul Leitz, diagramele pentru frezele cu coadă sunt trasate pentru un material de referință la 18.000 rot/min, iar viteza de avans se înmulțește cu 0,8 pentru esențe tari sau lemn masiv la majoritatea frezelor (0,9 la unele) și cu 0,7–0,8 la prelucrarea transversală pe fibră.6
Exemplu de calcul și valori de pornire pe diametre
Să luăm o freză din carbură monobloc cu două tăișuri, de 12,7 mm (½"), la 18.000 rot/min în fag, cu un avans pe dinte de 0,5 mm, în intervalul Freud. Viteza de avans este 18.000 × 2 × 0,5 mm = 18.000 mm/min, adică 18 m/min. Viteza de așchiere este π × 0,0127 m × 18.000 / 60 ≈ 12 m/s. Dacă aceeași freză trebuie să intre la o trecere de trei ori diametrul ei, avansul pe dinte se înjumătățește și viteza de avans scade la circa 9 m/min. (Calculul nostru, cu regulile Freud și Onsrud.)1,2
| Diametrul frezei | Avans pe dinte | Avans, adâncime 1× diametrul | Adâncime 2× | Adâncime 3× |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Doar puncte de pornire pentru tăieri de probă. Datele producătorului pentru seria de scule respectivă au prioritate. Sursa: Calculated from Freud (2017) chip loads and the depth rules of Freud (2017) and Onsrud: feed = rpm × edges × chip load.
Folosiți aceste valori ca puncte de pornire pentru tăieri de probă, nu ca reglaje. Rigiditatea mașinii, fixarea, lungimea frezei și finisajul dorit schimbă valorile optime, iar datele producătorului pentru o anumită serie de freze au prioritate față de orice tabel general.
Direcția fibrei, smulgerea fibrei și frezarea în sensul sau contra avansului
Lemnul nu este un material uniform. Fibrele lui merg în lungul scândurii, iar o freză care le ridică în loc să le taie lasă smulgeri de fibră: mici bucăți rupte sub linia de tăiere. Smulgerile sunt cele mai mari acolo unde freza merge contra fibrei, pe contururile curbe unde direcția fibrei se schimbă pe traseu, la ieșirile transversale și la fibra încrucișată sau ondulată.
- Frezarea contra avansului (tăișul se mișcă împotriva direcției de avans) este mai controlabilă pe mașinile manuale, dar tinde să ridice fibrele înaintea tăieturii.
- Frezarea în sensul avansului (tăișul se mișcă în direcția avansului) taie fibrele spre piesă și dă de obicei o muchie mai curată pe CNC, unde mașina ține rigid piesa și avansul.
- O strategie frecventă este degroșarea într-un sens și finisarea cu o trecere ușoară în sensul avansului, plus planificarea contururilor curbe astfel încât freza să meargă „la vale” pe fibră oriunde se poate.
- La ieșirile transversale, o placă de sacrificiu în spate sau o trecere finală din partea opusă împiedică ruperea muchiei.
Sculele ascuțite și un avans pe dinte corect rezolvă mai multe smulgeri decât orice truc de traseu. Un tăiș tocit freacă și ridică fibrele; o așchie prea subțire lustruiește și arde lemnul.
Fixarea pieselor și ce înseamnă toleranța în lemn
Cele mai multe panouri și piese plane se țin pe o masă cu vacuum, uneori pe o placă de sacrificiu; piesele mici, curbe sau înguste au nevoie de dispozitive dedicate sau de ventuze. Calitatea fixării dă calitatea piesei: un semifabricat care vibrează sau se mișcă cu o fracțiune de milimetru se vede în fiecare îmbinare.
Toleranțele în lemn sunt și o chestiune de umiditate. O mașină poate poziționa freza la câteva sutimi de milimetru, dar lemnul continuă să se miște. Fagul european se contractă cu circa 11,7% tangențial de la starea verde la starea anhidră.7 Cu estimarea liniară din Wood Handbook, o piesă de fag debitată tangențial, lată de 500 mm, se modifică cu circa 2 mm pentru fiecare punct procentual de umiditate.8 (Calculul nostru.) O toleranță strânsă pe desen are deci sens doar împreună cu umiditatea la care se măsoară. Ghidul despre umiditatea lemnului explică valorile de echilibru.
De la desen la piesă: ce fișiere trimiteți unui atelier CNC
Programele CNC se fac într-un software CAM, pornind de la un model 2D sau 3D. Formatul pe care îl trimiteți decide cât trebuie redesenat:
- DXF sau DWG pentru contururi 2D, găuri și buzunare, cu straturi separate pentru fiecare adâncime sau operație.
- STEP (sau IGES) pentru piese 3D. STEP este cel mai sigur format neutru pentru modele solide.
- Desene PDF cu cote, toleranțe și note, chiar și când trimiteți modelul. Desenul spune ce contează; modelul spune doar forma.
Marcați cotele critice, fețele de referință, direcția fibrei și fețele aparente. Un model fără desen lasă toate aceste decizii cuiva care nu știe cum va fi folosită piesa.
Praful de lemn: cancerigen și limita de 2 mg/m³
Frezarea CNC și, mai ales, șlefuirea transformă o parte din fiecare piesă în praf fin. Agenția Internațională pentru Cercetarea Cancerului încadrează praful de lemn ca cancerigen pentru om (grupa 1); adenocarcinomul cavităților nazale și al sinusurilor paranazale este clar asociat cu expunerea la praf de lemn de esență tare. Cele mai mari expuneri au fost raportate în general în fabricarea mobilei și a corpurilor de mobilier, cu niveluri de praf la șlefuirea mecanică și operații similare adesea peste 5 mg/m³.4
Legislația UE stabilește o valoare limită obligatorie de expunere profesională pentru praful de lemn de esență tare, măsurată ca fracție inhalabilă pe o perioadă de referință de opt ore. Directiva 2004/37/CE o fixa la 5 mg/m³.9 Directiva (UE) 2017/2398 a coborât-o la 2 mg/m³, cu o limită tranzitorie de 3 mg/m³ până la 17 ianuarie 2023. Când praful de esență tare e amestecat cu alt praf de lemn, limita se aplică întregului praf de lemn din amestec.5 În octombrie 2026, 2 mg/m³ este valoarea obligatorie în UE; regulile naționale pot fi mai stricte.
Vezi datele
| Valoare limită | |
|---|---|
| Directiva 2004/37/CE | 5 mg/m³ |
| Directiva 2017/2398, tranzitoriu până la 17 ian. 2023 | 3 mg/m³ |
| Din 17 ian. 2023 | 2 mg/m³ |
Dacă praful de esență tare e amestecat cu alt praf de lemn, limita se aplică întregului praf de lemn din amestec. Sursa: Directive 2004/37/EC, Annex III; Directive (EU) 2017/2398, Annex.
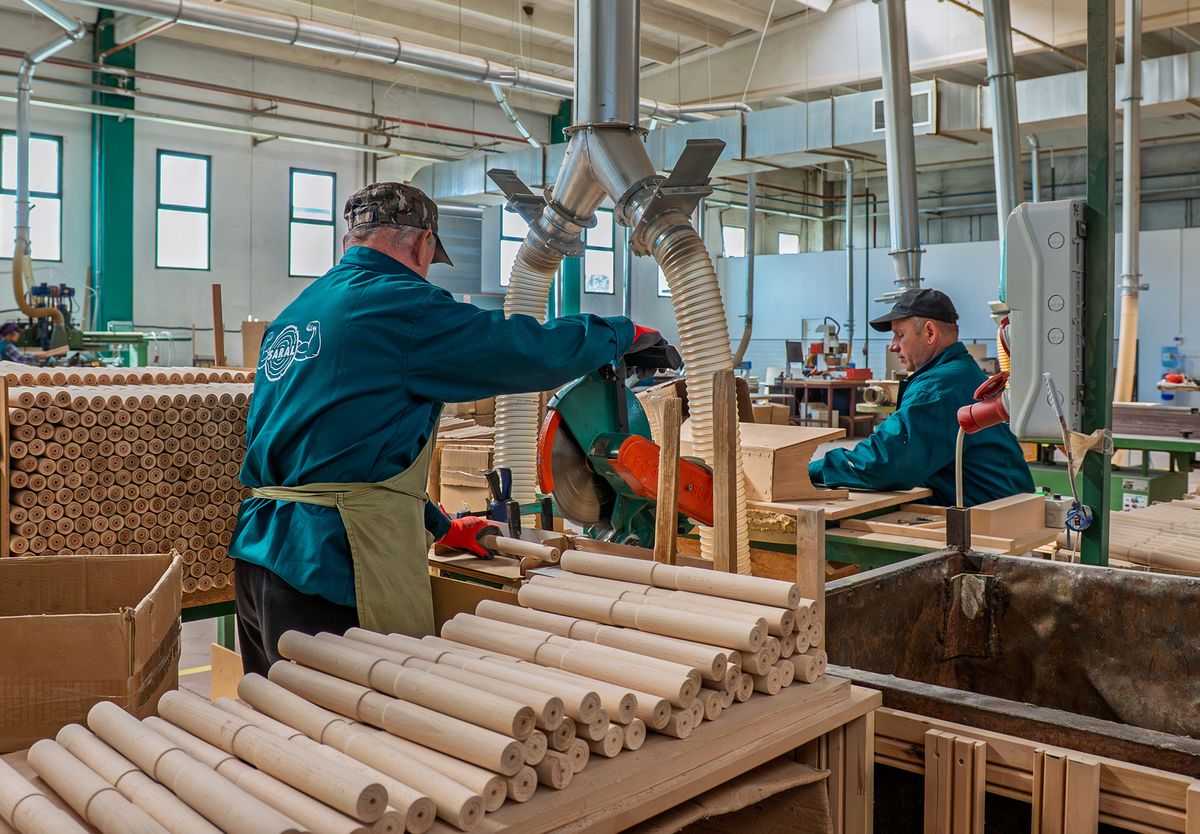
Respectarea limitei este o problemă de inginerie: hote de aspirație la fiecare ax, viteze ale aerului dimensionate pentru tubulatură, transport etanș al așchiilor și prafului spre separator și măsurători regulate. Pentru un cumpărător este și semnul unei fabrici bine conduse. Întrebați un posibil furnizor cum se aspiră praful și dacă expunerea este măsurată.
Cum prelucrăm lemnul de esență tare la SARAL
Ce să cuprindă comanda de piese din lemn prelucrate CNC
- Fișierele. Model 3D (STEP) sau contururi 2D (DXF), plus un desen PDF cotat.
- Materialul. Esența, masiv sau încleiat, clasa de calitate și dacă furnizorul asigură lemnul sau îl prelucrează pe al dumneavoastră.
- Umiditatea. Umiditatea țintă a semifabricatelor și umiditatea la care se verifică toleranțele.
- Toleranțele. Doar pe cotele care contează, cu fețele de referință marcate. Întrebați ce poate ține furnizorul și cum măsoară.
- Fibra și fețele aparente. Direcția fibrei pe fiecare piesă, ce fețe se văd și ce muchii trebuie să fie fără smulgeri.
- Cantitățile și loturile. Prototip, prima piesă de verificare, mărimea seriei și ritmul de livrare.
- Suprafața. Doar frezată, șlefuită cu ce granulație sau finisată.
- Ambalarea. Vrac, pe straturi sau în kituri pe produs; etichetare și protecția muchiilor.
- Sănătate și securitate. Cum se aspiră praful și dacă se măsoară expunerea, mai ales la un furnizor pe termen lung.
Întrebări frecvente
Ce viteză de avans folosesc pentru lemn de esență tare pe un router CNC?
Porniți de la avansul pe dinte: pentru o freză din carbură monobloc de 12,7 mm cu două tăișuri, în esență tare, 0,46–0,53 mm pe tăiș, ceea ce dă circa 16–19 m/min la 18.000 rot/min.1 Reduceți avansul pe dinte cu 25% la o adâncime de două ori diametrul și cu 50% la de trei ori, apoi ajustați prin tăieri de probă.1,2
Am nevoie de CNC în 5 axe pentru piese de mobilier din lemn?
Nu pentru piesele plane sau prismatice, pe care o mașină în 3 axe le face eficient. CNC-ul în 5 axe se justifică la piesele cu unghiuri compuse sau suprafețe curbate în două direcții, ca picioarele de scaun înclinate, spătarele curbe și cotierele.
De ce tocește stejarul frezele mai repede?
Acidul tanic din stejar atacă pe cale chimică liantul de cobalt al sculelor din carbură, după care granulele de carbură se desprind. Un liant crom-cobalt a dat de cinci ori durata de viață a sculei în încercările pe stejar verde.3
Care este limita legală pentru praful de lemn de esență tare în UE?
2 mg/m³ de praf inhalabil, pe o perioadă de referință de opt ore, obligatorie din 17 ianuarie 2023 conform Directivei (UE) 2017/2398. Când praful de esență tare e amestecat cu alt praf de lemn, limita se aplică întregului amestec.5