

Che cosa fa il CNC in uno stabilimento di componenti in latifoglie
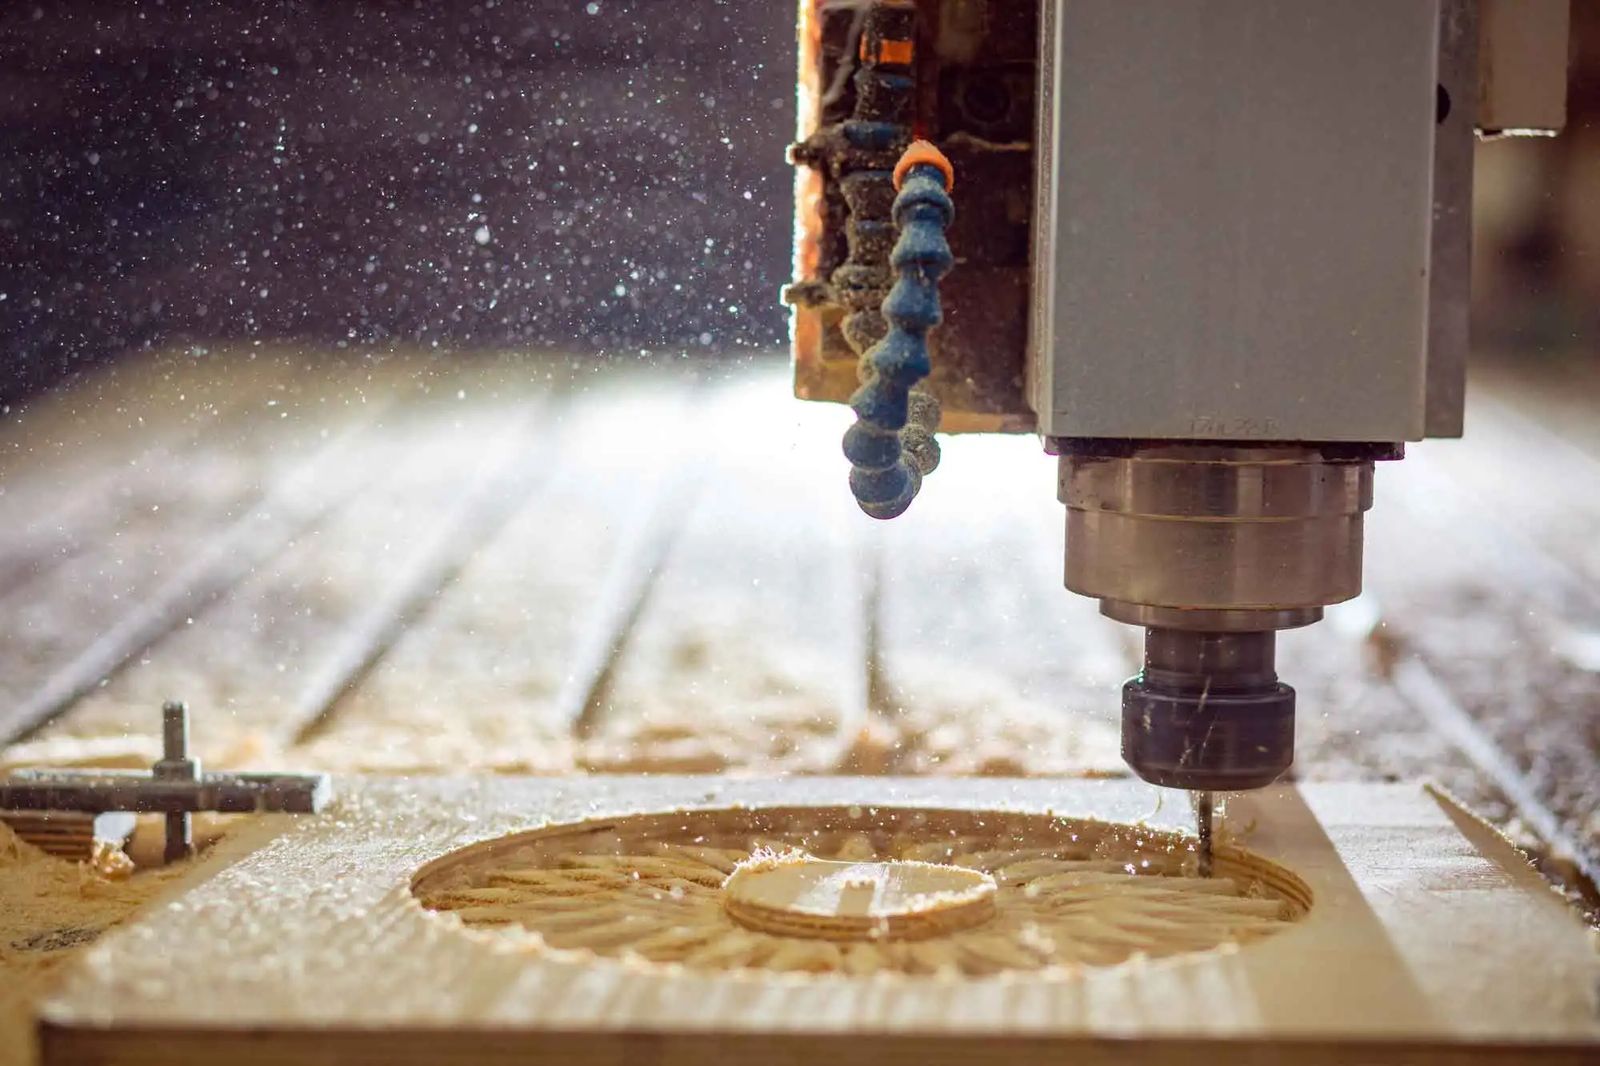
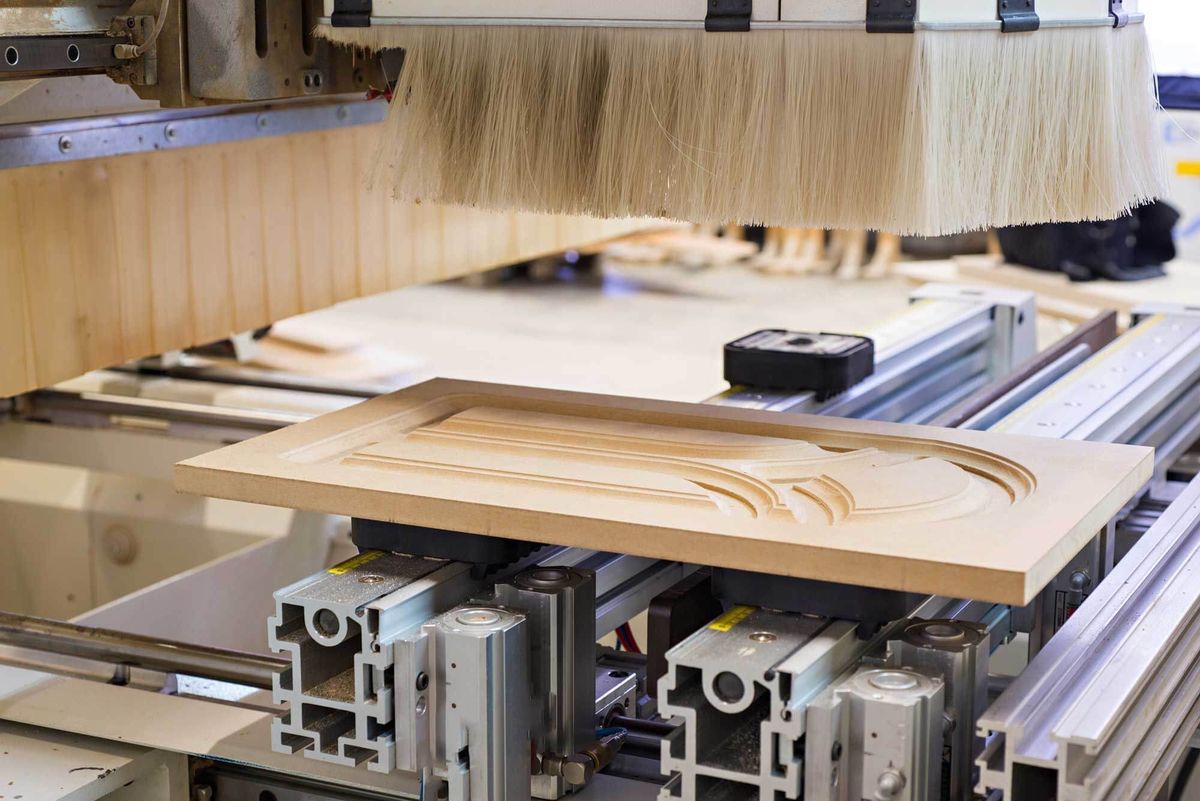
Un centro di lavoro CNC (controllo numerico computerizzato) muove una fresa in rotazione lungo percorsi calcolati a partire da un disegno. In una fabbrica che produce componenti per mobili in faggio, rovere e frassino, svolge il lavoro che un tempo richiedeva una fila di macchine specializzate e molte dime: taglio dei pezzi a misura e secondo profili curvi, foratura per spine e ferramenta, fresatura di scanalature e mortase, profilatura dei bordi, incisione di decori e intaglio di rilievi.
Il valore sta nella ripetibilità. Una gamba di sedia o un gradino lavorati a CNC sono uguali al millesimo pezzo come al primo, e una modifica del progetto è una modifica del programma, non un nuovo set di sagome. Ciò fa del CNC il ponte tra il modello 3D di un progettista e una serie di pezzi in legno massello, per i piccoli lotti quanto per le grandi serie.
3 assi o 5 assi: quando gli assi in più si ripagano
Una macchina a 3 assi muove la fresa lungo X, Y e Z, sempre rivolta verso il basso. Copre pezzi piani, contorni, tasche, scanalature e fori verticali da un lato: pannelli, piani, frontali, componenti piani e incisioni. Per lavorare una seconda faccia, il pezzo viene girato e bloccato di nuovo.
Una macchina a 5 assi aggiunge due assi rotativi, così la fresa può inclinarsi e girare attorno al pezzo. Questo cambia tre cose:
- Angoli composti. Una gamba di sedia divaricata incontra la traversa del sedile con un angolo su due piani. Una testa a 5 assi esegue il foro o la mortasa direttamente con quell'angolo.
- Superfici 3D. Schienali curvi, sedili sagomati, braccioli e gambe scolpite si possono contornare con il fianco della fresa, che lascia una superficie più liscia rispetto alla lavorazione a passate con una fresa a testa sferica.
- Meno piazzamenti. Più facce si possono lavorare in un unico piazzamento. Ogni nuovo bloccaggio aggiunge un piccolo errore di posizione, quindi meno piazzamenti significano giunti che combaciano in modo più costante.
Per i pezzi piani e prismatici, una macchina a 3 assi è di solito più veloce e più economica al pezzo. La regola pratica è semplice: se il disegno mostra angoli non a 90° rispetto alla faccia principale, o superfici curve in due direzioni, chiedete se il pezzo è previsto per i 5 assi. La guida su come si producono le sedie in legno massello mostra dove compaiono questi pezzi.
Utensili: metallo duro integrale, a placchette brasate e diamante
Le frese per legno appartengono a tre famiglie principali. Le frese elicoidali in metallo duro integrale sono rettificate da un unico pezzo di metallo duro sinterizzato: grani di carburo di tungsteno tenuti insieme da un legante metallico, di solito cobalto. Sono rigide, affilate e adatte agli elevati avanzamenti per dente della lavorazione CNC. Le frese con placchette in metallo duro brasate hanno taglienti in metallo duro brasati su un corpo in acciaio; costano meno nei diametri grandi e nelle forme di profilo, ma per una fresa da 12,7 mm nelle latifoglie la tabella di Freud ammette per loro solo circa la metà dell'avanzamento per dente del metallo duro integrale.1 Gli utensili in diamante (diamante policristallino, PCD) durano molto di più e costano molto di più, e si usano dove la durata dell'utensile conta più del suo prezzo.
Conta anche la geometria dell'elica. Un'elica positiva (up-cut) solleva i trucioli fuori dal taglio ma può sollevare le fibre sulla faccia superiore; un'elica negativa (down-cut) spinge le fibre verso il basso per uno spigolo superiore pulito; le frese a compressione combinano le due, per spigoli puliti sopra e sotto nei tagli passanti.
Perché il rovere divora gli utensili: tannini e legante di cobalto
Chi lavora alle macchine sa che il rovere consuma gli utensili più in fretta di un faggio di durezza simile. In parte la ragione è chimica. Uno studio su utensili in metallo duro impiegati nella piallatura di rovere fresco degli Appalachi ha rilevato che l'usura inizia con l'acido tannico del legno che attacca il legante di cobalto del metallo duro; una volta indebolito il legante, le forze di taglio strappano via i grani di carburo di tungsteno. Sostituire il legante standard al 6% di cobalto con un legante cromo-cobalto ha quintuplicato la durata dell'utensile.3
Le lezioni pratiche: se possibile tenete set di utensili separati per il rovere, chiedete al fornitore di utensili gradi con leganti resistenti alla corrosione, e ricordate che il rovere umido è il caso peggiore. Il rovere essiccato in essiccatoio all'umidità da mobile è meno aggressivo del legname fresco.
Avanzamenti e velocità: avanzamento per dente, giri e velocità di taglio
Il numero chiave nella fresatura CNC è l'avanzamento per dente (chip load): lo spessore di materiale che ogni tagliente asporta per giro. Un truciolo troppo piccolo diventa polvere, che non porta via il calore dal tagliente e lo consuma prematuramente; un truciolo troppo grande lascia una superficie ruvida.1 Gli altri numeri ne derivano:
- Velocità di avanzamento = velocità del mandrino (giri/min) × numero di taglienti × avanzamento per dente.1
- Velocità di taglio = π × diametro della fresa × velocità del mandrino. Descrive quanto velocemente il tagliente si muove nel legno.
I valori iniziali di Freud per le frese in metallo duro integrale nelle latifoglie, con una profondità di passata pari al diametro della fresa, vanno da 0,05–0,13 mm per tagliente per una fresa da 3,2 mm a 0,46–0,53 mm per una fresa da 12,7 mm.1 I valori per le conifere sono leggermente più alti. Sia Freud sia Onsrud riducono l'avanzamento per dente di almeno il 25% quando la profondità di passata è il doppio del diametro, e del 50% quando è il triplo.1,2
Mostra i dati
| Diametro della fresa | Valore inferiore | Valore superiore |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Ridurre di almeno il 25% con profondità pari a 2× il diametro e del 50% a 3× (Freud, Onsrud). Le frese con placchette brasate lavorano con avanzamenti per dente inferiori. Fonte: Freud (2017), Router bit feed and speed for CNC, tabella degli avanzamenti per dente per frese in metallo duro integrale (pollici convertiti in mm).
I produttori di utensili che pubblicano tabelle di avanzamento per serie di utensili usano invece fattori di correzione. Nel manuale Leitz, le tabelle di avanzamento per le frese a gambo sono riferite a un materiale di riferimento a 18.000 giri/min, e la velocità di avanzamento si moltiplica per 0,8 per le latifoglie o il legno massello sulla maggior parte delle frese (0,9 su alcune) e per 0,7–0,8 per le lavorazioni trasversali alla fibra.6
Esempio di calcolo e valori iniziali per diametro della fresa
Prendiamo una fresa in metallo duro integrale a due taglienti da 12,7 mm (½") a 18.000 giri/min nel faggio, con un avanzamento per dente di 0,5 mm, all'interno dell'intervallo di Freud. La velocità di avanzamento è 18.000 × 2 × 0,5 mm = 18.000 mm/min, cioè 18 m/min. La sua velocità di taglio è π × 0,0127 m × 18.000 / 60 ≈ 12 m/s. Se la stessa fresa deve scendere in una sola passata a tre volte il suo diametro, l'avanzamento per dente si dimezza e la velocità di avanzamento scende a circa 9 m/min. (Nostro calcolo con le regole di Freud e Onsrud.)1,2
| Diametro della fresa | Avanzamento per dente | Avanzamento, profondità 1× diametro | Profondità 2× | Profondità 3× |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Solo punti di partenza per tagli di prova. I dati del produttore per una specifica serie di frese hanno la precedenza. Fonte: Calcolato dagli avanzamenti per dente di Freud (2017) e dalle regole di profondità di Freud (2017) e Onsrud: avanzamento = giri/min × taglienti × avanzamento per dente.
Considerateli punti di partenza per i tagli di prova, non impostazioni. Rigidità della macchina, bloccaggio, lunghezza della fresa e finitura richiesta spostano tutti i valori ottimali, e i dati del produttore per una specifica serie di frese hanno la precedenza su qualsiasi tabella generale.
Direzione della fibra, strappi e fresatura concorde o discorde
Il legno non è un materiale omogeneo. Le sue fibre corrono lungo la tavola, e una fresa che le solleva invece di tagliarle lascia uno strappo: piccole schegge strappate sotto la linea di taglio. Lo strappo è peggiore dove la fresa lavora contro fibra, sui contorni curvi dove la direzione della fibra cambia lungo il percorso, nei punti di uscita trasversali alla fibra e sulla fibra intrecciata o ondulata.
- La fresatura discorde (il tagliente si muove in senso opposto all'avanzamento) è più controllata sulle macchine manuali, ma tende a sollevare le fibre davanti al taglio.
- La fresatura concorde (il tagliente si muove nel senso dell'avanzamento) taglia le fibre spingendole verso il pezzo e di solito dà uno spigolo più pulito sul CNC, dove la macchina tiene in modo rigido sia il pezzo sia l'avanzamento.
- Una strategia comune è sgrossare in una direzione e finire con una leggera passata concorde, e programmare i contorni curvi in modo che la fresa lavori «in discesa» a favore di fibra ovunque possibile.
- Per le uscite trasversali alla fibra, un supporto di sacrificio o un'ultima passata dal lato opposto impediscono che lo spigolo si scheggi.
Utensili affilati e un avanzamento per dente corretto risolvono più strappi di qualsiasi accorgimento sul percorso utensile. Un tagliente consumato sfrega e solleva le fibre; un truciolo troppo sottile lucida e brucia.
Bloccaggio e che cosa significa tolleranza nel legno
La maggior parte dei pannelli e dei pezzi piani si blocca su un piano a depressione, a volte con un piano di sacrificio; i pezzi piccoli, curvi o stretti richiedono attrezzature dedicate o ventose. La qualità del bloccaggio determina la qualità del pezzo: un semilavorato che vibra o si sposta di una frazione di millimetro lo mostra in ogni giunto.
Le tolleranze nel legno sono anche una questione di umidità. Una macchina può posizionare una fresa al centesimo di millimetro, ma il legno continua a muoversi. Il faggio europeo si ritira di circa l'11,7% in direzione tangenziale da fresco ad anidro.7 Con la stima lineare del Wood Handbook, ciò significa che un pezzo di faggio tangenziale largo 500 mm varia di circa 2 mm per ogni punto percentuale di umidità.8 (Nostro calcolo.) Una tolleranza stretta su un disegno ha quindi senso solo insieme all'umidità a cui viene misurata. La guida all'umidità del legno spiega i valori di equilibrio.
Dal disegno al pezzo: file e dati da inviare a un fornitore CNC
I programmi CNC si preparano in un software CAM a partire da un modello 2D o 3D. Il formato che inviate decide quanto il fornitore deve ridisegnare:
- DXF o DWG per contorni 2D, fori e tasche, con livelli per ogni profondità o operazione.
- STEP (o IGES) per i pezzi 3D. Lo STEP è il formato neutro più affidabile per i modelli solidi.
- Disegni in PDF con quote, tolleranze e note, anche quando si invia un modello. Il disegno dice al fornitore che cosa conta; il modello gli dice solo la forma.
Indicate le quote critiche, le facce di riferimento, la direzione della fibra e le facce a vista. Un modello senza disegno lascia ognuna di queste decisioni a qualcuno che non sa come verrà usato il pezzo.
Polvere: classificazione come cancerogeno e limite di 2 mg/m³
La fresatura CNC, e soprattutto la levigatura, trasformano una parte di ogni pezzo in polvere fine. L'Agenzia internazionale per la ricerca sul cancro classifica la polvere di legno come cancerogena per l'uomo (Gruppo 1); l'adenocarcinoma delle cavità nasali e dei seni paranasali è chiaramente associato all'esposizione alla polvere di legno duro. Le esposizioni più elevate sono state in genere riportate nella produzione di mobili e di arredi, con livelli di polvere durante la levigatura a macchina e operazioni simili spesso superiori a 5 mg/m³.4
La normativa UE fissa un valore limite di esposizione professionale vincolante per la polvere di legno duro, misurata come frazione inalabile su un periodo di riferimento di otto ore. La direttiva 2004/37/CE lo fissava a 5 mg/m³.9 La direttiva (UE) 2017/2398 lo ha abbassato a 2 mg/m³, con un limite transitorio di 3 mg/m³ fino al 17 gennaio 2023. Se la polvere di legno duro è mescolata con altre polveri di legno, il limite si applica a tutte le polveri di legno presenti nella miscela.5 A ottobre 2026, 2 mg/m³ è il valore vincolante UE; le norme nazionali possono essere più severe.
Mostra i dati
| Valore limite | |
|---|---|
| Direttiva 2004/37/CE | 5 mg/m³ |
| Direttiva 2017/2398, transitorio fino al 17 gen 2023 | 3 mg/m³ |
| Dal 17 gen 2023 | 2 mg/m³ |
Se la polvere di legno duro è mescolata con altre polveri di legno, il limite si applica a tutte le polveri di legno della miscela. Fonte: Direttiva 2004/37/CE, allegato III; direttiva (UE) 2017/2398, allegato.
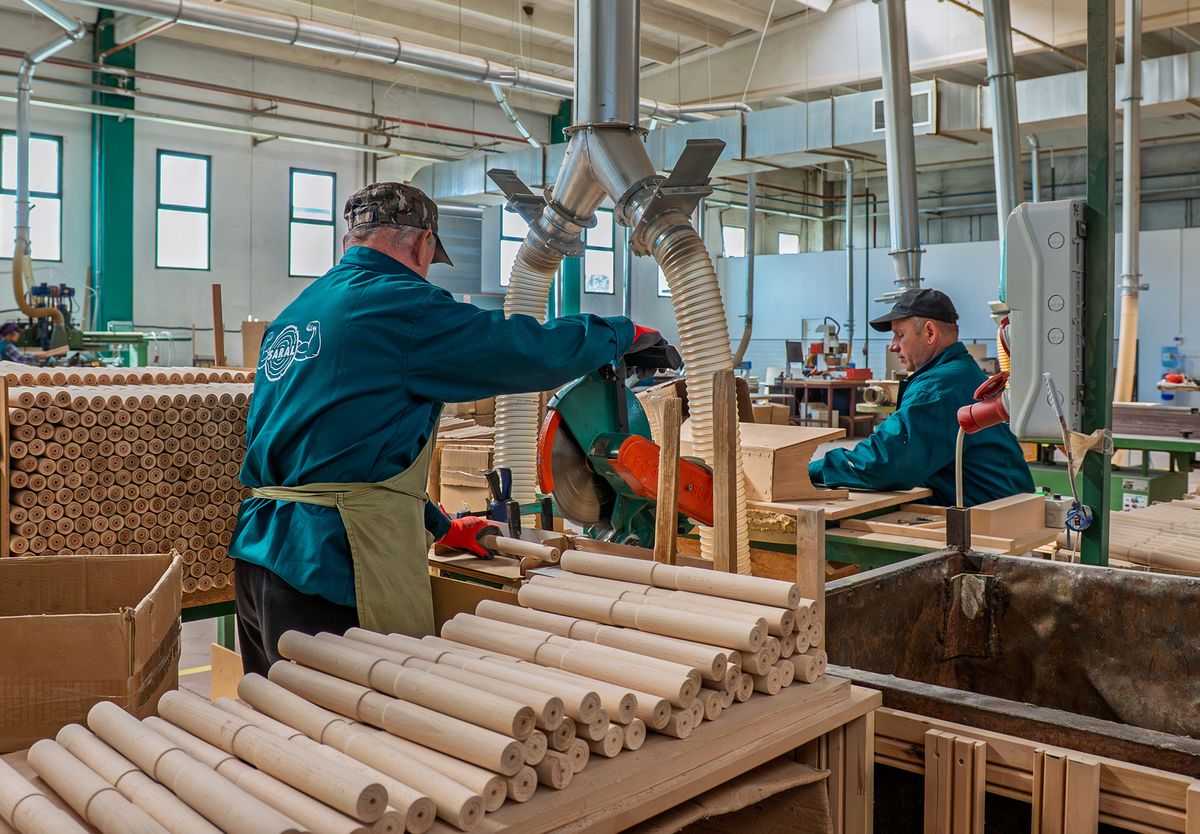
Rispettare il limite è un compito di ingegneria: cappe di aspirazione su ogni mandrino, velocità dell'aria dimensionate per le condotte, trasporto chiuso di trucioli e polvere fino a un separatore, e misurazioni regolari. Per un acquirente è anche il segno di uno stabilimento ben gestito. Chiedete a un potenziale fornitore come viene aspirata la polvere e se l'esposizione viene misurata.
Come lavoriamo le latifoglie a CNC da SARAL
Checklist per ordinare pezzi in latifoglie lavorati a CNC
- File. Modello 3D (STEP) o contorni 2D (DXF), più un disegno quotato in PDF.
- Materiale. Specie, massello o incollato, classe, e se il legno lo fornisce il fornitore o se lavora il vostro.
- Umidità. L'umidità obiettivo dei semilavorati e l'umidità a cui si verificano le tolleranze.
- Tolleranze. Solo sulle quote che contano, con le facce di riferimento indicate. Chiedete che cosa il fornitore è in grado di garantire e come lo misura.
- Fibra e facce a vista. Direzione della fibra su ogni pezzo, quali facce sono a vista e quali spigoli devono essere privi di strappi.
- Quantità e lotti. Prototipo, primo campione di produzione, dimensione della serie e ritmo dei richiami.
- Superficie. Solo fresata, levigata con quale grana, oppure finita.
- Imballaggio. Alla rinfusa, a strati o in kit per prodotto; etichettatura e protezione degli spigoli.
- Salute e sicurezza. Come viene aspirata la polvere e se l'esposizione viene misurata, soprattutto per un fornitore di lungo periodo.
Domande frequenti
Quale velocità di avanzamento usare per le latifoglie su un centro di lavoro CNC?
Partite dall'avanzamento per dente: per una fresa in metallo duro integrale a due taglienti da 12,7 mm nelle latifoglie, 0,46–0,53 mm per tagliente, il che dà circa 16–19 m/min a 18.000 giri/min.1 Riducete l'avanzamento per dente del 25% con una profondità pari al doppio del diametro e del 50% al triplo, poi affinate con tagli di prova.1,2
Serve una macchina a 5 assi per i componenti di mobili in legno?
Non per i pezzi piani o prismatici, che una macchina a 3 assi produce in modo efficiente. Una macchina a 5 assi si ripaga sui pezzi con angoli composti o superfici a doppia curvatura, come gambe di sedia divaricate, schienali curvi e braccioli.
Perché il rovere consuma più in fretta le frese?
L'acido tannico del rovere attacca chimicamente il legante di cobalto degli utensili in metallo duro, dopo di che i grani di carburo si staccano. Nelle prove su rovere fresco, un legante cromo-cobalto ha dato una durata dell'utensile cinque volte superiore.3
Qual è il limite di legge per la polvere di legno duro nell'UE?
2 mg/m³ di polvere inalabile su un periodo di riferimento di otto ore, vincolante dal 17 gennaio 2023 in base alla direttiva (UE) 2017/2398. Quando la polvere di legno duro è mescolata con altre polveri di legno, il limite si applica a tutta la polvere.5