

Qué hace el CNC en una fábrica de componentes de frondosas
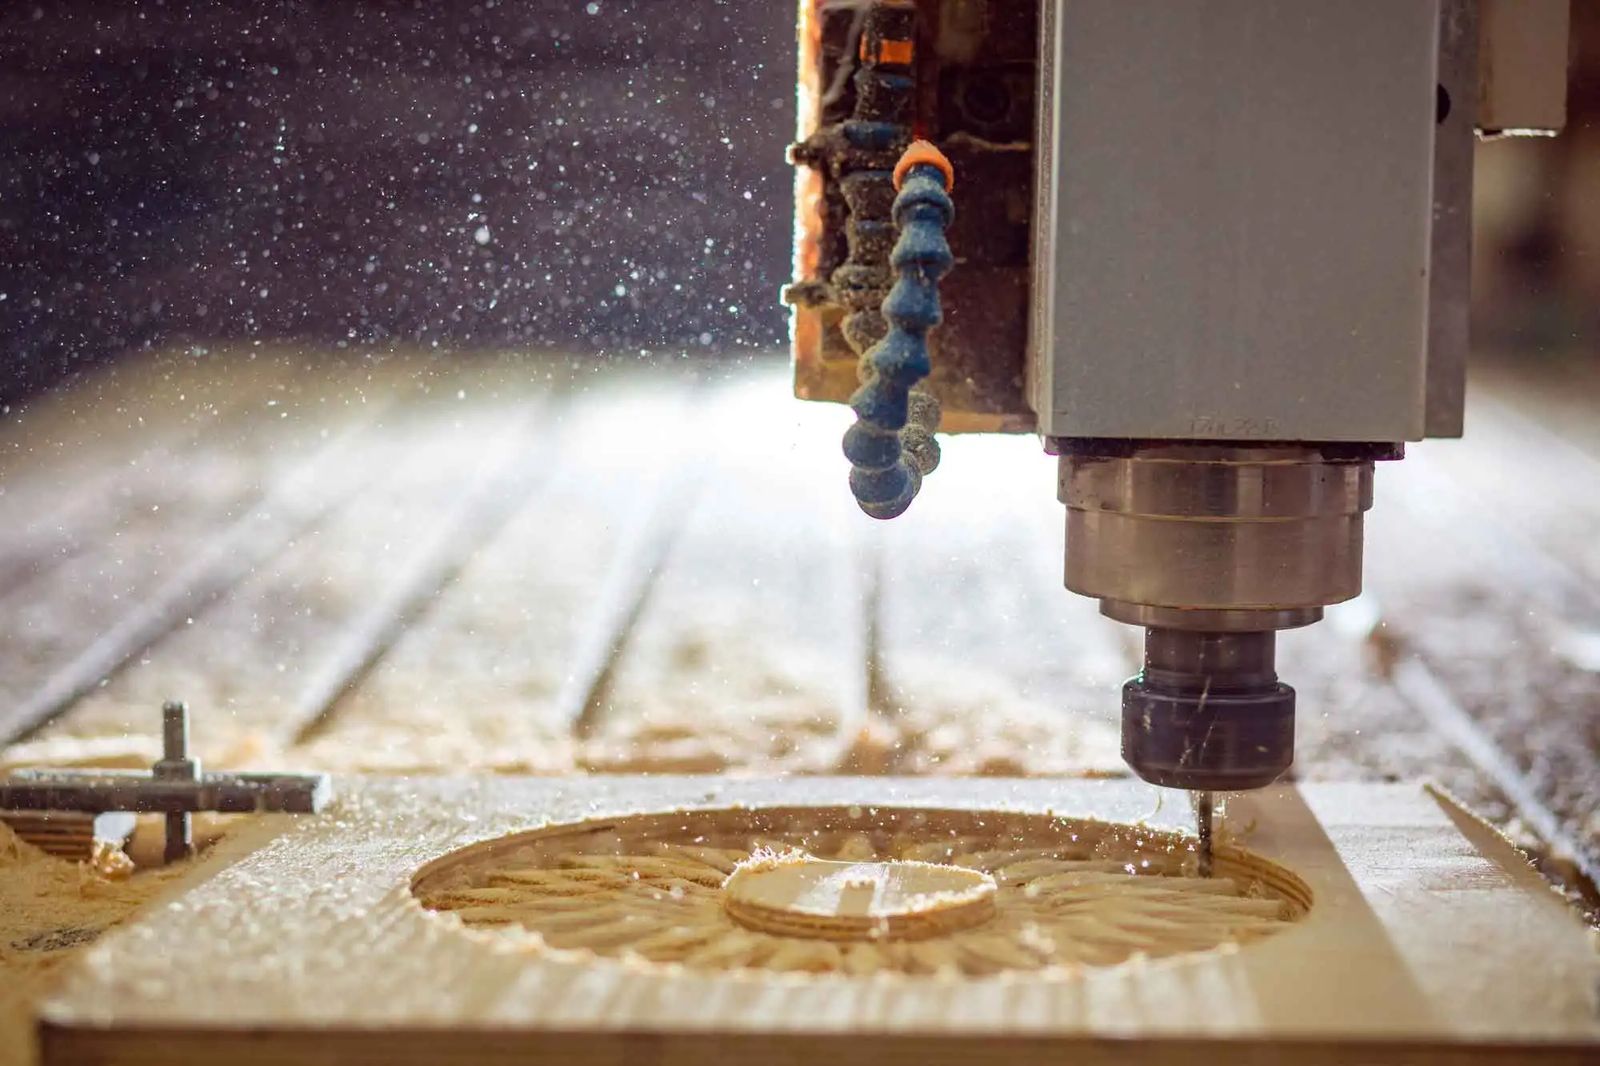
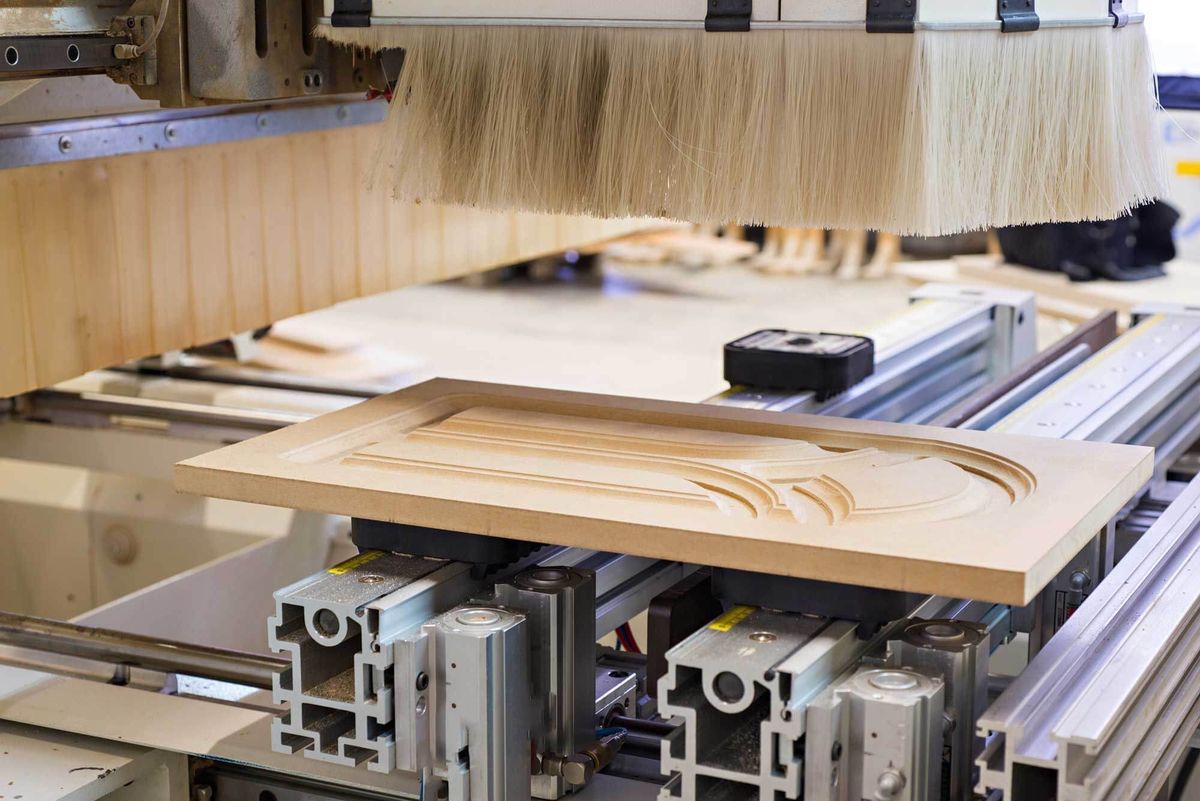
Una fresadora CNC (control numérico por ordenador) mueve una fresa en rotación a lo largo de trayectorias calculadas a partir de un plano. En una fábrica que produce piezas de mueble de haya, roble y fresno, hace el trabajo que antes requería una fila de máquinas especializadas y muchas plantillas: cortar piezas a medida y con contornos curvos, taladrar agujeros para espigas y herrajes, fresar ranuras y cajas de mortaja, perfilar cantos, grabar decoraciones y tallar relieves.
El valor está en la repetibilidad. Una pata de silla o un peldaño cortado en CNC es igual en la pieza número mil que en la primera, y un cambio en el diseño es un cambio en el programa, no un nuevo juego de plantillas. Eso convierte al CNC en el puente entre el modelo 3D de un diseñador y una serie de piezas de madera maciza, tanto para lotes pequeños como para series grandes.
3 ejes o 5 ejes: cuándo compensan los ejes adicionales
Una máquina de 3 ejes mueve la fresa en X, Y y Z, siempre apuntando hacia abajo. Cubre piezas planas, contornos, vaciados, ranuras y taladros verticales desde una cara: tableros, tapas, frentes, componentes planos y grabados. Para trabajar una segunda cara, se da la vuelta a la pieza y se vuelve a sujetar.
Una máquina de 5 ejes añade dos ejes rotativos, de modo que la fresa puede inclinarse y girar alrededor de la pieza. Eso cambia tres cosas:
- Ángulos compuestos. Una pata de silla abierta se une al travesaño del asiento con un ángulo en dos planos. Un cabezal de 5 ejes taladra el agujero o corta la caja de mortaja directamente con ese ángulo.
- Superficies 3D. Los respaldos curvos, los asientos en silla de montar, los reposabrazos y las patas esculpidas pueden contornearse con el lateral de la fresa, lo que deja una superficie más lisa que el escalonado con una fresa de punta esférica.
- Menos sujeciones. Se pueden mecanizar varias caras en una sola preparación. Cada nueva sujeción añade un pequeño error de posición, así que menos sujeciones significan uniones que encajan de forma más constante.
Para las piezas planas y prismáticas, una máquina de 3 ejes suele ser más rápida y más barata por pieza. La regla práctica es sencilla: si el plano muestra ángulos que no son de 90° respecto a la cara principal, o superficies curvadas en dos direcciones, pregunte si la pieza está prevista para 5 ejes. La guía sobre cómo se fabrican las sillas de madera maciza muestra dónde aparecen estas piezas.
Herramientas: metal duro integral, plaquitas de metal duro y diamante
Las fresas para madera se dividen en tres familias principales. Las fresas helicoidales de metal duro integral se rectifican a partir de una sola pieza de metal duro: granos de carburo de wolframio unidos por un aglomerante metálico, normalmente cobalto. Son rígidas, afiladas y adecuadas para los avances por diente elevados del trabajo en CNC. Las fresas con plaquitas de metal duro tienen puntas de metal duro soldadas sobre un cuerpo de acero; son más baratas en diámetros grandes y en formas de perfil, pero para una fresa de 12,7 mm en frondosas la tabla de Freud solo les permite aproximadamente la mitad del avance por diente del metal duro integral.1 Las herramientas de diamante (diamante policristalino, PCD) duran mucho más y cuestan mucho más, y se usan donde la vida de la herramienta pesa más que su precio.
La geometría de la hélice también importa. Una hélice ascendente saca la viruta del corte, pero puede levantar fibras en la cara superior; una hélice descendente empuja las fibras hacia abajo para dejar limpio el canto superior; las fresas de compresión combinan ambas, para cantos limpios arriba y abajo en los cortes pasantes.
Por qué el roble se come las herramientas: taninos y aglomerante de cobalto
Los operarios saben que el roble embota las herramientas más deprisa que un haya de dureza similar. Parte de la razón es química. Un estudio sobre herramientas de metal duro cepillando roble verde de los Apalaches observó que el desgaste empieza cuando el ácido tánico de la madera ataca el aglomerante de cobalto del metal duro; una vez debilitado el aglomerante, las fuerzas de corte arrancan los granos de carburo de wolframio. Sustituir el aglomerante estándar con un 6 % de cobalto por un aglomerante de cromo-cobalto quintuplicó la vida de la herramienta.3
Las lecciones prácticas: si puede, mantenga juegos de herramientas separados para el roble, pida a su proveedor de herramientas calidades con aglomerantes resistentes a la corrosión y recuerde que el roble húmedo es el peor caso. El roble secado en secadero a la humedad de mueble es menos agresivo que la madera verde.
Avances y velocidades: avance por diente, rpm y velocidad de corte
La cifra clave en el fresado CNC es el avance por diente (carga de viruta): el grosor de material que arranca cada filo por revolución. Una viruta demasiado fina se convierte en polvo, que no se lleva el calor del filo y lo embota antes de tiempo; una viruta demasiado gruesa deja una superficie áspera.1 Las demás cifras se derivan de ella:
- Velocidad de avance = velocidad del husillo (rpm) × número de filos × avance por diente.1
- Velocidad de corte = π × diámetro de la fresa × velocidad del husillo. Describe la rapidez con la que el filo atraviesa la madera.
Los valores iniciales de Freud para fresas de metal duro integral en frondosas, con una profundidad de corte igual al diámetro de la fresa, van de 0,05–0,13 mm por filo para una fresa de 3,2 mm a 0,46–0,53 mm para una fresa de 12,7 mm.1 Los valores para coníferas son algo más altos. Tanto Freud como Onsrud reducen el avance por diente al menos un 25 % cuando la profundidad de corte es el doble del diámetro, y un 50 % cuando es el triple.1,2
Ver los datos
| Diámetro de la fresa | Valor inferior | Valor superior |
|---|---|---|
| 3,2 mm (1/8") | 0,05 mm | 0,13 mm |
| 6,35 mm (1/4") | 0,20 mm | 0,28 mm |
| 9,5 mm (3/8") | 0,36 mm | 0,41 mm |
| 12,7 mm (1/2") | 0,46 mm | 0,53 mm |
Reduzca al menos un 25 % a una profundidad de 2× el diámetro y un 50 % a 3× (Freud, Onsrud). Las fresas con plaquitas de metal duro trabajan con avances por diente menores. Fuente: Freud (2017), Router bit feed and speed for CNC, tabla de avance por diente para fresas de metal duro integral (pulgadas convertidas a mm).
Los fabricantes de herramientas que publican tablas de avance por serie de herramientas usan en su lugar factores de corrección. En el manual de Leitz, las tablas de avance de las fresas de mango están calculadas para un material de referencia a 18.000 rpm, y la velocidad de avance se multiplica por 0,8 para frondosas o madera maciza en la mayoría de las fresas (0,9 en algunas) y por 0,7–0,8 para el trabajo transversal a la fibra.6
Ejemplo práctico y valores iniciales según el diámetro de la fresa
Tomemos una fresa de metal duro integral de dos filos y 12,7 mm (½") a 18.000 rpm en haya, con un avance por diente de 0,5 mm, dentro del intervalo de Freud. La velocidad de avance es 18.000 × 2 × 0,5 mm = 18.000 mm/min, es decir, 18 m/min. Su velocidad de corte es π × 0,0127 m × 18.000 / 60 ≈ 12 m/s. Si la misma fresa tiene que cortar en una pasada a tres veces su diámetro de profundidad, el avance por diente se reduce a la mitad y el avance baja a unos 9 m/min. (Cálculo propio con las reglas de Freud y Onsrud.)1,2
| Diámetro de la fresa | Avance por diente | Avance, profundidad 1× diámetro | Profundidad 2× | Profundidad 3× |
|---|---|---|---|---|
| 3,2 mm | 0,09 mm | 3,2 m/min | 2,4 m/min | 1,6 m/min |
| 6,35 mm | 0,24 mm | 8,7 m/min | 6,5 m/min | 4,3 m/min |
| 9,5 mm | 0,38 mm | 13,7 m/min | 10,3 m/min | 6,9 m/min |
| 12,7 mm | 0,50 mm | 17,8 m/min | 13,4 m/min | 8,9 m/min |
Solo puntos de partida para cortes de prueba. Los datos del fabricante para una serie de fresas concreta tienen prioridad. Fuente: Calculado a partir de los avances por diente de Freud (2017) y las reglas de profundidad de Freud (2017) y Onsrud: avance = rpm × filos × avance por diente.
Considérelos puntos de partida para cortes de prueba, no ajustes definitivos. La rigidez de la máquina, la sujeción, la longitud de la fresa y el acabado que necesita desplazan los valores óptimos, y los datos del fabricante para una serie de fresas concreta tienen prioridad sobre cualquier tabla general.
Dirección de la fibra, repelo y fresado en concordancia o en oposición
La madera no es un material uniforme. Sus fibras recorren la tabla a lo largo, y una fresa que las levanta en lugar de cizallarlas deja repelo: pequeños trozos arrancados por debajo de la línea de corte. El repelo es peor donde la fresa trabaja a contrafibra, en contornos curvos donde la dirección de la fibra cambia a lo largo de la trayectoria, en las salidas transversales a la fibra y en la fibra entrelazada u ondulada.
- El fresado en oposición (el filo de la fresa se mueve en sentido contrario al avance) es más controlado en las máquinas manuales, pero tiende a levantar fibras por delante del corte.
- El fresado en concordancia (el filo se mueve en el sentido del avance) cizalla las fibras hacia la pieza y suele dar un canto más limpio en CNC, donde la máquina sujeta la pieza y el avance con rigidez.
- Una estrategia habitual es desbastar en un sentido y acabar con una pasada ligera en concordancia, y planificar los contornos curvos para que la fresa trabaje «cuesta abajo» a favor de la fibra siempre que sea posible.
- Para las salidas transversales a la fibra, un tablero de sacrificio o una pasada final desde el otro lado evita que el canto se astille.
Las herramientas afiladas y un avance por diente correcto resuelven más repelo que cualquier truco de trayectoria. Un filo romo roza y levanta las fibras; una viruta demasiado fina bruñe y quema.
Sujeción y qué significa la tolerancia en la madera
La mayoría de los tableros y piezas planas se sujetan en una mesa de vacío, a veces sobre un tablero de sacrificio; las piezas pequeñas, curvas o estrechas necesitan útiles específicos o ventosas de vacío. La calidad de la sujeción marca la calidad de la pieza: una pieza en bruto que vibra o se mueve una fracción de milímetro lo muestra en cada unión.
Las tolerancias en la madera son también una cuestión de humedad. Una máquina puede posicionar una fresa con una precisión de unas centésimas de milímetro, pero la madera sigue moviéndose. El haya europea contrae aproximadamente un 11,7 % en dirección tangencial de verde a anhidra.7 Con la estimación lineal del Wood Handbook, eso significa que una pieza de haya de corte tangencial de 500 mm de ancho varía aproximadamente 2 mm por cada punto porcentual de contenido de humedad.8 (Cálculo propio.) Por tanto, una tolerancia estrecha en un plano solo tiene sentido junto con el contenido de humedad al que se mide. La guía sobre el contenido de humedad de la madera explica los valores de equilibrio.
Del plano a la pieza: archivos y datos que enviar a un proveedor de CNC
Los programas CNC se crean en un software CAM a partir de un modelo 2D o 3D. El formato que envíe decide cuánto tendrá que redibujar el proveedor:
- DXF o DWG para contornos 2D, taladros y vaciados, con capas para cada profundidad u operación.
- STEP (o IGES) para piezas 3D. El STEP es el formato neutro más fiable para modelos sólidos.
- Planos en PDF con cotas, tolerancias y notas, incluso cuando se envía un modelo. El plano le dice al proveedor qué es importante; el modelo solo le dice la forma.
Marque las cotas críticas, las caras de referencia, la dirección de la fibra y las caras vistas. Un modelo sin plano deja cada una de esas decisiones en manos de alguien que no sabe cómo se va a usar la pieza.
Polvo: carácter cancerígeno y el límite de 2 mg/m³
El fresado CNC, y sobre todo el lijado, convierten una parte de cada pieza en polvo fino. La Agencia Internacional de Investigación sobre el Cáncer clasifica el polvo de madera como cancerígeno para el ser humano (grupo 1); el adenocarcinoma de las fosas nasales y de los senos paranasales está claramente asociado a la exposición al polvo de maderas duras. Las exposiciones más altas se han registrado en general en la fabricación de muebles y de mobiliario de cocina y armarios, con niveles de polvo durante el lijado a máquina y operaciones similares que con frecuencia superan los 5 mg/m³.4
La legislación de la UE fija un valor límite de exposición profesional vinculante para el polvo de maderas duras, medido como fracción inhalable en un periodo de referencia de ocho horas. La Directiva 2004/37/CE lo fijó en 5 mg/m³.9 La Directiva (UE) 2017/2398 lo redujo a 2 mg/m³, con un valor límite transitorio de 3 mg/m³ hasta el 17 de enero de 2023. Cuando el polvo de maderas duras está mezclado con polvo de otras maderas, el valor límite se aplica a todo el polvo de madera de la mezcla.5 A octubre de 2026, 2 mg/m³ es el valor vinculante de la UE; las normas nacionales pueden ser más estrictas.
Ver los datos
| Valor límite | |
|---|---|
| Directiva 2004/37/CE | 5 mg/m³ |
| Directiva 2017/2398, transitorio hasta el 17 ene 2023 | 3 mg/m³ |
| Desde el 17 ene 2023 | 2 mg/m³ |
Si el polvo de maderas duras está mezclado con polvo de otras maderas, el valor límite se aplica a todo el polvo de madera de la mezcla. Fuente: Directiva 2004/37/CE, anexo III; Directiva (UE) 2017/2398, anexo.
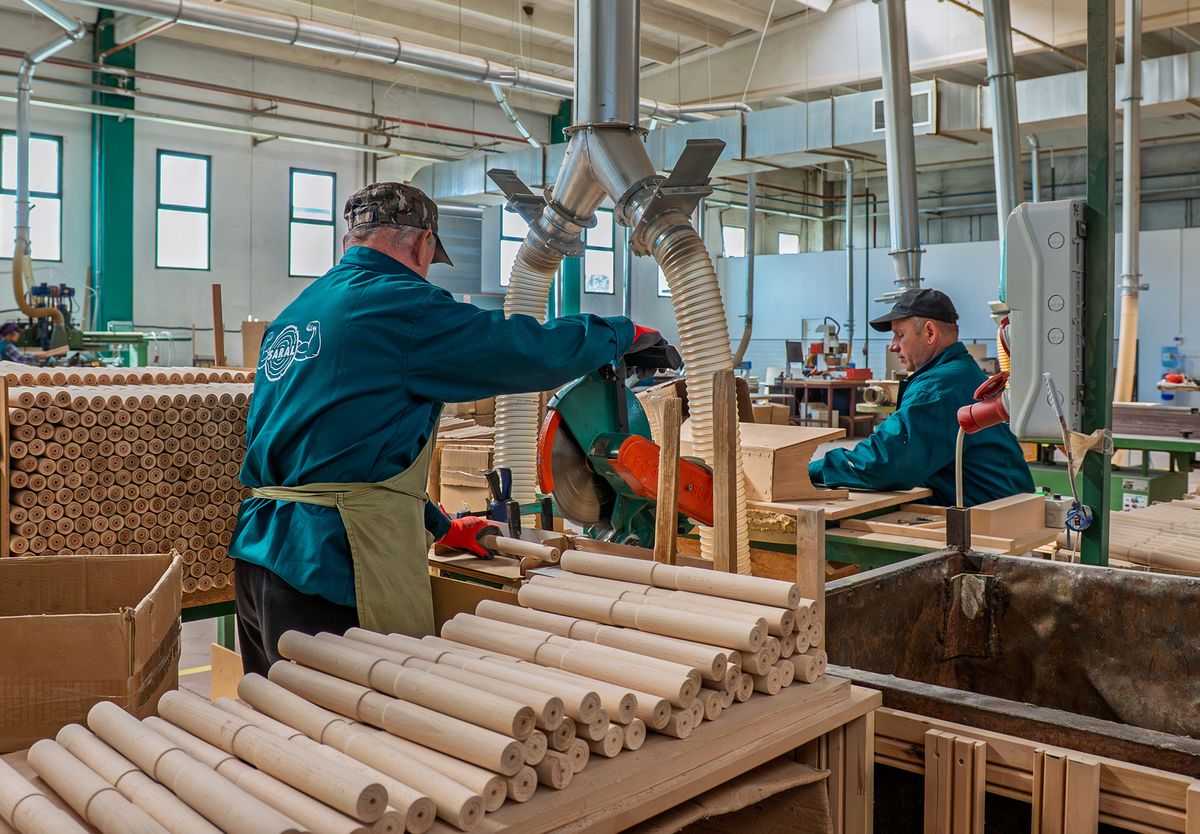
Cumplir el límite es una tarea de ingeniería: campanas de aspiración en cada husillo, velocidades del aire dimensionadas para los conductos, transporte estanco de virutas y polvo hasta un separador y mediciones periódicas. Para un comprador, es también la señal de una fábrica bien gestionada. Pregunte a un posible proveedor cómo se aspira el polvo y si se mide la exposición.
Cómo mecanizamos las frondosas en SARAL
Lista de comprobación para encargar piezas de frondosas mecanizadas en CNC
- Archivos. Modelo 3D (STEP) o contornos 2D (DXF), más un plano acotado en PDF.
- Material. Especie, maciza o encolada, calidad, y si el proveedor aporta la madera o mecaniza la suya.
- Contenido de humedad. La humedad objetivo de las piezas en bruto y la humedad a la que se comprueban las tolerancias.
- Tolerancias. Solo en las cotas que importan, con las caras de referencia marcadas. Pregunte qué puede garantizar el proveedor y cómo lo mide.
- Fibra y caras vistas. Dirección de la fibra en cada pieza, qué caras son vistas y qué cantos deben quedar sin repelo.
- Cantidades y lotes. Prototipo, primera muestra, tamaño de la serie y ritmo de los pedidos parciales.
- Superficie. Solo mecanizada, lijada a qué grano, o acabada.
- Embalaje. A granel, por capas o en kits por producto; etiquetado y protección de los cantos.
- Seguridad y salud. Cómo se aspira el polvo y si se mide la exposición, sobre todo en un proveedor a largo plazo.
Preguntas frecuentes
¿Qué velocidad de avance debo usar para frondosas en una fresadora CNC?
Parta del avance por diente: para una fresa de metal duro integral de dos filos y 12,7 mm en frondosas, 0,46–0,53 mm por filo, lo que da unos 16–19 m/min a 18.000 rpm.1 Reduzca el avance por diente un 25 % a una profundidad del doble del diámetro y un 50 % al triple, y después afine con cortes de prueba.1,2
¿Necesito una máquina de 5 ejes para piezas de mueble de madera?
No para piezas planas o prismáticas, que una máquina de 3 ejes fabrica de forma eficiente. Una máquina de 5 ejes compensa en piezas con ángulos compuestos o superficies de doble curvatura, como patas de silla abiertas, respaldos curvos y reposabrazos.
¿Por qué el roble embota antes las fresas?
El ácido tánico del roble ataca químicamente el aglomerante de cobalto de las herramientas de metal duro, tras lo cual se desprenden los granos de carburo. Un aglomerante de cromo-cobalto quintuplicó la vida de la herramienta en ensayos con roble verde.3
¿Cuál es el límite legal para el polvo de maderas duras en la UE?
2 mg/m³ de polvo inhalable en un periodo de referencia de ocho horas, vinculante desde el 17 de enero de 2023 según la Directiva (UE) 2017/2398. Cuando el polvo de maderas duras está mezclado con polvo de otras maderas, el límite se aplica a todo él.5