

Fra stokk til møbeldel: hvor mye tre kommer faktisk fram?
Innkjøpere av komponenter i løvtre spør ofte hvorfor en del koster flere ganger prisen for det samme volumet tømmer. Det meste av svaret er ikke margin, men tap. Hvert trinn mellom skogen og et ferdig stolbein fjerner tre: sagsnittet, bakhon og kantstykker, krymping under tørking, høvling og fremfor alt feilene som må kappes bort før en del er feilfri nok til å brukes.
Denne artikkelen følger én kubikkmeter løvtretømmer gjennom disse trinnene, med de beste åpne dataene vi har funnet. Det meste er internasjonalt eller amerikansk, fordi detaljerte europeiske studier av emneproduksjon i bøk og eik er sjeldne, og vi sier hver gang hvilket treslag og hvilket sorteringssystem et tall gjelder.
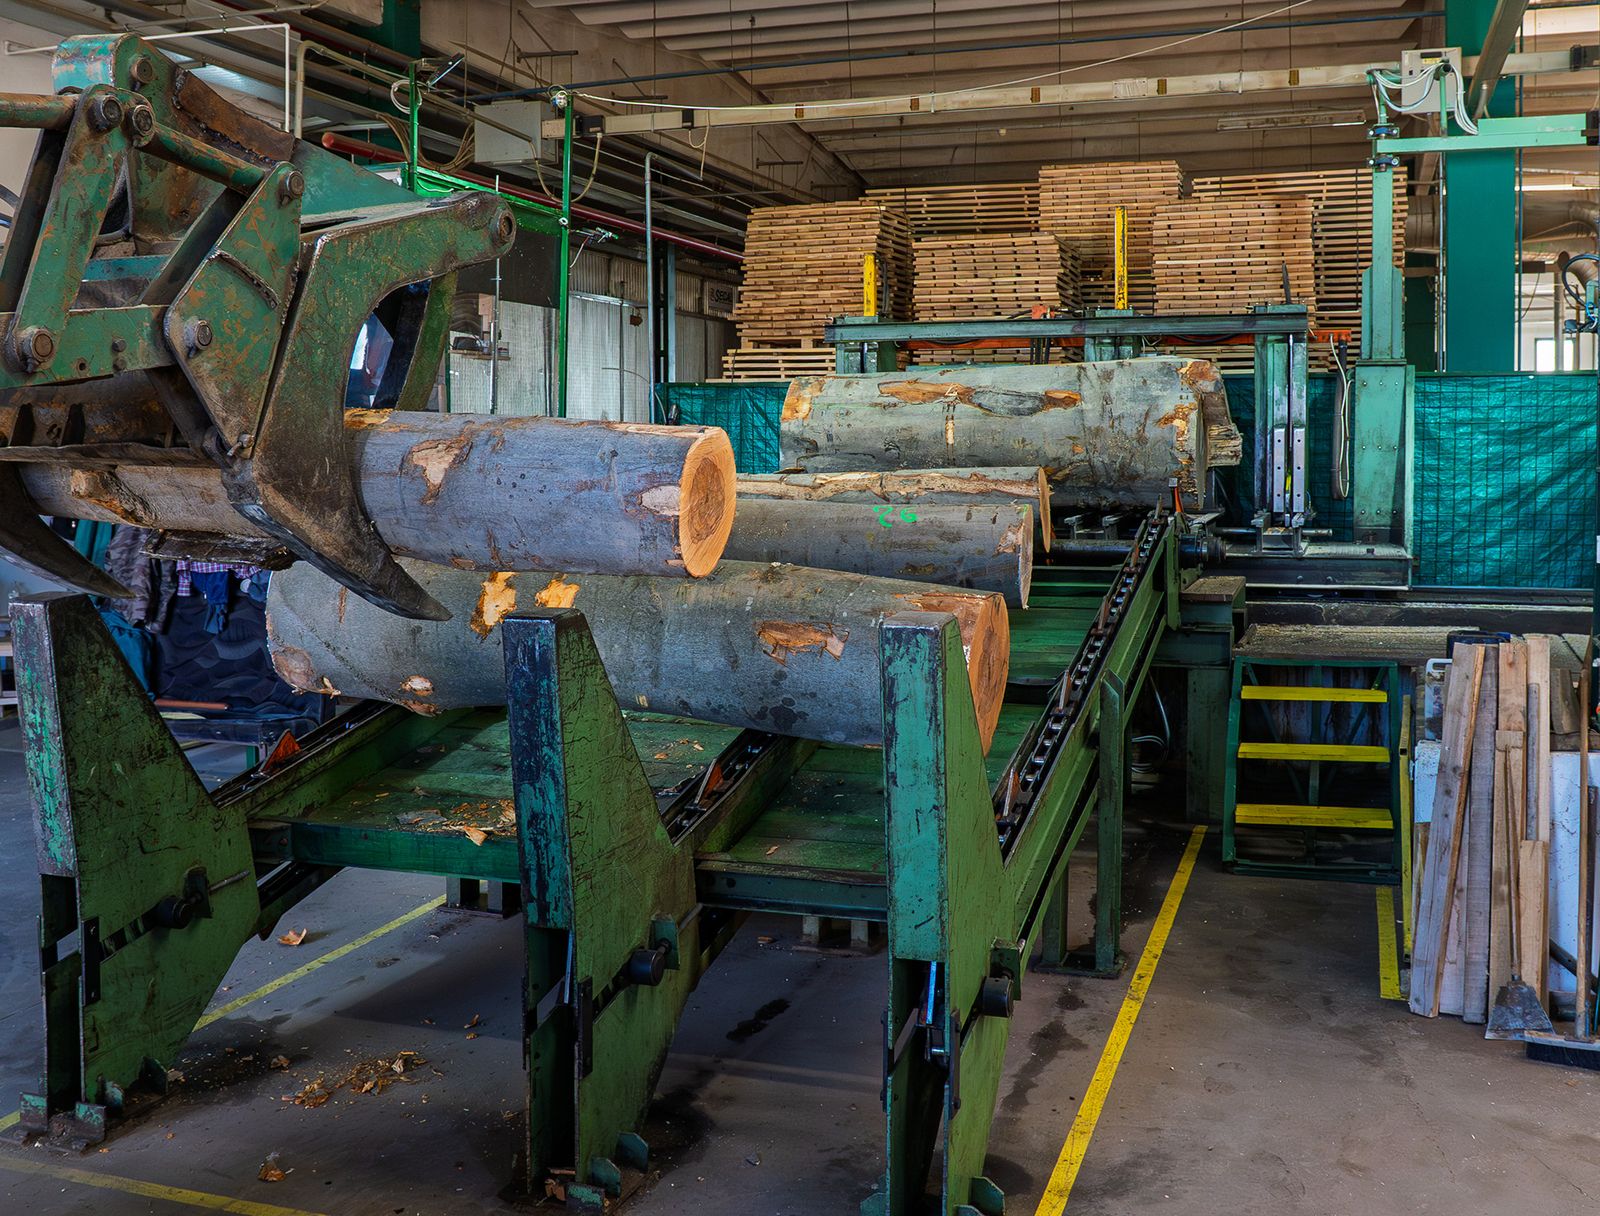
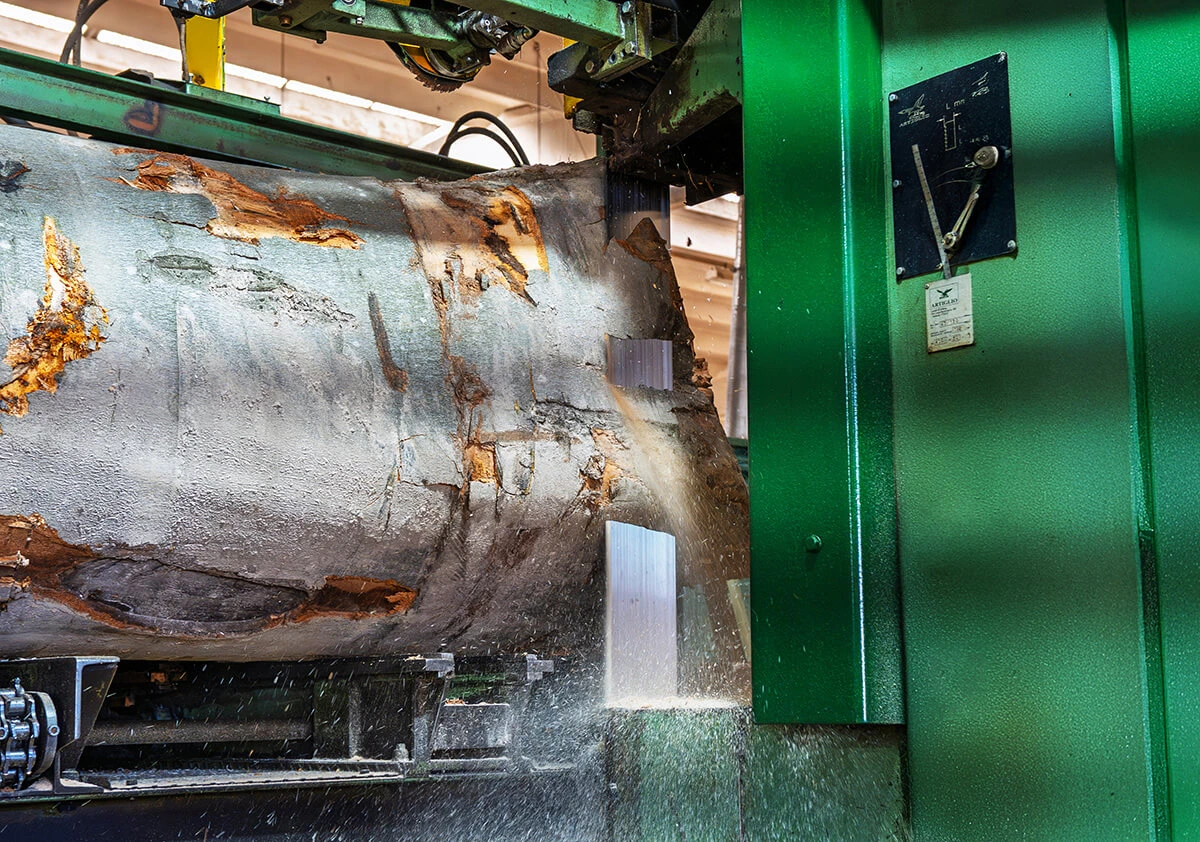
Trinn 1: sagbruket, fra stokk til trelast
FAO, ITTO og UNECE publiserer et regneeksempel på hvor volumet blir av når løvtretømmer av utseendekvalitet sages. Av 1 m³ rundvirke blir rundt 0,14 m³ til sagflis i sagsnittet, og 0,22 m³ går ut som bakhon, endekapp, kantstykker og vrak, slik at det blir igjen 0,64 m³ rå, uhøvlet trelast. Uttrykt omvendt trenger sagbruket 1,57 m³ tømmer for hver kubikkmeter rå trelast.1
Det er sagbrukets skurutbytte, også kalt utbyttefaktor: volumet skåret trelast delt på volumet tømmer. FAO publiserer det som en omregningsfaktor, kubikkmeter rundvirke per kubikkmeter skurlast, som ganske enkelt er det inverse.1 Stokkenes størrelse og kvalitet har stor innvirkning: Større og rettere stokker gir en høyere andel bord og en mindre andel bakhon.1
Hvorfor målepunktet endrer tallet
Det samme sagbruket kan rapportere 64 %, 57 % eller 44 % utbytte, avhengig av hvor det måler. FAO-eksemplet gir 64 % for rå, uhøvlet trelast, 57 % for tørr, uhøvlet og 44 % for høvlet, ferdig trelast. Land som teller trelasten rå, før tørking, kapping til klasse eller høvling, rapporterer derfor høyere utbytte enn land som teller det ferdige produktet.1 Når du sammenligner utbyttetall, er det første spørsmålet alltid: målt hvor?
Hva europeiske sagbruk rapporterer
Landene som besvarte FAOs spørreskjema, rapporterer skurlast av løvtre på mellom 47 % og 66 % av tømmervolumet. Resten går til flis og bakhon, sagflis, høvelspon og krymping.1 Romania er ikke med i datasettet.
Vis dataene
| Skurlast | Flis og bakhon | Sagflis og høvelspon | Krympetap | |
|---|---|---|---|---|
| Slovakia | 66 % | 17 % | 9 % | 8 % |
| Polen | 63 % | 18 % | 17 % | 2 % |
| Ukraina | 61 % | 24 % | 10 % | 5 % |
| Tyskland | 60 % | 16 % | 20 % | 4 % |
| Spania | 53 % | 27 % | 14 % | 6 % |
| Frankrike | 47 % | 36 % | 14 % | 3 % |
Sagflis og høvelspon slått sammen av oss. Landene måler skurlasten på ulike trinn (rå, tørr, høvlet), noe som forklarer mye av spredningen. Kilde: FAO, ITTO & UNECE (2020), Forest product conversion factors, fig. 4.4 (questionnaire 2018). Romania is not in the dataset.
Forskjellene mellom landene gjenspeiler stokkenes størrelse og kvalitet, produktsammensetningen og, igjen, målepunktet, så de sier lite om hvem som sager best. Det de viser, er omfanget: I alle land forlater minst en tredjedel av en løvtrestokk sagbruket som noe annet enn trelast.
Trinn 2: krymping og kvalitetstap under tørking
Tørkingen fjerner vann, og treet krymper når det tørker under fibermetningspunktet. I FAO-eksemplet tar kammer- eller lufttørking den uhøvlede trelasten fra 0,64 m³ til 0,57 m³ per kubikkmeter tømmer, et tap på 0,07 m³ til krymping.1 Høvleriet fjerner deretter ytterligere 0,13 m³ som høvelspon, sagflis og flis, slik at 0,44 m³ blir igjen til utsending.1
Krymping kan ikke unngås. Kvalitetstap kan det. Overflatesprekker, endekløyv, indre sprekker, formfeil og misfarging gjør god trelast om til kortere stykker eller stykker i lavere klasse, og de skyldes for det meste for rask eller uforsiktig tørking. Artiklene våre om kammertørking og tørkefeil viser hvordan de oppstår, og hvordan et tørkeprogram forebygger dem.
Trinn 3: emneproduksjonen, fra trelast til deler
En møbel- eller komponentprodusent kjøper tørket trelast og kapper den til råemner i en emneproduksjon (rough mill): Bordene kløyves til lister og kappes på lengde, og feilene fjernes underveis. Det er her det andre store tapet oppstår, og her operatøren har størst innflytelse.
Klassen betyr noe: FAS, 1 Common og 2A Common
USDAs simuleringer av emneproduksjon i rød eik viser hvor sterkt trelastklassen styrer utbyttet. Etter de amerikanske NHLA-reglene ga trelast i toppklassen FAS et primærutbytte på 81,1 % med en enkel kappliste og 76,7 % med en krevende. No. 1 Common ga 68,4 % og 59,1 %; No. 2A Common bare 50,4 % og 41,3 %.2 En kappliste er listen over delestørrelser og antall som skal kappes; en «krevende» liste ber om lengre og bredere deler.
Vis dataene
| Enkel kappliste | Krevende kappliste | |
|---|---|---|
| FAS | 81,1 % | 76,7 % |
| No. 1 Common | 68,4 % | 59,1 % |
| No. 2A Common | 50,4 % | 41,3 % |
En krevende kappliste ber om lengre og bredere deler. Klassene i den europeiske EN 975-1 er forskjellige fra NHLA-klassene. Kilde: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), table 6, all-blades-movable arbor. American red oak.
Lavere klasser krever også mer arbeid. FAS trengte rundt 1,1 kappsnitt per del, altså kom de fleste delene ut av lange feilfrie lister med ett snitt; 2A Common trengte 1,6–1,7, altså måtte de fleste delene kappes ut enkeltvis mellom to feil.2 Europeisk sortering etter EN 975-1 bruker andre regler, og rød eik er ikke europeisk eik, så tallene bør leses som en illustrasjon av klasseeffekten, ikke som en prognose for bøk eller eik. Artikkelen om sortering av trelast sammenligner systemene.
Kløyving eller kapping først?
Emneproduksjon følger én av to rekkefølger. Ved kapping først kappes bordene på lengde, og deretter kløyves stykkene på bredde. Ved kløyving først kløyves bordene til lister, ofte på en multikløyvsag, og deretter kappes listene. På lavere klasser vinner kløyving først som regel. I en referansekjøring av USDAs simulator ROMI 4.0 med en eksempelkappliste ga kløyving først 67,4 % utbytte fra 545 bord, kapping først 52,8 % fra 663 bord: 27,7 % mer utbytte fra den samme trelastressursen.3
Ta ut det dårligste treet først
Emneproduksjon med kløyving først vinner enda mer hvis dårlige partier kappes av før multikløyvsagen. I USDA-studien fjernet denne forbehandlingen rundt 15 % av 1 Common og rundt 30 % av 2A Common som gjenvinning og avfall, og den forbedrede blandingen av bord og bedre partier økte netto primærutbytte med 7,7 % på den enkle listen og 7,3 % på den krevende.2 Den samme studien påpeker at rundt en firedel av mer enn 4 000 bord ved 14 bedrifter hadde 13 mm eller mer kantkrok, en krumning langs kanten, som ødelegger listene fra en multikløyvsag med mindre den kappes ut først.2
Optimaliseringskappsager og feilskanning: hva dataene sier
En optimaliseringskappsag (tysk Optimierungskappsäge) leser feilmerker eller skannerdata langs et bord eller en list, beregner kombinasjonen av delelengder som gir mest verdi av stykket, og kapper automatisk. Oppgaven er å ta den beslutningen en dyktig operatør ville tatt, hver gang, i linjehastighet.
Hvor mye bedre enn et menneske kan den gjøre det? Det klareste beviset sammenligner en virkelig emneproduksjon med en simulator som optimaliserer de samme bordene. På 158 kammertørkede bord av rød eik, for det meste 1 Common, oppnådde en bedrift med kløyving først 64,0 % utbytte av feilfrie deler; ROMI-RIP, som optimaliserte lister og kappsnitt samlet, nådde 71,1 % på de samme bordene, rundt 7 prosentpoeng mer. Over fire scenarioer lå det simulerte optimum i snitt 4,8 poeng høyere enn bedriften.4
Vis dataene
| Virkelig emneproduksjon | Simulert optimum (ROMI-RIP) | |
|---|---|---|
| Bare feilfrie deler | 64,0 % | 71,1 % |
| Trekk opptil ~13 mm | 68,3 % | 73,6 % |
| Trekk opptil ~25 mm | 72,0 % | 75,7 % |
| Trekk opptil ~51 mm | 72,9 % | 76,1 % |
Trekkenes størrelse er diameteren på friske karaktertrekk tillatt i delene: 0,5, 1 og 2 tommer, omregnet. Kilde: Thomas & Buehlmann (2003), Forest Products Journal 53(3), table 3. American red oak, mostly No. 1 Common.
Utstyrsprodusentene publiserer egne gevinster for skannere og optimaliseringssager. Dette er leverandørpåstander, som regel målt på leverandørens premisser, og vi gjentar dem ikke her. Forskningsdataene antyder den realistiske gevinsten: flere prosentpoeng utbytte på lave og blandede klasser, mer på krevende kapplister, mindre på ren FAS-trelast der det er lite igjen å optimalisere.
Å godta karaktertrekk: det billigste utbyttet som finnes
Diagrammet ovenfor viser en annen spak, og den koster ingenting i utstyr. Da de samme bordene av rød eik ble kappet med små friske karaktertrekk tillatt i delene, steg bedriftens utbytte fra 64,0 % for feilfrie deler til 68,3 % med trekk opptil rundt 13 mm, 72,0 % opptil rundt 25 mm og 72,9 % opptil rundt 51 mm.4 Et karaktertrekk er et naturlig kjennetegn som ikke svekker delen, som en liten frisk kvist eller en mineralstripe.
For en kjøper er det en utbyttegevinst på 8,9 poeng, rundt 14 % flere deler fra den samme trelasten (vår beregning), bare ved å skrive spesifikasjonen annerledes. Rustikke og «levende» klasser i møbler er ikke bare en stil; de er den mest effektive måten å utnytte en stokk på.
Fingerskjøting: korte feilfrie stykker blir lange deler
Hver kappliste har en korteste brukbare lengde. Feilfrie stykker kortere enn den blir avfall, selv om de er helt fint trevirke. Fingerskjøting gjør dem om til sammenhengende lengder, som deretter blir lameller til limfugede plater, lister, rammer og trappetrinn. Derfor koster fingerskjøtte plater mindre enn plater med gjennomgående lameller: De er bygd av den delen av bordet som ellers ville blitt brent.
Avveiningen gjelder styrke og utseende. En godt utført fingerskjøt kan nå opptil 90 % av strekkfastheten til feilfritt tre, men målte skjøter i bøk når rundt 64–72 % av uskjøtt bøk i strekk.5,6 For plater, rammer og lister er det rikelig; for lange, høyt belastede deler er det kanskje ikke nok. Artikkelen om fingerskjøting legger fram dataene.
Emner av bøk: hvordan sageretningen endrer utbyttet
Utbytte vinnes eller tapes også i hvordan et bord kappes til emner. En slovakisk studie kappet lange emner av bøk, 50 × 50 mm og 3 m lange, fra bøkebord på 50 mm på to måter. Saging parallelt med bordets akse, langs fiberen, ga 65,1–72,7 % utbytte; saging parallelt med bordets kant ga 60,4–68,4 %. Stokkens avsmalning avgjorde hvilken metode som var best: For emner fra stokker som smalnet av med 1,3 cm per meter eller mer, ga saging langs aksen både høyere utbytte og mindre krumning i lengderetningen.7
Bøk er her et europeisk treslag, noe som gjør studien til et nyttig motstykke til de amerikanske dataene for rød eik. Den viser også at utbytte og kvalitet henger sammen: Emner saget langs fiberen slår seg mindre etter tørking, så færre av dem går tapt senere.
Kapplister og delestørrelser: der kjøperen har størst innflytelse
Simuleringene viser ett poeng gang på gang: Kapplisten styrer utbyttet like mye som trelasten. Den samme røde eiken ga 81,1 % mot 76,7 % på FAS, og 50,4 % mot 41,3 % på 2A Common, bare avhengig av om listen ba om korte, smale deler eller lange, brede.2 Lange, brede deler krever lange, brede feilfrie områder, og de er sjeldne i løvtre.
- Tillat kortere deler eller fingerskjøtte deler der konstruksjonen tillater det. Korte feilfrie stykker finnes i overflod; lange er knappe.
- Kombiner delestørrelser i én ordre. En liste med mange lengder lar optimalisereren fylle hvert bord med noe nyttig.
- Spesifiser karaktertrekk der de ikke påvirker styrke eller utseende, for eksempel på skjulte sider eller malte deler.
- Avtal klassen side for side. En del som trenger én feilfri side, ikke fire, gir langt bedre utbytte.
Biprodukter: sagflis, flis, avkapp og energi
Ingenting av det tapte volumet trenger å gå til spille. I FAOs materialbalanser forlater den delen av en løvtrestokk som ikke blir trelast, sagbruket som flis og bakhon, sagflis og høvelspon.1 Bakhon og avkapp blir ved eller flis; tørr sagflis og høvelspon er råstoffet for briketter og pellets; sagbruk med egne kjeler brenner restene for å varme tørkekamrene. Flis kan også gå til plateprodusenter.
Rekkefølgen betyr noe. Tre som blir værende i et produkt, en lamell, et stolbein, en plate, er i bruk i flere tiår. Tre som brennes for energi, frigjør karbonet samme år. Hvert prosentpoeng utbytte som vinnes tilbake ved optimalisering eller fingerskjøting, er tre som blir værende i bruk i stedet for å havne i kjelen.
Slik arbeider vi hos SARAL
Hva kjøpere kan gjøre for å senke kostnaden per brukbar del
- Spesifiser hva delen trenger, side for side. Feilfritt på synlige sider, friske karaktertrekk tillatt ellers.
- Tillat fingerskjøtt eller limfuget oppbygning for deler der gjennomgående tre gir kostnad, men ikke funksjon.
- Samle delestørrelser slik at optimalisereren kan utnytte mer av hvert bord.
- Godta en blanding av klasser der det passer konstruksjonen: Lavere klasser koster mindre per kubikkmeter, men gir færre deler, så sammenlign kostnad per del, ikke per kubikkmeter.
- Spør hvordan utbyttet er målt når en leverandør oppgir det: rått, tørt eller høvlet; stokk til trelast eller trelast til del.
- Spør om tørking og kondisjonering, fordi kvalitetstap og spenninger i trelasten viser seg som vrak i emneproduksjonen.
- Behandle leverandørenes utbyttepåstander som påstander til de er vist på dine egne deler og din egen trelast.
Ofte stilte spørsmål
Hva er et godt skurutbytte fra en løvtrestokk?
I FAO-eksemplet for løvtre av utseendekvalitet rundt 64 % som rå, uhøvlet trelast, 57 % etter tørking og 44 % etter høvling. Rapporterte nasjonale tall for løvtre varierer fra 47 % til 66 %, avhengig av tømmer, produkter og hvor volumet måles.1
Hvordan regner man ut skurutbyttet?
Del volumet produsert trelast på volumet saget tømmer: 0,64 m³ trelast fra 1 m³ tømmer er 64 % utbytte. FAOs omregningsfaktor er det inverse, 1,57 m³ tømmer per m³ trelast. Oppgi alltid om trelasten ble målt rå, tørr eller høvlet.1
Hva er en optimaliseringskappsag?
En sag som leser merkede eller skannede feil langs et bord, beregner den mest verdifulle kombinasjonen av delelengder og kapper automatisk. I forskningssammenligninger slo optimalisert kapping en virkelig emneproduksjon med opptil rundt 7 prosentpoeng utbytte.4
Hvorfor er fingerskjøtte deler billigere enn massive deler?
Fordi de lages av korte feilfrie stykker som ellers ville blitt avfall, slik at mer av hver stokk blir produkt. Utbyttet i emneproduksjonen faller kraftig når det kreves lange, brede feilfrie deler.2