

Dal tronco al componente: quanto legno arriva davvero?
Chi acquista componenti in latifoglie chiede spesso perché un pezzo costi diverse volte il prezzo dello stesso volume di tronchi. Gran parte della risposta non è il margine, ma la perdita. Ogni passaggio tra il bosco e una gamba di sedia finita toglie legno: la via di taglio, sciaveri e refili, il ritiro di essiccazione, la piallatura e soprattutto i difetti che vanno eliminati prima che un pezzo sia abbastanza netto da essere usato.
Questo articolo segue un metro cubo di tronco di latifoglie attraverso questi passaggi, con i migliori dati aperti che abbiamo trovato. La maggior parte sono internazionali o americani, perché studi europei dettagliati sui reparti di prima lavorazione per faggio e rovere sono rari, e indichiamo ogni volta a quale specie e a quale sistema di classificazione si riferisce un valore.
Fase 1: la segheria, dal tronco al segato
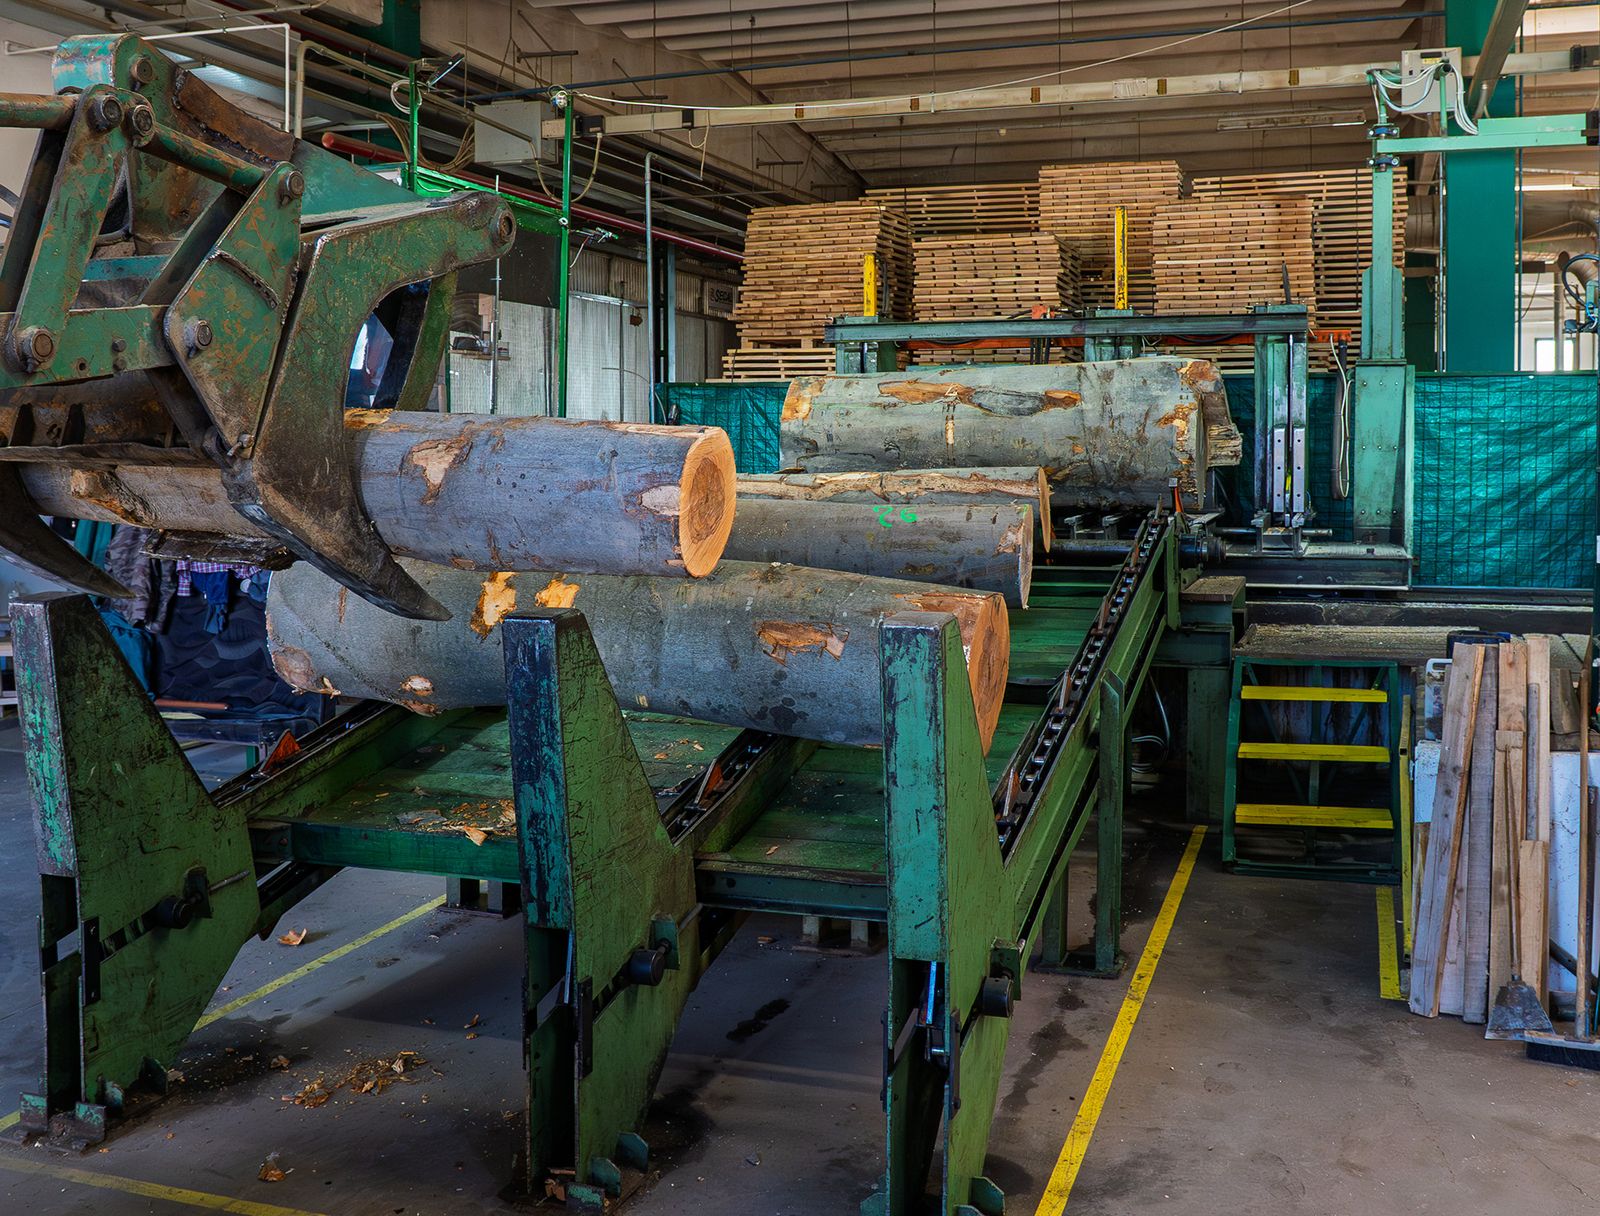
FAO, ITTO e UNECE pubblicano un esempio di calcolo su dove va il volume quando si segano tronchi di latifoglie di qualità da aspetto. Di 1 m³ di tondame, circa 0,14 m³ diventano segatura nella via di taglio e 0,22 m³ escono come sciaveri, intestature, refili e scarti, lasciando 0,64 m³ di segato grezzo fresco. Detto al contrario, la segheria ha bisogno di 1,57 m³ di tronchi per ogni metro cubo di segato fresco.1
Questa è la resa della segheria, detta anche coefficiente di resa in segato: il volume di segato diviso per il volume dei tronchi. La FAO la pubblica come fattore di conversione, metri cubi di tondame per metro cubo di segato, che è semplicemente l'inverso.1 Dimensione e qualità dei tronchi la influenzano molto: tronchi più grossi e più diritti danno una quota maggiore di tavole e minore di sciaveri.1
Perché il punto di misura cambia il valore
La stessa segheria può dichiarare una resa del 64%, del 57% o del 44%, a seconda di dove misura. L'esempio FAO indica il 64% per il segato grezzo fresco, il 57% per il segato grezzo secco e il 44% per il segato piallato e finito. I Paesi che contabilizzano il segato fresco, prima di essiccazione, intestatura di classificazione o piallatura, dichiarano quindi rese più alte dei Paesi che contabilizzano il prodotto finito.1 Quando confrontate dati di resa, la prima domanda è sempre: misurati dove?
Che cosa dichiarano le segherie europee
I Paesi che hanno risposto al questionario FAO indicano per il segato di latifoglie valori tra il 47% e il 66% del volume dei tronchi. Il resto va in cippato e sciaveri, segatura, trucioli e ritiro.1 La Romania non è presente nei dati.
Mostra i dati
| Segato | Cippato e sciaveri | Segatura e trucioli | Perdita per ritiro | |
|---|---|---|---|---|
| Slovacchia | 66% | 17% | 9% | 8% |
| Polonia | 63% | 18% | 17% | 2% |
| Ucraina | 61% | 24% | 10% | 5% |
| Germania | 60% | 16% | 20% | 4% |
| Spagna | 53% | 27% | 14% | 6% |
| Francia | 47% | 36% | 14% | 3% |
Segatura e trucioli accorpati da noi. I Paesi misurano il segato in fasi diverse (fresco, secco, piallato), il che spiega gran parte delle differenze. Fonte: FAO, ITTO & UNECE (2020), Forest product conversion factors, fig. 4.4 (questionario 2018). La Romania non è presente nei dati.
Le differenze tra Paesi riflettono dimensione e qualità dei tronchi, mix di prodotti e, ancora una volta, il punto di misura, quindi dicono poco su chi seghi meglio. Mostrano invece l'ordine di grandezza: in ogni Paese almeno un terzo di un tronco di latifoglie esce dalla segheria come qualcosa di diverso dal segato.
Fase 2: ritiro di essiccazione e deprezzamento
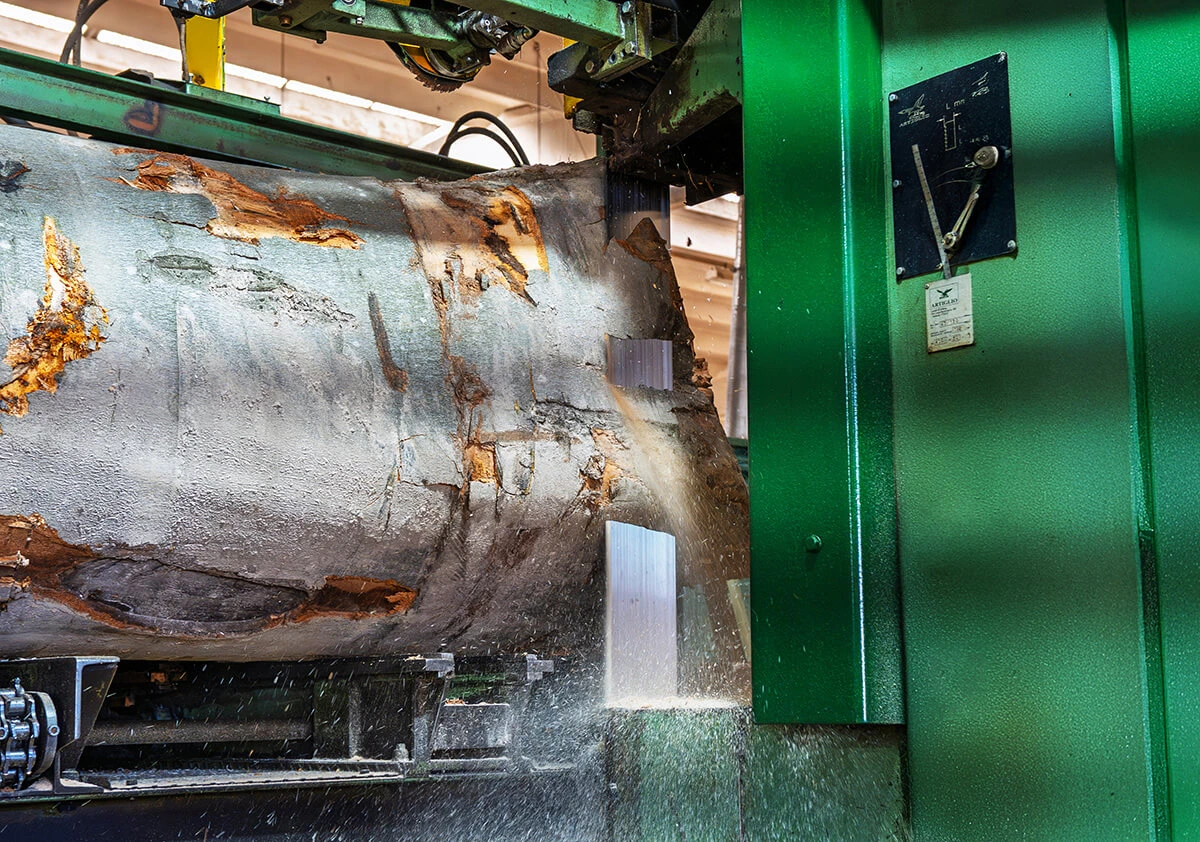
L'essiccazione elimina acqua, e il legno si ritira quando si essicca al di sotto del punto di saturazione delle fibre. Nell'esempio FAO, l'essiccazione in essiccatoio o in piazzale porta il segato grezzo da 0,64 m³ a 0,57 m³ per metro cubo di tronco, una perdita di 0,07 m³ per ritiro.1 La piallatura toglie poi altri 0,13 m³ come trucioli, segatura e cippato, lasciando 0,44 m³ da spedire.1
Il ritiro è inevitabile. Il deprezzamento no. Fessurazioni superficiali, spaccature di testa, nido d'ape, deformazioni e macchie trasformano un buon legname in pezzi più corti o di classe inferiore, e sono per lo più il risultato di un'essiccazione troppo rapida o poco accurata. I nostri articoli sull'essiccazione in essiccatoio e sui difetti di essiccazione spiegano come nascono e come un programma di essiccazione li previene.
Fase 3: il reparto di prima lavorazione, dal segato ai componenti
Un produttore di mobili o di componenti acquista legname essiccato e lo taglia in componenti grezzi dimensionati in un reparto di prima lavorazione: le tavole vengono rifilate in listelli e troncate a lunghezza, eliminando lungo il percorso i difetti. È qui che avviene la seconda grande perdita, ed è qui che l'operatore ha più influenza.
La classe conta: FAS, 1 Common e 2A Common
Le simulazioni di prima lavorazione dell'USDA sulla quercia rossa mostrano quanto la classe del legname determini la resa. Secondo le regole di classificazione americane NHLA, il legname di prima scelta FAS ha dato una resa primaria dell'81,1% con una distinta di taglio facile e del 76,7% con una difficile. La No. 1 Common ha dato il 68,4% e il 59,1%; la No. 2A Common solo il 50,4% e il 41,3%.2 Una distinta di taglio è l'elenco delle dimensioni e delle quantità dei pezzi da tagliare; una distinta «difficile» chiede pezzi più lunghi e più larghi.
Mostra i dati
| Distinta di taglio facile | Distinta di taglio difficile | |
|---|---|---|
| FAS | 81,1% | 76,7% |
| No. 1 Common | 68,4% | 59,1% |
| No. 2A Common | 50,4% | 41,3% |
Una distinta di taglio difficile chiede pezzi più lunghi e più larghi. Le classi europee EN 975-1 differiscono dalle classi NHLA. Fonte: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), tabella 6, albero con tutte le lame mobili. Quercia rossa americana.
Le classi inferiori richiedono anche più lavoro. La FAS richiedeva circa 1,1 tagli di troncatura per pezzo, cioè la maggior parte dei pezzi usciva da lunghi listelli netti con un solo taglio; la 2A Common ne richiedeva 1,6–1,7, cioè la maggior parte dei pezzi andava ricavata singolarmente tra due difetti.2 La classificazione europea secondo la EN 975-1 segue regole diverse e la quercia rossa non è il rovere europeo, quindi considerate i valori un'illustrazione dell'effetto della classe, non una previsione per faggio o rovere. L'articolo sulla classificazione del legname mette a confronto i sistemi.
Prima la rifilatura o prima la troncatura?
I reparti di prima lavorazione seguono una di due sequenze. Un reparto a troncatura iniziale taglia le tavole a lunghezza, poi rifila i pezzi a larghezza. Un reparto a rifilatura iniziale rifila le tavole in listelli, spesso con una multilama, poi tronca i listelli. Sulle classi inferiori di solito vince la rifilatura iniziale. In una prova di riferimento del simulatore ROMI 4.0 dell'USDA su una distinta di taglio di esempio, la rifilatura iniziale ha dato una resa del 67,4% da 545 tavole, la troncatura iniziale del 52,8% da 663 tavole: il 27,7% di resa in più dalla stessa risorsa di legname.3
Eliminare prima il legno peggiore
I reparti a rifilatura iniziale guadagnano ancora se le sezioni scadenti vengono tagliate via prima della multilama. Nello studio USDA questa pre-lavorazione ha tolto circa il 15% del legname 1 Common e circa il 30% del 2A Common in ingresso come recupero e scarto, e il migliore mix di tavole e di segmenti ha aumentato la resa primaria netta del 7,7% con la distinta facile e del 7,3% con quella difficile.2 Lo stesso studio osserva che circa un quarto di oltre 4.000 tavole in 14 stabilimenti presentava una falcatura, cioè una curva lungo il bordo, di 13 mm o più, che rovina i listelli della multilama se non viene eliminata prima.2
Troncatrici ottimizzatrici e scansione dei difetti: che cosa dicono i dati
Una troncatrice ottimizzatrice (in tedesco Optimierungskappsäge) legge i segni dei difetti o i dati dello scanner lungo una tavola o un listello, calcola la combinazione di lunghezze di pezzi che dà il massimo valore da quel pezzo e la taglia automaticamente. Il suo compito è prendere la decisione che prenderebbe un operatore esperto, ogni volta, alla velocità della linea.
Quanto può fare meglio di una persona? La prova più pulita confronta un vero reparto di prima lavorazione con un simulatore che ottimizza le stesse tavole. Su 158 tavole di quercia rossa essiccate in essiccatoio, per lo più 1 Common, un reparto a rifilatura iniziale ha ottenuto il 64,0% di resa producendo pezzi netti; ROMI-RIP, ottimizzando insieme listelli e troncature, ha raggiunto il 71,1% sulle stesse tavole, circa 7 punti percentuali in più. Su quattro scenari, l'ottimo simulato è stato in media di 4,8 punti più alto del reparto.4
Mostra i dati
| Reparto reale | Ottimo simulato (ROMI-RIP) | |
|---|---|---|
| Solo pezzi netti | 64,0% | 71,1% |
| Segni fino a ~13 mm | 68,3% | 73,6% |
| Segni fino a ~25 mm | 72,0% | 75,7% |
| Segni fino a ~51 mm | 72,9% | 76,1% |
Le dimensioni sono i diametri dei segni naturali sani ammessi nei pezzi: 0,5, 1 e 2 pollici, convertiti. Fonte: Thomas & Buehlmann (2003), Forest Products Journal 53(3), tabella 3. Quercia rossa americana, per lo più No. 1 Common.
I costruttori di macchine pubblicano i propri guadagni per scanner e troncatrici ottimizzatrici. Sono dichiarazioni dei fornitori, di solito misurate alle loro condizioni, e non le riportiamo qui. I dati della ricerca suggeriscono il guadagno realistico: alcuni punti percentuali di resa su classi basse e miste, di più con distinte di taglio difficili, di meno sul legname FAS pulito, dove resta poco da ottimizzare.
Accettare i segni naturali: la resa più economica che esista
Il grafico qui sopra mostra una seconda leva, che non costa nulla in macchinari. Quando le stesse tavole di quercia rossa sono state tagliate ammettendo nei pezzi piccoli segni naturali sani, la resa del reparto è salita dal 64,0% per i pezzi netti al 68,3% con segni fino a circa 13 mm, al 72,0% fino a circa 25 mm e al 72,9% fino a circa 51 mm.4 Un segno naturale è una caratteristica del legno che non indebolisce il pezzo, come un piccolo nodo sano o una venatura minerale.
Per un acquirente è un guadagno di resa di 8,9 punti, circa il 14% di pezzi in più dallo stesso legname (nostro calcolo), solo scrivendo la specifica in modo diverso. Le classi rustiche e «vivaci» nei mobili non sono solo uno stile; sono il modo più efficiente di usare un tronco.
Giunzione a pettine: trasformare i corti pezzi netti in pezzi lunghi
Ogni distinta di taglio ha una lunghezza utile minima. I pezzi netti più corti diventano scarto, anche se sono legno perfettamente buono. La giunzione a pettine li trasforma in lunghezze continue, che diventano poi lamelle per pannelli lamellari, modanature, telai e gradini. Per questo i pannelli con lamelle giuntate a pettine costano meno di quelli a lamelle continue: sono costruiti con la parte della tavola che altrimenti finirebbe bruciata.
Il compromesso riguarda resistenza e aspetto. Una giunzione a pettine ben eseguita può raggiungere fino al 90% della resistenza a trazione del legno netto, ma le giunzioni misurate sul faggio raggiungono circa il 64–72% del faggio non giuntato a trazione.5,6 Per pannelli, telai e modanature è più che sufficiente; per pezzi lunghi e molto sollecitati potrebbe non esserlo. L'articolo sulla giunzione a pettine riporta i dati.
Semilavorati di faggio: come la direzione di taglio cambia la resa
La resa si guadagna o si perde anche nel modo in cui una tavola viene tagliata in semilavorati. Uno studio slovacco ha ricavato lunghi semilavorati di faggio, 50 × 50 mm e lunghi 3 m, da tavole di faggio da 50 mm in due modi. Il taglio parallelo all'asse della tavola, lungo la fibra, ha dato una resa del 65,1–72,7%; il taglio parallelo al bordo della tavola il 60,4–68,4%. La rastremazione del tronco decideva quale metodo fosse migliore: per semilavorati da tronchi con una rastremazione di 1,3 cm per metro o più, il taglio lungo l'asse dava sia una resa più alta sia minori deformazioni longitudinali.7
Qui il faggio è una specie europea, il che fa dello studio un utile termine di confronto con i dati americani sulla quercia rossa. Mostra anche che resa e qualità vanno insieme: i semilavorati tagliati lungo la fibra si deformano meno dopo l'essiccazione, quindi se ne perdono meno in seguito.
Distinte di taglio e dimensioni dei pezzi: dove l'acquirente ha più influenza
Le simulazioni ribadiscono un punto: la distinta di taglio determina la resa quanto il legname. La stessa quercia rossa ha dato l'81,1% contro il 76,7% in FAS e il 50,4% contro il 41,3% in 2A Common, a seconda soltanto che la distinta chiedesse pezzi corti e stretti o lunghi e larghi.2 Pezzi lunghi e larghi richiedono ampie zone nette lunghe, rare nelle latifoglie.
- Ammettete pezzi più corti o giuntati a pettine ovunque il progetto lo consenta. I pezzi netti corti abbondano; quelli lunghi scarseggiano.
- Combinate più dimensioni in un solo ordine. Una distinta con molte lunghezze permette all'ottimizzatore di riempire ogni tavola con qualcosa di utile.
- Specificate i segni naturali ammessi dove non incidono su resistenza o aspetto, per esempio sulle facce nascoste o sui pezzi verniciati coprenti.
- Concordate la classe faccia per faccia. Un pezzo che richiede una sola faccia netta, non quattro, rende molto di più.
Sottoprodotti: segatura, cippato, ritagli ed energia
Nessuna parte del volume perso deve andare sprecata. Nei bilanci di materia FAO, la parte di un tronco di latifoglie che non diventa segato esce dalla segheria come cippato e sciaveri, segatura e trucioli.1 Sciaveri e ritagli diventano legna da ardere o cippato; segatura e trucioli secchi sono la materia prima per bricchetti e pellet; le segherie con caldaie proprie bruciano i residui per riscaldare gli essiccatoi. Il cippato può andare anche ai produttori di pannelli.
La gerarchia conta. Il legno che resta in un prodotto, una lamella, una gamba di sedia, un pannello, rimane in uso per decenni. Il legno bruciato per produrre energia rilascia il suo carbonio nello stesso anno. Ogni punto percentuale di resa recuperato con l'ottimizzazione o la giunzione a pettine è legno che resta in uso invece di finire in caldaia.
Come lavoriamo da SARAL
Che cosa possono fare gli acquirenti per ridurre il costo per pezzo utilizzabile
- Specificate ciò che serve al pezzo, faccia per faccia. Netto sulle facce a vista, segni naturali sani ammessi altrove.
- Ammettete costruzioni giuntate a pettine o lamellari per i pezzi in cui il legno continuo aggiunge costo ma non funzione.
- Raggruppate le dimensioni dei pezzi così che l'ottimizzatore possa usare di più ogni tavola.
- Accettate un mix di classi dove si adatta al progetto: le classi inferiori costano meno al metro cubo ma danno meno pezzi, quindi confrontate il costo per pezzo, non per metro cubo.
- Chiedete come è misurata la resa quando un fornitore la indica: fresco, secco o piallato; da tronco a segato o da segato a pezzo.
- Chiedete di essiccazione e condizionamento, perché deprezzamento e tensioni nel legname si traducono in scarti nel reparto di prima lavorazione.
- Trattate le rese dichiarate dai fornitori di macchine come dichiarazioni finché non vengono dimostrate sui vostri pezzi e sul vostro legname.
Domande frequenti
Qual è una buona resa in segato da un tronco di latifoglie?
Nell'esempio FAO per le latifoglie di qualità da aspetto, circa il 64% come segato grezzo fresco, il 57% dopo l'essiccazione e il 44% dopo la piallatura. I valori nazionali dichiarati per le latifoglie vanno dal 47% al 66%, a seconda di tronchi, prodotti e punto di misura del volume.1
Come si calcola il coefficiente di resa in segato?
Si divide il volume di segato prodotto per il volume dei tronchi segati: 0,64 m³ di segato da 1 m³ di tronchi significa una resa del 64%. Il fattore di conversione FAO è l'inverso, 1,57 m³ di tronchi per m³ di segato. Indicate sempre se il segato è stato misurato fresco, secco o piallato.1
Che cos'è una troncatrice ottimizzatrice?
Una sega che legge i difetti segnati o rilevati dallo scanner lungo una tavola, calcola la combinazione di lunghezze di pezzi di maggior valore e taglia automaticamente. Nei confronti della ricerca, il taglio ottimizzato ha superato un vero reparto di prima lavorazione fino a circa 7 punti percentuali di resa.4
Perché i pezzi giuntati a pettine costano meno di quelli massicci in un solo pezzo?
Perché sono fatti di corti pezzi netti che altrimenti sarebbero scarto, quindi una parte maggiore di ogni tronco diventa prodotto. Le rese in prima lavorazione calano bruscamente quando servono pezzi netti lunghi e larghi.2