

Del tronco a la pieza de mueble: ¿cuánta madera llega realmente?
Los compradores de componentes de madera de frondosas preguntan a menudo por qué una pieza cuesta varias veces el precio del mismo volumen de trozas. La mayor parte de la respuesta no es margen, sino pérdida. Cada paso entre el bosque y una pata de silla terminada elimina madera: la vía de corte de la sierra, los costeros y los recortes de canteado, la merma de secado, el cepillado y, sobre todo, los defectos que hay que sanear antes de que una pieza esté lo bastante limpia para usarse.
Este artículo sigue un metro cúbico de troza de frondosas a lo largo de esos pasos, con los mejores datos abiertos que hemos encontrado. La mayoría son internacionales o estadounidenses, porque los estudios europeos detallados de talleres de despiece para haya y roble son escasos, y en cada caso indicamos a qué especie y a qué sistema de clasificación corresponde la cifra.
Paso 1: el aserradero, de la troza a la madera aserrada
La FAO, la OIMT y la CEPE publican un ejemplo práctico de adónde va el volumen cuando se asierran trozas de frondosas de calidad de aspecto. De 1 m³ de madera en rollo, unos 0,14 m³ se convierten en serrín en la vía de corte y 0,22 m³ salen como costeros, despuntes, recortes de canteado y desechos, lo que deja 0,64 m³ de madera aserrada verde en bruto. Dicho a la inversa, el aserradero necesita 1,57 m³ de trozas por cada metro cúbico de madera aserrada verde.1
Ese es el rendimiento del aserradero, también llamado coeficiente de rendimiento en madera aserrada: el volumen de madera aserrada dividido por el volumen de trozas. La FAO lo publica como factor de conversión, metros cúbicos de madera en rollo por metro cúbico de madera aserrada, que es simplemente el inverso.1 El tamaño y la calidad de las trozas influyen mucho en él: trozas más grandes y rectas dan una mayor proporción de tablas y una menor proporción de costeros.1
Por qué el punto de medición cambia la cifra
Un mismo aserradero puede declarar un rendimiento del 64 %, el 57 % o el 44 %, según dónde mida. El ejemplo de la FAO da un 64 % para la madera aserrada verde en bruto, un 57 % para la seca en bruto y un 44 % para la cepillada y terminada. Los países que contabilizan la madera aserrada en verde, antes del secado, el despunte de clasificación o el cepillado, declaran por tanto rendimientos más altos que los que contabilizan el producto terminado.1 Al comparar cifras de rendimiento, la primera pregunta es siempre: ¿medido dónde?
Lo que declaran los aserraderos europeos
Los países que respondieron al cuestionario de la FAO declaran madera aserrada de frondosas de entre el 47 % y el 66 % del volumen de troza. El resto se va en astillas y costeros, serrín, virutas y merma.1 Rumanía no figura en el conjunto de datos.
Ver los datos
| Madera aserrada | Astillas y costeros | Serrín y virutas | Pérdida por merma | |
|---|---|---|---|---|
| Eslovaquia | 66 % | 17 % | 9 % | 8 % |
| Polonia | 63 % | 18 % | 17 % | 2 % |
| Ucrania | 61 % | 24 % | 10 % | 5 % |
| Alemania | 60 % | 16 % | 20 % | 4 % |
| España | 53 % | 27 % | 14 % | 6 % |
| Francia | 47 % | 36 % | 14 % | 3 % |
Serrín y virutas agrupados por nosotros. Los países miden la madera aserrada en fases distintas (verde, seca, cepillada), lo que explica buena parte de las diferencias. Fuente: FAO, OIMT y CEPE (2020), Forest product conversion factors, fig. 4.4 (cuestionario de 2018). Rumanía no figura en el conjunto de datos.
Las diferencias entre países reflejan el tamaño y la calidad de las trozas, la gama de productos y, de nuevo, el punto de medición, así que dicen poco sobre quién asierra mejor. Lo que sí muestran es la escala: en todos los países, al menos un tercio de una troza de frondosas sale del aserradero como algo distinto de madera aserrada.
Paso 2: merma de secado y degradación
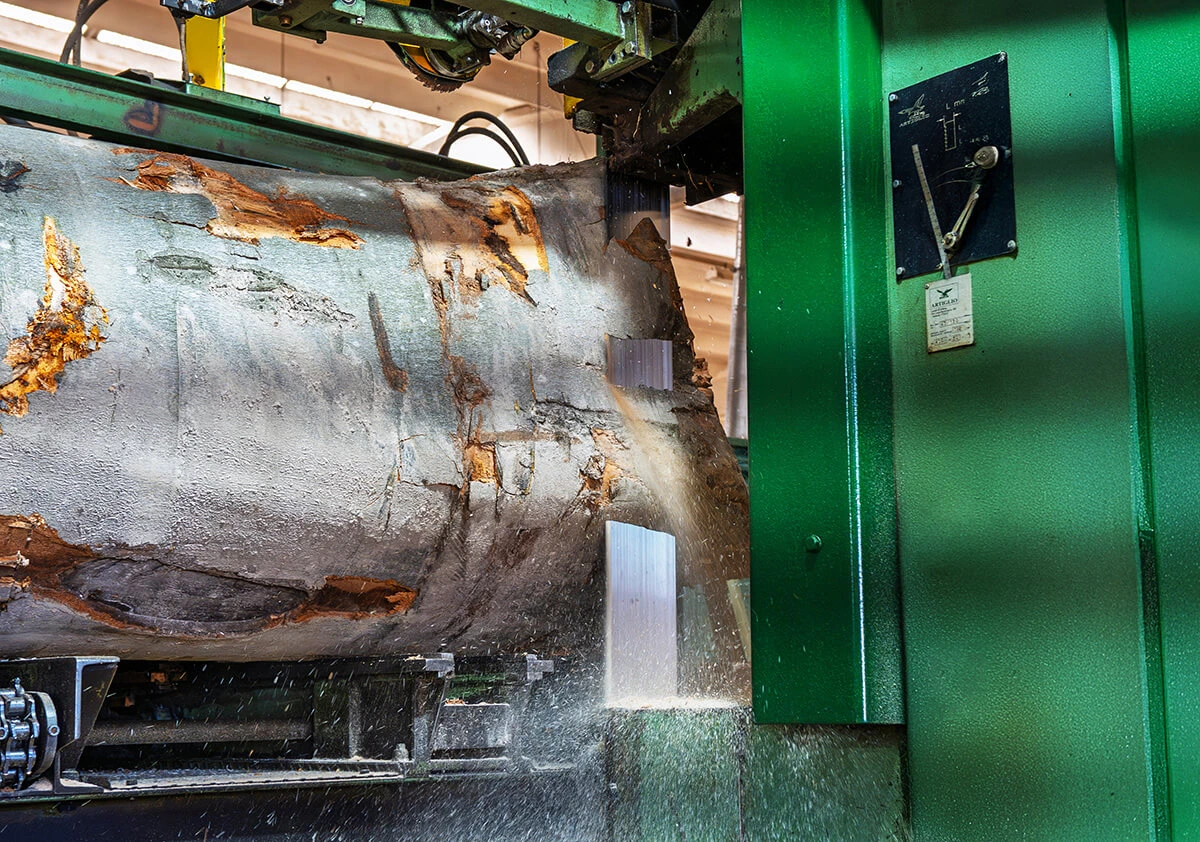
El secado elimina agua, y la madera merma al secarse por debajo del punto de saturación de las fibras. En el ejemplo de la FAO, el secado en secadero o en parque lleva la madera en bruto de 0,64 m³ a 0,57 m³ por metro cúbico de troza, una pérdida de 0,07 m³ por merma.1 El cepillado elimina después otros 0,13 m³ en forma de virutas, serrín y astillas, y quedan 0,44 m³ para expedir.1
La merma es inevitable. La degradación, no. Las fendas superficiales, las rajas de testa, el panal, las deformaciones y las manchas convierten madera buena en piezas más cortas o de menor calidad, y en su mayoría son el resultado de un secado demasiado rápido o descuidado. Nuestros artículos sobre el secado en secadero y los defectos de secado explican cómo se producen y cómo los evita un programa de secado.
Paso 3: el taller de despiece, de la madera aserrada a las piezas
Un fabricante de muebles o de componentes compra madera seca y la corta en piezas dimensionadas en bruto en un taller de despiece (rough mill): las tablas se cortan al hilo en listones y se tronzan a largo, eliminando los defectos por el camino. Aquí se produce la segunda gran pérdida, y aquí es donde el operador tiene más influencia.
La calidad importa: FAS, 1 Common y 2A Common
Las simulaciones de despiece del USDA con roble rojo muestran hasta qué punto la calidad de la madera determina el rendimiento. Con las reglas de clasificación estadounidenses de la NHLA, la madera de primera calidad FAS dio un rendimiento primario del 81,1 % con una lista de despiece fácil y del 76,7 % con una difícil. La No. 1 Common dio el 68,4 % y el 59,1 %; la No. 2A Common, solo el 50,4 % y el 41,3 %.2 Una lista de despiece es la relación de medidas y cantidades de piezas que hay que cortar; una lista «difícil» pide piezas más largas y anchas.
Ver los datos
| Lista de despiece fácil | Lista de despiece difícil | |
|---|---|---|
| FAS | 81,1 % | 76,7 % |
| No. 1 Common | 68,4 % | 59,1 % |
| No. 2A Common | 50,4 % | 41,3 % |
Una lista de despiece difícil pide piezas más largas y anchas. Las calidades europeas de la EN 975-1 difieren de las de la NHLA. Fuente: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), tabla 6, árbol con todas las hojas móviles. Roble rojo americano.
Las calidades inferiores también exigen más trabajo. La FAS necesitó cerca de 1,1 cortes de tronzado por pieza, es decir, la mayoría de las piezas salieron de listones largos y limpios con un solo corte; la 2A Common necesitó 1,6–1,7, es decir, la mayoría de las piezas tuvieron que cortarse una a una entre dos defectos.2 La clasificación europea según la EN 975-1 usa otras reglas, y el roble rojo no es el roble europeo, así que tome las cifras como ilustración del efecto de la calidad, no como previsión para el haya o el roble. El artículo sobre la clasificación de la madera compara los sistemas.
¿Primero al hilo o primero tronzado?
Los talleres de despiece siguen una de dos secuencias. Un taller de tronzado primero corta las tablas a largo y después corta las piezas al hilo a su anchura. Un taller de corte al hilo primero corta las tablas en listones, a menudo con una sierra múltiple, y después tronza los listones. En las calidades bajas suele ganar el corte al hilo primero. En una prueba de referencia con el simulador ROMI 4.0 del USDA sobre una lista de despiece de ejemplo, el corte al hilo primero dio un 67,4 % de rendimiento con 545 tablas, y el tronzado primero un 52,8 % con 663 tablas: un 27,7 % más de rendimiento con la misma madera.3
Eliminar primero la peor madera
Los talleres que cortan primero al hilo ganan todavía más si eliminan los tramos malos antes de la sierra múltiple. En el estudio del USDA, este preprocesado eliminó cerca del 15 % de la entrada de 1 Common y cerca del 30 % de la de 2A Common como aprovechamiento secundario y desecho, y la mejor combinación de tablas y tramos elevó el rendimiento primario neto un 7,7 % con la lista fácil y un 7,3 % con la difícil.2 El mismo estudio señala que cerca de una cuarta parte de más de 4.000 tablas de 14 talleres tenía 13 mm o más de curvatura de canto, una curva a lo largo del canto que estropea los listones de una sierra múltiple si no se elimina antes.2
Tronzadoras optimizadoras y escaneo de defectos: qué dicen los datos
Una tronzadora optimizadora (en alemán, Optimierungskappsäge) lee las marcas de defectos o los datos de un escáner a lo largo de una tabla o un listón, calcula la combinación de largos de pieza que da más valor a esa pieza y la corta automáticamente. Su trabajo es tomar la decisión que tomaría un operario experto, siempre, a la velocidad de la línea.
¿Cuánto mejor que una persona puede hacerlo? La prueba más limpia compara un taller de despiece real con un simulador que optimiza las mismas tablas. Con 158 tablas de roble rojo secadas en secadero, sobre todo de 1 Common, un taller con corte al hilo primero obtuvo un 64,0 % de rendimiento en piezas limpias; ROMI-RIP, optimizando listones y tronzados a la vez, llegó al 71,1 % con las mismas tablas, unos 7 puntos porcentuales más. En cuatro escenarios, el óptimo simulado fue de media 4,8 puntos superior al taller.4
Ver los datos
| Taller de despiece real | Óptimo simulado (ROMI-RIP) | |
|---|---|---|
| Solo piezas limpias | 64,0 % | 71,1 % |
| Marcas de hasta ~13 mm | 68,3 % | 73,6 % |
| Marcas de hasta ~25 mm | 72,0 % | 75,7 % |
| Marcas de hasta ~51 mm | 72,9 % | 76,1 % |
Los tamaños de marca son diámetros de las marcas de carácter sanas admitidas en las piezas: 0,5, 1 y 2 pulgadas, convertidos. Fuente: Thomas & Buehlmann (2003), Forest Products Journal 53(3), tabla 3. Roble rojo americano, sobre todo No. 1 Common.
Los fabricantes de equipos publican sus propias mejoras para escáneres y sierras optimizadoras. Son afirmaciones del proveedor, normalmente medidas en sus propias condiciones, y no las repetimos aquí. Los datos de investigación indican el premio realista: varios puntos porcentuales de rendimiento en calidades bajas y mezcladas, más con listas de despiece difíciles y menos con madera FAS limpia, donde queda poco que optimizar.
Aceptar marcas de carácter: el rendimiento más barato que existe
El gráfico anterior muestra una segunda palanca, y no cuesta nada en equipos. Cuando las mismas tablas de roble rojo se cortaron admitiendo pequeñas marcas de carácter sanas en las piezas, el rendimiento del taller subió del 64,0 % en piezas limpias al 68,3 % con marcas de hasta unos 13 mm, al 72,0 % con hasta unos 25 mm y al 72,9 % con hasta unos 51 mm.4 Una marca de carácter es una singularidad natural que no debilita la pieza, como un pequeño nudo sano o una veta mineral.
Para un comprador, eso supone 8,9 puntos más de rendimiento, cerca de un 14 % más de piezas con la misma madera (cálculo propio), simplemente redactando la especificación de otra manera. Las calidades rústicas y «con vida» en el mueble no son solo un estilo; son la forma más eficiente de aprovechar un tronco.
Empalme dentado: convertir piezas limpias cortas en piezas largas
Toda lista de despiece tiene una longitud útil mínima. Las piezas limpias más cortas se convierten en desecho, aunque sean madera perfectamente buena. El empalme dentado las convierte en largos continuos, que luego se transforman en lamas para tableros alistonados, molduras, bastidores y peldaños. Por eso los tableros con empalme dentado cuestan menos que los de lama continua: se fabrican con la parte de la tabla que de otro modo se quemaría.
La contrapartida es la resistencia y el aspecto. Un empalme dentado bien hecho puede alcanzar hasta el 90 % de la resistencia a tracción de la madera limpia, pero los empalmes de haya medidos alcanzan cerca del 64–72 % de la del haya sin empalmar a tracción.5,6 Para tableros, bastidores y molduras es más que suficiente; para piezas largas y muy cargadas puede no serlo. El artículo sobre el empalme dentado presenta los datos.
Piezas en bruto de haya: cómo cambia el rendimiento con la dirección de aserrado
El rendimiento también se gana o se pierde en la forma de cortar una tabla en piezas en bruto. Un estudio eslovaco cortó piezas largas de haya, de 50 × 50 mm y 3 m de longitud, a partir de tablas de haya de 50 mm de dos maneras. Aserrar en paralelo al eje de la tabla, siguiendo la fibra, dio un 65,1–72,7 % de rendimiento; aserrar en paralelo al canto de la tabla dio un 60,4–68,4 %. La conicidad del tronco decidió qué método era mejor: para piezas procedentes de troncos con una conicidad de 1,3 cm por metro o más, aserrar siguiendo el eje dio a la vez más rendimiento y menos deformación longitudinal.7
Aquí el haya es una especie europea, lo que hace del estudio un contrapunto útil a los datos del roble rojo americano. También muestra que rendimiento y calidad van de la mano: las piezas aserradas siguiendo la fibra se deforman menos tras el secado, así que después se pierden menos.
Listas de despiece y medidas de pieza: donde el comprador tiene más influencia
Las simulaciones insisten en una idea: la lista de despiece determina el rendimiento tanto como la madera. El mismo roble rojo dio un 81,1 % frente a un 76,7 % en FAS, y un 50,4 % frente a un 41,3 % en 2A Common, dependiendo solo de si la lista pedía piezas cortas y estrechas o largas y anchas.2 Las piezas largas y anchas necesitan zonas limpias largas y anchas, que son escasas en las frondosas.
- Admita piezas más cortas o con empalme dentado siempre que el diseño lo permita. Las piezas limpias cortas abundan; las largas escasean.
- Combine medidas de pieza en un mismo pedido. Una lista con muchos largos permite al optimizador llenar cada tabla con algo útil.
- Especifique marcas de carácter donde no afecten a la resistencia ni al aspecto, por ejemplo en caras ocultas o en piezas lacadas.
- Acuerde la calidad por caras. Una pieza que necesita una cara limpia, no cuatro, rinde mucho mejor.
Subproductos: serrín, astillas, recortes y energía
Nada del volumen perdido tiene por qué desperdiciarse. En los balances de la FAO, la parte de una troza de frondosas que no es madera aserrada sale del aserradero como astillas y costeros, serrín y virutas.1 Los costeros y los recortes se convierten en leña o astillas; el serrín y las virutas secos son la materia prima de briquetas y pélets; los aserraderos con caldera propia queman los residuos para calentar sus secaderos. Las astillas también pueden ir a las fábricas de tableros.
El orden importa. La madera que se mantiene en un producto, una lama, una pata de silla, un tablero, sigue en uso durante décadas. La madera quemada para energía libera su carbono el mismo año. Cada punto porcentual de rendimiento recuperado con la optimización o el empalme dentado es madera que sigue en uso en lugar de acabar en la caldera.
Cómo trabajamos en SARAL
Qué pueden hacer los compradores para reducir el coste por pieza aprovechable
- Especifique lo que necesita la pieza, cara por cara. Limpia en las caras vistas, marcas de carácter sanas admitidas en las demás.
- Admita construcciones con empalme dentado o alistonadas en piezas en las que la madera continua añade coste pero no función.
- Agrupe medidas de pieza para que el optimizador aproveche más cada tabla.
- Acepte una mezcla de calidades cuando convenga al diseño: las calidades inferiores cuestan menos por metro cúbico pero rinden menos piezas, así que compare el coste por pieza, no por metro cúbico.
- Pregunte cómo se mide el rendimiento cuando un proveedor lo indique: en verde, en seco o cepillado; de troza a madera aserrada o de madera aserrada a pieza.
- Pregunte por el secado y el acondicionamiento, porque la degradación y las tensiones de la madera aparecen como rechazos en el taller de despiece.
- Trate las cifras de rendimiento de los proveedores de equipos como afirmaciones hasta que se demuestren con sus propias piezas y su propia madera.
Preguntas frecuentes
¿Cuál es un buen rendimiento en madera aserrada de una troza de frondosas?
En el ejemplo de la FAO para frondosas de calidad de aspecto, cerca de un 64 % como madera aserrada verde en bruto, un 57 % tras el secado y un 44 % tras el cepillado. Las cifras nacionales declaradas para frondosas van del 47 % al 66 %, según las trozas, los productos y el punto donde se mide el volumen.1
¿Cómo se calcula el coeficiente de rendimiento en madera aserrada?
Divida el volumen de madera aserrada producido entre el volumen de trozas aserradas: 0,64 m³ de madera aserrada a partir de 1 m³ de trozas es un rendimiento del 64 %. El factor de conversión de la FAO es el inverso, 1,57 m³ de trozas por m³ de madera aserrada. Indique siempre si la madera se midió en verde, en seco o cepillada.1
¿Qué es una tronzadora optimizadora?
Una sierra que lee los defectos marcados o escaneados a lo largo de una tabla, calcula la combinación de largos de pieza de más valor y corta automáticamente. En comparaciones de investigación, el corte optimizado superó a un taller de despiece real en hasta unos 7 puntos porcentuales de rendimiento.4
¿Por qué las piezas con empalme dentado son más baratas que las macizas de una pieza?
Porque se fabrican con piezas limpias cortas que de otro modo serían desecho, de modo que una mayor parte de cada troza se convierte en producto. Los rendimientos de despiece caen con fuerza cuando se exigen piezas limpias largas y anchas.2