Vom Stamm zum Möbelteil: Wie viel Holz kommt wirklich an?
Einkäufer von Laubholzteilen fragen oft, warum ein Teil ein Vielfaches desselben Volumens an Stammholz kostet. Der größte Teil der Antwort ist nicht Marge, sondern Verlust. Jede Stufe zwischen Wald und fertigem Stuhlbein nimmt Holz weg: die Schnittfuge, Schwarten und Säumlinge, das Schwinden beim Trocknen, das Hobeln und vor allem die Fehler, die herausgeschnitten werden müssen, bevor ein Teil sauber genug ist.
Dieser Beitrag verfolgt einen Kubikmeter Laubholzstamm durch diese Stufen, mit den besten offenen Daten, die wir finden konnten. Die meisten sind international oder amerikanisch, weil detaillierte europäische Zuschnittstudien für Buche und Eiche selten sind, und wir nennen jeweils, für welche Holzart und welches Sortiersystem eine Zahl gilt.
Stufe 1: das Sägewerk, vom Stamm zum Schnittholz
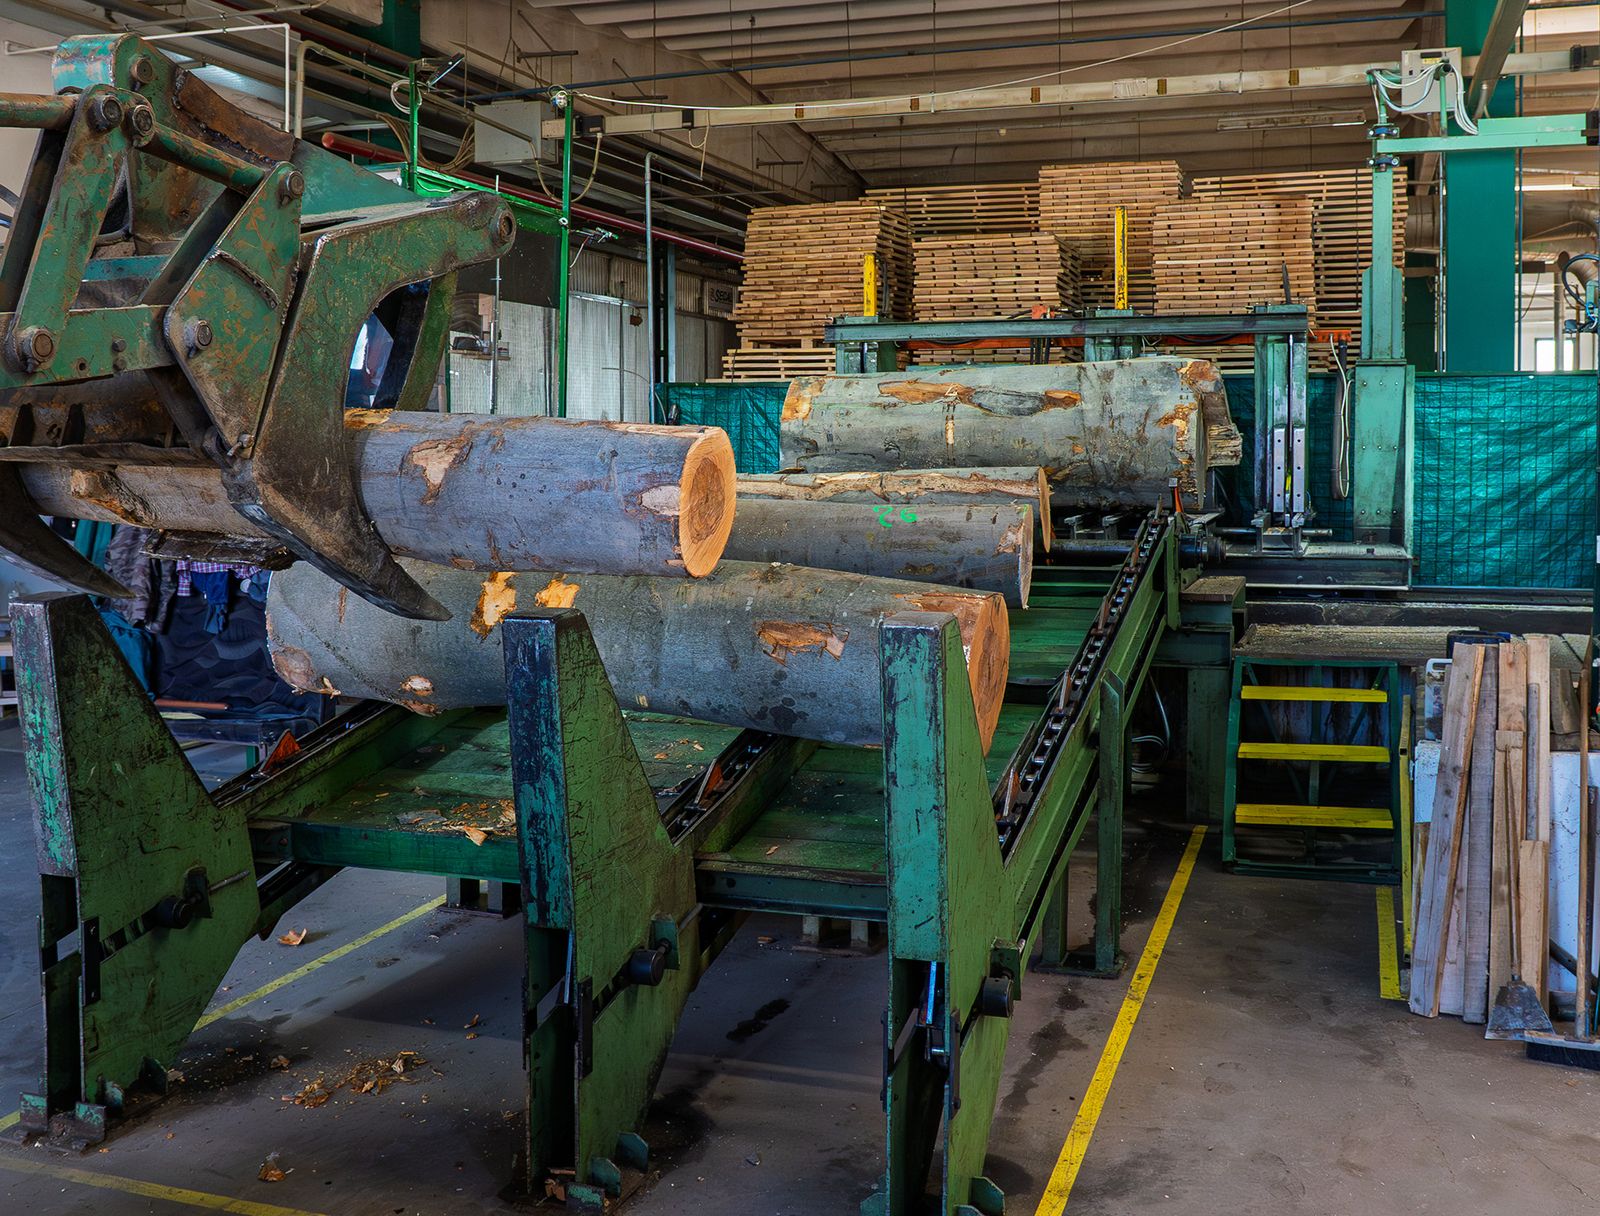
FAO, ITTO und UNECE veröffentlichen ein Rechenbeispiel dafür, wohin das Volumen geht, wenn Laubholzstämme für Sichtqualitäten eingeschnitten werden. Von 1 m³ Rundholz werden etwa 0,14 m³ in der Schnittfuge zu Sägemehl, und 0,22 m³ gehen als Schwarten, Kappstücke, Säumlinge und Ausschuss ab. Übrig bleiben 0,64 m³ sägeraues Frischholz. Andersherum gerechnet braucht das Werk 1,57 m³ Stammholz je Kubikmeter frisches Schnittholz.1
Das ist die Schnittholzausbeute des Sägewerks: Schnittholzvolumen geteilt durch Rundholzvolumen. Die FAO veröffentlicht sie als Umrechnungsfaktor, Kubikmeter Rundholz je Kubikmeter Schnittholz, also als Kehrwert.1 Stammdurchmesser und Qualität haben großen Einfluss: Dickere, geradere Stämme liefern mehr Bretter und weniger Schwarten.1
Warum der Messpunkt die Zahl verändert
Dasselbe Sägewerk kann 64 %, 57 % oder 44 % Ausbeute melden, je nachdem, wo es misst. Das FAO-Beispiel nennt 64 % für sägeraues Frischholz, 57 % für sägeraues Trockenholz und 44 % für gehobeltes, fertiges Schnittholz. Länder, die Schnittholz frisch erfassen, vor Trocknung, Kappen und Hobeln, melden deshalb höhere Ausbeuten als Länder, die das Endprodukt zählen.1 Beim Vergleich von Ausbeutezahlen lautet die erste Frage immer: Wo gemessen?
Was europäische Sägewerke melden
Die Länder, die den FAO-Fragebogen beantwortet haben, melden Laubschnittholz mit 47–66 % des Rundholzvolumens. Der Rest geht in Hackschnitzel und Schwarten, Sägemehl, Hobelspäne und Schwund.1 Rumänien ist im Datensatz nicht enthalten.
Daten anzeigen
| Schnittholz | Hackschnitzel und Schwarten | Sägemehl und Hobelspäne | Schwindverlust | |
|---|---|---|---|---|
| Slowakei | 66% | 17% | 9% | 8% |
| Polen | 63% | 18% | 17% | 2% |
| Ukraine | 61% | 24% | 10% | 5% |
| Deutschland | 60% | 16% | 20% | 4% |
| Spanien | 53% | 27% | 14% | 6% |
| Frankreich | 47% | 36% | 14% | 3% |
Sägemehl und Hobelspäne von uns zusammengefasst. Die Länder messen Schnittholz in unterschiedlichen Stufen (frisch, trocken, gehobelt), was einen Großteil der Streuung erklärt. Quelle: FAO, ITTO & UNECE (2020), Forest product conversion factors, fig. 4.4 (questionnaire 2018). Romania is not in the dataset.
Die Unterschiede zwischen den Ländern spiegeln Stammdimension und -qualität, Produktmix und wiederum den Messpunkt wider; über die Qualität des Einschnitts sagen sie wenig. Sie zeigen aber die Größenordnung: In jedem Land verlässt mindestens ein Drittel eines Laubholzstammes das Sägewerk als etwas anderes als Schnittholz.
Stufe 2: Trocknungsschwund und Qualitätsverluste
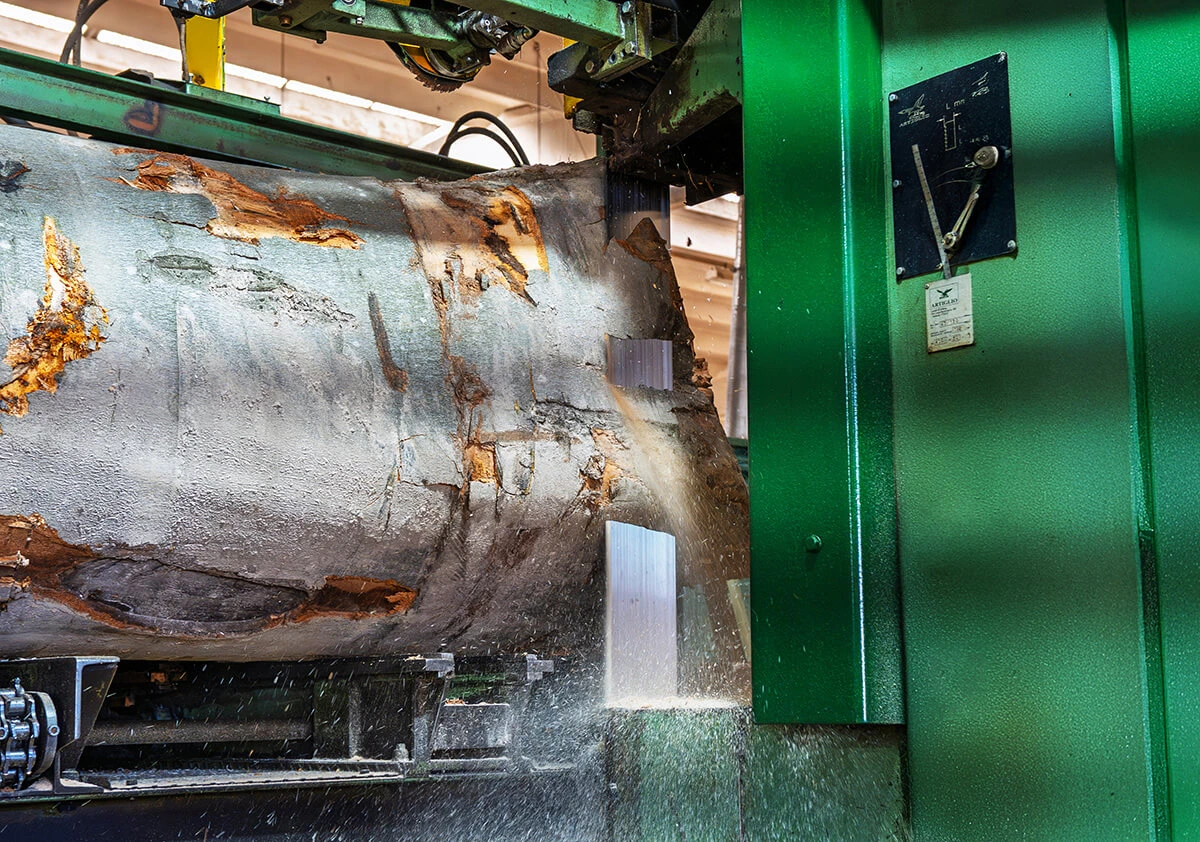
Die Trocknung entzieht Wasser, und Holz schwindet, sobald es unter den Fasersättigungspunkt trocknet. Im FAO-Beispiel bringt die Trocknung in Kammer oder Freiluftlager das sägeraue Holz von 0,64 m³ auf 0,57 m³ je Kubikmeter Stamm, ein Schwundverlust von 0,07 m³.1 Das Hobelwerk nimmt dann weitere 0,13 m³ als Späne, Sägemehl und Hackschnitzel, und 0,44 m³ bleiben für den Versand.1
Schwund ist unvermeidlich, Qualitätsverlust nicht. Oberflächen- und Stirnrisse, Innenrisse, Verzug und Verfärbungen machen aus gutem Schnittholz kürzere oder schlechter sortierte Stücke, und sie sind meist die Folge zu schneller oder unsorgfältiger Trocknung. Unsere Beiträge zur technischen Holztrocknung und zu Trocknungsfehlern zeigen, wie sie entstehen und wie ein Trocknungsplan sie verhindert.
Stufe 3: der Zuschnitt, vom Schnittholz zum Teil
Ein Möbel- oder Bauteilhersteller kauft getrocknetes Schnittholz und schneidet es im Zuschnitt zu Rohteilen: Bretter werden in Leisten aufgetrennt und auf Länge gekappt, Fehler werden dabei entfernt. Hier entsteht der zweite große Verlust, und hier hat der Betrieb den größten Einfluss.
Die Qualität zählt: FAS, 1 Common und 2A Common
Die Zuschnittsimulationen des US-Landwirtschaftsministeriums an Roteiche zeigen, wie stark die Schnittholzqualität die Ausbeute bestimmt. Nach den amerikanischen NHLA-Regeln ergab die beste Klasse FAS eine Primärausbeute von 81,1 % bei leichter und 76,7 % bei schwerer Stückliste. No. 1 Common kam auf 68,4 % und 59,1 %, No. 2A Common nur auf 50,4 % und 41,3 %.2 Die Stückliste nennt die Maße und Mengen der zu schneidenden Teile; eine „schwere“ Liste verlangt längere und breitere Teile.
Daten anzeigen
| Leichte Stückliste | Schwere Stückliste | |
|---|---|---|
| FAS | 81,1% | 76,7% |
| No. 1 Common | 68,4% | 59,1% |
| No. 2A Common | 50,4% | 41,3% |
Eine schwere Stückliste verlangt längere und breitere Teile. Europäische Klassen nach EN 975-1 unterscheiden sich von NHLA-Klassen. Quelle: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), table 6, all-blades-movable arbor. American red oak.
Schlechtere Klassen bedeuten auch mehr Arbeit. FAS brauchte etwa 1,1 Kappschnitte je Teil, die meisten Teile entstanden also mit einem Schnitt aus langen fehlerfreien Leisten; 2A Common brauchte 1,6–1,7, die meisten Teile mussten einzeln zwischen zwei Fehlern herausgeschnitten werden.2 Die europäische Sortierung nach EN 975-1 folgt anderen Regeln, und Roteiche ist keine europäische Eiche. Verstehen Sie die Zahlen deshalb als Veranschaulichung des Qualitätseffekts, nicht als Prognose für Buche oder Eiche. Der Beitrag zur Schnittholzsortierung vergleicht die Systeme.
Erst Längsschnitt oder erst Kappschnitt?
Zuschnitte arbeiten in einer von zwei Reihenfolgen. Beim Kappen zuerst werden die Bretter auf Länge gekappt und die Stücke dann auf Breite aufgetrennt. Beim Längsschnitt zuerst werden die Bretter in Leisten aufgetrennt, oft auf einer Vielblattsäge, und die Leisten dann gekappt. Bei niedrigeren Klassen gewinnt meist der Längsschnitt zuerst. In einem Vergleichslauf des Simulators ROMI 4.0 des US-Landwirtschaftsministeriums mit einer Beispielstückliste ergab Längsschnitt zuerst 67,4 % Ausbeute aus 545 Brettern, Kappen zuerst 52,8 % aus 663 Brettern: 27,7 % mehr Ausbeute aus demselben Rohholz.3
Die schlechtesten Abschnitte zuerst heraus
Ein Zuschnitt mit Längsschnitt zuerst gewinnt noch mehr, wenn schlechte Abschnitte vor der Vielblattsäge abgekappt werden. In der US-Studie entfernte dieses Vorkappen etwa 15 % des 1-Common- und etwa 30 % des 2A-Common-Einsatzes als Reststücke und Abfall, und die verbesserte Mischung aus Brettern und guten Abschnitten steigerte die Netto-Primärausbeute um 7,7 % bei der leichten und 7,3 % bei der schweren Stückliste.2 Dieselbe Studie hält fest, dass rund ein Viertel von über 4.000 Brettern aus 14 Betrieben eine Krümmung an der Kante von 13 mm oder mehr hatte, die die Leisten einer Vielblattsäge verdirbt, wenn sie nicht vorher herausgekappt wird.2
Optimierungskappsägen und Fehlerscanner: was die Daten sagen
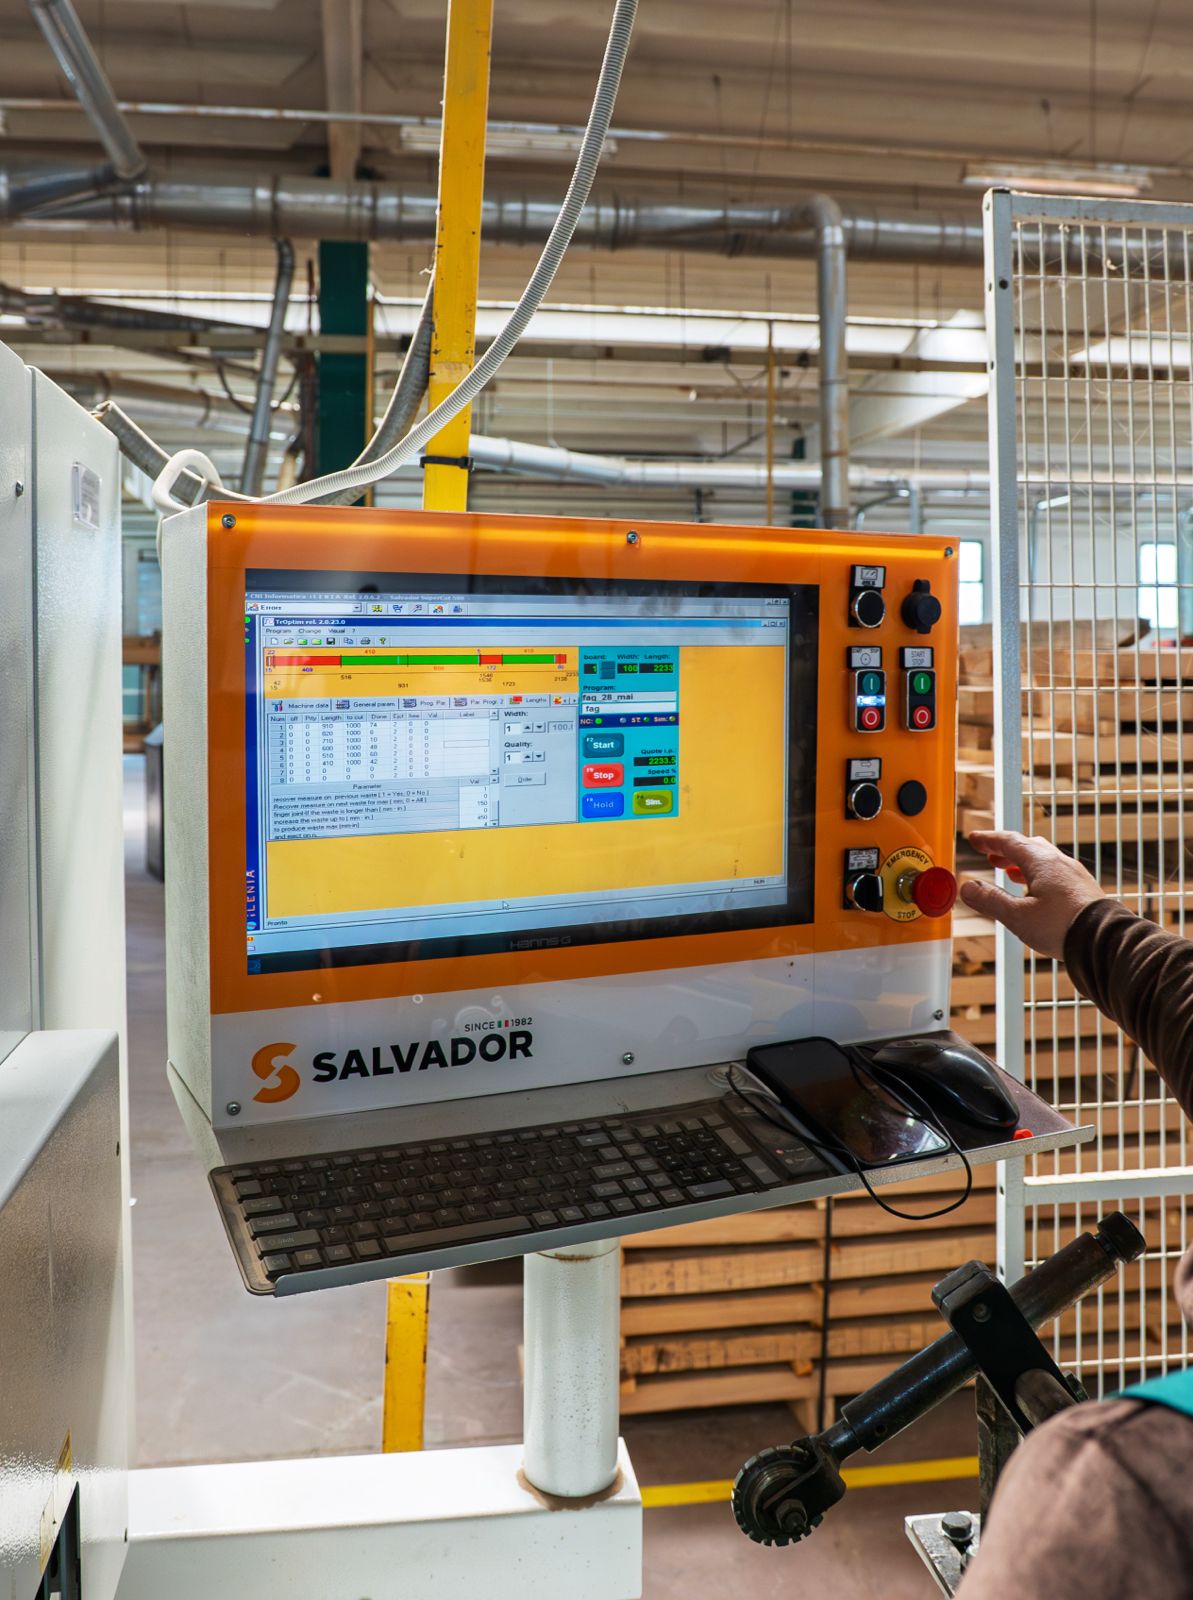
Eine Optimierungskappsäge liest Fehlermarkierungen oder Scannerdaten entlang eines Brettes oder einer Leiste, berechnet die Kombination von Teillängen mit dem höchsten Wert aus diesem Stück und kappt automatisch. Sie trifft die Entscheidung, die ein guter Maschinenführer treffen würde, jedes Mal und im Takt der Linie.
Wie viel besser als ein Mensch kann sie sein? Den saubersten Beleg liefert ein Vergleich zwischen einem realen Zuschnitt und einem Simulator, der dieselben Bretter optimiert. Bei 158 technisch getrockneten Roteichenbrettern, überwiegend 1 Common, erreichte ein Zuschnitt mit Längsschnitt zuerst 64,0 % Ausbeute an fehlerfreien Teilen; ROMI-RIP kam mit gemeinsam optimierten Leisten und Kappschnitten auf 71,1 % aus denselben Brettern, rund 7 Prozentpunkte mehr. Über vier Szenarien lag das simulierte Optimum im Mittel 4,8 Punkte über dem realen Betrieb.4
Daten anzeigen
| Realer Zuschnitt | Simuliertes Optimum (ROMI-RIP) | |
|---|---|---|
| Nur fehlerfreie Teile | 64,0% | 71,1% |
| Merkmale bis ~13 mm | 68,3% | 73,6% |
| Merkmale bis ~25 mm | 72,0% | 75,7% |
| Merkmale bis ~51 mm | 72,9% | 76,1% |
Größen sind Durchmesser zugelassener gesunder Merkmale in den Teilen: 0,5, 1 und 2 Zoll, umgerechnet. Quelle: Thomas & Buehlmann (2003), Forest Products Journal 53(3), table 3. American red oak, mostly No. 1 Common.
Maschinenhersteller veröffentlichen eigene Ausbeutegewinne für Scanner und Optimierungskappsägen. Das sind Herstellerangaben, meist unter Bedingungen des Herstellers gemessen, und wir geben sie hier nicht wieder. Die Forschungsdaten zeigen den realistischen Gewinn: einige Prozentpunkte Ausbeute bei niedrigen und gemischten Qualitäten, mehr bei schwierigen Stücklisten, weniger bei sauberem FAS-Holz, bei dem wenig zu optimieren bleibt.
Zugelassene Merkmale: die billigste Ausbeute überhaupt
Das Diagramm zeigt einen zweiten Hebel, der keine Investition kostet. Als dieselben Roteichenbretter mit zugelassenen kleinen gesunden Merkmalen in den Teilen geschnitten wurden, stieg die Ausbeute des Betriebs von 64,0 % für fehlerfreie Teile auf 68,3 % mit Merkmalen bis etwa 13 mm, 72,0 % bis etwa 25 mm und 72,9 % bis etwa 51 mm.4 Ein zugelassenes Merkmal ist eine natürliche Eigenschaft, die das Teil nicht schwächt, etwa ein kleiner gesunder Ast oder eine Mineralstreifung.
Für den Käufer bedeutet das 8,9 Prozentpunkte mehr Ausbeute, rund 14 % mehr Teile aus demselben Holz (unsere Berechnung), allein durch eine anders formulierte Spezifikation. Rustikale und „lebhafte“ Sortierungen im Möbelbau sind nicht nur Stilfrage; sie sind der effizienteste Weg, einen Stamm zu nutzen.
Keilzinkung: aus kurzen fehlerfreien Stücken lange Teile
Jede Stückliste hat eine kürzeste brauchbare Länge. Fehlerfreie Stücke darunter werden Abfall, obwohl sie einwandfreies Holz sind. Die Keilzinkung macht daraus Endloslängen, die zu Lamellen für Leimholzplatten, Profilleisten, Rahmen und Stufen werden. Deshalb kosten keilgezinkte Platten weniger als solche mit durchgehenden Lamellen: Sie bestehen aus dem Teil des Brettes, der sonst verbrannt würde.
Der Preis sind Festigkeit und Optik. Eine gute Keilzinkung kann bis zu 90 % der Zugfestigkeit fehlerfreien Holzes erreichen, gemessene Buchenzinkungen kommen aber auf etwa 64–72 % ungestoßener Buche.5,6 Für Platten, Rahmen und Profilleisten reicht das reichlich, für lange, hoch belastete Teile womöglich nicht. Der Beitrag zur Keilzinkung zeigt die Daten.
Buchenkanteln: wie die Schnittrichtung die Ausbeute verändert
Ausbeute entscheidet sich auch daran, wie ein Brett zu Kanteln geschnitten wird. Eine slowakische Studie schnitt lange Buchenkanteln, 50 × 50 mm und 3 m lang, auf zwei Arten aus 50-mm-Buchenbohlen. Parallel zur Brettachse, also faserparallel, ergab 65,1–72,7 % Ausbeute; parallel zur Brettkante 60,4–68,4 %. Die Abholzigkeit des Stammes entschied, welche Methode besser war: Bei Kanteln aus Stämmen mit 1,3 cm Abholzigkeit je Meter oder mehr brachte der Schnitt entlang der Achse sowohl mehr Ausbeute als auch weniger Längsverzug.7
Hier geht es um eine europäische Holzart, was die Studie zu einem guten Gegenstück zu den amerikanischen Roteichendaten macht. Sie zeigt auch, dass Ausbeute und Qualität zusammengehören: Faserparallel geschnittene Kanteln verziehen sich nach dem Trocknen weniger, also gehen später weniger verloren.
Stücklisten und Teilemaße: wo der Käufer am meisten bewirkt
Die Simulationen zeigen immer wieder: Die Stückliste bestimmt die Ausbeute so stark wie das Holz. Dieselbe Roteiche ergab bei FAS 81,1 % gegenüber 76,7 % und bei 2A Common 50,4 % gegenüber 41,3 %, nur abhängig davon, ob kurze, schmale oder lange, breite Teile verlangt waren.2 Lange, breite Teile brauchen lange, breite fehlerfreie Bereiche, und die sind bei Laubholz selten.
- Kürzere oder keilgezinkte Teile zulassen, wo die Konstruktion es erlaubt. Kurze fehlerfreie Stücke gibt es reichlich, lange kaum.
- Teilemaße kombinieren in einem Auftrag. Eine Liste mit vielen Längen lässt die Optimierung jedes Brett mit etwas Brauchbarem füllen.
- Merkmale zulassen, wo sie Festigkeit und Optik nicht beeinträchtigen, etwa auf verdeckten Flächen oder bei lackierten Teilen.
- Qualität je Seite vereinbaren. Ein Teil, das eine fehlerfreie Seite braucht statt vier, ergibt deutlich mehr Ausbeute.
Nebenprodukte: Sägemehl, Hackschnitzel, Reststücke und Energie
Das verlorene Volumen muss nicht verschwendet werden. In den FAO-Materialbilanzen verlässt der Teil eines Laubholzstammes, der kein Schnittholz wird, das Sägewerk als Hackschnitzel und Schwarten, Sägemehl und Hobelspäne.1 Schwarten und Reststücke werden zu Brennholz oder Hackschnitzeln; trockenes Sägemehl und Späne sind Rohstoff für Briketts und Pellets; Betriebe mit eigenem Kessel verfeuern Reststoffe, um ihre Trockenkammern zu beheizen. Hackschnitzel können auch an Plattenwerke gehen.
Die Rangfolge zählt. Holz, das in einem Produkt bleibt, als Lamelle, Stuhlbein oder Platte, bleibt Jahrzehnte in Gebrauch. Holz, das zur Energiegewinnung verbrannt wird, gibt seinen Kohlenstoff im selben Jahr ab. Jeder Prozentpunkt Ausbeute, den Kappoptimierung oder Keilzinkung zurückholen, ist Holz, das in Gebrauch bleibt, statt im Kessel zu landen.
So arbeiten wir bei SARAL
Was Käufer tun können, um die Kosten je brauchbarem Teil zu senken
- Spezifizieren, was das Teil braucht, Seite für Seite. Fehlerfrei auf Sichtseiten, gesunde Merkmale anderswo zugelassen.
- Keilgezinkte oder verleimte Bauarten zulassen bei Teilen, bei denen durchgehendes Holz Kosten, aber keine Funktion bringt.
- Teilemaße bündeln, damit die Optimierung mehr aus jedem Brett nutzen kann.
- Eine Qualitätsmischung akzeptieren, wo die Konstruktion es erlaubt: Niedrigere Klassen kosten weniger je Kubikmeter, ergeben aber weniger Teile. Vergleichen Sie also Kosten je Teil, nicht je Kubikmeter.
- Nachfragen, wie Ausbeute gemessen wird, wenn ein Lieferant sie nennt: frisch, trocken oder gehobelt; Stamm zu Schnittholz oder Schnittholz zu Teil.
- Nach Trocknung und Konditionierung fragen, denn Qualitätsverluste und Spannungen im Holz tauchen im Zuschnitt als Ausschuss auf.
- Ausbeuteversprechen von Maschinenherstellern als Versprechen behandeln, bis sie an Ihren eigenen Teilen und Ihrem Holz belegt sind.
Häufige Fragen
Wie hoch ist die Schnittholzausbeute aus Rundholz bei Laubholz?
Im FAO-Beispiel für Laubholz in Sichtqualität etwa 64 % als sägeraues Frischholz, 57 % nach der Trocknung und 44 % nach dem Hobeln. Gemeldete Länderwerte für Laubholz liegen zwischen 47 % und 66 %, je nach Stämmen, Produkten und Messpunkt.1
Wie berechnet man die Ausbeute im Sägewerk?
Schnittholzvolumen geteilt durch eingeschnittenes Rundholzvolumen: 0,64 m³ Schnittholz aus 1 m³ Stamm sind 64 % Ausbeute. Der FAO-Umrechnungsfaktor ist der Kehrwert, 1,57 m³ Rundholz je m³ Schnittholz. Geben Sie immer an, ob frisch, trocken oder gehobelt gemessen wurde.1
Was macht eine Optimierungskappsäge?
Sie liest markierte oder gescannte Fehler entlang eines Brettes, berechnet die wertvollste Kombination von Teillängen und kappt automatisch. In Forschungsvergleichen lag optimierter Zuschnitt um bis zu etwa 7 Prozentpunkte Ausbeute über einem realen Betrieb.4
Warum sind keilgezinkte Teile günstiger als massive?
Weil sie aus kurzen fehlerfreien Stücken bestehen, die sonst Abfall wären, sodass mehr von jedem Stamm zum Produkt wird. Die Zuschnittausbeute fällt steil ab, wenn lange, breite fehlerfreie Teile verlangt werden.2