De la buștean la piesa de mobilier: cât lemn ajunge de fapt?
Cumpărătorii de componente din lemn de foioase întreabă des de ce o piesă costă de câteva ori mai mult decât același volum de bușteni. Cea mai mare parte a răspunsului nu este adaosul, ci pierderea. Fiecare etapă dintre pădure și un picior de scaun finit scoate lemn: tăietura pânzei, lăturoaiele și marginile, contragerea la uscare, rindeluirea și, mai ales, defectele care trebuie eliminate înainte ca piesa să fie suficient de curată.
Articolul urmărește un metru cub de buștean de foioase prin aceste etape, cu cele mai bune date publice pe care le-am găsit. Cele mai multe sunt internaționale sau americane, pentru că studiile europene detaliate despre croirea fagului și stejarului sunt rare, și precizăm de fiecare dată la ce specie și la ce sistem de clasificare se referă o cifră.
Etapa 1: gaterul, de la buștean la cherestea
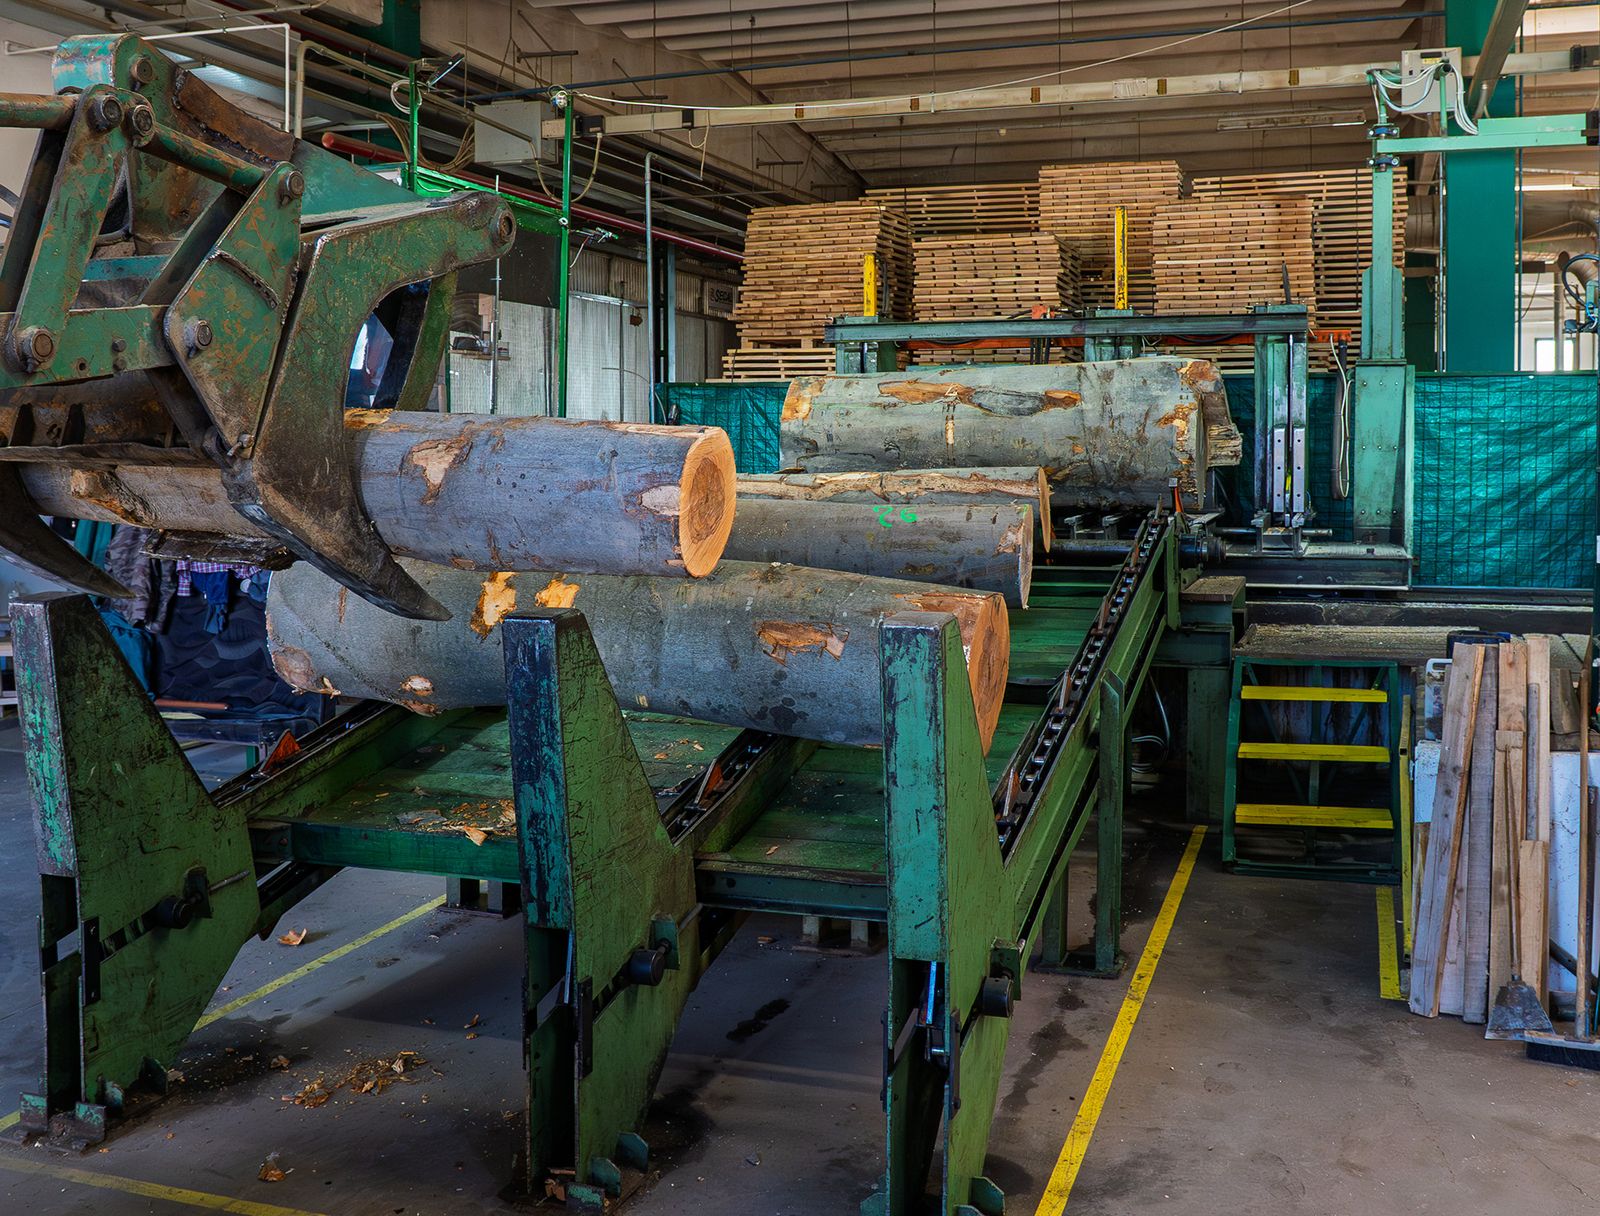
FAO, ITTO și UNECE publică un exemplu de calcul pentru drumul volumului atunci când se debitează bușteni de foioase pentru aspect. Din 1 m³ de lemn rotund, circa 0,14 m³ devine rumeguș în tăietura pânzei, iar 0,22 m³ pleacă sub formă de lăturoaie, capete, margini și rebuturi, rămânând 0,64 m³ de cherestea brută verde. Invers spus, gaterul are nevoie de 1,57 m³ de bușteni pentru fiecare metru cub de cherestea verde.1
Acesta este randamentul gaterului, numit și coeficient de recuperare a cherestelei: volumul de cherestea împărțit la volumul de bușteni. FAO îl publică drept factor de conversie, metri cubi de lemn rotund pe metru cub de cherestea, adică inversul lui.1 Dimensiunea și calitatea bușteanului au un efect important: buștenii mai groși și mai drepți dau o parte mai mare de scânduri și mai mică de lăturoaie.1
De ce contează unde se măsoară
Același gater poate raporta un randament de 64%, 57% sau 44%, în funcție de locul în care măsoară. Exemplul FAO dă 64% pentru cheresteaua brută verde, 57% pentru cea brută uscată și 44% pentru cheresteaua rindeluită, finită. Țările care înregistrează cheresteaua verde, înainte de uscare, retezare la clasă sau rindeluire, raportează deci randamente mai mari decât cele care înregistrează produsul finit.1 Când comparați cifre de randament, prima întrebare este mereu: măsurat unde?
Ce raportează gaterele europene
Țările care au răspuns la chestionarul FAO raportează cheresteaua de foioase la 47–66% din volumul bușteanului. Restul se duce în așchii și lăturoaie, rumeguș, talaș și contragere.1 România nu apare în setul de date.
Vezi datele
| Cherestea | Așchii și lăturoaie | Rumeguș și talaș | Pierderi prin contragere | |
|---|---|---|---|---|
| Slovacia | 66% | 17% | 9% | 8% |
| Polonia | 63% | 18% | 17% | 2% |
| Ucraina | 61% | 24% | 10% | 5% |
| Germania | 60% | 16% | 20% | 4% |
| Spania | 53% | 27% | 14% | 6% |
| Franța | 47% | 36% | 14% | 3% |
Rumegușul și talașul sunt însumate de noi. Țările măsoară cheresteaua în etape diferite (verde, uscată, rindeluită), ceea ce explică mare parte din diferențe. Sursa: FAO, ITTO & UNECE (2020), Forest product conversion factors, fig. 4.4 (questionnaire 2018). Romania is not in the dataset.
Diferențele dintre țări reflectă dimensiunea și calitatea buștenilor, gama de produse și, din nou, locul măsurării, așa că spun puțin despre cine debitează mai bine. Arată însă ordinul de mărime: în toate țările, cel puțin o treime dintr-un buștean de foioase iese din gater sub altă formă decât cheresteaua.
Etapa 2: contragerea la uscare și pierderile de calitate
Uscarea elimină apa, iar lemnul se contractă când se usucă sub punctul de saturație a fibrei. În exemplul FAO, uscarea în uscător sau în depozit duce cheresteaua brută de la 0,64 m³ la 0,57 m³ pe metru cub de buștean, o pierdere de 0,07 m³ prin contragere.1 Rindeluirea scoate apoi încă 0,13 m³ sub formă de talaș, rumeguș și așchii, iar pentru livrare rămân 0,44 m³.1
Contragerea nu poate fi evitată. Pierderile de calitate pot. Crăpăturile de suprafață și de capăt, crăpăturile interne, deformările și petele transformă cheresteaua bună în bucăți mai scurte sau de clasă mai slabă și sunt în mare parte urmarea unei uscări prea rapide sau neatente. Articolele despre uscarea în uscător și despre defectele de uscare arată cum apar și cum le previne un regim de uscare corect.
Etapa 3: croirea, de la cherestea la piese
Un producător de mobilier sau de componente cumpără cherestea uscată și o taie în piese brute la dimensiune în secția de croire: scândurile sunt spintecate în fâșii și retezate la lungime, iar defectele sunt eliminate pe parcurs. Aici apare a doua mare pierdere și tot aici operatorul are cea mai mare influență.
Clasa contează: FAS, 1 Common și 2A Common
Simulările de croire ale Departamentului Agriculturii al SUA pe stejar roșu arată cât de mult influențează clasa cherestelei randamentul. După regulile americane NHLA, cheresteaua de clasa cea mai bună, FAS, a dat un randament primar de 81,1% la o listă de croire ușoară și 76,7% la una grea. No. 1 Common a dat 68,4% și 59,1%; No. 2A Common doar 50,4% și 41,3%.2 Lista de croire este lista dimensiunilor și cantităților de piese de tăiat; o listă „grea” cere piese mai lungi și mai late.
Vezi datele
| Listă de croire ușoară | Listă de croire grea | |
|---|---|---|
| FAS | 81,1% | 76,7% |
| No. 1 Common | 68,4% | 59,1% |
| No. 2A Common | 50,4% | 41,3% |
O listă de croire grea cere piese mai lungi și mai late. Clasele europene EN 975-1 diferă de clasele NHLA. Sursa: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), table 6, all-blades-movable arbor. American red oak.
Clasele mai slabe cer și mai multă muncă. FAS a avut nevoie de circa 1,1 retezări pe piesă, adică majoritatea pieselor au ieșit din fâșii lungi și curate cu o singură tăietură; 2A Common a cerut 1,6–1,7, adică majoritatea pieselor au trebuit tăiate individual între două defecte.2 Clasificarea europeană după EN 975-1 are alte reguli, iar stejarul roșu nu este stejar european, așa că tratați cifrele ca ilustrare a efectului clasei, nu ca prognoză pentru fag sau stejar. Articolul despre clasele de calitate ale cherestelei compară sistemele.
Întâi spintecare sau întâi retezare?
Secțiile de croire urmează una din două succesiuni. Într-o croire cu retezare întâi, scândurile sunt tăiate la lungime, apoi bucățile sunt spintecate la lățime. Într-o croire cu spintecare întâi, scândurile sunt spintecate în fâșii, adesea pe un fierăstrău circular multiplu, apoi fâșiile sunt retezate. La clasele mai slabe, spintecarea întâi câștigă de obicei. Într-o simulare de referință cu programul ROMI 4.0 al Departamentului Agriculturii al SUA, pe o listă de croire-model, spintecarea întâi a dat 67,4% randament din 545 de scânduri, retezarea întâi 52,8% din 663 de scânduri: cu 27,7% mai mult randament din aceeași resursă de cherestea.3
Eliminați întâi lemnul cel mai slab
Croirea cu spintecare întâi câștigă și mai mult dacă porțiunile slabe sunt tăiate înainte de fierăstrăul multiplu. În studiul american, această preprocesare a eliminat circa 15% din cheresteaua 1 Common și circa 30% din 2A Common ca resturi recuperabile și deșeu, iar amestecul îmbunătățit de scânduri și segmente bune a crescut randamentul primar net cu 7,7% la lista ușoară și cu 7,3% la cea grea.2 Același studiu notează că aproximativ un sfert din peste 4.000 de scânduri din 14 fabrici aveau o curbură pe muchie de 13 mm sau mai mult, care strică fâșiile de la fierăstrăul multiplu dacă nu este tăiată înainte.2
Fierăstraie de optimizare și scanarea defectelor: ce spun datele
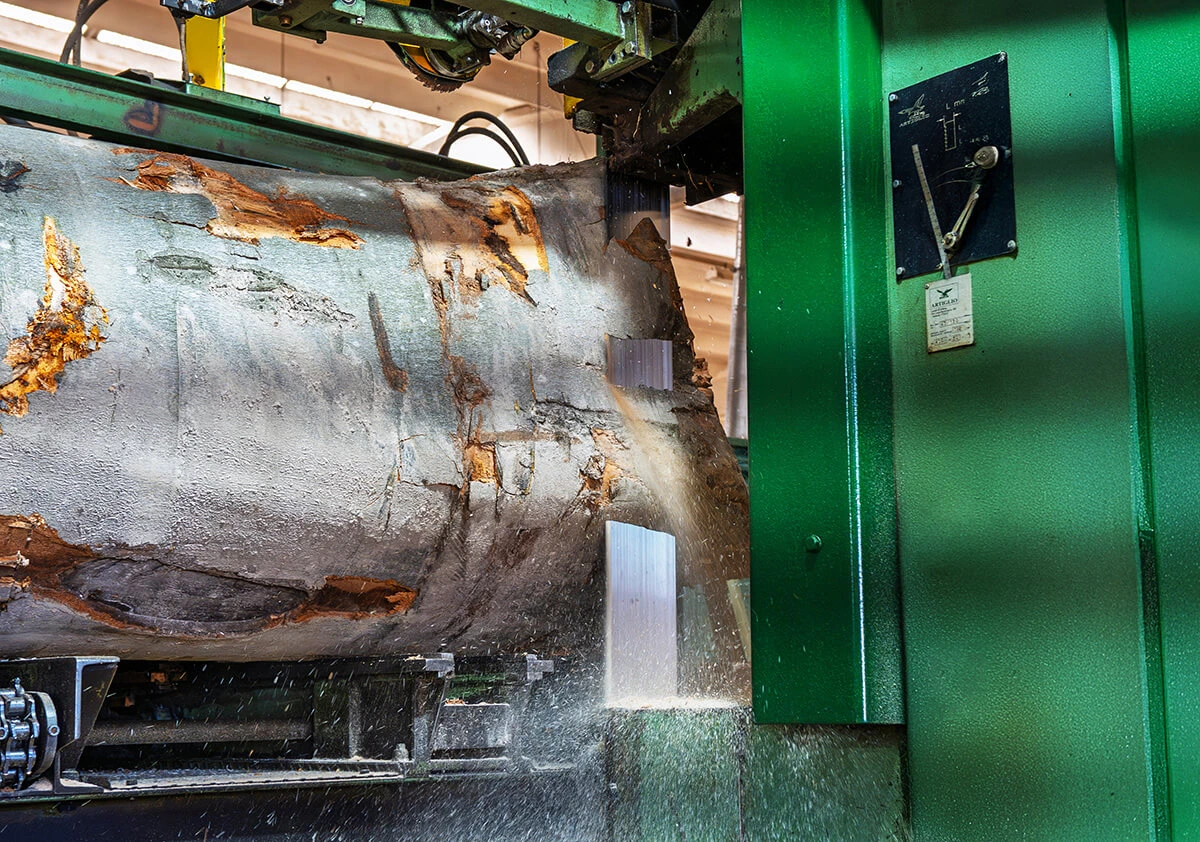
Un fierăstrău de retezat cu optimizare (în germană Optimierungskappsäge) citește marcajele de defect sau datele de la scaner de-a lungul unei scânduri ori fâșii, calculează combinația de lungimi de piese care dă cea mai mare valoare din bucata respectivă și o taie automat. Rolul lui este să ia decizia pe care ar lua-o un operator priceput, de fiecare dată, la viteza liniei.
Cu cât poate fi mai bun decât un om? Cea mai curată comparație pune o croitorie reală față în față cu un simulator care optimizează aceleași scânduri. Pe 158 de scânduri de stejar roșu uscate în uscător, majoritatea 1 Common, o croitorie cu spintecare întâi a obținut 64,0% randament la piese fără defecte; programul ROMI-RIP, optimizând împreună fâșiile și retezările, a ajuns la 71,1% pe aceleași scânduri, cu circa 7 puncte procentuale mai mult. Pe patru scenarii, optimul simulat a fost în medie cu 4,8 puncte peste croitoria reală.4
Vezi datele
| Croitoria reală | Optimul simulat (ROMI-RIP) | |
|---|---|---|
| Doar piese fără defecte | 64,0% | 71,1% |
| Defecte admise până la ~13 mm | 68,3% | 73,6% |
| Până la ~25 mm | 72,0% | 75,7% |
| Până la ~51 mm | 72,9% | 76,1% |
Dimensiunile sunt diametrele defectelor sănătoase admise în piese: 0,5, 1 și 2 țoli, convertiți. Sursa: Thomas & Buehlmann (2003), Forest Products Journal 53(3), table 3. American red oak, mostly No. 1 Common.
Producătorii de utilaje publică propriile câștiguri pentru scanere și fierăstraie de optimizare. Sunt afirmații ale vânzătorilor, de obicei măsurate în condițiile lor, și nu le repetăm aici. Datele din cercetare arată miza realistă: câteva puncte procentuale de randament la clasele slabe și mixte, mai mult la listele de croire dificile, mai puțin la cheresteaua FAS curată, unde rămâne puțin de optimizat.
Defectele admise: cel mai ieftin randament
Graficul de mai sus arată și o a doua pârghie, care nu costă nimic în utilaje. Când aceleași scânduri de stejar roșu au fost croite admițând în piese mici defecte sănătoase, randamentul croitoriei a crescut de la 64,0% pentru piese fără defecte la 68,3% cu defecte de până la circa 13 mm, 72,0% până la circa 25 mm și 72,9% până la circa 51 mm.4 Un defect admis este o particularitate naturală care nu slăbește piesa, de exemplu un nod mic sănătos sau o dungă minerală.
Pentru cumpărător, asta înseamnă un câștig de 8,9 puncte de randament, cu circa 14% mai multe piese din aceeași cherestea (calculul nostru), doar printr-o specificație scrisă altfel. Clasele rustice și „vii” din mobilier nu sunt doar un stil; sunt modul cel mai eficient de a folosi un buștean.
Îmbinarea în dinți: din bucăți scurte, piese lungi
Orice listă de croire are o lungime minimă utilă. Bucățile curate mai scurte de atât devin deșeu, deși sunt lemn perfect bun. Îmbinarea în dinți le transformă în lungimi continue, care devin apoi lamele pentru panouri încleiate, profile, rame și trepte. De aceea panourile îmbinate în dinți costă mai puțin decât cele cu lamelă continuă: sunt făcute din partea scândurii care altfel ar fi arsă.
Compromisul privește rezistența și aspectul. O îmbinare în dinți bine executată poate atinge până la 90% din rezistența la tracțiune a lemnului curat, dar îmbinările de fag măsurate ajung la circa 64–72% din rezistența fagului fără îmbinare.5,6 Pentru panouri, rame și profile este mai mult decât suficient; pentru piese lungi și foarte solicitate s-ar putea să nu fie. Articolul despre îmbinarea în dinți prezintă datele.
Semifabricate din fag: cum schimbă direcția de tăiere randamentul
Randamentul se câștigă sau se pierde și în felul în care o scândură este tăiată în semifabricate. Un studiu slovac a tăiat semifabricate lungi din fag, de 50 × 50 mm și 3 m lungime, din scânduri de fag de 50 mm, în două feluri. Tăierea paralelă cu axa scândurii, în lungul fibrei, a dat 65,1–72,7% randament; tăierea paralelă cu muchia scândurii a dat 60,4–68,4%. Conicitatea bușteanului a decis care metodă e mai bună: la semifabricatele din bușteni cu o conicitate de 1,3 cm pe metru sau mai mult, tăierea în lungul axei a dat atât randament mai mare, cât și mai puțină curbare longitudinală.7
Aici e vorba de o specie europeană, ceea ce face studiul un bun corespondent pentru datele americane despre stejarul roșu. Arată și că randamentul și calitatea merg împreună: semifabricatele tăiate în lungul fibrei se curbează mai puțin după uscare, deci mai puține se pierd ulterior.
Liste de croire și dimensiuni de piese: unde are cumpărătorul cea mai mare influență
Simulările repetă o idee: lista de croire influențează randamentul la fel de mult ca cheresteaua. Același stejar roșu a dat 81,1% față de 76,7% la FAS și 50,4% față de 41,3% la 2A Common, doar în funcție de cererea de piese scurte și înguste sau lungi și late.2 Piesele lungi și late au nevoie de zone curate lungi și late, care sunt rare la foioase.
- Acceptați piese mai scurte sau îmbinate în dinți acolo unde proiectul permite. Bucățile scurte și curate sunt multe; cele lungi sunt rare.
- Combinați dimensiunile de piese în aceeași comandă. O listă cu multe lungimi permite optimizării să umple fiecare scândură cu ceva util.
- Specificați defectele admise acolo unde nu afectează rezistența sau aspectul, de exemplu pe fețele ascunse sau la piesele vopsite.
- Stabiliți clasa pe fiecare față. O piesă care are nevoie de o singură față curată, nu de patru, dă un randament mult mai bun.
Subproduse: rumeguș, așchii, resturi și energie
Volumul pierdut nu trebuie irosit. În bilanțurile FAO, partea dintr-un buștean de foioase care nu devine cherestea iese din gater sub formă de așchii și lăturoaie, rumeguș și talaș.1 Lăturoaiele și resturile devin lemn de foc sau așchii; rumegușul și talașul uscate sunt materia primă pentru brichete și peleți; fabricile cu centrală proprie ard reziduurile ca să-și încălzească uscătoarele. Așchiile pot merge și la fabricile de plăci.
Ordinea contează. Lemnul păstrat într-un produs, o lamelă, un picior de scaun, un panou, rămâne în uz zeci de ani. Lemnul ars pentru energie își eliberează carbonul în același an. Fiecare punct procentual de randament recuperat prin optimizare sau îmbinare în dinți este lemn care rămâne în uz în loc să ajungă în cazan.
Cum lucrăm la SARAL
Ce pot face cumpărătorii ca să scadă costul pe piesă utilă
- Specificați ce îi trebuie piesei, față cu față. Fără defecte pe fețele vizibile, defecte sănătoase admise în rest.
- Acceptați variante îmbinate în dinți sau încleiate pentru piesele la care lemnul continuu adaugă cost, dar nu funcție.
- Grupați dimensiunile de piese ca optimizarea să folosească mai mult din fiecare scândură.
- Acceptați un amestec de clase acolo unde proiectul permite: clasele slabe costă mai puțin pe metru cub, dar dau mai puține piese, deci comparați costul pe piesă, nu pe metru cub.
- Întrebați cum se măsoară randamentul când un furnizor îl citează: verde, uscat sau rindeluit; buștean–cherestea sau cherestea–piesă.
- Întrebați despre uscare și condiționare, pentru că pierderile de calitate și tensiunile din cherestea apar ca rebuturi la croire.
- Tratați cifrele de randament ale vânzătorilor de utilaje ca afirmații până când sunt demonstrate pe piesele și cheresteaua dumneavoastră.
Întrebări frecvente
Care este randamentul bușteanului în cherestea la foioase?
În exemplul FAO pentru foioase de aspect, circa 64% ca cherestea brută verde, 57% după uscare și 44% după rindeluire. Cifrele naționale raportate pentru foioase variază între 47% și 66%, în funcție de bușteni, produse și locul în care se măsoară volumul.1
Cum se calculează randamentul la debitarea cherestelei?
Împărțiți volumul de cherestea obținut la volumul de bușteni debitați: 0,64 m³ de cherestea din 1 m³ de bușteni înseamnă 64% randament. Factorul de conversie FAO este inversul, 1,57 m³ de bușteni pe m³ de cherestea. Precizați întotdeauna dacă cheresteaua a fost măsurată verde, uscată sau rindeluită.1
Ce înseamnă optimizarea debitării?
La croirea cherestelei, înseamnă un fierăstrău care citește defectele marcate sau scanate de-a lungul scândurii, calculează combinația de lungimi de piese cu cea mai mare valoare și taie automat. În comparațiile din cercetare, croirea optimizată a depășit o croitorie reală cu până la circa 7 puncte procentuale de randament.4
De ce sunt mai ieftine piesele îmbinate în dinți decât cele din lemn continuu?
Pentru că sunt făcute din bucăți scurte și curate care altfel ar fi deșeu, așa că o parte mai mare din fiecare buștean devine produs. Randamentul la croire scade abrupt când se cer piese lungi și late fără defecte.2