

De la grume à la pièce de meuble : combien de bois arrive vraiment ?
Les acheteurs de composants en bois feuillu demandent souvent pourquoi une pièce coûte plusieurs fois le prix du même volume de grumes. L’essentiel de la réponse n’est pas la marge, mais la perte. Chaque étape entre la forêt et un pied de chaise fini enlève du bois : le trait de scie, les dosses et les délignures, le retrait au séchage, le rabotage, et surtout les défauts à purger avant qu’une pièce soit assez saine pour être utilisée.
Cet article suit un mètre cube de grume feuillue à travers ces étapes, avec les meilleures données ouvertes que nous ayons trouvées. La plupart sont internationales ou américaines, car les études européennes détaillées sur le débit du hêtre et du chêne sont rares, et nous indiquons à chaque fois quelle essence et quel système de classement un chiffre décrit.
Étape 1 : la scierie, de la grume aux sciages
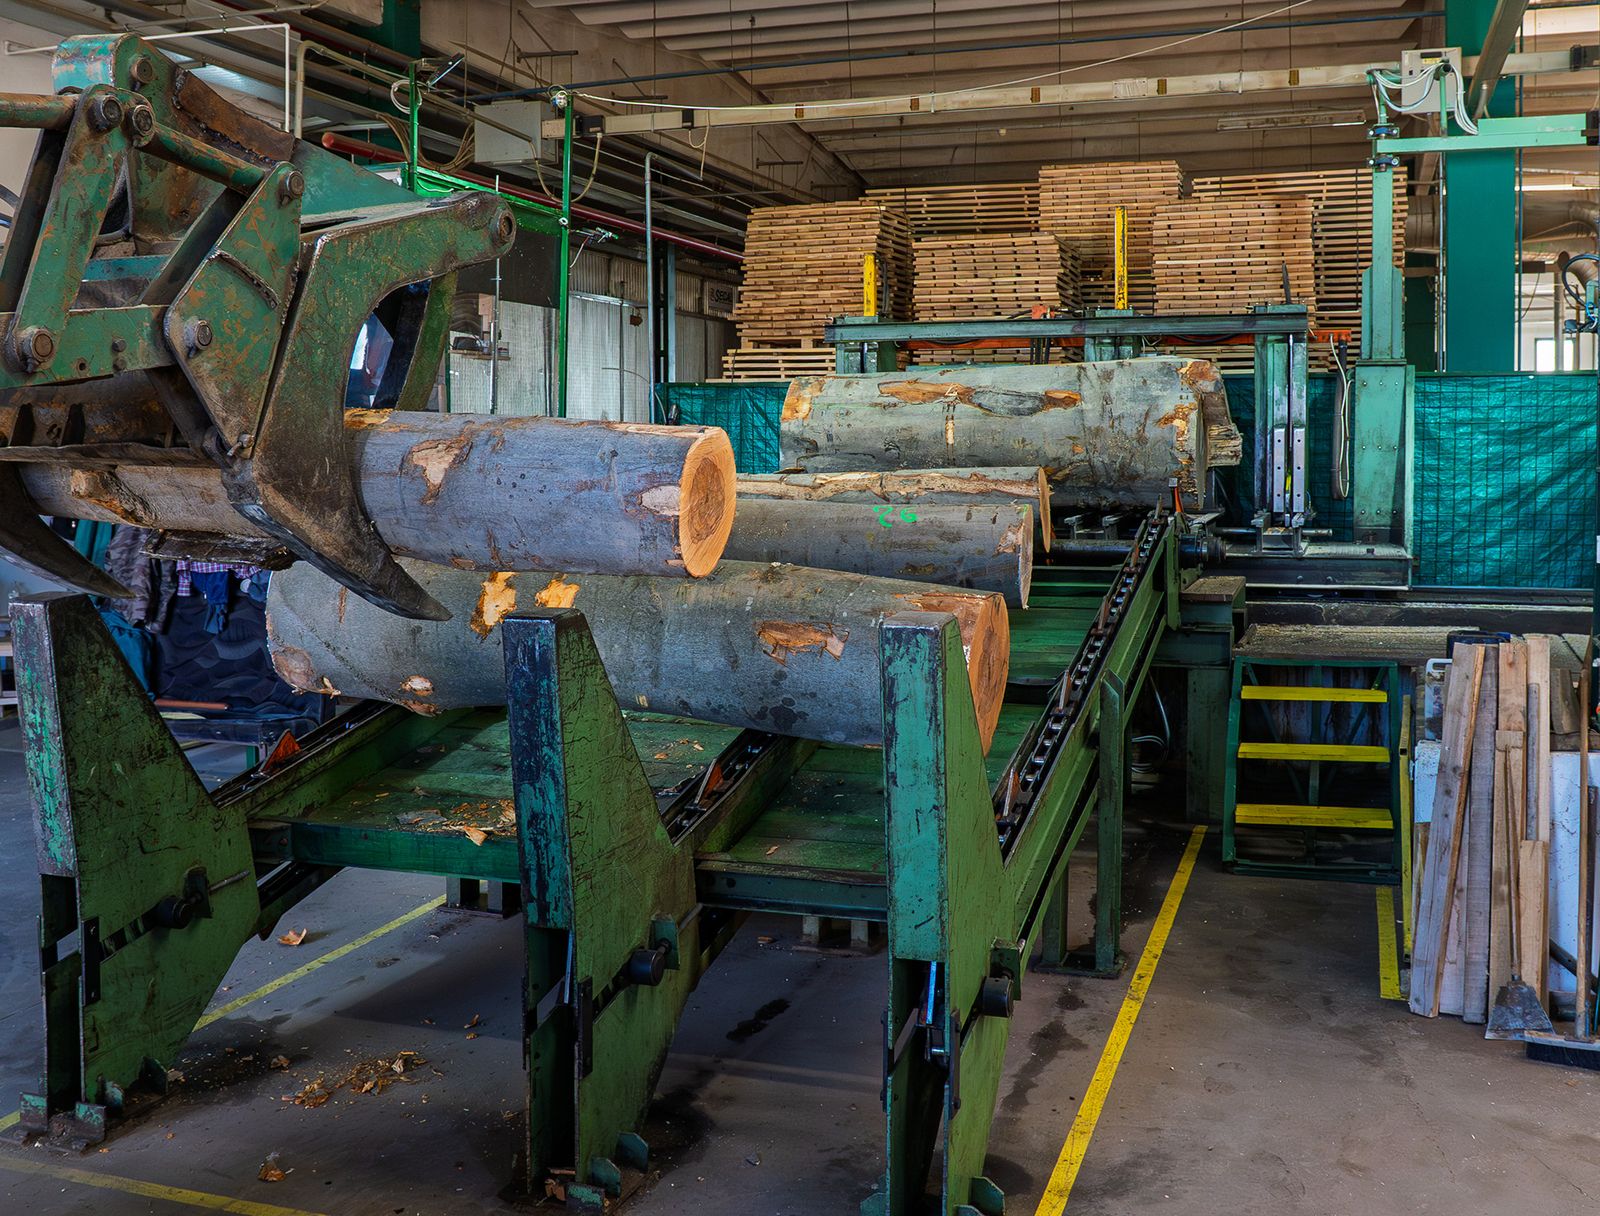
La FAO, l’OIBT et la CEE-ONU publient un exemple chiffré de la destination du volume lorsque des grumes de feuillus d’aspect sont sciées. Sur 1 m³ de bois rond, environ 0,14 m³ devient de la sciure dans le trait de scie et 0,22 m³ part en dosses, chutes d’éboutage, délignures et rebuts, ce qui laisse 0,64 m³ de sciages bruts verts. Dit autrement, la scierie a besoin de 1,57 m³ de grumes pour chaque mètre cube de sciages verts.1
C’est le rendement matière de la scierie, aussi appelé coefficient de rendement en sciages : le volume de sciages divisé par le volume de grumes. La FAO le publie sous forme de facteur de conversion, en mètres cubes de bois rond par mètre cube de sciages, qui n’en est que l’inverse.1 La taille et la qualité des grumes ont un effet important : des grumes plus grosses et plus droites donnent une plus grande part de planches et une plus petite part de dosses.1
Pourquoi le point de mesure change le chiffre
Une même scierie peut déclarer 64 %, 57 % ou 44 % de rendement, selon l’endroit où elle mesure. L’exemple de la FAO donne 64 % pour les sciages bruts verts, 57 % pour les sciages bruts secs et 44 % pour les sciages rabotés et finis. Les pays qui comptabilisent les sciages à l’état vert, avant séchage, éboutage de classement ou rabotage, déclarent donc des rendements plus élevés que ceux qui comptabilisent le produit fini.1 Quand vous comparez des chiffres de rendement, la première question est toujours : mesuré où ?
Ce que déclarent les scieries européennes
Les pays ayant répondu au questionnaire de la FAO déclarent des sciages feuillus représentant entre 47 % et 66 % du volume des grumes. Le reste part en plaquettes et dosses, sciure, copeaux de rabotage et retrait.1 La Roumanie ne figure pas dans les données.
Voir les données
| Sciages | Plaquettes et dosses | Sciure et copeaux | Perte au retrait | |
|---|---|---|---|---|
| Slovaquie | 66 % | 17 % | 9 % | 8 % |
| Pologne | 63 % | 18 % | 17 % | 2 % |
| Ukraine | 61 % | 24 % | 10 % | 5 % |
| Allemagne | 60 % | 16 % | 20 % | 4 % |
| Espagne | 53 % | 27 % | 14 % | 6 % |
| France | 47 % | 36 % | 14 % | 3 % |
Sciure et copeaux regroupés par nos soins. Les pays mesurent les sciages à des stades différents (vert, sec, raboté), ce qui explique une grande partie de l’écart. Source: FAO, OIBT & CEE-ONU (2020), Forest product conversion factors, fig. 4.4 (questionnaire 2018). La Roumanie ne figure pas dans les données.
L’écart entre pays reflète la taille et la qualité des grumes, la gamme de produits et, là encore, le point de mesure : il dit donc peu de choses sur qui scie le mieux. Ce qu’il montre, c’est l’ordre de grandeur : dans tous les pays, au moins un tiers d’une grume feuillue quitte la scierie sous une autre forme que des sciages.
Étape 2 : retrait au séchage et déclassement
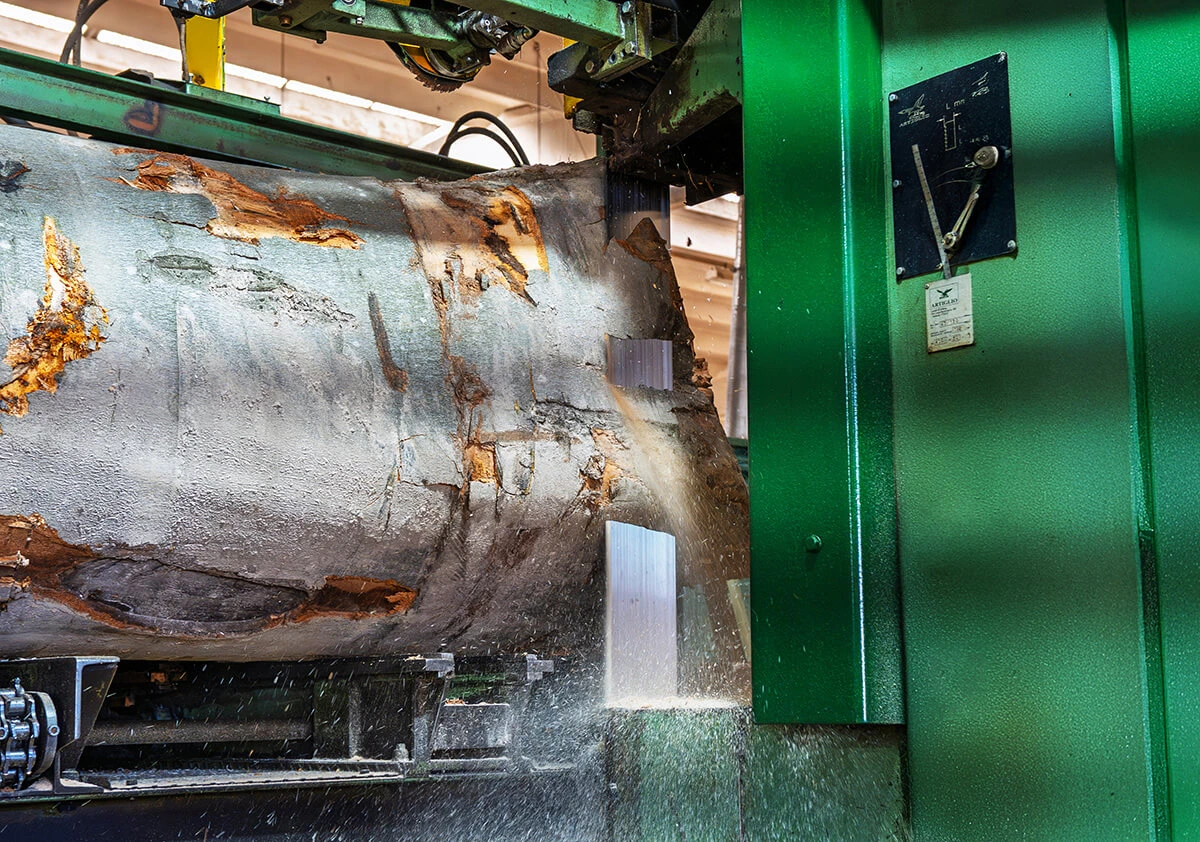
Le séchage enlève de l’eau, et le bois se rétracte lorsqu’il sèche sous le point de saturation des fibres. Dans l’exemple de la FAO, le séchage en séchoir ou sur parc fait passer les sciages bruts de 0,64 m³ à 0,57 m³ par mètre cube de grume, soit une perte de 0,07 m³ due au retrait.1 Le rabotage enlève ensuite 0,13 m³ supplémentaires en copeaux, sciure et plaquettes, et il reste 0,44 m³ à expédier.1
Le retrait est inévitable. Le déclassement ne l’est pas. Gerces de surface, fentes en bout, fentes internes, déformations et taches transforment de bons sciages en pièces plus courtes ou de classe inférieure, et ils résultent surtout d’un séchage trop rapide ou trop négligé. Nos articles sur le séchage en séchoir et sur les défauts de séchage expliquent comment ils apparaissent et comment une table de séchage les évite.
Étape 3 : l’atelier de débit, des sciages aux pièces
Un fabricant de meubles ou de composants achète des sciages secs et les débite en pièces brutes dimensionnées dans un atelier de débit : les planches sont délignées en lattes puis tronçonnées à longueur, en purgeant les défauts au passage. C’est là que se produit la deuxième grande perte, et là que l’opérateur a le plus d’influence.
La classe compte : FAS, 1 Common et 2A Common
Les simulations d’atelier de débit de l’USDA sur le chêne rouge montrent à quel point la classe des sciages détermine le rendement. Selon les règles de classement américaines de la NHLA, les sciages de premier choix FAS ont donné un rendement primaire de 81,1 % sur un bordereau de débit facile et de 76,7 % sur un bordereau difficile. Le No. 1 Common a donné 68,4 % et 59,1 % ; le No. 2A Common seulement 50,4 % et 41,3 %.2 Un bordereau de débit est la liste des dimensions et des quantités de pièces à débiter ; un bordereau « difficile » demande des pièces plus longues et plus larges.
Voir les données
| Bordereau de débit facile | Bordereau de débit difficile | |
|---|---|---|
| FAS | 81,1 % | 76,7 % |
| No. 1 Common | 68,4 % | 59,1 % |
| No. 2A Common | 50,4 % | 41,3 % |
Un bordereau difficile demande des pièces plus longues et plus larges. Les classes européennes EN 975-1 diffèrent des classes NHLA. Source: Gatchell, Thomas & Walker (1999), Forest Products Journal 49(3), tableau 6, arbre à lames toutes mobiles. Chêne rouge d’Amérique.
Les classes inférieures demandent aussi plus de travail. Le FAS demandait environ 1,1 coupe de tronçonnage par pièce, c’est-à-dire que la plupart des pièces sortaient de longues lattes saines en une coupe ; le 2A Common en demandait 1,6–1,7, c’est-à-dire que la plupart des pièces devaient être découpées une à une entre deux défauts.2 Le classement européen selon l’EN 975-1 suit d’autres règles, et le chêne rouge n’est pas le chêne européen : prenez donc ces chiffres comme une illustration de l’effet de la classe, et non comme une prévision pour le hêtre ou le chêne. L’article sur le classement des sciages compare les systèmes.
Déligner d’abord ou tronçonner d’abord ?
Les ateliers de débit suivent l’une de deux séquences. Un atelier qui tronçonne d’abord coupe les planches à longueur, puis déligne les morceaux à largeur. Un atelier qui déligne d’abord refend les planches en lattes, souvent sur une déligneuse multilames, puis tronçonne les lattes. Sur les classes inférieures, le délignage en premier l’emporte généralement. Dans un essai de référence du simulateur ROMI 4.0 de l’USDA sur un bordereau de débit type, le délignage en premier a donné 67,4 % de rendement à partir de 545 planches, le tronçonnage en premier 52,8 % à partir de 663 planches : 27,7 % de rendement en plus à partir de la même ressource.3
Purger d’abord le plus mauvais bois
Les ateliers qui délignent d’abord gagnent encore si les zones médiocres sont coupées avant la déligneuse multilames. Dans l’étude de l’USDA, ce prétraitement a retiré environ 15 % des 1 Common et environ 30 % des 2A Common en récupération et déchets, et le meilleur assortiment de planches et de tronçons a augmenté le rendement primaire net de 7,7 % sur le bordereau facile et de 7,3 % sur le bordereau difficile.2 La même étude note qu’environ un quart de plus de 4 000 planches observées dans 14 ateliers présentaient un cintrage de rive de 13 mm ou plus, une courbure le long de la rive qui ruine les lattes d’une déligneuse multilames si elle n’est pas purgée au préalable.2
Tronçonneuses d’optimisation et scanners de défauts : ce que disent les données
Une tronçonneuse d’optimisation (Optimierungskappsäge en allemand) lit les marquages de défauts ou les données d’un scanner le long d’une planche ou d’une latte, calcule la combinaison de longueurs de pièces qui tire le plus de valeur de ce morceau et le coupe automatiquement. Son rôle est de prendre la décision qu’un opérateur qualifié prendrait, à chaque fois, à la cadence de la ligne.
Fait-elle beaucoup mieux qu’une personne ? Les preuves les plus nettes comparent un véritable atelier de débit à un simulateur optimisant les mêmes planches. Sur 158 planches de chêne rouge séchées en séchoir, surtout du 1 Common, un atelier délignant d’abord a atteint 64,0 % de rendement en pièces sans défaut ; ROMI-RIP, en optimisant ensemble lattes et tronçonnages, a atteint 71,1 % sur les mêmes planches, soit environ 7 points de pourcentage de plus. Sur quatre scénarios, l’optimum simulé dépassait l’atelier de 4,8 points en moyenne.4
Voir les données
| Atelier de débit réel | Optimum simulé (ROMI-RIP) | |
|---|---|---|
| Pièces sans défaut uniquement | 64,0 % | 71,1 % |
| Singularités jusqu’à ~13 mm | 68,3 % | 73,6 % |
| Singularités jusqu’à ~25 mm | 72,0 % | 75,7 % |
| Singularités jusqu’à ~51 mm | 72,9 % | 76,1 % |
Les tailles indiquées sont les diamètres des singularités saines admises dans les pièces : 0,5, 1 et 2 pouces, convertis. Source: Thomas & Buehlmann (2003), Forest Products Journal 53(3), tableau 3. Chêne rouge d’Amérique, surtout du No. 1 Common.
Les fabricants d’équipements publient leurs propres gains pour les scanners et les tronçonneuses d’optimisation. Ce sont des affirmations commerciales, généralement mesurées dans les conditions du fabricant, et nous ne les reprenons pas ici. Les données de recherche suggèrent le gain réaliste : quelques points de pourcentage de rendement sur les classes basses et mélangées, davantage sur les bordereaux de débit difficiles, moins sur des sciages FAS propres où il reste peu à optimiser.
Accepter les singularités saines : le rendement le moins cher qui soit
Le graphique ci-dessus montre un deuxième levier, qui ne coûte rien en équipement. Lorsque les mêmes planches de chêne rouge ont été débitées en admettant de petites singularités saines dans les pièces, le rendement de l’atelier est passé de 64,0 % pour des pièces sans défaut à 68,3 % avec des singularités jusqu’à environ 13 mm, 72,0 % jusqu’à environ 25 mm et 72,9 % jusqu’à environ 51 mm.4 Une singularité saine est un trait naturel qui n’affaiblit pas la pièce, comme un petit nœud sain ou une veine minérale.
Pour un acheteur, c’est un gain de rendement de 8,9 points, soit environ 14 % de pièces en plus avec les mêmes sciages (notre calcul), simplement en rédigeant autrement la spécification. Les classes rustiques et « vivantes » dans le meuble ne sont pas qu’un style ; elles sont la façon la plus efficace d’utiliser une grume.
L’aboutage : transformer de courtes pièces saines en pièces longues
Tout bordereau de débit a une longueur utile minimale. Les pièces saines plus courtes deviennent des déchets, alors qu’elles sont en parfait bois. L’aboutage par entures multiples les transforme en longueurs continues, qui deviennent ensuite des lamelles pour des panneaux lamellés-collés, des moulures, des cadres et des marches. C’est pourquoi les panneaux aboutés coûtent moins cher que les panneaux à lamelles continues : ils sont construits avec la partie de la planche qui serait sinon brûlée.
La contrepartie, c’est la résistance et l’aspect. Un aboutage bien fait peut atteindre jusqu’à 90 % de la résistance à la traction du bois sans défaut, mais des aboutages de hêtre mesurés atteignent environ 64–72 % du hêtre non abouté en traction.5,6 Pour des panneaux, des cadres et des moulures, c’est largement suffisant ; pour des pièces longues et fortement chargées, ce peut ne pas l’être. L’article sur l’aboutage présente les données.
Ébauches de hêtre : comment le sens de sciage change le rendement
Le rendement se gagne ou se perd aussi dans la manière de débiter une planche en ébauches. Une étude slovaque a débité de longues ébauches de hêtre de 50 × 50 mm et 3 m de long dans des planches de hêtre de 50 mm, de deux façons. Le sciage parallèle à l’axe de la planche, dans le sens du fil, a donné 65,1–72,7 % de rendement ; le sciage parallèle à la rive de la planche 60,4–68,4 %. La décroissance de la grume décidait de la meilleure méthode : pour les ébauches issues de grumes dont le diamètre décroît de 1,3 cm par mètre ou plus, le sciage selon l’axe donnait à la fois un meilleur rendement et moins de déformation longitudinale.7
Le hêtre est ici une essence européenne, ce qui fait de cette étude un utile pendant des données américaines sur le chêne rouge. Elle montre aussi que rendement et qualité vont de pair : les ébauches sciées dans le sens du fil se déforment moins après séchage, et moins d’entre elles sont donc perdues ensuite.
Bordereaux de débit et dimensions de pièces : là où l’acheteur a le plus d’influence
Les simulations le montrent à plusieurs reprises : le bordereau de débit détermine le rendement autant que les sciages. Le même chêne rouge a donné 81,1 % contre 76,7 % en FAS, et 50,4 % contre 41,3 % en 2A Common, selon le seul fait que le bordereau demandait des pièces courtes et étroites ou longues et larges.2 Les pièces longues et larges exigent de longues et larges zones saines, rares dans les feuillus.
- Admettez des pièces plus courtes ou aboutées partout où la conception le permet. Les courtes pièces saines abondent ; les longues sont rares.
- Combinez les dimensions de pièces dans une même commande. Un bordereau à nombreuses longueurs permet à l’optimiseur de remplir chaque planche avec quelque chose d’utile.
- Spécifiez les singularités admises là où elles n’affectent ni la résistance ni l’aspect, par exemple sur les faces cachées ou les pièces peintes.
- Convenez de la classe face par face. Une pièce qui n’exige qu’une face saine, et non quatre, rend bien mieux.
Sous-produits : sciure, plaquettes, chutes et énergie
Aucun volume perdu ne doit forcément être gaspillé. Dans les bilans matière de la FAO, la part non transformée en sciages d’une grume feuillue quitte la scierie sous forme de plaquettes et dosses, de sciure et de copeaux.1 Dosses et chutes deviennent bois de chauffage ou plaquettes ; la sciure et les copeaux secs sont la matière première des briquettes et des granulés ; les scieries équipées de leur propre chaudière brûlent les résidus pour chauffer leurs séchoirs. Les plaquettes peuvent aussi aller aux usines de panneaux.
La hiérarchie compte. Le bois conservé dans un produit, une lamelle, un pied de chaise, un panneau, reste en service pendant des décennies. Le bois brûlé pour l’énergie libère son carbone la même année. Chaque point de rendement récupéré par l’optimisation ou l’aboutage est du bois qui reste en service au lieu de partir à la chaudière.
Comment nous travaillons chez SARAL
Ce que les acheteurs peuvent faire pour réduire le coût par pièce utilisable
- Spécifiez ce dont la pièce a besoin, face par face. Sans défaut sur les faces visibles, singularités saines admises ailleurs.
- Admettez des constructions aboutées ou lamellées-collées pour les pièces où le bois continu ajoute du coût sans ajouter de fonction.
- Regroupez les dimensions de pièces pour que l’optimiseur exploite davantage chaque planche.
- Acceptez un mélange de classes quand il convient au modèle : les classes inférieures coûtent moins cher au mètre cube mais donnent moins de pièces, alors comparez le coût par pièce, pas par mètre cube.
- Demandez comment le rendement est mesuré lorsqu’un fournisseur en annonce un : vert, sec ou raboté ; de la grume aux sciages ou des sciages aux pièces.
- Renseignez-vous sur le séchage et le conditionnement, car le déclassement et les contraintes dans les sciages se traduisent par des rebuts à l’atelier de débit.
- Traitez les rendements annoncés par les fabricants d’équipements comme des affirmations tant qu’ils n’ont pas été démontrés sur vos propres pièces et sciages.
Questions fréquentes
Quel est un bon rendement en sciages pour une grume feuillue ?
Dans l’exemple de la FAO pour les feuillus d’aspect, environ 64 % en sciages bruts verts, 57 % après séchage et 44 % après rabotage. Les chiffres nationaux déclarés pour les feuillus vont de 47 % à 66 %, selon les grumes, les produits et l’endroit où le volume est mesuré.1
Comment calculer le rendement matière d’une scierie ?
Divisez le volume de sciages produit par le volume de grumes sciées : 0,64 m³ de sciages pour 1 m³ de grumes, c’est 64 % de rendement. Le facteur de conversion de la FAO en est l’inverse, 1,57 m³ de grumes par m³ de sciages. Précisez toujours si les sciages ont été mesurés verts, secs ou rabotés.1
Qu’est-ce qu’une tronçonneuse d’optimisation ?
Une scie qui lit les défauts marqués ou scannés le long d’une planche, calcule la combinaison de longueurs de pièces la plus rentable et coupe automatiquement. Dans des comparaisons de recherche, le débit optimisé a donné jusqu’à environ 7 points de pourcentage de rendement de plus qu’un véritable atelier de débit.4
Pourquoi les pièces aboutées sont-elles moins chères que les pièces massives d’un seul tenant ?
Parce qu’elles sont faites de courtes pièces saines qui seraient sinon des déchets : une plus grande part de chaque grume devient du produit. Les rendements de débit chutent fortement lorsque des pièces longues, larges et sans défaut sont exigées.2