

Che cosa significano davvero D1, D2, D3 e D4
Ogni flacone di colla vinilica per legno in un negozio europeo riporta un numero D. Deriva dalla EN 204, che classifica gli adesivi termoplastici per legno destinati ad applicazioni non strutturali nelle classi di durabilità da D1 a D4, in base alla resistenza a secco e a umido delle linee di colla dopo trattamenti di condizionamento prestabiliti.1 «Termoplastico» in pratica significa colla in dispersione di acetato di polivinile (PVAc), la colla vinilica del mestiere, e le sue versioni reticolate. La norma indica come impieghi tipici mobili, strutture interne, rivestimenti, porte, finestre e scale, e dice chiaramente che non specifica la resistenza al calore delle linee di colla.1
La EN 204 descrive le classi con esempi di climi e di impieghi:1
- D1: interni, dove l'umidità del legno non supera il 15%.
- D2: interni con esposizione occasionale e breve ad acqua corrente o di condensa o a umidità elevata occasionale, con umidità del legno fino al 18%.
- D3: interni con esposizione frequente e breve ad acqua corrente o di condensa o forte esposizione a umidità elevata; esterni non esposti alle intemperie.
- D4: interni con esposizione frequente e prolungata ad acqua corrente o di condensa; esterni esposti alle intemperie, ma protetti da un adeguato rivestimento superficiale.
| Classe | Esempi di condizioni d'esercizio | A secco: 7 giorni in clima | +3 h in acqua fredda, riessiccato | +4 giorni in acqua fredda, provato a umido | +4 giorni in acqua fredda, riessiccato | +6 h in acqua bollente, 2 h in acqua fredda, provato a umido |
|---|---|---|---|---|---|---|
| D1 | Interni, umidità del legno ≤ 15% | ≥ 10 | – | – | – | – |
| D2 | Interni, esposizione occasionale e breve ad acqua o a umidità elevata, umidità del legno ≤ 18% | ≥ 10 | ≥ 8 | – | – | – |
| D3 | Interni, esposizione frequente e breve ad acqua o forte umidità; esterni non esposti alle intemperie | ≥ 10 | – | ≥ 2 | ≥ 8 | – |
| D4 | Interni, esposizione frequente e prolungata ad acqua; esterni esposti alle intemperie con rivestimento adeguato | ≥ 10 | – | ≥ 4 | – | ≥ 4 |
Fonte: EN 204:2016, tabelle 1 e 2 (anteprima pubblica della SIST EN 204:2016). Clima normalizzato 20 °C / 65% UR o 23 °C / 50% UR. Il trattino indica che la sequenza non è richiesta per quella classe.
La prova dietro l'etichetta
Le classi si ottengono con una prova di laboratorio secondo la EN 205. Due strisce sottili di faggio vengono incollate in un giunto a sovrapposizione, condizionate secondo una di cinque sequenze e strappate. La media di 20 provini deve raggiungere il minimo previsto per ogni sequenza della classe. Dopo sette giorni in clima normalizzato, ogni classe deve raggiungere 10 N/mm². La D3 aggiunge una prova dopo quattro giorni in acqua fredda, misurata a umido, in cui bastano 2 N/mm², e una prova dopo una nuova essiccazione, in cui sono richiesti 8 N/mm². La D4 richiede 4 N/mm² a umido dopo quattro giorni in acqua fredda e 4 N/mm² a umido dopo sei ore in acqua bollente e due ore in acqua fredda.1
Il provino è sempre lo stesso: faggio europeo non evaporato (Fagus sylvatica), piallato e levigato, spesso 5,0 ± 0,1 mm, incollato al 12 ± 1% di umidità con una linea di colla di 0,1 mm.7 Ciò ha due conseguenze. Una classe D dice come si comporta la colla in un giunto di faggio perfetto, non nel vostro piano di lavoro in rovere. E, come sottolinea l'associazione tedesca dei produttori di adesivi, la classe non si può verificare ricavando campioni da un pezzo finito, perché un pezzo reale differisce dal provino normalizzato praticamente sotto ogni aspetto.7
Che cosa non significa D4
Vale la pena correggere tre letture errate comuni:
- La D4 non è strutturale. La EN 204 riguarda applicazioni non strutturali. Il legno portante come il lamellare incollato si incolla con sistemi adesivi strutturali, tipicamente MUF, PRF o PUR.1,3
- La D4 non è una colla per esterni non protetti. La classe ammette l'uso esterno solo con un adeguato rivestimento superficiale, e l'associazione tedesca aggiunge che le linee di colla non devono essere esposte direttamente alle intemperie.1,4
- Le classi non sono una scala. La EN 204 precisa che il numero non indica una graduatoria e che un adesivo può avere più di una classe. Una colla D4, per esempio, non viene provata con la sequenza di nuova essiccazione della D3.1
Resistenza al calore WATT 91: perché non c'è una soglia
Le schede tecniche aggiungono spesso «provato secondo WATT 91» o «EN 14257». La prova misura la resistenza a taglio per trazione di una linea di colla a 80 °C. Non fissa alcun valore minimo, quindi «supera la WATT 91» non è un'indicazione di qualità. I 7 N/mm² spesso citati sono solo un minimo raccomandato per i giunti d'angolo dei telai delle finestre.2 Il modo corretto di descrivere una colla è questo: un adesivo D4 secondo la EN 204, con una resistenza al calore secondo la EN 14257 di 7,5 N/mm².2
Scegliere un adesivo per le latifoglie
Per mobili, pannelli e falegnameria, poche famiglie di adesivi fanno quasi tutto il lavoro. Il loro carattere dipende da come induriscono.3
| Adesivo | Come indurisce | Punti di forza | Limiti | Impieghi tipici |
|---|---|---|---|---|
| PVAc (colla vinilica) | Perde acqua a temperatura ambiente | Elevata resistenza a secco, linea di colla trasparente | Scarsa resistenza all'umidità e al calore; i giunti cedono sotto carico prolungato | Mobili, falegnameria d'interni |
| PVAc reticolato | Con indurente, a temperatura ambiente o in pressa a caldo o a radiofrequenza | Migliore resistenza all'umidità e al calore | Indurente e pot life da gestire | Porte, modanature, falegnameria architettonica |
| Poliuretano (PUR) | Reagisce con l'umidità, a temperatura ambiente | Elevata resistenza a secco e a umido, riempitivo | Resistenza limitata a cicli ripetuti di bagnatura ed essiccazione; formazione sui diisocianati | Edilizia, pannelli, lamellare incollato in Europa |
| MUF / MF | Pressa a caldo, piani a 120–150 °C | Elevata resistenza a secco e a umido, molto resistente all'acqua | Processo industriale; a base di formaldeide | Compensato di latifoglie, giunzione di testa e incollaggio di costa del legname, lamellare incollato in Europa |
| Resorcinolo / PRF | Temperatura ambiente (RF) o 21–66 °C (PRF) | Molto resistente all'umidità e all'invecchiamento | Linea di colla rosso scuro; a base di formaldeide | Legno lamellare per condizioni d'esercizio severe |
| Epossidica | Bicomponente, a temperatura ambiente o elevata | Richiede solo una bassa pressione, riempitiva | Può delaminarsi con cicli ripetuti di bagnatura ed essiccazione | Riparazioni, lavori speciali |
| Colla animale | Applicata a caldo, fa presa raffreddandosi e asciugando | Resistente quando è asciutta | Non resistente all'acqua | Mobili tradizionali, restauro |
Fonte: Frihart & Hunt (2021), FPL Wood Handbook cap. 10, tabella 10-1 (sintesi qualitativa). Formazione sui diisocianati: regolamento (UE) 2020/1149.
Il PVAc semplice è la scelta predefinita per i mobili da interni: pronto all'uso, a presa rapida, invisibile nel giunto. Il suo punto debole è lo scorrimento viscoso (creep), cioè il fatto che il giunto cede lentamente sotto un carico costante, oltre alla scarsa resistenza al calore e all'umidità.3 Il PVAc reticolato, una versione bicomponente con indurente, mantiene la praticità e aggiunge resistenza all'umidità e al calore; una colla molto diffusa raggiunge la D3 da sola e la D4 con il 5% di indurente.3,8 Il poliuretano riempie le fessure e resiste all'acqua, il che lo rende popolare per riparazioni e lavori all'esterno, ma ha bisogno di umidità per indurire e comporta l'obbligo di formazione sui diisocianati di cui si parla più avanti.3 I sistemi melamminici e resorcinolici sono adesivi industriali per incollaggi strutturali e per condizioni d'esercizio severe.3 L'epossidica richiede solo una bassa pressione e riempie le fessure, il che si adatta alle riparazioni, ma alcune formulazioni possono delaminarsi con cicli ripetuti di bagnatura ed essiccazione.3 La colla animale è storica, resistente quando è asciutta e non resistente all'acqua, ed è ancora usata nel restauro.3
Umidità all'incollaggio: 8–10% e tavole omogenee
La colla a base acqua e il legno umido non vanno d'accordo, e nemmeno la colla e il legno troppo secco. Il FPL afferma che la maggior parte degli adesivi dà i migliori incollaggi quando il legno ha un'umidità tra il 6% e il 14%. Sotto il 6% il legno assorbe l'acqua della colla così rapidamente che la colla si secca prima di poter scorrere e penetrare, e sotto circa il 3% il legno resiste temporaneamente del tutto alla bagnatura.3 Il legno umido rallenta l'indurimento e allunga i tempi di pressatura.4
Per mobili e falegnameria d'interni, il FPL osserva che il legname al 6–7% è spesso adatto alla pressatura a freddo, perché la colla a base acqua aggiunge 1–2 punti.3 I dati dei produttori sono leggermente più alti: una scheda tecnica di un PVAc indica l'8–10% come valore ideale per i lavori d'interni e il 10–14% per la produzione di finestre, e una temperatura di lavoro di 18–20 °C, mai sotto i 10 °C.8 L'articolo sull'umidità del legno spiega come scegliere l'obiettivo per un determinato ambiente.
La differenza tra i pezzi conta quanto il livello. Il FPL raccomanda di mantenere le differenze di umidità sotto circa 5 punti per le specie a bassa densità e sotto 2 punti per le specie ad alta densità; l'associazione tedesca dei produttori di adesivi fissa 2 punti come massimo per tutti i pezzi da incollare, perché rigonfiamenti e ritiri non uniformi sollecitano poi la linea di colla e deformano il pezzo.3,4 Faggio, rovere e frassino hanno tutti una densità di circa 690 kg/m³ nella tabella dell'associazione, il che li colloca nel gruppo più esigente.4
Preparazione delle superfici: piallare entro 24 ore
Una superficie fresca accoglie meglio la colla. Il FPL consiglia di piallare o ripiallare il legno nelle 24 ore precedenti l'incollaggio, e osserva che alcune norme per i prodotti strutturali non ammettono più di 24 ore; per i legni ricchi di estrattivi possono servire anche solo 15 minuti per ottenere i migliori incollaggi.3 L'associazione tedesca chiede di incollare il prima possibile dopo la lavorazione, soprattutto per i legni resinosi e oleosi come il teak o l'albero della gomma, e avverte che gli utensili non affilati bruciano le superfici di taglio e ostacolano la colla.4
L'accoppiamento conta più della colla. I segni della pialla e i coltelli usurati lasciano giunti che non si chiudono, e nessun adesivo può colmarli correttamente.4 Polvere, distaccanti e contaminazioni vanno rimossi prima dell'assemblaggio.4
Grammatura, tempo aperto e tempo chiuso
La quantità di colla dipende da quanto i pezzi sono assorbenti e da quanto bene combaciano. L'associazione tedesca indica 100–250 g/m² come intervallo abituale per il PVAc, e raccomanda di applicare la colla su entrambe le superfici per le latifoglie e per le specie resinose o oleose.4 Una scheda tecnica di un PVAc indica 150–200 g/m² per i giunti in legno massello.8
Due termini relativi ai tempi creano confusione. Il tempo aperto è l'intervallo tra la stesura della colla e l'applicazione della pressione. Comprende il tempo di assemblaggio aperto, prima che i pezzi vengano accostati, e il tempo di assemblaggio chiuso, dopo che sono stati accostati ma prima che venga applicata la pressione.4 Alcune schede tecniche indicano come «tempo aperto» solo il tempo di assemblaggio aperto, quindi verificate a quale ci si riferisce. Lo stesso PVAc indica 6–10 minuti a 20 °C, ridotti da strati sottili, legno assorbente, aria secca e calore.8 Se il tempo aperto scade, la seconda superficie non viene bagnata e il giunto cede.4
Pressione di serraggio per faggio, rovere e frassino
La pressione porta le superfici a stretto contatto, distribuisce la colla in un film sottile e continuo e tiene fermi i pezzi mentre la colla indurisce. Il FPL indica circa 0,7 MPa per il legno a bassa densità, le cui superfici si adattano facilmente, e fino a 1,7 MPa per i legni più densi, difficili da comprimere.3 L'associazione tedesca indica 0,2–1,5 N/mm² per il PVAc a seconda della specie, e una scheda tecnica di un PVAc indica 0,7–1 N/mm² per l'incollaggio di listelli e lamellari.4,8 Un MPa equivale a un N/mm².
Mostra i dati
| Estremo inferiore | Estremo superiore | |
|---|---|---|
| FPL: legno a bassa densità | 0,7 N/mm² | 0,7 N/mm² |
| FPL: legno a densità massima | – | 1,7 N/mm² |
| IVK: PVAc, secondo la specie | 0,2 N/mm² | 1,5 N/mm² |
| Scheda tecnica PVAc: incollaggio di listelli | 0,7 N/mm² | 1,0 N/mm² |
Il FPL indica un solo valore per ciascun estremo della scala di densità: «circa 0,7 MPa» e «fino a 1,7 MPa». Nessuna fonte fornisce una tabella specie per specie. Fonte: Frihart & Hunt (2021), FPL Wood Handbook cap. 10; IVK (2024), TKH-Merkblatt 3; scheda tecnica KLEIBERIT 303 (2016).
Nessuna fonte che abbiamo trovato pubblica una tabella delle pressioni specie per specie per faggio, rovere e frassino, e noi non ne abbiamo inventata una. I dati dicono però che queste tre specie si collocano vicino alla fascia di 700–800 kg/m³ indicata dal FPL, oltre la quale gli assemblaggi incollati smettono di guadagnare resistenza con la densità e diventa più difficile ottenere in modo costante giunti con rottura nel legno.3,4 In pratica ciò significa la metà superiore dell'intervallo del PVAc, superfici piane e ben accoppiate e abbastanza morsetti da distribuire la pressione in modo uniforme.
Giunti «affamati»: quando più pressione fa male
Troppa pressione può essere dannosa quanto troppo poca. Se la colla penetra troppo in profondità nel legno o esce dal giunto, nella linea di colla ne resta troppo poca. Il FPL lo chiama giunto affamato: la penetrazione eccessiva è tipica dei legni leggeri, la fuoriuscita eccessiva di quelli densi.3 I giunti più resistenti si ottengono con una pressione moderatamente alta rispetto alla densità del legno, unita a una colla abbastanza densa da restare nel giunto.3 Una linea di colla che appare come un film lucido negli avvallamenti, al contrario, indica pressione insufficiente o un cattivo accoppiamento.4
Tempi di pressatura: a freddo, a caldo e ad alta frequenza
Il calore accorcia i tempi di pressatura. Una scheda tecnica di un PVAc indica per l'incollaggio di costa almeno 15 minuti a 20 °C, 5 minuti con pezzi preriscaldati a 50 °C e 2 minuti a 80 °C, con un aumento di circa il 50% quando si usa l'indurente. Sono valori indicativi per legno a circa il 10% di umidità, e il produttore chiede agli utilizzatori di confermarli con incollaggi di prova.8 Le latifoglie e le specie oleose richiedono tempi di pressatura più lunghi.4
Mostra i dati
| Monocomponente (D3) | Con il 5% di indurente (D4) | |
|---|---|---|
| 20 °C | 15,0 min | 22,5 min |
| 50 °C (preriscaldato) | 5,0 min | 7,5 min |
| 80 °C | 2,0 min | 3,0 min |
I valori con indurente sono un nostro calcolo basato sull'indicazione della scheda di allungare i tempi di circa il 50%. Fonte: Scheda tecnica KLEIBERIT 303 (stato 01.09.2016). Valori indicativi; confermare con incollaggi di prova.
Le presse ad alta frequenza riscaldano direttamente la linea di colla e riducono i tempi di pressatura a pochi minuti, ma sono sensibili all'umidità: il FPL osserva che l'indurimento a radiofrequenza richiede un'umidità del legno bassa per evitare scariche elettriche.3 Troppo calore o un tempo di raffreddamento troppo breve aprono i giunti; l'associazione tedesca lo elenca come difetto tipico dell'alta frequenza.4
Dopo la pressatura, lasciate riposare il pannello prima di levigarlo. L'acqua della colla fa gonfiare il legno vicino al giunto; se la superficie viene piallata prima che quell'acqua si sia distribuita, il giunto in seguito si ritira sotto la superficie formando una linea infossata visibile. Il FPL suggerisce di condizionare gli assemblaggi incollati per 24 ore a 70 °C, 4 giorni a 50 °C o 7 giorni a temperatura ambiente prima della lavorazione superficiale, con l'umidità controllata perché il legno non si essicchi sotto il suo obiettivo.3
Rovere, tannini e ferro: evitare le macchie nero-bluastre
Il durame di rovere è ricco di tannini. A contatto con il ferro o con ioni di ferro formano macchie scure nero-bluastre, e possono colorare anche le linee di colla. L'associazione tedesca elenca il contatto con i metalli, in particolare il ferro, e le sostanze naturali del durame come i tannini tra le cause di alterazione del colore, e raccomanda di evitare il contatto con il ferro e di scegliere un sistema adesivo adatto.4 Le colle PVAc sono acide: una colla D3/D4 molto usata ha un pH di circa 3, e il suo produttore richiede attrezzature di applicazione in acciaio inossidabile o in plastica.8
Il FPL aggiunge che l'acidità degli estrattivi di alcune specie di quercia può inibire l'indurimento di alcuni adesivi.3 Per il rovere e gli altri legni ricchi di tannini ciò significa spatole in plastica o in acciaio inossidabile, niente lana d'acciaio o limatura di ferro vicino alla colla fresca, morsetti puliti con tamponi protettivi e un giunto di prova quando si cambia colla.
Indurimento: quando il giunto raggiunge la piena resistenza?
Un giunto che esce dai morsetti non è finito. Il FPL osserva che dopo la pressatura gli adesivi richiedono di solito da ore a settimane per sviluppare la piena resistenza.3 La stessa EN 204 prova dopo sette giorni in clima normalizzato, e la scheda tecnica del PVAc che abbiamo esaminato indica che la resistenza all'acqua finale D3 o D4 si raggiunge dopo sette giorni.1,8 I pezzi si possono lavorare molto prima, ma l'esposizione all'acqua e i carichi pesanti devono attendere l'indurimento completo.
Diagnosi delle linee di colla difettose
La tabella dei difetti del PVAc dell'associazione tedesca dei produttori di adesivi offre una prima diagnosi utile:4
- Linea di colla ben visibile, film lucido negli avvallamenti: pressione troppo bassa o cattivo accoppiamento. Aumentate la pressione, migliorate le superfici del giunto.
- Il giunto si apre, film di colla strappato: tempo di pressatura troppo breve. Pressate più a lungo o a temperatura più alta, oppure riducete l'umidità del legno.
- Una colla normalmente trasparente indurisce bianca e friabile: sotto la temperatura minima di filmazione. Riscaldate la colla, il legno e il locale.
- Il giunto si apre, nessuna bagnatura visibile: troppo poca colla, oppure è stato superato il tempo aperto. Stendete più colla, assemblate più in fretta, evitate le correnti d'aria.
- Il giunto si apre dopo l'indurimento ad alta frequenza: temperatura troppo alta. Abbassatela, accorciate il ciclo, allungate il raffreddamento.
- La colla indurisce lentamente, i tempi di pressatura si allungano: legno troppo umido.
- Scarsa bagnatura e colla alterata nel colore sui legni oleosi: incollate solo legno appena piallato, pulite la superficie e fate incollaggi di prova.
Salute e normativa: diisocianati e formaldeide
Due norme UE incidono sulla scelta della colla nel 2026. Primo, dal 24 agosto 2023, le sostanze e le miscele con lo 0,1% o più di diisocianati, che comprendono molti adesivi PUR e reticolanti isocianici, possono essere usate a livello industriale o professionale solo dopo che il datore di lavoro si è assicurato che gli utilizzatori abbiano completato una formazione sull'uso sicuro. La formazione deve essere documentata e rinnovata almeno ogni cinque anni.5 Sotto lo 0,1% l'obbligo di formazione non si applica.5
Secondo, dal 6 agosto 2026 i mobili e gli articoli a base di legno non possono essere immessi sul mercato UE se rilasciano più di 0,062 mg/m³ di formaldeide nella prova in camera prevista dalla voce 77 dell'allegato XVII del REACH; per gli altri articoli il limite è di 0,080 mg/m³.6 Il PVAc semplice non è a base di formaldeide, mentre MUF, UF e PRF lo sono. Per pannelli e mobili incollati con questi sistemi, chiedete una prova di conformità. La nostra guida ai pannelli in legno massello spiega che cosa significa per l'acquisto di pannelli.
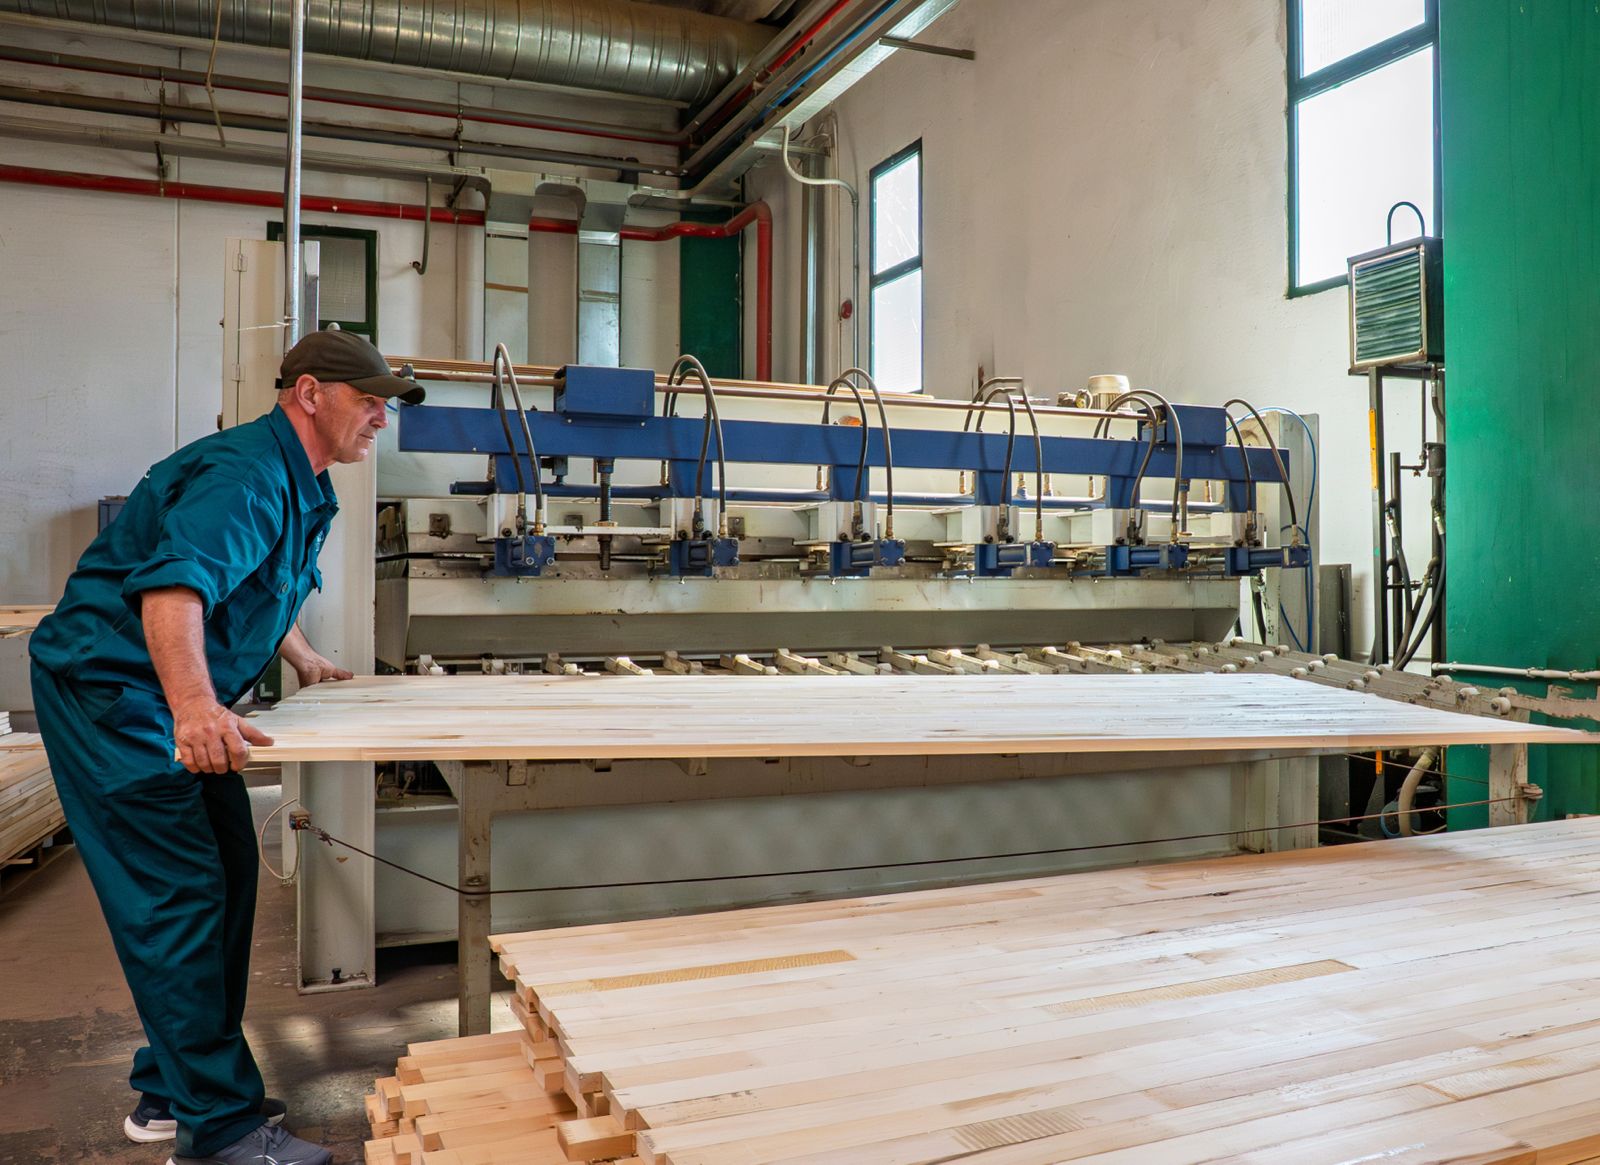
Come incolliamo da SARAL
Che cosa chiedere a un fornitore di pannelli o componenti incollati
- Quale adesivo e quale classe? Il tipo (PVAc, PVAc reticolato, MUF, PUR) e la sua classe EN 204, oppure la norma strutturale che rispetta.
- È a base di formaldeide? Se sì, la prova di conformità alla voce 77 del REACH per l'articolo finito.
- Umidità all'incollaggio e alla consegna, e quanto possono differire i listelli tra loro.
- Tempo tra piallatura e incollaggio, soprattutto per il rovere e le altre specie ricche di estrattivi.
- Pressione, tempo di pressatura e condizionamento prima della levigatura, o almeno come il produttore li controlla.
- Limiti di qualità della linea di colla, come spessore massimo della linea di colla e giunti aperti, scritti nella descrizione della classe.
- Dati sulla resistenza al calore, se rilevanti, espressi come valore EN 14257, non come «supera la WATT 91».
Domande frequenti
Colla per legno D3 o D4: quale usare?
La D3 per mobili da interni, cucine, bagni e ovunque ci siano acqua occasionale o umidità elevata; la D4 per pezzi che restano bagnati a lungo e per serramenti esterni rivestiti. Nessuna delle due è un adesivo strutturale.1
La colla per legno D3 è impermeabile?
Resistente all'acqua, non impermeabile. Un giunto D3 deve ancora reggere 2 N/mm² dopo quattro giorni in acqua fredda e tornare a 8 N/mm² dopo una nuova essiccazione, ma non è fatto per l'immersione prolungata o per le intemperie.1
Qual è la colla migliore per le sedie in legno?
Per le sedie da interni la scelta abituale è un buon PVAc di classe D3 su giunti ben accoppiati e con umidità omogenea. Accoppiamento, umidità e pressione contano più della marca: i giunti delle sedie sopportano carichi ripetuti, e il PVAc scorre sotto sforzo costante.1,3 Il nostro articolo sulla produzione di sedie spiega come si provano i giunti delle sedie.
Quanto tempo deve asciugare la colla D3?
Per un PVAc D3/D4, i giunti di costa richiedono almeno 15 minuti in pressa a 20 °C, e la resistenza all'acqua finale si raggiunge dopo sette giorni.8 Consultate la scheda tecnica della vostra colla, perché i tempi variano da un prodotto all'altro.