Che cos'è una colla PUR monocomponente
Una colla poliuretanica monocomponente per legno è un prepolimero isocianico liquido: una resina le cui molecole portano ancora gruppi isocianato reattivi. La scheda tecnica di Henkel per una PUR strutturale la descrive semplicemente come un prepolimero isocianico, senza solventi e senza formaldeide, che indurisce con l'umidità dell'aria e quella del legno.6 In laboratorio non si miscela nulla. Il secondo «componente» è l'acqua.
Quando i gruppi isocianato incontrano l'acqua reagiscono, reticolano in un film solido di poliuretano e liberano anidride carbonica. È quel gas che fa uscire la colla PUR dal giunto sotto forma di schiuma. Il Forest Products Laboratory dell'USDA (FPL) descrive gli adesivi isocianici come reattivi con l'acqua, «con produzione di gas CO₂ (schiumatura)», e classifica i poliuretani mono- e bicomponenti come riempitivi, resistenti all'acqua e all'umidità e «ampiamente usati per applicazioni strutturali in Europa», compresi lamellare, LVL e legno lamellare a strati incrociati.7 Henkel aggiunge che una leggera schiumatura durante l'indurimento è una parte normale della reazione.6
Poiché la PUR indurisce chimicamente, non si rammollisce di nuovo con il calore, come può fare una colla termoplastica PVAc. È questa la sua principale attrattiva in falegnameria. I suoi limiti sono altrettanto specifici: ha bisogno di umidità per indurire, ha bisogno di pressione mentre indurisce e la colla non indurita è un sensibilizzante delle vie respiratorie e della pelle. La guida alle colle per legno confronta tutte le famiglie di adesivi e spiega le classi D; questo articolo approfondisce la PUR.
Umidità: un reagente, non un nemico
Con la colla PVAc il legno umido è un problema, perché la colla deve perdere acqua per fare presa. Con la PUR è il contrario. Il FPL osserva che molti adesivi richiedono una bassa umidità del legno per penetrare correttamente, mentre isocianati e poliuretani «hanno bisogno di un po' d'acqua per indurire e possono persino funzionare meglio a umidità più elevata».7
Le schede tecniche lo quantificano:
- Limite inferiore. La PUR 501.0 di Kleiberit non va usata su materiali a base di legno sotto il 5% di umidità.2 L'omologazione tecnica generale tedesca per l'edilizia (abZ) della gamma di PUR strutturali di Henkel richiede almeno l'8% per gli incollaggi portanti.1
- Intervallo di lavoro. Kleiberit indica l'8–12% come umidità ideale del legno per la sua versione lenta 501.6.8 I tempi di pressatura approvati da Henkel sono definiti al 12% di umidità del legno e al 65% di umidità relativa.1
- Temperatura. Kleiberit chiede supporti riscaldati ad almeno 18 °C e nessun impiego sotto i +5 °C.2 L'omologazione strutturale chiede legno a 18 °C o più, un ambiente a 20 °C o più, ed è stata dimostrata solo fino a 35 °C di temperatura del legno.1
Quando il legno è molto secco, i produttori consentono di aggiungere acqua. Kleiberit indica una nebulizzazione fine di circa 20 g/m² d'acqua, oppure il calore tra 40 °C e 80 °C, come modi per accelerare la reticolazione.2 Per l'incollaggio strutturale, la norma europea sugli adesivi PUR, la EN 15425, tratta la nebulizzazione d'acqua solo in un'appendice informativa che non la consente né la vieta.9 In pratica è un processo che devono approvare il produttore della colla e l'organismo di prova, non qualcosa da improvvisare.
Tempo aperto, tempo di pressatura e temperatura
Le colle PUR si vendono in diverse velocità, e la velocità è un compromesso: un tempo aperto lungo dà più tempo per l'assemblaggio ma tiene i pezzi più a lungo in pressa. La 501.0 di Kleiberit, per uso generale, indica un tempo aperto di circa 20–25 minuti a 20 °C e 50% di umidità relativa, ridotto da calore, umidità elevata o aggiunta d'acqua.2 I suoi tempi di pressatura dipendono fortemente dalla temperatura:2
Mostra i dati
| Temperatura | Tempo minimo di pressatura |
|---|---|
| 20 °C | 60 min |
| 40 °C | 30 min |
| 60 °C | 10 min |
| 80 °C | 5 min |
I tempi dipendono fortemente dalla temperatura e dall'umidità disponibile. Lavorazione dopo circa 2–3 ore, resistenza finale dopo circa 24 ore. Fonte: Klebchemie M. G. Becker, scheda tecnica KLEIBERIT 501.0, stato al 28.11.2022.
Anche fuori dalla pressa il giunto non è finito. Kleiberit consente la lavorazione dopo circa 2–3 ore e indica la resistenza finale dopo circa 24 ore.2 Per confronto, la colla PVAc D3 dello stesso produttore richiede almeno 15 minuti in pressa per gli incollaggi di costa a 20 °C, 5 minuti con preriscaldo a 50 °C e 2 minuti a 80 °C, e raggiunge la resistenza all'acqua finale dopo sette giorni.3
PUR strutturale: il nome del prodotto indica il tempo di attesa
Nella gamma strutturale di Henkel il codice del prodotto è l'orologio. In «HB S309», le cifre prima del 9 finale indicano il tempo di attesa massimo in minuti tra spalmatura e pressatura a 20 °C, 65% di umidità relativa e 12% di umidità del legno: 30 minuti. La gamma va da 2 a 180 minuti.1 L'omologazione fissa poi un tempo minimo di pressatura o di indurimento per ogni prodotto. Un tempo di attesa più lungo significa una pressatura più lunga:
Mostra i dati
| Tempo di attesa max. (dal codice del prodotto) | Tempo min. di pressatura o indurimento | |
|---|---|---|
| HB S029 | 2 min | 4 min |
| HB S049 | 4 min | 8 min |
| HB S109 | 10 min | 20 min |
| HB S209 | 20 min | 45 min |
| HB S309 | 30 min | 75 min |
| HB S509 | 50 min | 125 min |
| HB S709 | 70 min | 180 min |
| HB S1809 | 180 min | 375 min |
Gli incollaggi di faccia con linee di colla fino a 0,3 mm richiedono più tempo: 90 min fino alla HB S309, 210 min per la HB S709. Faggio: almeno 150 min. Fonte: DIBt (2024), omologazione tecnica generale per l'edilizia Z-9.1-765 del 25 novembre 2024, sezioni 2.1 e 3.2.3 e tabella 5.
Sono minimi per linee di colla sottili su conifere. Per gli incollaggi di faccia con linee di colla fino a 0,3 mm, l'omologazione fissa 90 minuti per i prodotti più rapidi fino alla S309, che salgono a 210 minuti per la S709 e a 555 minuti per la S1809.1 Durante il tempo di pressatura e di indurimento non sono ammessi carichi meccanici, salvo quelli minimi dovuti alla movimentazione dei pezzi.1
Pressione, riempimento delle fessure e schiuma
«Riempitiva» è la proprietà della PUR più fraintesa. La schiuma riempie davvero una fessura, e il FPL classifica la PUR come riempitiva.7 Ma le omologazioni strutturali sono scritte per linee di colla sottili: non più di 0,1 mm per giunti a pettine e incollaggi di costa e non più di 0,3 mm per gli incollaggi di faccia.1 La classificazione europea delle colle PUR strutturali è costruita sulla stessa idea: la EN 15425 prova gli adesivi per giunti a pettine con una linea di colla sottile, per «impieghi generali» a 0,3 mm e per «impieghi speciali» a 0,5 mm.10 Un giunto che si affida a un millimetro di schiuma è fuori da tutte queste classi.
È la pressione a mantenere sottile la linea di colla mentre la schiuma cerca di aprirla. Kleiberit chiede almeno 0,6 N/mm² per laminazione e incollaggio di costa e afferma che più intensamente la colla reticola sotto pressione, più alta sarà la capacità portante successiva.2 L'omologazione di Henkel chiede almeno 1,0 N/mm² per l'incollaggio di faccia di douglasia o larice, e almeno 1,2 N/mm² per il faggio.1 Per l'incollaggio di costa di tavole in pannelli monostrato, scala la pressione con lo spessore delle lamelle: 0,6 N/mm² fino a 25 mm, 0,8 N/mm² fino a 35 mm e 1,0 N/mm² fino a 48 mm.1
L'accoppiamento conta quanto la pressione. Per l'incollaggio di costa con i prodotti più rapidi, l'omologazione ammette che la larghezza di una tavola piallata vari di non più di 0,05 mm su tutta la lunghezza.1 Siamo molto lontani da «tanto la schiuma riempie».
D4 e resistenza al calore sull'etichetta di una PUR
La maggior parte delle colle PUR da laboratorio è venduta come «D4». A rigore, la EN 204, la norma alla base delle classi D1–D4, classifica gli adesivi termoplastici come il PVAc.11 Gli adesivi termoindurenti per impieghi non strutturali hanno classi proprie, da C1 a C4, nella EN 12765.12 In pratica i produttori di PUR fanno provare le loro colle con le sequenze D4 della EN 204, e la scheda della 501.0 di Kleiberit cita un rapporto di prova ift Rosenheim per la D4.2 Leggete D4 su un flacone di PUR come un'indicazione sulla resistenza all'acqua nei giunti non strutturali, nello stesso senso che ha su un flacone di PVAc.
La resistenza al calore è il punto in cui la PUR si differenzia di più. Kleiberit descrive la linea di colla della 501.0 come altamente resistente al calore e provata secondo la EN 14257, la prova WATT 91, ma la scheda non riporta alcun valore.2 La EN 14257 misura la resistenza a 80 °C e non fissa alcuna soglia di superamento, quindi chiedete il valore misurato in N/mm², non «supera la WATT 91».13 La guida alle colle per legno spiega questa prova in dettaglio.
PUR strutturale: EN 15425, omologazioni e limite dei 60 °C
Il legno portante è un mondo diverso dai mobili. La EN 15425 classifica gli adesivi PUR monocomponenti in base alla loro idoneità per prodotti strutturali in legno in condizioni climatiche definite. Si applica solo alla produzione in stabilimento, non all'incollaggio in cantiere, ed esclude il legno modificato come quello acetilato o trattato termicamente.9 Le prove vanno ben oltre una prova a taglio: comprendono delaminazione, una prova di danneggiamento da acido, l'effetto del ritiro del legno sulla resistenza a taglio, lo scorrimento viscoso in clima ciclico e una prova di carico di lunga durata perpendicolare alla linea di colla, la cosiddetta prova in serra (glasshouse test).10
La norma è appena cambiata. Allo stato di ottobre 2026 l'edizione in vigore è la EN 15425:2023+A1:2026, pubblicata nel giugno 2026; l'edizione tedesca è la DIN EN 15425:2026-08.9,14
Una stringa di classificazione riassume il risultato. I prodotti strutturali più lenti di Henkel sono classificati «EN 15425 I 90 GP 0,3 w» per le conifere comprese nella loro omologazione, e i più rapidi «I 70 FJ 0,1 w».1 «GP 0,3» e «FJ 0,1» sono la categoria d'impiego e lo spessore di linea di colla provato descritti sopra. Le omologazioni aggiungono poi i limiti pratici. Quella di Henkel copre incollaggi fino a una temperatura dell'elemento di 60 °C, esclude il legno trattato con preservanti chimici o ritardanti di fiamma e ne consente l'uso solo agli stabilimenti in possesso di un attestato per l'incollaggio di legno portante secondo la DIN 1052-10.1
La PUR è una delle tre famiglie di adesivi che si trovano nei documenti strutturali. Un produttore tedesco di lamellare dichiara MUF secondo la EN 301 per il suo lamellare di abete rosso.15 La valutazione tecnica europea di Pollmeier per la sua trave in LVL di faggio BauBuche GL75 ammette adesivi PRF secondo la EN 301 o PUR secondo la EN 15425, tipo I.16 Un produttore svizzero dichiara PUR secondo la EN 15425 con primer per il suo lamellare di faggio e di frassino.17 L'articolo sul faggio nelle costruzioni tratta questi prodotti.
Faggio e rovere: perché le latifoglie hanno bisogno di un primer
La PUR incolla bene l'abete rosso. Le latifoglie dense sono più difficili. Uno studio su frassino, faggio, rovere e abete rosso incollati con PUR 1K ha rilevato che un trattamento con primer «è in grado di migliorare in modo significativo la qualità dell'incollaggio delle latifoglie», con effetti variabili secondo la specie e la lavorazione della superficie.4 Il primer è una soluzione acquosa diluita applicata a pennello o a spruzzo prima della colla.
L'omologazione tedesca della gamma PUR di Henkel mostra che cosa significa in produzione. Per le conifere il primer è facoltativo; per il faggio è obbligatorio, e un solo prodotto, la HB S309, è approvato:1
| Requisito | Abete rosso, abete bianco, pino | Faggio |
|---|---|---|
| Prodotti adesivi approvati | Da HB S049 a HB S1809 | Solo HB S309 |
| Primer | Facoltativo (PR 3105) | PR 3105 in soluzione acquosa al 10%, su entrambe le facce |
| Grammatura del primer e tempo di reazione | – | 20 ± 2,5 g/m², 10–20 min |
| Grammatura dell'adesivo | 140–180 g/m² | 160–180 g/m² |
| Tempo di attesa dalla spalmatura alla pressatura | Fino a 30 min per la HB S309 | Almeno 10, al massimo 30 min |
| Pressione minima | Non fissata nell'omologazione | 1,2 N/mm² |
| Tempo minimo di pressatura con HB S309, linea di colla 0,3 mm | 90 min | 150 min |
| Giunti a pettine | Senza primer, 120–160 g/m² | Primer PR 3105, 120–160 g/m², indurimento di almeno 150 min |
Fonte: DIBt (2024), omologazione tecnica generale per l'edilizia Z-9.1-765 del 25 novembre 2024, tabelle 2–5 e sezioni 3.2.2–3.2.4.
Il legno lamellare a strati incrociati mostra lo stesso schema. In uno studio su pannelli X-Lam di faggio e di faggio-abete rosso, la PUR 1K senza primer ha dato i risultati peggiori nei pannelli interamente di faggio, con forte delaminazione e bassa resistenza a taglio, mentre con il primer si avvicinava alla MUF; nei pannelli faggio-abete gli adesivi si comportavano in modo simile.18,19 Nessuno degli adesivi rispettava i limiti di delaminazione scritti per l'X-Lam di conifere.19 Le latifoglie più leggere si comportano meglio: l'X-Lam di betulla e di pioppo tremolo incollato con PUR 1K ha raggiunto resistenze a taglio dell'incollaggio di 3,9 e 3,3 N/mm², contro 1,9 N/mm² dell'abete rosso, ma ha mancato di poco il limite del 10% di delaminazione totale.19
Per il rovere vale la stessa cautela. Lo studio sul primer comprendeva il rovere, e il FPL osserva che le sostanze estrattive acide di alcune querce possono inibire l'indurimento dell'adesivo.4,7 Il nostro articolo sulla giunzione a pettine mostra quanto il sistema adesivo cambi la resistenza dei giunti a pettine in faggio e betulla.
Hot melt PUR per bordi e profili
Un secondo ramo della famiglia PUR non vede mai un flacone di colla. Gli hot melt PUR sono solidi a temperatura ambiente, vengono fusi in macchine sigillate e applicati a caldo, come un normale adesivo termofusibile. Il FPL descrive gli hot melt convenzionali come rapidi nel raggiungere la resistenza al raffreddamento ma più deboli degli adesivi per legno convenzionali e solo moderatamente resistenti all'umidità.7 Gli hot melt PUR reattivi aggiungono una seconda fase: dopo il raffreddamento continuano a reagire con l'umidità.
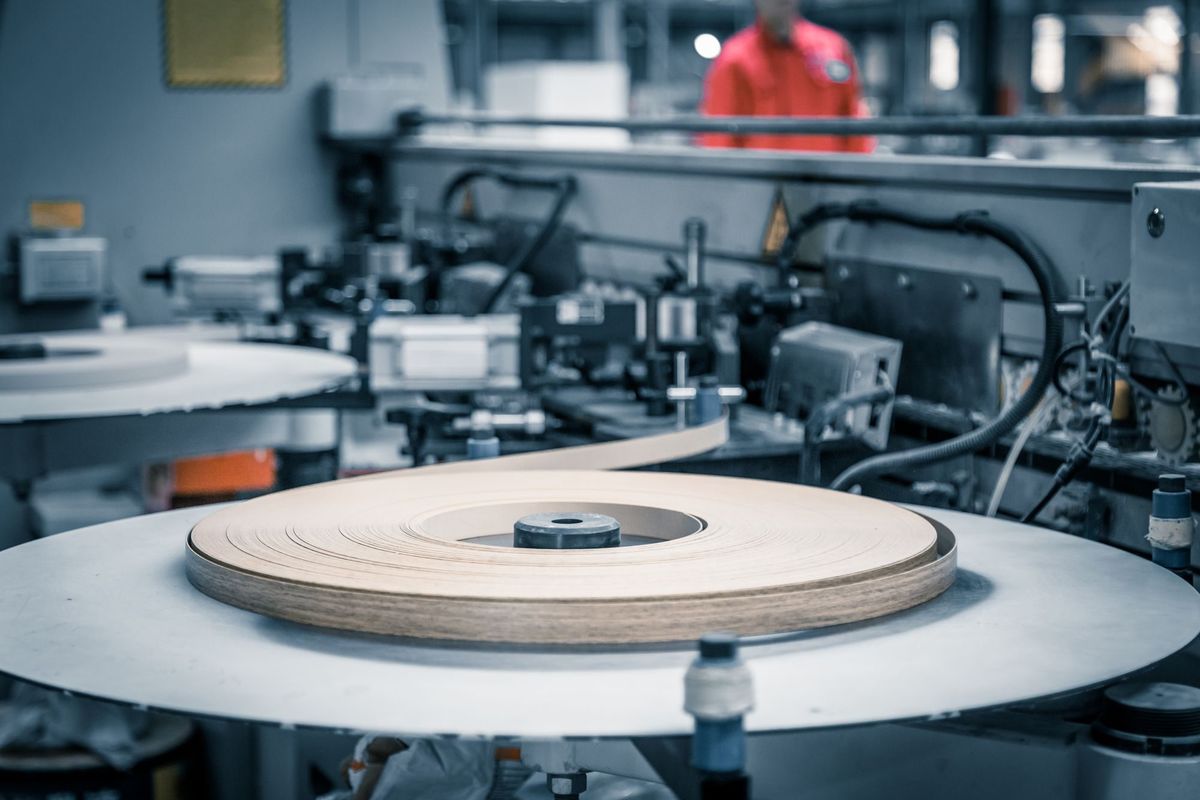
La scheda tecnica di Jowat per un hot melt PUR da bordatura riporta i numeri. Si lavora a 100–120 °C, ha un tempo aperto di circa 7 secondi a 120 °C e un intervallo di rammollimento di circa 65 °C, e richiede circa 4–7 giorni per completare la reazione, a seconda delle condizioni ambientali.20 Fino ad allora l'incollaggio è ancora in parte termoplastico. La stessa scheda chiede supporti ad almeno 18 °C, contenitori a tenuta di umidità e agenti di lavaggio speciali; il materiale reticolato nella macchina va sciolto con un detergente dedicato.20 La stessa scheda elenca come impieghi bordi in plastica, in carta impregnata di resina, in alluminio pretrattato e in tranciato.20 Gli hot melt PUR servono anche a rivestire profili: la stampa di settore riporta un prodotto Kleiberit per il rivestimento di profili e pellicole in PVC per finestre con resistenza al calore fino a 150 °C, a seconda del supporto, e resistenza al freddo fino a −40 °C.21
PUR e PVAc a confronto
Confrontare due colle dello stesso produttore elimina gran parte del rumore pubblicitario. Ecco la PUR per uso generale di Kleiberit e la sua PVAc D3/D4, come le descrivono le schede tecniche:
| Proprietà | KLEIBERIT 501.0 (PUR 1K) | KLEIBERIT 303.0 (PVAc) |
|---|---|---|
| Come indurisce | Reagisce con l'umidità dell'aria e del legno | Dispersione, perde acqua |
| Classe di durabilità (EN 204) | D4 | D3; D4 con il 5% di indurente |
| Tempo aperto a 20 °C | Circa 20–25 min | 6–10 min |
| Tempo di pressatura a 20 °C | Da 60 min | Da 15 min (incollaggio di costa) |
| Tempo di pressatura a 80 °C | Da 5 min | Da 2 min (incollaggio di costa) |
| Umidità del legno | Non sotto il 5% (materiali a base di legno) | 8–10% per interni, 10–14% per finestre |
| Temperatura minima di lavoro | Supporti a 18 °C o più; mai sotto i +5 °C | Non sotto i +10 °C; ideale 18–20 °C |
| Pressione | Almeno 0,6 N/mm² per laminazione e incollaggio di costa | 0,7–1 N/mm² per incollaggio di lamelle e laminati |
| Grammatura | 100–200 g/m², su un lato (il pezzo meno poroso) | 150–200 g/m² per il legno massiccio; su entrambi i lati per le latifoglie |
| Pronto all'uso | Lavorazione dopo 2–3 h; resistenza finale dopo circa 24 h | Resistenza all'acqua finale D3/D4 dopo 7 giorni |
| Pulizia | Detergente KLEIBERIT 820.0 | Acqua |
Fonte: Klebchemie M. G. Becker, schede tecniche KLEIBERIT 501.0 (stato al 28.11.2022) e KLEIBERIT 303.0.
La tabella spiega la consueta divisione dei compiti. La PVAc è più rapida, si pulisce con l'acqua e va bene per la maggior parte dei mobili da interno. La PUR si guadagna il suo posto dove i giunti restano bagnati, dove la colla non deve rammollire con il calore, dove si incollano materiali oleosi o misti o dove serve un incollaggio strutturale senza formaldeide. Anche la PVAc bicomponente raggiunge la D4, ma il suo indurente è un prodotto da etichettare. Controllate nella sua scheda di dati di sicurezza la presenza di diisocianati: l'obbligo di formazione REACH segue il contenuto del prodotto, non il nome della famiglia di colle.3,5
Salute e regola sui diisocianati
La PUR non indurita è un pericolo chimico; quella indurita no. Il FPL definisce i diisocianati sensibilizzanti in grado di causare asma professionale, afferma che va evitato il contatto cronico con adesivi EPI, PEP e PUR non induriti e che gli adesivi isocianici correttamente induriti non sono considerati pericolosi nei prodotti in legno incollati.7 Le indicazioni di pericolo della PUR lenta di Kleiberit comprendono H334 (può provocare sintomi allergici o asmatici o difficoltà respiratorie se inalato) e H317 (può provocare una reazione allergica cutanea).8 Henkel indica guanti e occhiali di sicurezza come buona pratica nella manipolazione della sua PUR strutturale.6
Il REACH, allegato XVII, voce 74, ne fa un obbligo di legge. Dal 24 agosto 2023 i prodotti con lo 0,1% o più di diisocianati possono essere usati a livello industriale o professionale solo dopo che il datore di lavoro ha accertato che gli utilizzatori hanno completato una formazione. Dal 24 febbraio 2022 questi prodotti devono riportare la dicitura «A partire dal 24 agosto 2023 è necessaria una formazione adeguata prima dell'uso industriale o professionale».5 La norma prevede tre livelli di formazione:5
- Formazione generale per ogni uso industriale e professionale: chimica, tossicità, esposizione, sensibilizzazione, dispositivi di protezione, pulizia e rifiuti.
- Formazione intermedia aggiuntiva per la manipolazione di miscele aperte a temperatura ambiente, l'applicazione a rullo, a pennello, per immersione e per colata, la spruzzatura in cabina ventilata, la lavorazione di pezzi non completamente induriti, la pulizia e i rifiuti.
- Formazione avanzata aggiuntiva per la manipolazione di articoli non completamente induriti e ancora caldi, la manipolazione aperta di formulazioni oltre i 45 °C, la manutenzione e le riparazioni che richiedono l'accesso alle apparecchiature e la spruzzatura fuori cabina.
Un falegname che stende la PUR con un rullo o un pennello rientra quindi nel gruppo intermedio. Una linea che apre un'unità per hot melt PUR per manutenzione rientra nel gruppo avanzato, perché la colla fusa è manipolata oltre i 45 °C. Il datore di lavoro deve documentare la formazione, che va rinnovata almeno ogni cinque anni.5 Chi è stato formato poco prima della scadenza dell'agosto 2023 deve rinnovarla entro l'agosto 2028.
Errori comuni con la colla PUR
- Incollare legno secchissimo in un ambiente freddo. Sotto i limiti di umidità e temperatura del produttore la colla indurisce lentamente o in modo incompleto.1,2
- Togliere i morsetti quando la schiuma sembra dura. La pellicola superficiale indurisce per prima. Rispettate i tempi di pressatura, che a 20 °C arrivano a un'ora o più.1,2
- Affidarsi alla schiuma. Una linea di colla spessa è debole. Le omologazioni per gli incollaggi portanti si fermano a 0,3 mm.1
- Pressione insufficiente. La schiuma apre i giunti. Mantenete almeno la pressione minima del produttore, 0,6 N/mm² in una scheda per uso in laboratorio e 1,2 N/mm² per il faggio strutturale.1,2
- Saltare il primer sulle latifoglie dense quando il produttore lo richiede.1,4
- Lasciare un contenitore aperto in laboratorio. La PUR reagisce con l'umidità dell'aria. Kleiberit indica circa nove mesi di conservazione in contenitori sigillati a 20 °C e chiede di usare rapidamente i contenitori aperti.2
- Lasciarla indurire sugli attrezzi. Pulite gli attrezzi subito dopo l'uso con il detergente indicato dal produttore. La PVAc si lava con l'acqua; la PUR no, e l'hot melt PUR reticolato in una macchina richiede un detergente dedicato.2,3,20
Come incolliamo in SARAL
Che cosa chiedere a un fornitore di pezzi incollati con PUR
- Quale adesivo, esattamente? Nome del prodotto e tipo: PUR 1K, hot melt PUR, PVAc 2K, MUF o EPI.
- Quale classificazione? D4 secondo la EN 204 per i pezzi non strutturali; tipo EN 15425 e omologazione per i pezzi portanti, con l'elenco delle specie approvate.
- Primer? Per faggio, rovere e frassino, se è stato usato un primer e con quale diluizione e grammatura.
- Umidità e temperatura del legno all'incollaggio, e il tempo di pressatura e la pressione effettivamente usati.
- Spessore della linea di colla, soprattutto per giunti a pettine e incollaggi di faccia.
- Resistenza al calore come numero, un valore EN 14257 in N/mm², se i pezzi staranno vicino a fonti di calore o al sole.
- Registrazioni della formazione sui diisocianati del personale che la applica, se fate audit ai fornitori.
Le stesse domande valgono per i componenti per serramenti e mobili acquistati già pronti: la linea di colla si decide in pressa.
Domande frequenti
La colla poliuretanica per legno è migliore della vinilica?
Non in generale. La PVAc è più rapida e più semplice per i mobili da interno asciutti: una PVAc D3 richiede 15 minuti in pressa a 20 °C, contro i 60 minuti di una PUR dello stesso produttore.2,3 La PUR è la scelta migliore per l'impiego in ambiente umido, il calore, i materiali misti e l'incollaggio strutturale senza formaldeide, a condizione che il legno sia abbastanza umido e il giunto ben serrato.
La colla PUR è impermeabile?
Le colle PUR da laboratorio sono di solito provate in classe D4, la più alta classe di resistenza all'acqua per i giunti non strutturali, che presuppone comunque che i serramenti esterni siano protetti da un rivestimento.2,11 Il FPL descrive i poliuretani come resistenti all'acqua e all'umidità ma con una resistenza limitata a cicli prolungati e ripetuti di bagnatura ed essiccazione.7
Quanto tempo impiega la colla PUR a indurire?
Per una PUR per uso generale: in pressa almeno 60 minuti a 20 °C o 5 minuti a 80 °C, lavorazione dopo 2–3 ore, resistenza piena dopo circa 24 ore.2 I prodotti PUR strutturali richiedono da pochi minuti a diverse ore, a seconda del prodotto.1 Gli hot melt PUR continuano a reagire per giorni.20
Serve una formazione per usare la colla PUR?
Nell'UE sì, per l'uso professionale e industriale di prodotti con lo 0,1% o più di diisocianati. Cercate la dicitura sulla formazione sulla confezione. Sotto lo 0,1% l'obbligo di formazione non si applica.5
Come si pulisce la colla PUR?
Rimuovete la colla fuoriuscita e pulite gli attrezzi prima che la colla indurisca, con il detergente indicato dal produttore; la PUR non si lava con l'acqua come la PVAc. Indossate i guanti: la PUR non indurita è un sensibilizzante cutaneo.2,3,8