Qué es una cola PUR monocomponente
Una cola de poliuretano monocomponente para madera es un prepolímero de isocianato líquido: una resina cuyas moléculas aún conservan grupos isocianato reactivos. La ficha técnica de Henkel de un PUR estructural lo describe sin rodeos como un prepolímero de isocianato, sin disolventes y sin formaldehído, que cura con la humedad del aire y la humedad de la madera.6 En el taller no se mezcla nada. El segundo «componente» es el agua.
Cuando los grupos isocianato encuentran agua, reaccionan, se reticulan formando una película sólida de poliuretano y liberan dióxido de carbono. Ese gas es la razón de que la cola PUR salga espumando de una junta. El Forest Products Laboratory (FPL) del USDA describe los adhesivos de isocianato como reactivos con el agua, «produciendo gas CO₂ (espumado)», y clasifica los poliuretanos de uno y dos componentes como rellenadores de holguras, resistentes al agua y a la humedad y «muy utilizados en aplicaciones estructurales en Europa», incluidos la madera laminada encolada, el LVL y la madera contralaminada.7 Henkel añade que un ligero espumado durante el endurecimiento es parte normal de la reacción de curado.6
Como el PUR cura químicamente, no vuelve a reblandecerse al calentarse, como puede ocurrir con una cola PVAc termoplástica. Ese es su principal atractivo en carpintería. Sus límites son igual de concretos: necesita humedad para curar, necesita presión mientras cura y la cola sin curar es un sensibilizante respiratorio y cutáneo. La guía de colas para madera compara todas las familias de adhesivos y explica las clases D; este artículo profundiza en el PUR.
La humedad: un reactivo, no un enemigo
Con la cola PVAc, la madera húmeda es un problema, porque la cola tiene que perder agua para fraguar. Con el PUR es al revés. El FPL señala que muchos adhesivos necesitan una humedad baja de la madera para penetrar bien, mientras que los isocianatos y los poliuretanos «necesitan algo de agua para curar e incluso pueden comportarse mejor con un contenido de humedad más alto».7
Las fichas técnicas le ponen cifras:
- Límite inferior. El PUR 501.0 de Kleiberit no debe utilizarse en tableros derivados de la madera con menos de un 5 % de humedad.2 La homologación técnica general alemana (abZ) de la gama de PUR estructural de Henkel exige al menos un 8 % para las uniones portantes.1
- Rango de trabajo. Kleiberit indica un 8–12 % como humedad ideal de la madera para su versión lenta 501.6.8 Los tiempos de prensado homologados de Henkel se definen con un 12 % de humedad de la madera y un 65 % de humedad relativa.1
- Temperatura. Kleiberit pide soportes calentados al menos a 18 °C y no utilizar la cola por debajo de +5 °C.2 La homologación estructural pide madera a 18 °C o más y un local a 20 °C o más, y solo se ha demostrado hasta 35 °C de temperatura de la madera.1
Cuando la madera está muy seca, los fabricantes permiten añadir agua. Kleiberit menciona una pulverización fina de unos 20 g/m² de agua, o calor entre 40 °C y 80 °C, como formas de acelerar la reticulación.2 Para el encolado estructural, la norma europea de adhesivos PUR, la EN 15425, trata la pulverización de agua solo en un anexo informativo que ni la permite ni la prohíbe.9 En la práctica, eso significa que la pulverización es un proceso que deben aprobar el fabricante de la cola y el organismo de ensayo, no algo para improvisar.
Tiempo abierto, tiempo de prensado y temperatura
Las colas PUR se venden por velocidades, y la velocidad es un compromiso: un tiempo abierto largo da más tiempo para montar, pero mantiene las piezas más tiempo en los sargentos. El 501.0 de uso general de Kleiberit indica un tiempo abierto de unos 20–25 minutos a 20 °C y un 50 % de humedad relativa, que se acorta con el calor, la humedad alta o la humedad añadida.2 Sus tiempos de prensado dependen mucho de la temperatura:2
Ver los datos
| Temperatura | Tiempo mínimo de prensado |
|---|---|
| 20 °C | 60 min |
| 40 °C | 30 min |
| 60 °C | 10 min |
| 80 °C | 5 min |
Los tiempos dependen mucho de la temperatura y de la humedad disponible. Mecanizado al cabo de unas 2–3 horas, resistencia final al cabo de unas 24 horas. Fuente: Klebchemie M. G. Becker, ficha técnica de KLEIBERIT 501.0, versión del 28.11.2022.
Incluso fuera de la prensa, la unión no está terminada. Kleiberit permite mecanizar al cabo de unas 2–3 horas y da la resistencia final al cabo de unas 24 horas.2 Como comparación, la cola PVAc D3 del mismo fabricante necesita al menos 15 minutos en los sargentos para juntas de canto a 20 °C, 5 minutos con precalentamiento a 50 °C y 2 minutos a 80 °C, y alcanza su resistencia final al agua al cabo de siete días.3
PUR estructural: el nombre del producto indica el tiempo de espera
En la gama estructural de Henkel, el código del producto es el reloj. En «HB S309», las cifras anteriores al 9 final indican el tiempo de espera máximo en minutos entre la aplicación y el prensado a 20 °C, un 65 % de humedad relativa y un 12 % de humedad de la madera: 30 minutos. La gama va de 2 a 180 minutos.1 La homologación fija después un tiempo mínimo de prensado o de curado para cada referencia. A mayor tiempo de espera, mayor tiempo de prensado:
Ver los datos
| Tiempo de espera máx. (según el código del producto) | Tiempo mín. de prensado o curado | |
|---|---|---|
| HB S029 | 2 min | 4 min |
| HB S049 | 4 min | 8 min |
| HB S109 | 10 min | 20 min |
| HB S209 | 20 min | 45 min |
| HB S309 | 30 min | 75 min |
| HB S509 | 50 min | 125 min |
| HB S709 | 70 min | 180 min |
| HB S1809 | 180 min | 375 min |
Los encolados de caras con líneas de cola de hasta 0,3 mm necesitan más: 90 min hasta la HB S309 y 210 min para la HB S709. Haya: al menos 150 min. Fuente: DIBt (2024), homologación técnica general Z-9.1-765 de 25 de noviembre de 2024, apartados 2.1 y 3.2.3 y tabla 5.
Son mínimos para líneas de cola finas en coníferas. Para el encolado de caras con líneas de cola de hasta 0,3 mm, la homologación fija 90 minutos para las referencias más rápidas hasta la S309, que suben a 210 minutos para la S709 y a 555 minutos para la S1809.1 No se admite carga mecánica durante el tiempo de prensado y curado, salvo las cargas menores de mover las piezas.1
Presión, relleno de holguras y espuma
«Rellena holguras» es la propiedad del PUR que peor se interpreta. La espuma sí rellena una holgura, y el FPL clasifica el PUR como rellenador de holguras.7 Pero las homologaciones estructurales están redactadas para líneas de cola finas: no más de 0,1 mm para empalmes dentados y encolados de cantos estrechos, y no más de 0,3 mm para encolados de caras.1 La clasificación europea de las colas PUR estructurales se basa en la misma idea: la EN 15425 ensaya adhesivos para empalmes dentados con una línea de cola fina, para «usos generales» a 0,3 mm y para «usos especiales» a 0,5 mm.10 Una unión que depende de un milímetro de espuma queda fuera de todos ellos.
La presión es lo que mantiene fina la línea de cola mientras la espuma intenta abrirla. Kleiberit pide al menos 0,6 N/mm² para el laminado y el encolado de cantos y afirma que cuanto más intensamente reticula la cola bajo presión, mayor es su capacidad de carga posterior.2 La homologación de Henkel pide al menos 1,0 N/mm² para el encolado de caras de abeto de Douglas o alerce, y al menos 1,2 N/mm² para el haya.1 Para el encolado de cantos estrechos de tablas en tableros de una capa, ajusta la presión al grosor de la lama: 0,6 N/mm² hasta 25 mm, 0,8 N/mm² hasta 35 mm y 1,0 N/mm² hasta 48 mm.1
El ajuste importa tanto como la presión. Para el encolado de cantos estrechos con las referencias más rápidas, la homologación admite que la anchura de una tabla cepillada varíe como máximo 0,05 mm a lo largo de toda su longitud.1 Eso queda muy lejos de «ya lo rellenará la espuma».
D4 y resistencia al calor en la etiqueta de un PUR
La mayoría de las colas PUR de taller se venden como «D4». En sentido estricto, la EN 204, la norma de las clases D1–D4, clasifica los adhesivos termoplásticos como el PVAc.11 Los adhesivos termoestables para usos no estructurales tienen sus propias clases, de C1 a C4, en la EN 12765.12 En la práctica, los fabricantes de PUR hacen ensayar sus colas según las secuencias D4 de la EN 204, y la ficha del 501.0 de Kleiberit cita un informe de ensayo D4 del ift Rosenheim.2 Lea la D4 de un envase de PUR como una afirmación sobre la resistencia al agua en uniones no estructurales, en el mismo sentido que en un envase de PVAc.
La resistencia al calor es donde más se diferencia el PUR. Kleiberit describe la línea de cola del 501.0 como muy resistente al calor y ensayada según la EN 14257, el ensayo WATT 91, pero la ficha no indica ningún valor.2 La EN 14257 mide la resistencia a 80 °C y no fija un umbral de aprobación, así que pida el valor medido en N/mm², no un «supera el WATT 91».13 La guía de colas para madera explica ese ensayo en detalle.
PUR estructural: EN 15425, homologaciones y el límite de 60 °C
La madera estructural es otro mundo respecto al mueble. La EN 15425 clasifica los adhesivos PUR monocomponentes según su idoneidad para productos estructurales de madera en exposiciones climáticas definidas. Se aplica solo a la producción en fábrica, no al encolado en obra, y excluye la madera modificada, como la acetilada o la tratada térmicamente.9 Los ensayos van mucho más allá de un ensayo de cizalladura: incluyen la delaminación, un ensayo de daño por ácido, el efecto de la merma de la madera sobre la resistencia a la cizalladura, la fluencia en clima cíclico y un ensayo de carga de larga duración perpendicular a la línea de cola, el llamado ensayo de invernadero.10
La norma acaba de cambiar. A octubre de 2026, la edición vigente es la EN 15425:2023+A1:2026, publicada en junio de 2026; la edición alemana es la DIN EN 15425:2026-08.9,14
Una cadena de clasificación resume el resultado. Las referencias estructurales más lentas de Henkel están clasificadas como «EN 15425 I 90 GP 0,3 w» para las coníferas de su homologación, y las más rápidas como «I 70 FJ 0,1 w».1 «GP 0,3» y «FJ 0,1» son la categoría de uso y el grosor de línea de cola ensayado descritos más arriba. Las homologaciones añaden después los límites prácticos. La de Henkel cubre uniones hasta una temperatura del elemento de 60 °C, excluye la madera tratada con protectores químicos o ignífugos y solo permite su uso a fábricas con certificado para el encolado de madera estructural según la DIN 1052-10.1
El PUR es una de las tres familias de adhesivos que se encuentran en los documentos estructurales. Un fabricante alemán de madera laminada encolada declara MUF según la EN 301 para su madera laminada de pícea.15 La Evaluación Técnica Europea de Pollmeier para su viga de LVL de haya BauBuche GL75 admite adhesivos PRF según la EN 301 o PUR según la EN 15425, tipo I.16 Un productor suizo declara PUR según la EN 15425 con imprimación para su madera laminada encolada de haya y de fresno.17 El artículo sobre el haya en la construcción trata estos productos.
Haya y roble: por qué las frondosas necesitan imprimación
El PUR encola bien la pícea. Las frondosas densas son más difíciles. Un estudio de fresno, haya, roble y pícea encolados con PUR 1K concluyó que un tratamiento con imprimación «puede mejorar significativamente la calidad del encolado de las frondosas», con efectos que variaban según la especie y según cómo se había mecanizado la superficie.4 La imprimación es una solución acuosa diluida que se aplica a brocha o pulverizada antes de la cola.
La homologación alemana de la gama PUR de Henkel muestra lo que eso significa en producción. Para las coníferas, la imprimación es opcional; para el haya es obligatoria, y solo hay una referencia homologada para ella, la HB S309:1
| Requisito | Pícea, abeto, pino | Haya |
|---|---|---|
| Referencias de adhesivo homologadas | De la HB S049 a la HB S1809 | Solo HB S309 |
| Imprimación | Opcional (PR 3105) | PR 3105 en solución acuosa al 10 %, en ambas caras |
| Gramaje de imprimación y tiempo de reacción | – | 20 ± 2,5 g/m², 10–20 min |
| Gramaje de adhesivo | 140–180 g/m² | 160–180 g/m² |
| Tiempo de espera, de la aplicación al prensado | Hasta 30 min con HB S309 | Mínimo 10, máximo 30 min |
| Presión mínima | No fijada en la homologación | 1,2 N/mm² |
| Tiempo mínimo de prensado con HB S309, línea de cola de 0,3 mm | 90 min | 150 min |
| Empalmes dentados | Sin imprimación, 120–160 g/m² | Imprimación PR 3105, 120–160 g/m², curado mínimo de 150 min |
Fuente: DIBt (2024), homologación técnica general Z-9.1-765 de 25 de noviembre de 2024, tablas 2–5 y apartados 3.2.2–3.2.4.
La madera contralaminada muestra el mismo patrón. En un estudio de CLT de haya y de haya-pícea, el PUR 1K sin imprimación dio los peores resultados en los paneles de solo haya, con una delaminación alta y una resistencia a la cizalladura baja, mientras que con imprimación se acercó al MUF; en los paneles de haya-pícea, los adhesivos se comportaron de forma similar.18,19 Ninguno de los adhesivos cumplió los límites de delaminación redactados para el CLT de coníferas.19 Las frondosas más ligeras se comportan mejor: el CLT de abedul y de álamo temblón encolado con PUR 1K alcanzó resistencias a la cizalladura de la unión de 3,9 y 3,3 N/mm², frente a 1,9 N/mm² de la pícea, pero no llegó por poco al límite del 10 % de delaminación total.19
Para el roble se aplica la misma cautela. El estudio de la imprimación incluía el roble, y el FPL señala que los extractivos ácidos de algunos robles pueden inhibir el curado del adhesivo.4,7 Nuestro artículo sobre el empalme dentado muestra cuánto cambia el sistema adhesivo la resistencia del finger joint en haya y abedul.
Termofusible PUR para cantos y perfiles
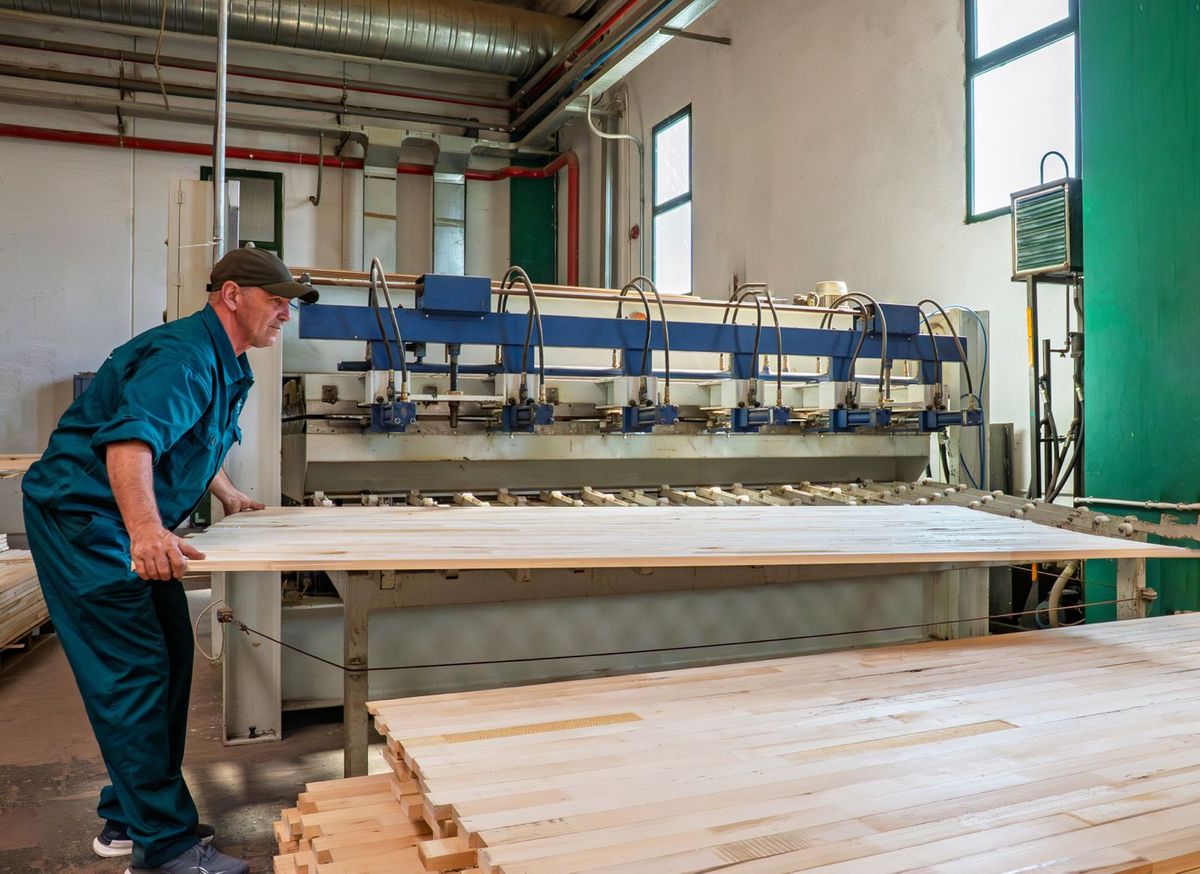
Una segunda rama de la familia PUR nunca ve un bote de cola. Los termofusibles PUR son sólidos a temperatura ambiente, se funden en máquinas estancas y se aplican en caliente, como un termofusible normal. El FPL describe los termofusibles convencionales como adhesivos que ganan resistencia rápidamente al enfriarse, pero más débiles que los adhesivos convencionales para madera y solo moderadamente resistentes a la humedad.7 Los termofusibles PUR reactivos añaden una segunda fase: tras enfriarse, siguen reaccionando con la humedad.
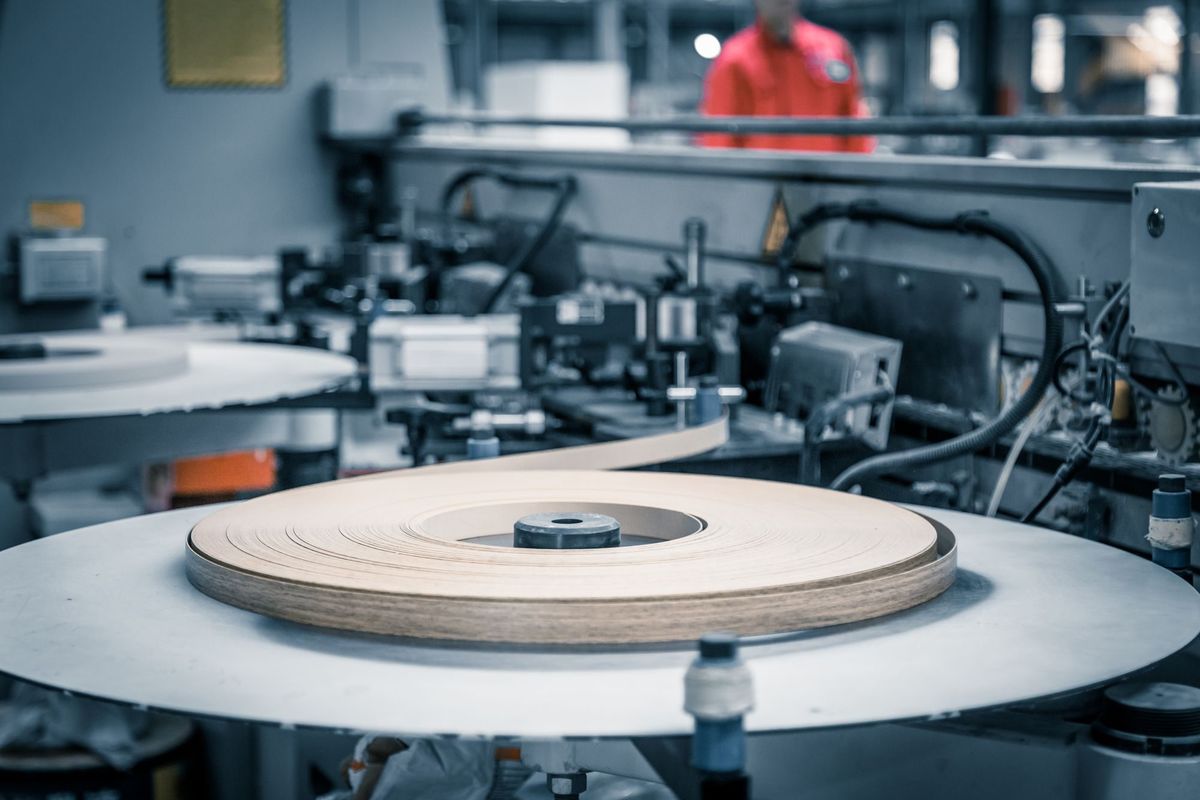
La ficha técnica de Jowat de un termofusible PUR para chapeado de cantos muestra las cifras. Se procesa a 100–120 °C, tiene un tiempo abierto de unos 7 segundos a 120 °C y un intervalo de reblandecimiento de unos 65 °C, y necesita unos 4–7 días para terminar de reaccionar, según las condiciones ambientales.20 Hasta entonces, la unión sigue siendo en parte termoplástica. La misma ficha pide soportes de al menos 18 °C, envases estancos a la humedad y agentes de purga especiales; el material reticulado dentro de la máquina tiene que disolverse con un limpiador específico.20 La misma ficha menciona como usos los cantos de plástico, de papel impregnado, de aluminio pretratado y de chapa de madera.20 Los termofusibles PUR también se usan para el revestimiento de perfiles: la prensa del sector informa de una referencia de Kleiberit para revestir perfiles de ventana de PVC y láminas con una resistencia al calor de hasta 150 °C, según el soporte, y una resistencia al frío de hasta −40 °C.21
PUR y PVAc frente a frente
Comparar dos colas del mismo fabricante elimina la mayor parte del ruido comercial. Estos son el PUR de uso general de Kleiberit y su PVAc D3/D4, tal como los describen sus fichas técnicas:
| Propiedad | KLEIBERIT 501.0 (PUR 1K) | KLEIBERIT 303.0 (PVAc) |
|---|---|---|
| Cómo cura | Reacciona con la humedad del aire y de la madera | Dispersión, pierde agua |
| Clase de durabilidad (EN 204) | D4 | D3; D4 con un 5 % de endurecedor |
| Tiempo abierto a 20 °C | Unos 20–25 min | 6–10 min |
| Tiempo de prensado a 20 °C | Desde 60 min | Desde 15 min (encolado de cantos) |
| Tiempo de prensado a 80 °C | Desde 5 min | Desde 2 min (encolado de cantos) |
| Humedad de la madera | No por debajo del 5 % (tableros derivados de la madera) | 8–10 % en interiores, 10–14 % en ventanas |
| Temperatura mínima de trabajo | Soportes a 18 °C o más; nunca por debajo de +5 °C | No por debajo de +10 °C; idealmente 18–20 °C |
| Presión | Al menos 0,6 N/mm² para laminado y encolado de cantos | 0,7–1 N/mm² para encolado de lamas y laminado |
| Gramaje | 100–200 g/m², por una cara (la pieza menos porosa) | 150–200 g/m² para madera maciza; por ambas caras en frondosas |
| Lista para el uso | Mecanizado al cabo de 2–3 h; resistencia final al cabo de unas 24 h | Resistencia final al agua D3/D4 al cabo de 7 días |
| Limpieza | Limpiador KLEIBERIT 820.0 | Agua |
Fuente: Klebchemie M. G. Becker, fichas técnicas de KLEIBERIT 501.0 (versión del 28.11.2022) y KLEIBERIT 303.0.
La tabla explica el reparto habitual de tareas. El PVAc es más rápido, se limpia con agua y sirve para la mayoría de los muebles de interior. El PUR se gana su sitio donde las uniones permanecen húmedas, donde la cola no debe reblandecerse con el calor, donde se encolan materiales grasos o mixtos o donde se exige un encolado estructural sin formaldehído. El PVAc bicomponente también alcanza la D4, pero su endurecedor es un producto que debe etiquetarse. Consulte su ficha de datos de seguridad para ver si contiene diisocianatos: la obligación de formación de REACH depende del contenido del producto, no del nombre de la familia de colas.3,5
La salud y la norma de los diisocianatos
El PUR sin curar es un peligro químico; el PUR curado no. El FPL califica los diisocianatos de sensibilizantes capaces de causar asma laboral, dice que debe evitarse el contacto crónico con adhesivos EPI, PEP y PUR sin curar y afirma que los adhesivos de isocianato correctamente curados no se consideran peligrosos en los productos de madera encolada.7 Las indicaciones de peligro del PUR lento de Kleiberit incluyen H334 (puede provocar síntomas de alergia o asma o dificultades respiratorias en caso de inhalación) y H317 (puede provocar una reacción alérgica en la piel).8 Henkel considera buena práctica utilizar guantes y gafas de seguridad al manipular su PUR estructural.6
El anexo XVII de REACH, entrada 74, lo convierte en ley. Desde el 24 de agosto de 2023, los productos con un 0,1 % o más de diisocianatos solo pueden utilizarse de forma industrial o profesional después de que el empleador se haya asegurado de que los usuarios han completado una formación. Desde el 24 de febrero de 2022, estos productos deben llevar la frase «A partir del 24 de agosto de 2023, el uso industrial o profesional requiere una formación adecuada».5 La norma establece tres niveles de formación:5
- Formación general para todo uso industrial y profesional: química, toxicidad, exposición, sensibilización, equipos de protección, limpieza y residuos.
- Formación intermedia, que se añade para la manipulación de mezclas abiertas a temperatura ambiente, la aplicación con rodillo, brocha, por inmersión y por vertido, la pulverización en cabina ventilada, el mecanizado de piezas no curadas del todo y la limpieza y los residuos.
- Formación avanzada, que se añade para la manipulación de artículos curados de forma incompleta y aún calientes, la manipulación abierta de formulaciones a más de 45 °C, el mantenimiento y las reparaciones que requieren acceso al equipo y la pulverización fuera de cabina.
Un carpintero que extiende PUR con rodillo o brocha está, por tanto, en el grupo intermedio. Una línea que abre una unidad de termofusible PUR para su mantenimiento está en el grupo avanzado, porque el material fundido se manipula a más de 45 °C. El empleador debe documentar la formación, que debe renovarse al menos cada cinco años.5 Quien se formó justo antes del plazo de agosto de 2023 tendrá que repetirla antes de agosto de 2028.
Errores habituales con la cola PUR
- Encolar madera muy seca en un local frío. Por debajo de los límites de humedad y temperatura del fabricante, la cola cura despacio o de forma incompleta.1,2
- Quitar los sargentos cuando la espuma parece dura. La piel superficial cura primero. Respete los tiempos de prensado, que a 20 °C llegan a una hora o más.1,2
- Confiar en la espuma. Una línea de cola gruesa es débil. Las homologaciones para uniones portantes se detienen en 0,3 mm.1
- Presión insuficiente. La espuma abre las juntas. Mantenga al menos la presión mínima del fabricante, 0,6 N/mm² en una ficha de taller y 1,2 N/mm² para el haya estructural.1,2
- Omitir la imprimación en frondosas densas cuando el fabricante la exige.1,4
- Dejar un envase abierto en el taller. El PUR reacciona con la humedad del aire. Kleiberit indica unos nueve meses de almacenamiento en envases cerrados a 20 °C y pide que los envases abiertos se utilicen pronto.2
- Dejar que cure en las herramientas. Limpie las herramientas justo después de usarlas con el limpiador que indique el fabricante. El PVAc se elimina con agua; el PUR no, y el termofusible PUR reticulado dentro de una máquina necesita un limpiador específico.2,3,20
Cómo encolamos en SARAL
Qué preguntar a un proveedor de piezas encoladas con PUR
- ¿Qué adhesivo, exactamente? Nombre comercial y tipo: PUR 1K, termofusible PUR, PVAc 2K, MUF o EPI.
- ¿Qué clasificación? D4 según la EN 204 para piezas no estructurales; tipo según la EN 15425 y homologación para piezas portantes, con las especies homologadas.
- ¿Imprimación? Para el haya, el roble y el fresno, si se ha utilizado imprimación y con qué dilución y gramaje.
- Humedad y temperatura de la madera al encolar, y el tiempo de prensado y la presión utilizados realmente.
- Grosor de la línea de cola, sobre todo en empalmes dentados y encolados de caras.
- La resistencia al calor como cifra, un valor según la EN 14257 en N/mm², si las piezas van a estar cerca de fuentes de calor o al sol.
- Registros de formación sobre diisocianatos del personal que la aplica, si audita a sus proveedores.
Las mismas preguntas valen para los componentes de carpintería y mueble que se compran ya fabricados: la línea de cola se decide en la prensa.
Preguntas frecuentes
¿Es mejor la cola de poliuretano para madera que la cola blanca (PVA)?
No en general. El PVAc es más rápido y más cómodo para muebles de interior secos: un PVAc D3 necesita 15 minutos en los sargentos a 20 °C, frente a 60 minutos de un PUR del mismo fabricante.2,3 El PUR es la mejor opción para servicio en húmedo, calor, materiales mixtos y encolado estructural sin formaldehído, siempre que la madera tenga humedad suficiente y la unión quede bien apretada.
¿Es impermeable la cola PUR?
Las colas PUR de taller suelen ensayarse según la D4, la clase más alta de resistencia al agua para uniones no estructurales, que aun así supone que la carpintería exterior está protegida por un recubrimiento.2,11 El FPL describe los poliuretanos como resistentes al agua y a la humedad, pero con una resistencia limitada a ciclos prolongados y repetidos de humectación y secado.7
¿Cuánto tarda en curar la cola PUR?
Para un PUR de uso general: al menos 60 minutos de apriete a 20 °C o 5 minutos a 80 °C, mecanizado al cabo de 2–3 horas y resistencia completa al cabo de unas 24 horas.2 Las referencias de PUR estructural necesitan desde unos minutos hasta varias horas, según la referencia.1 Los termofusibles PUR siguen reaccionando durante días.20
¿Necesito formación para usar cola PUR?
En la UE, sí, para el uso profesional e industrial de productos con un 0,1 % o más de diisocianatos. Busque la frase sobre formación en el envase. Por debajo del 0,1 %, la obligación de formación no se aplica.5
¿Cómo se limpia la cola PUR?
Retire las rebabas de cola y limpie las herramientas antes de que la cola cure, con el limpiador que indique el fabricante; el PUR no se elimina con agua como el PVAc. Use guantes: el PUR sin curar es un sensibilizante cutáneo.2,3,8