

La marque et le produit
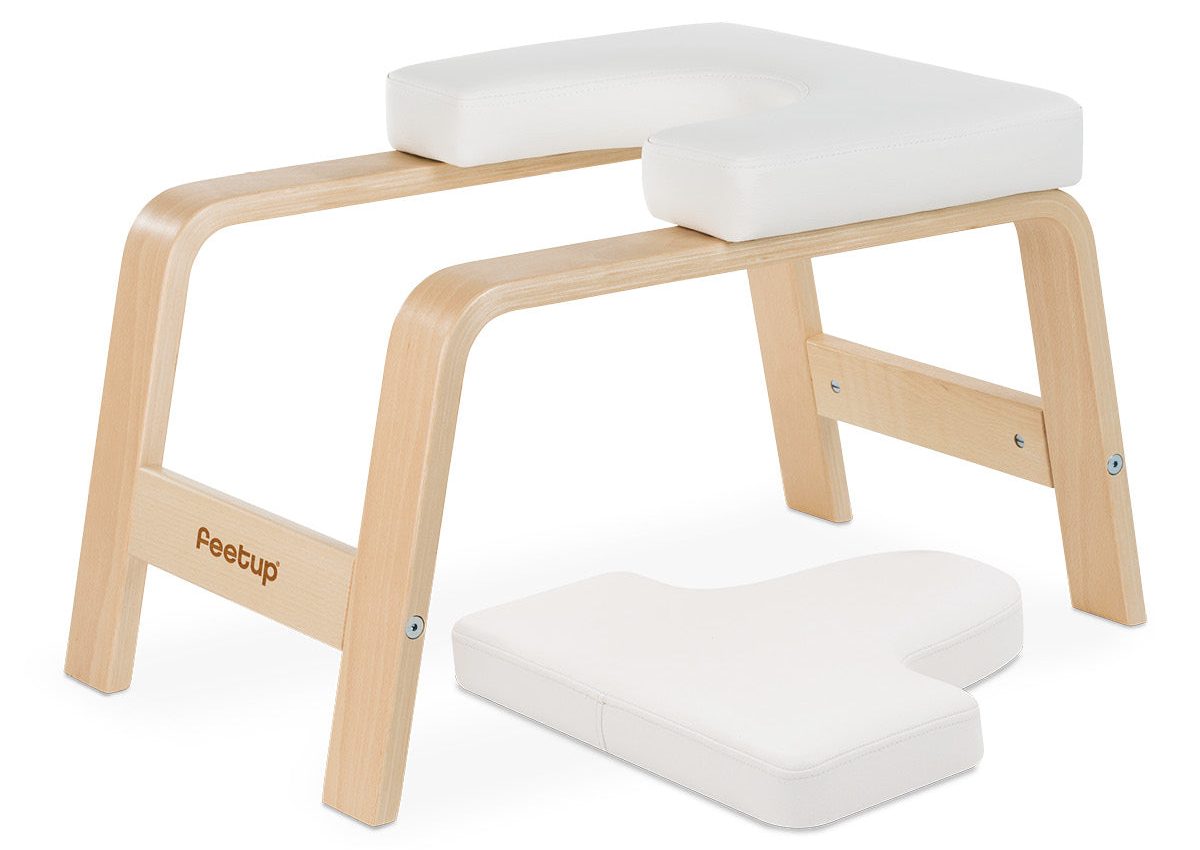
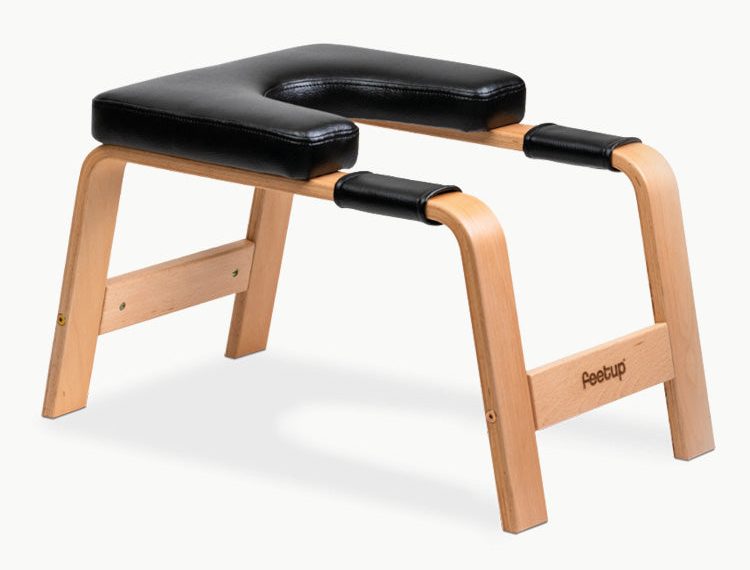
Le FeetUp® Trainer est un accessoire de yoga pour les inversions. Il ressemble à un petit tabouret ouvert surmonté d’un coussin en U : on pose les épaules sur le coussin, la tête pend librement dans l’ouverture et on tient le bâti des deux mains. La marque résume l’idée simplement : le poids du corps est réparti sur les épaules, si bien que la tête et la nuque ne portent rien.2 Le résultat est un objet à l’allure résolument exotique, plus proche d’une sculpture que de tout ce qu’on trouve dans un catalogue de meubles.
Selon la fiche produit, le Trainer mesure 64 × 40 × 40 cm et pèse environ 5 kg. Il est livré sous forme d’un bâti en bois, d’un coussin en similicuir « vegan » (une housse en tissu sur les modèles Honey Chai), d’un kit de quincaillerie pour un montage en cinq minutes environ, de supports de téléphone, d’une notice et d’une affiche d’exercices.2 FeetUp® a été fondée par le designer produit allemand Kilian Trenkle, qui est aussi l’un des propriétaires de SARAL depuis 2018. Cet article présente le projet FeetUp® tel que nous l’avons mené dans notre usine de Bălțați, dans le département de Iași.
Le défi : un bâti en contreplaqué de hêtre moulé
La plupart des meubles en bois sont faits de pièces droites. Pas le Trainer. Chaque côté du bâti est une seule pièce courbe continue qui forme la traverse supérieure et les deux pieds, et elle doit porter une personne la tête en bas. Scier cette forme dans du bois massif couperait le fil en travers à chaque courbe. Cintrer du hêtre massif à la vapeur est possible, mais une pièce cintrée d’un seul tenant risque davantage de se déformer au fil des saisons.3
La réponse a été le contreplaqué moulé : de minces plis de hêtre, encollés et pressés dans un moule à haute température jusqu’à ce que la colle prenne et que l’empilage conserve la courbure du moule. La difficulté ne tenait pas au principe, qui est ancien, mais à sa mise en œuvre avec 12 plis de contreplaqué technique de hêtre de 1,2 mm, avec la même forme à chaque fois, à raison de milliers de bâtis par mois. Rien de tout cela n’existait chez SARAL avant le projet. Le procédé a dû être construit de toutes pièces.
Ce que nous avons construit : une ligne de production en quatre mois
La construction de la ligne de production a pris quatre mois. Chaque étape a été adaptée à ce seul produit, et la ligne a été conçue pour de très grandes quantités : plus de 6 000 Trainers par mois. En pratique, cela signifie que le travail se déplace en amont. Une pièce moulée ne vaut que ce que vaut son moule : l’essentiel de l’effort porte donc sur l’outillage, les montages et les réglages du procédé avant que le premier bon bâti ne sorte de la presse.
Comment fonctionne le contreplaqué moulé pressé à chaud
Le Forest Products Laboratory américain (FPL) décrit la méthode dans son Wood Handbook. Des placages encollés sont assemblés et pressés sur ou entre des formes courbes ; on applique une pression, et souvent de la chaleur par vapeur ou par formes chauffées électriquement, jusqu’à ce que la colle prenne et maintienne l’assemblage en forme. Comme dans le contreplaqué plan, certains plis sont généralement croisés à 90° par rapport aux autres, et le fil des plis les plus épais suit normalement l’axe de la courbure pour faciliter le cintrage.3
Le FPL en énumère les avantages. Cintrer des plis minces ne sollicite les fibres que modérément : aucun étuvage n’est nécessaire et la pièce finie est plus résistante qu’une pièce d’un seul tenant cintrée selon la même courbe. Les pièces lamellées se déforment moins avec l’humidité que le bois massif cintré, et des rapports épaisseur/rayon impossibles en une seule pièce deviennent faciles. Un contreplaqué cintré et collé en une seule opération garde aussi mieux sa courbure qu’un contreplaqué plan cintré ensuite. Les coques de sièges en contreplaqué moulé en sont l’exemple classique.3
| Paramètre | Valeur |
|---|---|
| Matériau | Contreplaqué technique de hêtre |
| Nombre de plis | 12 |
| Épaisseur par pli | 1,2 mm |
| Épaisseur nominale de l’empilage | 14,4 mm (12 × 1,2 mm) |
| Joints de colle | 11 |
| Mise en forme | Pressage à chaud en moules |
Source: Données de production SARAL. L’épaisseur de l’empilage et le nombre de joints de colle sont notre calcul, avant pressage.
De l’ébauche pressée au bâti fini
Une pièce qui sort de la presse est une ébauche, pas une pièce finie. Elle doit encore être détourée, percée pour la quincaillerie d’assemblage, poncée et finie, et les traverses, le coussin et la quincaillerie doivent s’y ajuster dans des limites serrées pour que le bâti se monte en quelques minutes chez le client. Notre guide de l’usinage CNC du bois feuillu explique pourquoi des montages réguliers comptent autant que la machine elle-même quand chaque pièce doit être identique.
Matériaux et assemblages
Le hêtre s’est imposé naturellement. Il est dur, résistant et résistant à l’usure, il se colle et se finit bien, et c’est l’une des trois essences que nous travaillons chaque jour chez SARAL. Notre guide du hêtre européen détaille ses propriétés. Dans le contreplaqué moulé, le mouvement naturel du bois est maîtrisé par les plis eux-mêmes : des placages minces, collés en empilage, ne peuvent pas gonfler et se rétracter aussi librement qu’une planche massive.
Dans une pièce moulée, la colle fait partie du matériau. Elle remplit chacun des onze joints de colle entre les douze plis et détermine le comportement de la pièce à l’humidité et sous charge répétée. Notre article sur le collage du bois feuillu explique les classes de colles et les règles d’humidité qui s’appliquent à tout produit en bois collé.
Les deux flancs moulés sont reliés par des traverses droites au moyen des boulons et ferrures du kit de quincaillerie : c’est pourquoi le Trainer est livré à plat et se monte en cinq minutes environ.2 Un assemblage démontable de ce type doit être conçu à l’opposé d’un assemblage collé de meuble : assez serré pour ne pas prendre de jeu sous un corps en mouvement, et assez reproductible pour que n’importe quel bâti s’adapte à n’importe quel jeu de traverses. Des patins antidérapants en caoutchouc, que la marque présente comme brevetés, empêchent le bâti de glisser au sol.2
Le coussin d’épaules et l’atelier de garnissage de SARAL
Le coussin est la seule partie du Trainer en contact avec le corps, et il supporte toute la charge. Il est garni de similicuir, un tissu enduit de polyuréthane souvent vendu sous le nom de « faux cuir » ou de « cuir vegan ». À strictement parler, ce n’est pas du cuir : la norme européenne EN 15987 définit les termes clés du commerce du cuir et l’usage qui doit être fait du mot « cuir ».4 Les supports textiles revêtus de ce type sont testés à l’abrasion sur leur face enduite selon une méthode Martindale qui leur est propre, l’EN ISO 5470-2.5 Notre article sur le garnissage des chaises en bois explique plus en détail les mousses, les revêtements et les essais d’abrasion.
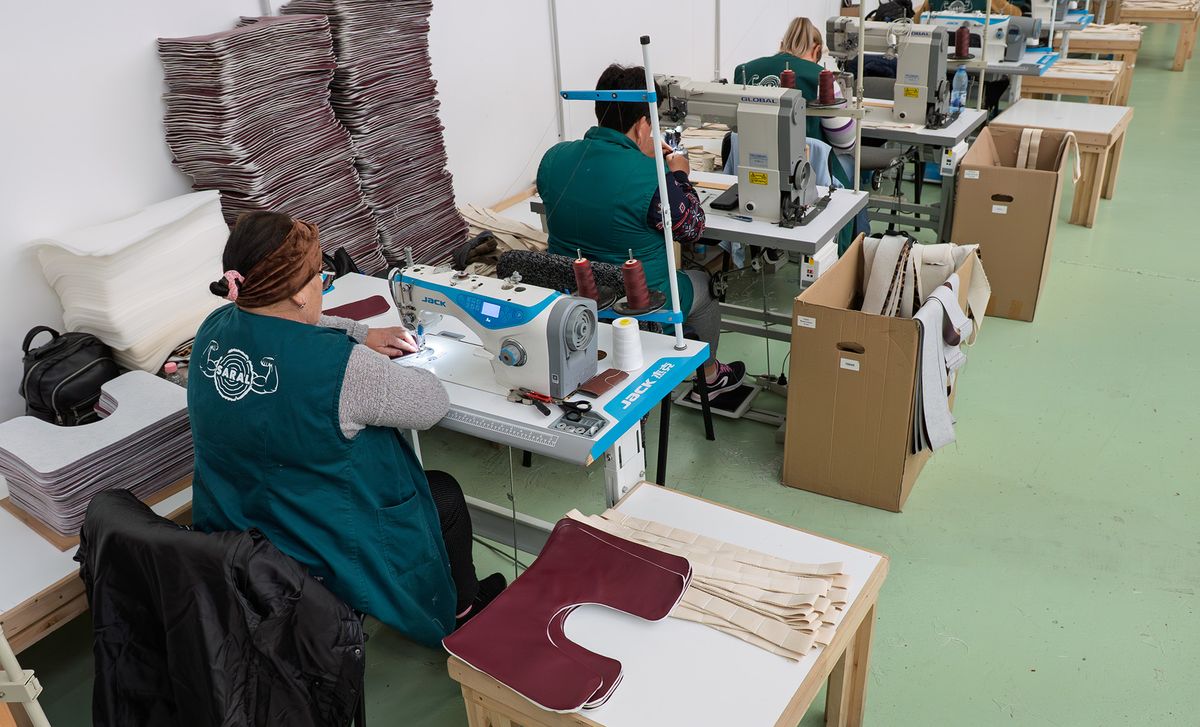
Pour le coussin d’épaules en similicuir, SARAL a créé son propre atelier de garnissage, entré en service en 2021. Le faire en interne a permis de développer la base du coussin, la mousse et la housse à côté du bâti sur lequel ils reposent, plutôt que chez un fournisseur. La marque vend aussi des coussins et des poignées de rechange, ces dernières faites du même matériau que les coussins.6 Découvrez notre page garnissage et couture.
Le contrôle qualité et l’essai à 900 kg
Pour un produit qui tient une personne la tête en bas, la résistance n’est pas un argument de vente mais une condition préalable. Le Trainer a subi un essai de résistance à l’Université technique de Brunswick (TU Braunschweig), en Allemagne. Il a résisté à une force de plus de 900 kg appliquée directement sur le coussin d’épaules : la charge traversait à la fois le coussin, le bâti moulé et les assemblages, comme lorsque le produit est utilisé.
Pour situer ce chiffre, une étude de chercheurs de la London School of Hygiene and Tropical Medicine et de l’Organisation mondiale de la santé a estimé la masse corporelle moyenne d’un adulte à 70,8 kg en Europe, 80,7 kg en Amérique du Nord et 62,0 kg dans le monde.1 La charge d’essai représente environ 13 fois le chiffre européen et 11 fois le chiffre nord-américain.
Ce rapport est une marge, pas un poids d’utilisateur autorisé. Une charge d’essai statique est appliquée lentement, alors qu’une personne qui monte en inversion d’un élan sollicite le bâti de façon dynamique, et l’usage répété ajoute la fatigue. C’est pourquoi les méthodes d’essai du meuble comme l’EN 1728 combinent essais statiques et essais de durabilité pour la résistance et la durabilité des structures d’assise.7 Les conseils de la marque vont dans le même sens : elle invite les utilisateurs à penser à la direction et à la vitesse de leur mouvement plutôt qu’à une limite de poids.2 Pour le fonctionnement des essais statiques et de fatigue sur les chaises, consultez notre article sur les chaises pour collectivités.
Emballé, notices comprises, prêt à expédier
Le Trainer ne quitte pas SARAL en pièces détachées. Chaque unité part dans son emballage de vente final, avec ses notices, prête à être expédiée au client final : bâti, coussin, kit de quincaillerie ainsi que les imprimés et accessoires énumérés sur la fiche produit.2 Pour la marque, cela supprime toute une étape de la chaîne d’approvisionnement ; pour nous, cela signifie que le dernier poste de la ligne est un poste d’emballage, pas une palette de pièces. Les lignes d’emballage, l’entrepôt et la logistique font partie de nos services supplémentaires.
Les résultats en chiffres
Un autre résultat n’est pas un chiffre mais un atelier. La ligne de garnissage et de couture née avec le coussin du Trainer travaille désormais aussi pour d’autres produits, dont la sangle en coton du FlexBuddy®.
Ce que nous avons appris
- Avec les pièces moulées, la qualité se décide avant que la presse ne se ferme. Les moules, la préparation des placages et l’encollage déterminent le résultat ; le contrôle après coup ne peut que séparer les bonnes pièces des mauvaises.
- Concevoir pour le volume change les questions de conception. À des milliers d’unités par mois, quelques secondes par opération et un montage qui n’a jamais besoin de réglage comptent plus que n’importe quelle machine.
- Le garnissage a sa place à côté du bâti. Développer le coussin dans le même bâtiment que le bâti a raccourci chaque boucle de modification, et nous a donné un atelier qui sert à bien plus qu’un seul produit.
- Un essai externe donne un chiffre que chacun peut vérifier. Un essai universitaire sur le produit complet, chargé là où l’utilisateur le charge, en dit plus que n’importe quel calcul sur une pièce isolée.
Si vous avez un produit qui demande son propre procédé plutôt qu’un procédé standard, notre équipe de conception produit travaille du modèle CAO et paramétrique jusqu’à la ligne.
Liste des produits
Les produits FeetUp® issus de ce projet :
- FeetUp® Trainer
- FeetUp® Cushion
- FeetUp® Cushion 2.0
- FeetUp® Handgrips
- FeetUp® Coasters (supports de téléphone)
Questions fréquentes
En quoi est fait le FeetUp Trainer ?
Les flancs sont des pièces moulées, pressées à chaud à partir de 12 plis de contreplaqué technique de hêtre de 1,2 mm. Le coussin d’épaules est garni de similicuir, un tissu enduit de polyuréthane, ou d’une housse en tissu sur certains modèles.2
Quel poids le FeetUp Trainer peut-il supporter ?
Lors d’un essai à la TU Braunschweig, le Trainer a résisté à plus de 900 kg appliqués directement sur le coussin d’épaules. Il s’agit d’une charge d’essai statique, environ 13 fois la masse corporelle moyenne d’un adulte européen, et non d’une limite de poids pour l’utilisateur.1
Comment fabrique-t-on le contreplaqué moulé ?
De minces placages sont encollés, empilés et pressés dans un moule courbe, généralement à chaud, jusqu’à ce que la colle prenne. La pièce conserve la forme du moule et est plus stable qu’un bois massif cintré selon la même courbe.3