


Pourquoi abouter ?
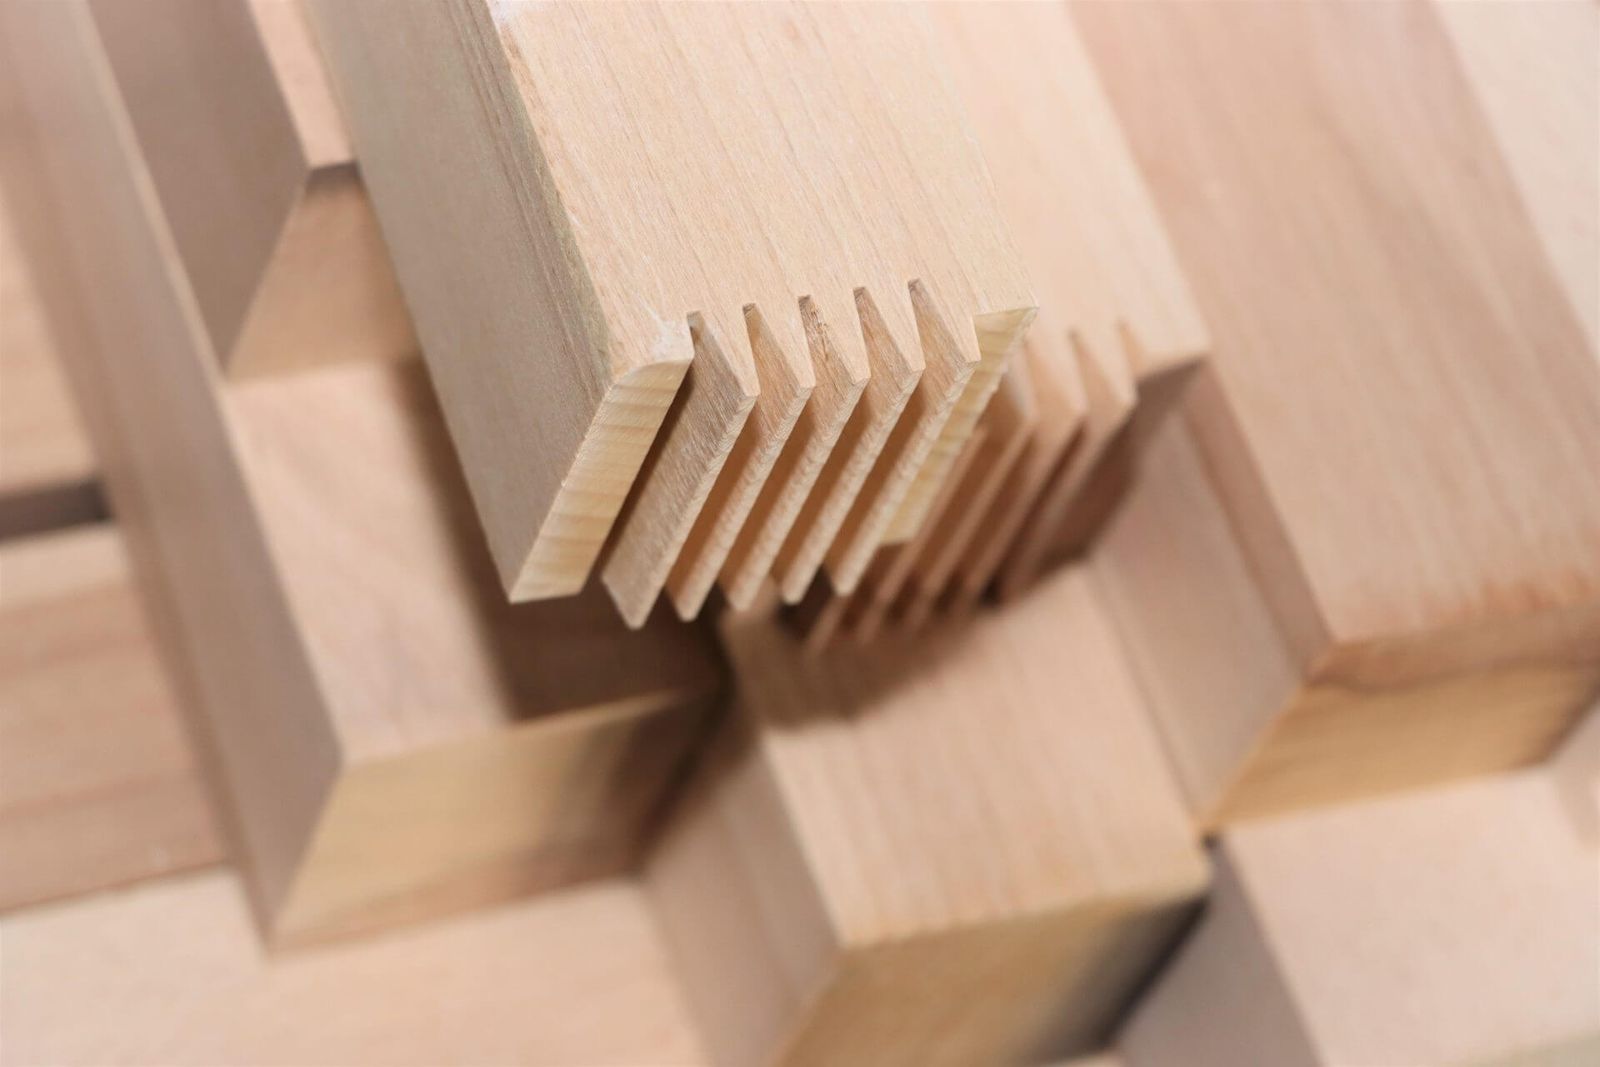
Les grumes de feuillus donnent rarement de longues planches sans défauts. Nœuds, fentes, poches d’écorce et défauts de couleur découpent chaque planche en tronçons plus courts de bois sain. Un fabricant de meubles qui a besoin de lamelles de 2 m peut soit acheter de coûteux sciages longs sans défauts, soit purger les défauts de sciages ordinaires et réassembler bout à bout les morceaux sains. C’est cette seconde voie qu’emprunte l’aboutage par entures multiples (Keilzinkung en allemand, îmbinare în dinți en roumain).
C’est aussi la raison pour laquelle le bois abouté passe pour un compromis. Les acheteurs recherchent « bois abouté ou bois massif » et « keilgezinktes Holz Tragfähigkeit » parce qu’ils soupçonnent l’enture d’être un point faible. Ils ont en partie raison. La question est de savoir à quel point, sous quelle charge, et si cela compte pour la pièce concernée. Cet article y répond à partir des données d’ingénierie, portant pour l’essentiel sur le hêtre, le bouleau et le chêne.
L’aboutage se situe au milieu d’une chaîne : les planches séchées sont scannées ou marquées, une tronçonneuse d’optimisation purge les défauts, et les morceaux sains sont profilés, encollés et pressés en longueurs continues. Ces longueurs deviennent les lamelles des panneaux lamellés-collés, des marches d’escalier, des cadres et des moulures.
Anatomie d’une enture : longueur, pas, tête et pente
Coller deux planches bout à bout par des faces planes ne fonctionne pas. Le bois de bout absorbe la colle et offre peu de surface de collage : un simple joint bout à bout n’atteint donc qu’environ 25 % de la résistance en traction du bois parallèlement au fil, même avec des techniques particulières.1
La solution est géométrique. Le bois est environ dix fois plus résistant en traction qu’en cisaillement : une enture en biseau ou à entures multiples doit donc offrir une surface collée d’au moins dix fois la section de la pièce pour approcher la résistance du bois sans défauts. Les entures d’une pente de 1 sur 12 ou plus faible donnent la résistance la plus élevée ; 1 sur 8 est courant pour les aboutages structuraux de contreplaqué.1 Un aboutage à entures multiples est une enture en biseau repliée de nombreuses fois : il obtient cette surface collée sur une faible longueur et avec moins de pertes.
Quatre dimensions décrivent un profil d’enture :
- Longueur des dents : la profondeur à laquelle les dents pénètrent dans le bois.
- Pas : la distance d’une dent à la suivante.
- Largeur de tête : le méplat à l’extrémité de chaque dent. Le FPL note qu’avec une pente de 1 sur 12 la tête ne doit pas dépasser 0,8 mm d’épaisseur, et que 0,4–0,8 mm est à peu près le minimum pratique pour des têtes usinées.1
- Pente : elle découle des trois précédentes. Des têtes fines et des dents longues donnent une pente faible et une grande surface collée.
| Étude et bois | Longueur des dents | Pas | Largeur de tête | Pression d’aboutage | Colle |
|---|---|---|---|---|---|
| Aicher et al. 2001, lamelles de lamellé-collé de hêtre | 20 mm | 6 mm | 1,2 mm | Relevée par rapport aux résineux | Mélamine (EN 301) |
| Stolze & Militz 2024, hêtre et bouleau | 16,05 mm | 3,8 mm | – | 15 N/mm² hêtre, 11 N/mm² bouleau | PUR, MUF, PRF |
| Ayarkwa et al. 2000, trois feuillus tropicaux | 18 mm (meilleur des trois) | – | – | 4–12 N/mm² | Résorcinol-formol |
| Özçifçi & Yapıcı 2008, hêtre, chêne et autres | 21 mm (le plus résistant essayé) | – | – | – | PVAc (meilleur résultat) |
| Règles empiriques du FPL | Pente 1:8 courante, 1:12 la plus résistante | – | ≤ 0,8 mm à 1:12 ; 0,4–0,8 mm en pratique | – | – |
Le profil d’Aicher correspond à une pente d’environ 1:8,3 (notre calcul : moitié du pas moins la tête, rapportée à la longueur des dents). Source: Aicher, Höfflin & Behrens (2001) ; Stolze & Militz (2024) ; Ayarkwa, Hirashima & Sasaki (2000) ; Özçifçi & Yapıcı (2008) ; Frihart & Hunt (2021), FPL Wood Handbook chap. 10.
Profils structuraux et profils courts pour le meuble
Les profils structuraux sont longs. Une étude sur le lamellé-collé de hêtre a utilisé des dents de 20 mm de long, au pas de 6 mm, avec des têtes de 1,2 mm, l’une des deux géométries les plus courantes en Allemagne à l’époque.5 Une étude de 2024 a taillé son profil standard avec une fraise recommandée pour les aboutages structuraux selon l’EN 14080 : pas de 3,8 mm, longueur de dent réglée à 16,05 mm.2 Les aboutages non structuraux du meuble et de la menuiserie utilisent des dents bien plus courtes, qui gaspillent moins de bois et se dissimulent plus facilement.1
Entures verticales et horizontales
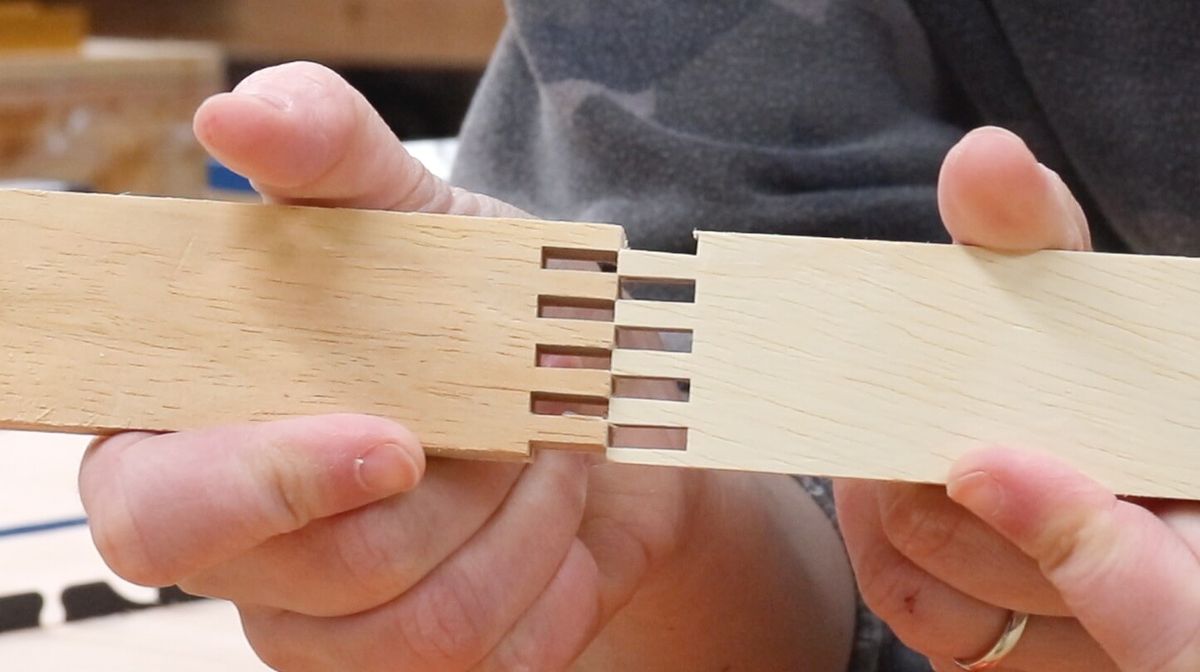
Une enture peut être taillée de façon que son profil apparaisse sur la face large de la planche, enture verticale, ou sur le chant, enture horizontale.1 Le lamellé-collé utilise généralement des entures verticales.2 Les fabricants de panneaux choisissent souvent le profil sur chant pour que le zigzag n’apparaisse pas sur la face visible.6 Le FPL ajoute un détail de fabrication : les entures verticales durcissent plus vite que les horizontales lorsque la colle est polymérisée par chauffage haute fréquence.1
Les normes : EN 15497, EN 14080, et pourquoi les feuillus en sont exclus
Deux normes européennes couvrent l’aboutage du bois de structure :
- L’EN 15497, bois massif de structure abouté, fixe à la fois des exigences de performance et des exigences minimales de fabrication. Elle s’applique aux essences résineuses qu’elle énumère et au peuplier. Certaines dispositions peuvent être utilisées pour les feuillus, mais ces produits ne sont pas couverts.3
- L’EN 14080, bois lamellé-collé et bois massif reconstitué, s’applique au lamellé-collé fabriqué à partir des essences résineuses énumérées ou du peuplier, avec des lamelles de 6 à 45 mm d’épaisseur. Un lamellé-collé d’essences feuillues particulières peut être possible au titre de certaines de ses dispositions, mais l’annexe ZA, la partie qui relie la norme au marquage CE, ne s’applique alors pas.4
Les deux normes exigent un léger jeu en tête de chaque dent dans les aboutages structuraux. Ce jeu donne un joint de colle mince et permet à l’enture de se bloquer d’elle-même au pressage, mais il affaiblit aussi la section à la base des dents, là où la rupture tend à s’amorcer.2
Pour le feuillu, la conséquence pratique est simple. Une lamelle de hêtre ou de chêne aboutée dans un panneau de meuble, un plan de travail ou une marche d’escalier relève d’un usage non structural ou propre au produit, et non d’un élément de structure marqué CE. Sa qualité dépend de la maîtrise du procédé par le fabricant, et non d’une norme de structure.
Quelle est la résistance d’un aboutage ?
Le FPL fixe clairement le plafond : une enture en biseau, à entures multiples ou à recouvrement bien réalisée en bois de bout peut atteindre jusqu’à 90 % de la résistance en traction du bois sans défauts et se comporter à peu près comme lui. La même source ajoute un avertissement qui compte pour les chaises et pour tout ce qui est chargé de façon répétée : le nombre de cycles de charge jusqu’à la rupture d’un aboutage bien réalisé est souvent inférieur à celui du bois sans défauts.1
Hêtre et bouleau : les données de Göttingen de 2024
Le jeu de données récent le plus utile provient de l’université de Göttingen, qui a abouté des lamelles de bouleau et de hêtre sur une ligne industrielle et les a essayées en traction et en flexion.2
- Hêtre, traction : les témoins non aboutés ont atteint en moyenne 98,1 N/mm². Les lamelles au profil standard collées à la MUF ont atteint 63,1 N/mm², environ 64 % des témoins ; un profil modifié a atteint 70,5 N/mm², environ 72 %.
- Bouleau, traction : témoins 79,9 N/mm² ; PUR 61,2, MUF 57,0 et PRF 36,8 N/mm² avec le profil standard, soit environ 77 %, 71 % et 46 % des témoins.
Les pourcentages sont notre calcul à partir des moyennes publiées. Une étude plus ancienne sur des lamelles de lamellé-collé de hêtre, aboutées industriellement avec une colle mélamine, a mesuré une résistance moyenne des entures en traction de 70 ± 11 N/mm², après exclusion de deux tiges présentant une forte déviation du fil ; elle n’a pas confirmé les 80–100 N/mm² cités dans la littérature antérieure.5
Chêne et hêtre : l’effet de dents plus longues
La longueur des dents est le principal levier de conception. Dans une comparaison du hêtre d’Orient, du chêne, du pin sylvestre, du peuplier et du sapin, la résistance en flexion a augmenté avec la longueur des dents jusqu’au profil le plus long essayé, 21 mm ; le meilleur résultat a été obtenu par le hêtre avec des dents de 21 mm et une colle PVAc, à 57,4 N/mm², encore en dessous du hêtre massif.7 Une étude de 2026 sur le hêtre européen et le chêne pédonculé (Fagus sylvatica et Quercus robur) a obtenu des charges de rupture en traction allant jusqu’à 21 320 N pour le hêtre et 21 631 N pour le chêne, et a constaté que des dents plus longues et des surfaces collées plus grandes augmentaient en général à la fois la capacité et la résistance à la rupture.8 Sur trois feuillus tropicaux, un profil de 18 mm a donné les entures les plus résistantes des trois essayés, et l’efficacité de l’enture a diminué avec la densité : 88 % pour l’essence la plus légère, 78 % pour l’essence intermédiaire et 60 % pour la plus dense.9
La tendance est cohérente d’une étude à l’autre. Des dents plus longues aident, les essences denses sont plus difficiles à abouter efficacement, et c’est l’enture, et non le bois entre les entures, qui décide généralement de l’endroit où une lamelle aboutée se rompt.
La colle compte : PUR, MUF, PRF et PVAc
En Europe, les aboutages structuraux sont collés avec des colles qualifiées pour le bois porteur : mélamine-urée-formol (MUF), phénol-résorcinol-formol (PRF) et polyuréthane monocomposant (PUR). Le FPL range la mélamine-urée parmi les principales colles d’aboutage et de collage sur chant des sciages, et le PUR parmi les colles largement utilisées en Europe pour les applications structurales.1 Les aboutages non structuraux du meuble sont souvent collés à la colle vinylique en dispersion (PVAc), D3 ou D4 selon l’EN 204.6,10
Les résultats de Göttingen sur le bouleau montrent combien le système de colle peut compter en pratique. Les entures PUR et MUF étaient nettement plus résistantes que les entures PRF. Les auteurs ont relevé une odeur persistante de formaldéhyde sur les entures PRF, signe d’une polymérisation incomplète, peut-être due à une quantité insuffisante de durcisseur ou à une température de polymérisation trop basse.2 La leçon pour un acheteur n’est pas que le PRF est une mauvaise colle, mais que le dosage, la température et le temps de polymérisation font partie de la qualité de l’enture.
Deux réglementations encadrent désormais le choix de la colle. Les colles PUR contenant au moins 0,1 % de diisocyanates ne peuvent être utilisées à titre industriel ou professionnel que par des travailleurs ayant suivi une formation, une exigence de REACH en vigueur depuis le 24 août 2023, avec une formation de mise à jour au moins tous les cinq ans.11 Et depuis le 6 août 2026, les meubles et articles à base de bois mis sur le marché de l’UE ne peuvent émettre plus de 0,062 mg/m³ de formaldéhyde lors de l’essai en chambre prévu par REACH, ce qui concerne tout produit collé à la MUF ou au PRF.12 Notre article sur les colles à bois détaille les classes et les règles.
Pression d’aboutage : pourquoi le hêtre en demande plus que le bouleau ou l’épicéa
Une fois les dents encollées, les deux pièces sont poussées l’une contre l’autre sous pression d’aboutage pour que les dents s’emboîtent entièrement et que le joint de colle soit mince. Un bois plus dense en demande davantage. Dans l’étude de Göttingen, les entures ont été pressées pendant 5 secondes à 11 N/mm² pour le bouleau et à 15 N/mm² pour le hêtre, le chiffre plus élevé s’expliquant par la densité supérieure du hêtre.2 Dans l’étude sur le lamellé-collé de hêtre, la pression d’aboutage a dû être relevée par rapport à l’aboutage de lamelles résineuses.5
Plus de pression n’est pas automatiquement mieux. Dans l’étude sur les feuillus tropicaux, des pressions d’aboutage comprises entre 4 et 12 N/mm² n’ont eu aucun effet significatif sur la résistance en flexion dans la plage essayée, et la pression la plus économique différait selon l’essence.9 Le bon réglage dépend de l’essence, du profil et de la colle, et un fabricant soigneux le trouve par des essais, pas en recopiant un réglage pour résineux.
La déviation du fil : l’ennemi caché de la résistance
L’étude sur le lamellé-collé de hêtre menée par l’institut d’essais des matériaux de Stuttgart est parvenue à une conclusion nette : c’est la déviation du fil dans le bois voisin de l’enture, et non la densité, qui détermine la résistance de l’aboutage. Les lamelles issues de deux tiges à forte déviation du fil ont dû être exclues pour atteindre la moyenne de 70 N/mm², et les auteurs notent que ce type de déviation est très difficile à détecter par classement visuel dans le hêtre.5 Dans les essais de Göttingen, les rares ruptures survenues hors de l’enture étaient elles aussi surtout dues à des déviations du fil.2
Pour un acheteur, cela signifie que la qualité d’une lamelle aboutée se décide avant même la taille de l’enture. Un bois de fil droit, une purge soigneuse des défauts autour des nœuds et de leur fil tourmenté, et un séchage qui laisse le bois exempt de contraintes comptent autant que la fraise et la presse.
Profil et grammage de colle : ce que montrent les essais de flexion
L’équipe de Göttingen a aussi essayé un nouveau profil à dents rainurées transversalement, conçu pour laisser plus de place à la colle. Lors d’essais de flexion sur le bouleau, le profil standard avec MUF a atteint 60,4 N/mm², le nouveau profil avec le même grammage de colle 69,9 N/mm², et le nouveau profil avec un grammage doublé 82,0 N/mm², contre 107,5 N/mm² pour les témoins non aboutés.2
Voir les données
| Résistance en flexion | |
|---|---|
| Sans enture (témoin) | 107,5 N/mm² |
| Profil standard, 350 g/m² | 60,4 N/mm² |
| Nouveau profil, 350 g/m² | 69,9 N/mm² |
| Nouveau profil, 700 g/m² | 82,0 N/mm² |
Source: Stolze & Militz (2024), Materials 17(20), 5063, tableau 6. Bouleau (Betula), éprouvettes de 31 × 31 mm.
Ce résultat rappelle que l’enture est un produit conçu. L’EN 14080 exige que la colle mouille les dents et reflue hors de l’enture au pressage, et l’étude a doublé le grammage sur le nouveau profil pour le garantir.2 Les entures maigres, avec trop peu de colle sur les dents, sont une cause fréquente d’aboutages faibles dans la pratique.
Où le feuillu abouté a du sens
- Panneaux lamellés-collés et plans de travail. Les entures sont réparties sur de nombreuses lamelles, et le panneau est rarement sollicité en traction pure.
- Moulures, cadres, plinthes et lambris. Des longueurs droites et stables comptent plus que la résistance en traction, et les profils peints ou teintés dissimulent les entures.
- Marches d’escalier. Couramment fabriquées en abouté, mais la portée et la charge méritent attention ; notre guide des marches en chêne traite des arbitrages.
- Pièces de chaise et autres pièces soumises à des charges cycliques. À utiliser avec prudence. L’avertissement du FPL sur la durée de vie en fatigue plus faible s’applique directement aux pieds, traverses et dossiers qui subissent des milliers de cycles de charge.1
L’aboutage change aussi l’économie d’une grume. De courts morceaux sans défauts qui seraient autrement brûlés deviennent des lamelles vendables : c’est pourquoi les panneaux aboutés coûtent moins cher que les panneaux à lamelles continues, et pourquoi la technique est au cœur d’un bon rendement matière.
Comment nous aboutons chez SARAL
Les questions à poser à un fournisseur de feuillu abouté
- Usage et classe. Le produit est-il déclaré pour un usage non structural ou structural, et selon quelle norme ou évaluation ?
- Profil. Longueur et pas des dents, et si l’enture est verticale ou horizontale (visible sur la face ou sur le chant).
- Colle. Type et classe (EN 204 pour la PVAc non structurale) et, pour les systèmes à base de formaldéhyde, la preuve de conformité à la limite REACH de 2026.
- Humidité à l’aboutage et manière dont les pièces d’humidités différentes sont tenues séparées.
- Classement des morceaux sains. Quels défauts sont purgés, et comment la déviation du fil autour des nœuds est traitée.
- Maîtrise du procédé. Comment la pression d’aboutage, le grammage de colle et la polymérisation sont réglés et contrôlés, et si le fabricant essaie les entures en flexion ou en traction, et à quelle fréquence.
- Espacement et aspect des entures. Longueur minimale des morceaux, possibilité ou non qu’une enture tombe à un endroit critique de la pièce, et tri par couleur.
Si vous achetez des composants plutôt que des lamelles, ajoutez une question : où dans la pièce une enture peut-elle se trouver ?
Questions fréquentes
Le bois abouté est-il résistant ?
Suffisamment pour la plupart des usages en meuble, panneaux et menuiserie, mais pas autant que le bois sans défauts en traction. Un aboutage bien réalisé peut atteindre jusqu’à 90 % de la résistance en traction du bois sans défauts ; les entures industrielles de hêtre mesurées ont atteint environ 64–72 %.1,2
Bois abouté ou bois massif : lequel choisir ?
Choisissez du bois massif continu pour les pièces longues, fortement sollicitées ou soumises à des charges cycliques, et lorsque vous voulez un fil ininterrompu. Choisissez du bois abouté pour les panneaux, cadres, moulures et pièces où la rectitude, la stabilité et le prix comptent davantage.1
Que signifie bois abouté ?
C’est un bois obtenu en collant bout à bout des morceaux plus courts au moyen de dents effilées imbriquées. Les dents créent une surface collée bien plus grande que la section.1
Le bois abouté peut-il être utilisé en extérieur ?
Seulement avec une colle qualifiée pour cet usage. Une colle PVAc de classe D4 selon l’EN 204 ne convient à l’extérieur que si la surface est protégée par un revêtement approprié, et elle est réservée aux usages non structuraux ; les éléments de structure extérieurs exigent des colles structurales et une norme de produit de structure.3,10



