

檐口线条
可制作多种型面和尺寸
按您的图纸批量生产的实木家具零部件:腿、框架、门板、台面、檐口线条、踢脚线和雕刻件,均在我们自己的工厂锯切、窑干和加工。
我们以实木山毛榉、橡木和白蜡木制作家具零部件:橡木门板和台面,山毛榉或白蜡木的腿和框架,均按您的项目要求生产。
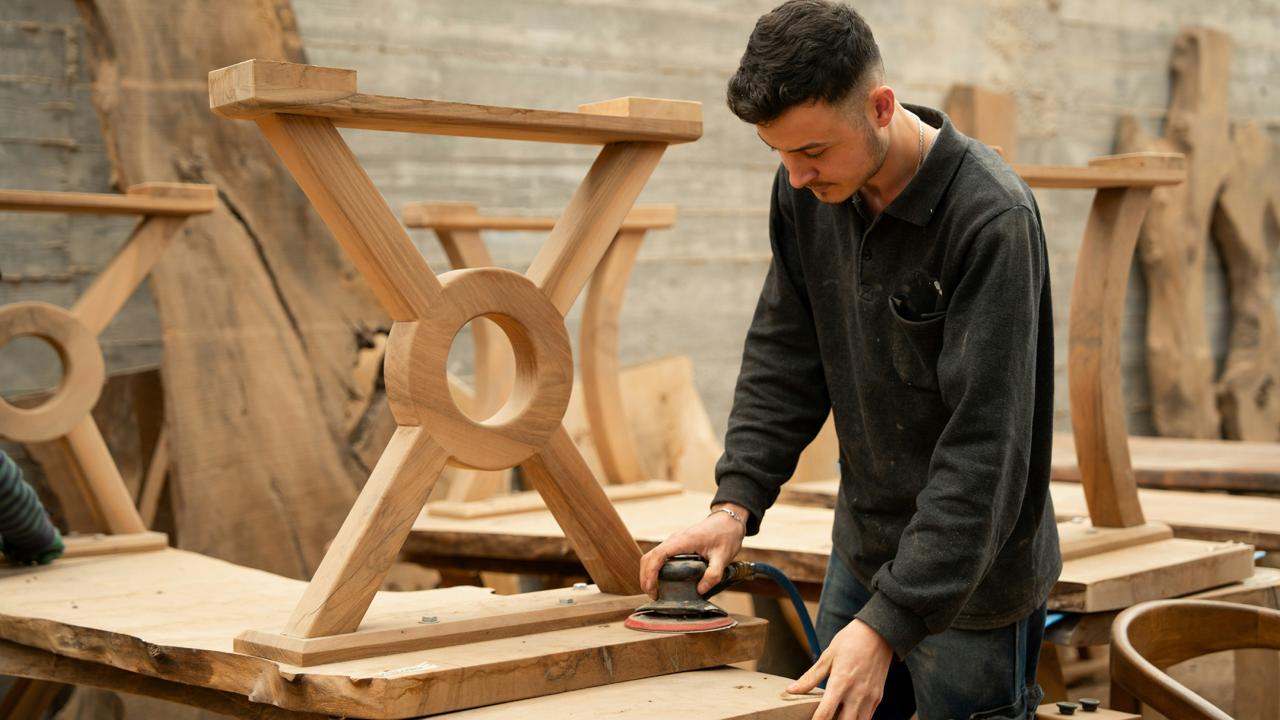
实木家具构件
檐口线条
可制作多种型面和尺寸
踢脚线
可定制表面处理,多种树种
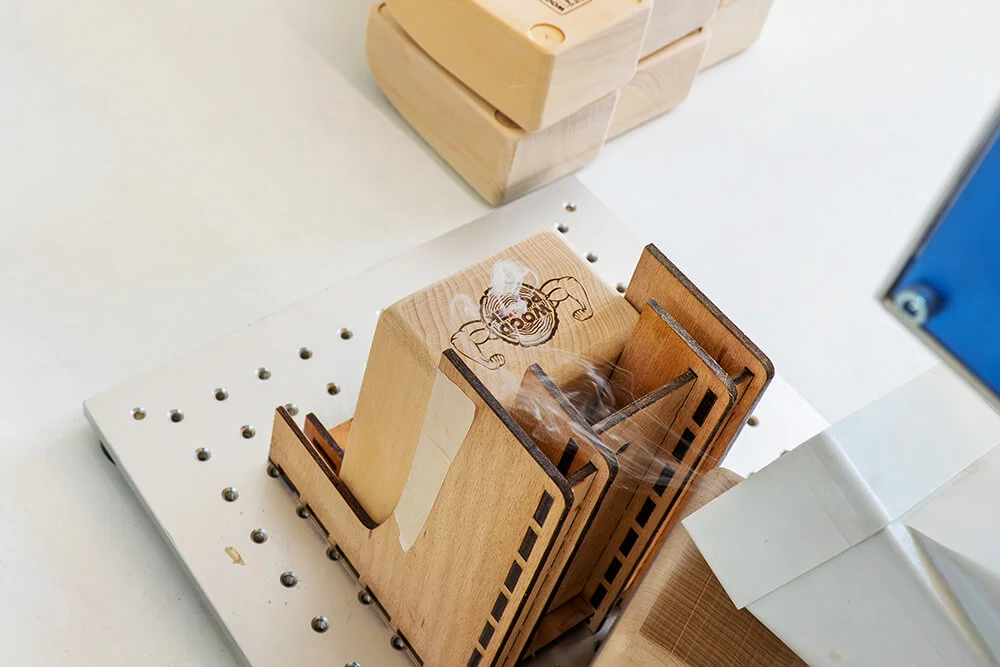
雕刻装饰件
用于门板、柜门、家具腿
连接与支撑构件
椅腿、扶手、托架、支撑件
门板或柜体用板材
可直接组装,或用于后续表面处理
定制框架与门板
家具门、抽屉或镜子的框架
模块化家具构件
尺寸准确,易于融入现代项目

成本高效
罗马尼亚是欧盟家具行业劳动力成本最低的国家之一:根据欧盟统计局(Eurostat)2024 年数据,仅高于保加利亚,位列倒数第二。从罗马尼亚东北部出发,卡车到慕尼黑至少需要两天车程。
优质成果
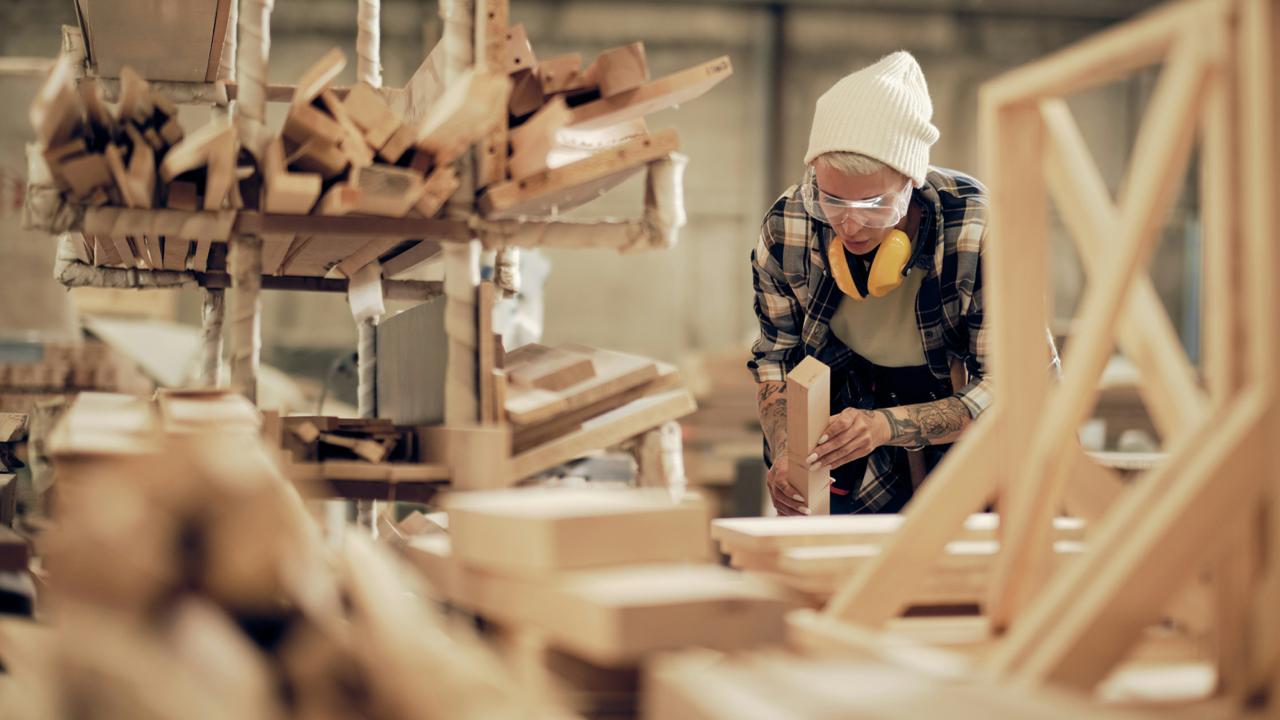
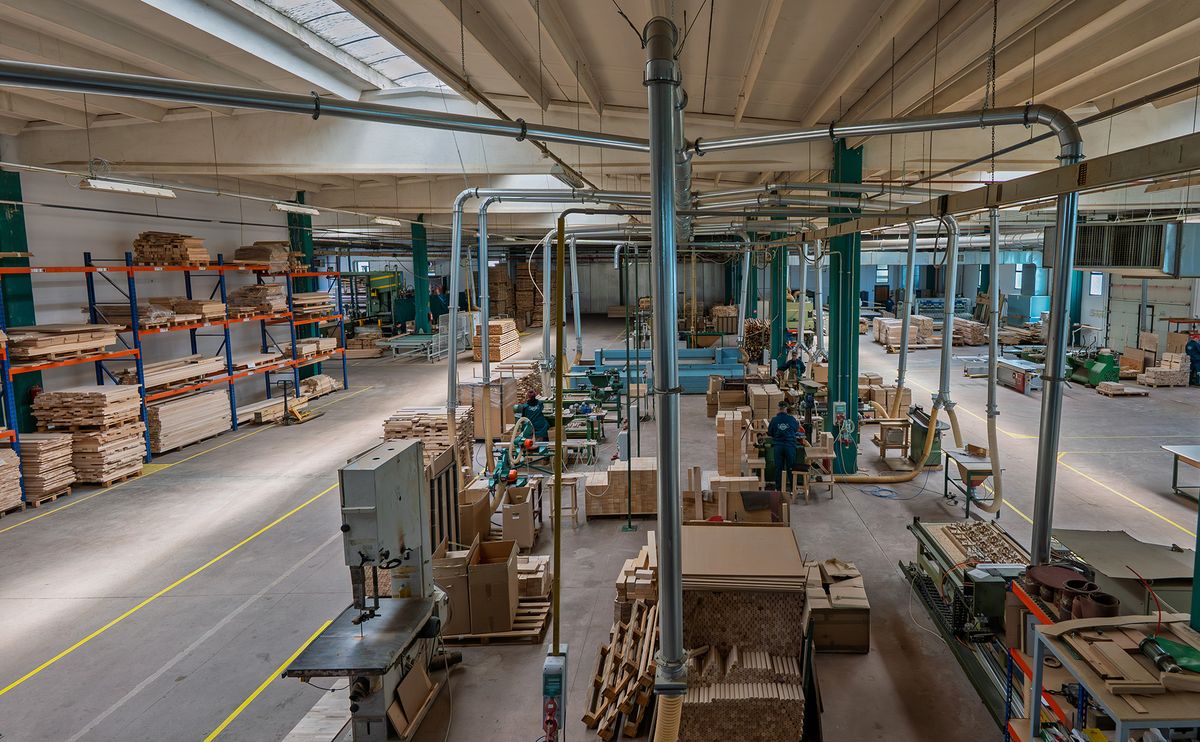
从自有带锯锯木厂、干燥窑,到优选截断、指接、CNC 加工和包装,整条工序链都在同一工厂完成,每一步都根据您的零件进行设置。
精密工程
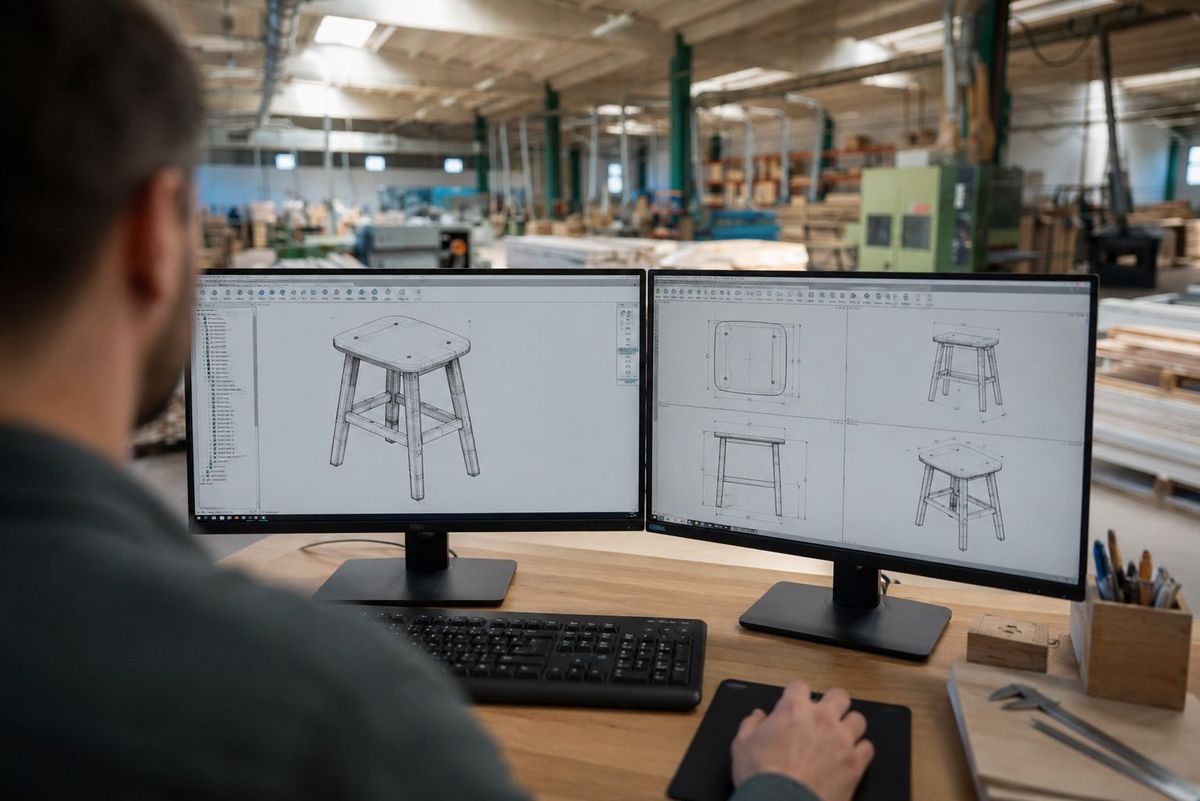
我们使用 CAD 和参数化建模进行设计,并由三轴、五轴 CNC 设备按图纸批量完成零件的切割、钻孔和开槽。
重型缝纫线
我们在自有干燥窑中按与树种和厚度相匹配的工艺干燥木材,并在机加工前进行优选截断,去除缺陷。
家具零部件是用于他人产品中的实木部件:腿、框架、门板、台面、顶角线、踢脚线或雕刻件。我们按客户图纸,用山毛榉、橡木和白蜡木批量生产这些部件。成品是否经久耐用,取决于切下第一块料之前做出的四项决定:树种、结构、含水率以及您随询价提供的规格。
德国家具标准 DIN 68871 规定,只有除背板和抽屉底板以外的所有部件在全厚度上都是实木、采用所标明的树种且未贴木皮时,家具才能称为实木(“massiv”)。指接等长度方向的接合必须予以说明。相比之下,木皮通常只有 0.5–0.6 mm 厚,深一点的划痕就会直接露出下面的基材。我们对实木、木皮与刨花板的比较逐个部件解释了其中的差别。凡是接合处承受反复荷载的地方,实木都是首选材料:椅子框架、桌腿、床架和楼梯部件。
| 树种 | 特点 | 典型零部件 |
|---|---|---|
| 山毛榉 | 三者中抗弯强度和刚度最高;表面细腻均匀;随湿度胀缩最大 | 椅子部件、腿、框架、涂色或染色部件 |
| 橡木 | 心材天然耐久(EN 350 第 2 级);纹理鲜明;胀缩小于山毛榉 | 门板、台面、外露框架、清漆处理的顶角线和踢脚线 |
| 白蜡木 | Janka 硬度测试中三者最硬,约 6,580 N,橡木为 4,980 N;韧性好,颜色浅 | 腿、框架、受力部件、浅色门板 |
以上数据来自我们的橡木、山毛榉与白蜡木对比。对踢脚线、顶角线和框来说,硬度比大多数室内木作更重要,因为这些装饰件每天都会被磕碰;我们的踢脚线、装饰线条与框指南介绍了型面、转角和固定方法。
台面、门板和柜体侧板等宽幅部件很少用一块整板切出。它们由较窄的板条胶拼而成,板条可以是全长的,也可以由短的无疵小料指接而成;两者在全厚度上都是实木。在清漆下指接缝会显出细线,因此指接最适合涂色部件,而外露的橡木台面和门板通常指定用直拼板条。两种我们都能生产,可在我们的指接生产线上制作,也可做成实木拼板。
家具用阔叶材通常窑干至 6–8%,接近采暖房间的平衡含水率。实木在交货后仍会继续胀缩:500 mm 宽的弦切山毛榉板在含水率 6% 和 12% 之间宽度可变化约 12 mm,径切板约为其一半。因此台面需要用长孔固定件安装,询价时应给出含水率目标值、公差和测量方法,例如按 EN 13183。我们关于木材含水率的文章介绍了如何选择目标值。我们在温湿度可控的干燥窑中烘干自己的木材,干燥工艺按树种和厚度匹配。
我们的阔叶材零部件供应商选择指南把这些要点整理成一份完整的询价单。
山毛榉或白蜡木。山毛榉是三者中抗弯强度和刚度最高的,白蜡木在 Janka 硬度测试中最硬;选择橡木则是看重其耐久性、较小的胀缩和纹理。
算,它们在全厚度上都是实木,但根据 DIN 68871,长度方向的接合必须予以说明。指接部件适合涂色;对于清漆处理的可见面,请要求使用直拼板条。
用于采暖室内的家具,阔叶材通常窑干至 6–8%。请注明公差和测量方法,例如按 EN 13183-2 使用电阻式含水率仪。
带版本号的图纸、用量和交货批次、树种及每个可见面的可接受情况、结构、含水率目标、表面要求和包装。曲面或 CNC 加工部件最好附上 3D 模型。
优选截断锯、四面刨和 CNC 设备的调机时间分摊到整批产品上,因此大批量交货的单件成本低于小批量。
我们的作品不言自明,但信任需要时间建立。
我们的国际业务
我们在罗马尼亚生产,并向海外合作伙伴出口。
我们的专业能力随时为您所用。
我们不偷工减料:为了最好的结果多走一步,并兑现我们的约定。

25 年以上 ,仍在继续
自 1998 年起,我们在 Bălțați 加工阔叶材,从原木一直到成品。

优质 成果
我们认为,质量源于优质材料、高效流程与熟练人员的结合。

从概念 到产品
我们的团队会把您的初步构想变为现实——快速、可规模化、可重复。

高效 生产
我们从森林所有者处采购原木,在自有干燥窑中干燥,并在同一厂区加工;2023 年的现代化改造聚焦于能效。