Vom Stamm zum Brett: die Entscheidungen an der Säge
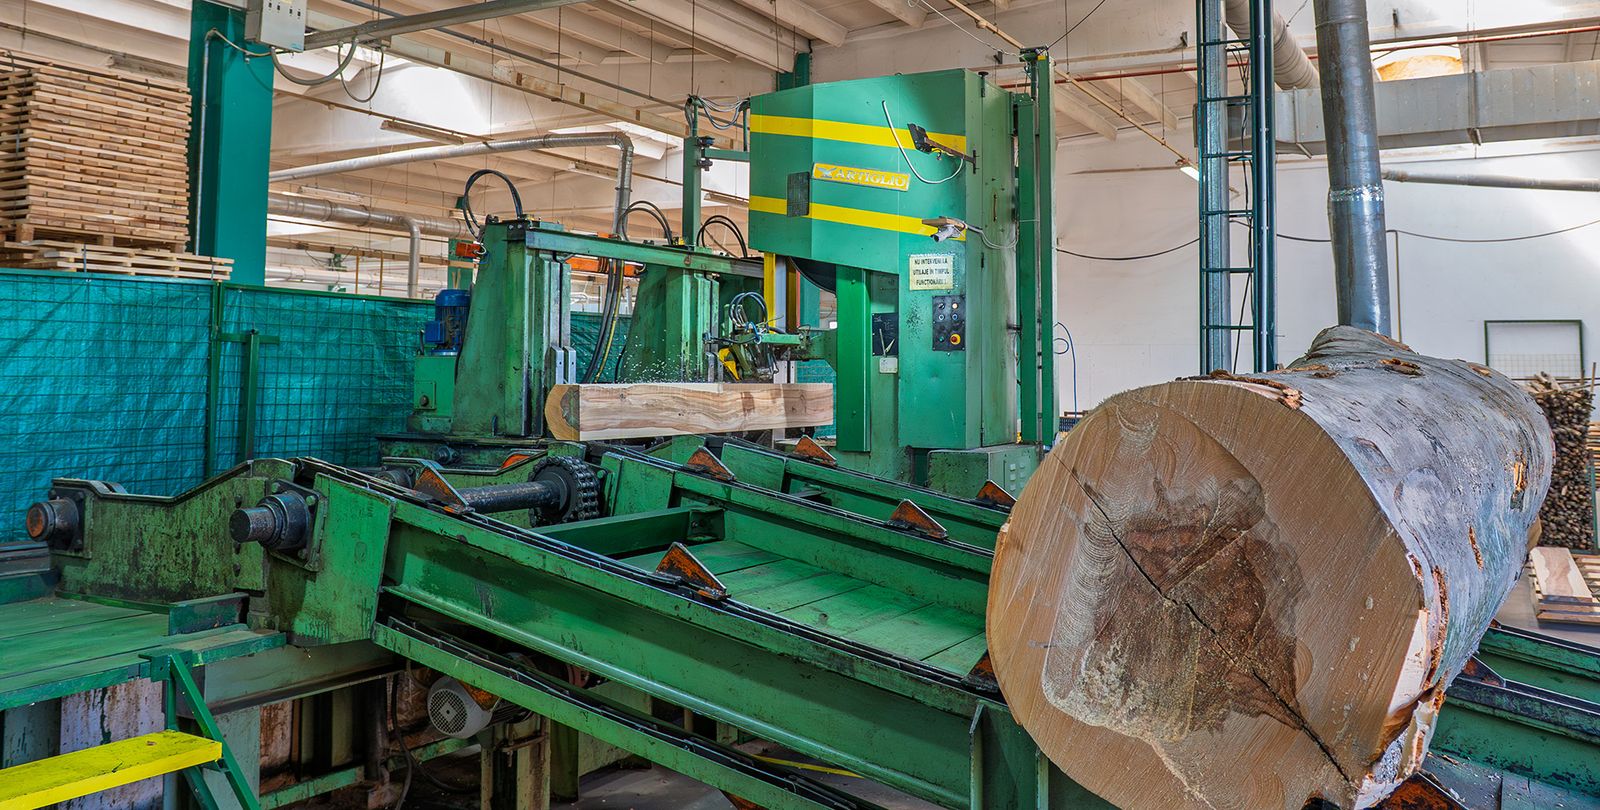
Der Säger kann nicht ändern, was im Baum gewachsen ist, aber er entscheidet, wie jedes Brett daraus geschnitten wird. Wie der Stamm zum Sägeblatt gedreht wird, legt den Winkel fest, in dem die Jahrringe auf die Fläche jedes Brettes treffen, und dieser Winkel bestimmt Aussehen, Bewegung und Trocknungsverhalten.1 Dieselben Entscheidungen bestimmen auch, wie viel vom Stamm Schnittholz wird und wie viel Schwarten, Spreißel und Sägemehl.
Zwei weitere Begriffe tauchen in jeder Bestellung auf. Unbesäumte Bretter behalten die natürlichen, oft berindeten Kanten des Stammes; besäumte Bretter haben zwei gerade gesägte Kanten. Beim Scharfschnitt entstehen überwiegend unbesäumte Bretter, die später besäumt oder als Blockware verkauft werden. Bretter mit Mark, dem Zentrum des Stammes, sind ein Sonderfall: Holz nahe dem Mark schwindet in der Länge oft stärker und neigt deshalb zum Verzug.7
Fladerschnitt, Riftschnitt und Halbriftschnitt: Definition über den Jahrringwinkel
Das US Forest Products Laboratory (FPL) definiert die Schnittarten über den Winkel zwischen Jahrringen und Brettbreitseite. In der Handelspraxis gilt Schnittholz mit Jahrringen von 0–45° zur Breitseite als Fladerschnitt (englisch plain oder flat sawn), mit Jahrringen von 45–90° als Ware mit stehenden Jahrringen (englisch quarter sawn). Laubholz mit Jahrringen von 30–60° wird im Englischen teils „bastard sawn“ genannt.1 Echte Bretter sind selten rein: Das FPL weist darauf hin, dass die Flächen nahe den Kanten eines Fladerbrettes oft weit von der Tangente zu den Jahrringen entfernt sind und Riftware meist nicht exakt parallel zu den Holzstrahlen geschnitten ist.1
Rift und Halbrift: Achtung bei der Übersetzung
Hier liegt die häufigste Verwechslung im internationalen Handel. Der deutsche Riftschnitt ist ein Radialschnitt mit nahezu senkrecht stehenden Jahrringen und entspricht damit dem englischen „quarter sawn“.9 Halbrift bezeichnet in der Praxis die schräge Zwischenlage, die im Englischen „rift sawn“ heißt. Ein englisches Angebot über „rift sawn oak“ ist also deutsche Halbrift-Eiche, kein Riftschnitt.
Am genauesten sind die Begriffe in den US-Parkettregeln definiert. Die National Wood Flooring Association beschreibt „quartered“ als Jahrringe von 45–90° zur Fläche, überwiegend parallele Faserlinien und Spiegel breiter als 1,59 mm; „rift“ als Jahrringe von 30–60°, gerade Faser und Spiegel schmaler als 1,59 mm. Als „quarter sawn“ verkauftes Parkett muss auf mindestens 50 % jedes Stücks diesen Charakter zeigen, „rift sawn“ auf mindestens 75 %. „Plain sawn“ darf jede Mischung enthalten.2 Das Wood Handbook des FPL nutzt dieselben Kategorien für amerikanisches Eichenparkett.8
| Fladerschnitt | Halbrift (engl. rift) | Rift, stehende Jahrringe (engl. quarter) | |
|---|---|---|---|
| Jahrringwinkel zur Breitseite | 0–45° | 30–60° | 45–90° |
| US-Parkettregel (NWFA) | Beliebige Mischung | Halbriftcharakter auf ≥75 % jedes Stücks | Riftcharakter auf ≥50 % jedes Stücks |
| Spiegel bei Eiche (NWFA) | – | Schmaler als 1,59 mm | Breiter als 1,59 mm |
| Schwinden und Quellen in der Breite | Am größten | Dazwischen | Am kleinsten |
| Schwinden und Quellen in der Dicke | Kleiner | Dazwischen | Größer |
| Schüsseln, Oberflächenrisse, Spalten | Häufiger | Dazwischen | Seltener |
| Kollaps bei der Trocknung | Weniger anfällig | – | Anfälliger |
| Zeichnung | Fladern (Jahrringzeichnung) | Gerade, gleichmäßige Linien | Strahlenzeichnung („Spiegel“ bei Eiche) |
| Kosten | Niedriger: leicht zu bekommen | Höher | Höher |
Das FPL vergleicht nur Flader- und Riftschnitt; die Angaben „dazwischen“ für Halbrift sind geometrisch abgeleitet. Das FPL nennt 30–60° „bastard sawn“. Quelle: Wiedenhoeft & Eberhardt (2021), Wood Handbook FPL-GTR-282, chapter 3 and Table 3-1; NWFA/NOFMA (2018), International Standards for Unfinished Solid Wood Flooring, oak grain descriptions.
Spiegel bei Eiche
Eiche hat ungewöhnlich breite Holzstrahlen, Zellbänder, die vom Mark zur Rinde laufen. Wird ein Brett nahe am Radius geschnitten, trennt die Säge diese Strahlen der Länge nach auf, und sie erscheinen auf der Fläche als glänzende Flecken, die „Spiegel“ der Riftware. Das FPL zählt die Strahlenzeichnung zu den Vorteilen des Radialschnitts; der Fladerschnitt betont dagegen die Zeichnung der Jahrringe, die „Fladern“.1 Beim Halbrift werden die Strahlen schräg angeschnitten, die Spiegel schrumpfen zu schmalen Streifen, und genau daran trennen die Parkettregeln beide Sortimente.2
Formstabilität: Warum Riftware in der Breite etwa halb so stark arbeitet
Holz schwindet und quillt entlang der Jahrringe (tangential) etwa doppelt so stark wie quer dazu (radial).10 Bei einem Fladerbrett verläuft die Breite ungefähr entlang der Jahrringe und arbeitet mit dem größeren, tangentialen Schwindmaß. Bei einem Brett mit stehenden Jahrringen verläuft die Breite quer zu den Ringen und arbeitet mit dem kleineren, radialen.
Die Bayerische Landesanstalt für Wald und Forstwirtschaft (LWF) nennt die Maßänderung je Prozentpunkt Holzfeuchte für europäische Holzarten: Buche 0,41 % tangential und 0,20 % radial, Eiche 0,36 und 0,16 %, Esche 0,38 und 0,21 %.3,11 Für ein 300 mm breites Brett, eine übliche Breite für eine Treppenstufe oder eine Lamelle einer Tischplatte, das zwischen Heizwinter und feuchtem Sommer von 8 auf 12 % Holzfeuchte geht, ergibt das:
Halbriftware liegt dazwischen. Das FPL nennt auch einen Vorteil des Fladerschnitts: Er schwindet und quillt in der Dicke weniger.1 Wie man die Bewegung für jede Breite und jedes Klima berechnet, zeigt unser Beitrag über Holzfeuchte und Ausgleichsfeuchte.
Verhalten bei der Trocknung
Die Schnittart ändert auch das Trocknen. Feuchte wandert radial etwas schneller als tangential, deshalb trocknen Fladerbretter in der Regel schneller als Riftbretter.12 Auf den Fladerseiten öffnen sich aber die Trocknungsrisse, weil dort die Verbindung zwischen Holzstrahlen und Fasern schwach und das tangentiale Schwinden am größten ist. Riftware schüsselt, reißt und spaltet bei Trocknung und Gebrauch weniger, Fladerware ist dafür weniger anfällig für Kollaps.1,7 Unser Beitrag über Trocknungsfehler erklärt die Mechanismen.
Einschnittarten: Scharfschnitt, Prismenschnitt und Viertelschnitt
Der Jahrringwinkel beschreibt das einzelne Brett. Die Einschnittart beschreibt, wie der ganze Stamm zerlegt wird, und damit, welche Mischung von Winkeln entsteht.4
- Scharfschnitt (Rundschnitt) zerlegt den ganzen Stamm in parallele Schnitte. Er ist einfach und bringt oft das meiste Volumen, doch die Bretter sind gemischt: Die aus der Stammmitte haben über einen großen Teil ihrer Breite steile Jahrringe, die äußeren sind Fladerbretter und neigen zum Verzug.
- Prismenschnitt sägt den Stamm zuerst zu einem vierseitig gesägten Prisma und dieses dann in Bretter. In einer Buchenstudie, die Marčeta und Kollegen zusammenfassen, brachte der Prismenschnitt mit 84 % die höchste Mengenausbeute.
- Viertelschnitt spaltet den Stamm zuerst radial auf und schneidet dann Bretter aus jedem Viertel. In derselben Buchenstudie brachte er die höchste Qualitätsausbeute, bis zu 62,7 % Riftholz, auf Kosten von Volumen und Arbeitszeit.
- Mischverfahren wie die kroatische „slawonische Methode“, ein abgewandelter Viertelschnitt für Eiche, zielen auf möglichst viele Riftbretter; gegenüber dem Scharfschnitt bei Eichenstämmen geringerer Qualität brachte sie weniger Rohvolumen, aber bessere Qualitäts- und Wertausbeute.4
Auch rindenparalleles Sägen hilft: So geschnittenes Holz krümmt und verdreht sich weniger als schräg zur Rinde geschnittenes, und Bretter mit außermittigen Jahrringen neigen eher zur Kantenkrümmung.7
Ausbeute: Wie viel vom Stamm wird Schnittholz?
Im Laubholzeinschnitt ist die Ausbeute niedriger als bei Nadelholz, weil Laubholzstämme unregelmäßiger sind und Fehler herausgeschnitten werden müssen. Für Eiche liegen veröffentlichte Ausbeuten meist zwischen etwa 40 und 60 % des Stammvolumens, je nach Stammqualität, Einschnittart und Technik; eine Übersicht von Pramreiter und Kollegen fand im Mittel rund 46 % für getrocknetes und gehobeltes Schnittholz, mit etwa 6 % Trocknungs- und 13 % Hobelverlust.4
Durchmesser und Qualität der Stämme
Stärkere und bessere Stämme liefern mehr Schnittholz. In einer serbischen Studie an 90 Rotbuchenstämmen von je 4 m Länge stieg die Mengenausbeute mit Durchmesser und Güteklasse, von etwa 49–53 % bei 30–34 cm auf 62–65 % bei 40–49 cm Durchmesser.6
Daten anzeigen
| Stammdurchmesser | Güteklasse I | Güteklasse II | Güteklasse III |
|---|---|---|---|
| 30–34 cm | 52,7% | 49,6% | 49,4% |
| 35–39 cm | 57,7% | 54,7% | 52,0% |
| 40–49 cm | 65,2% | 64,5% | 62,0% |
Quelle: Popadić, Furtula & Milić (2019), BioResources 14(3), 6331–6340, Table 1 (yield based on Huber log volume).
Mengenausbeute und Wertausbeute
Das Volumen ist nur die halbe Geschichte. Die Forschung unterscheidet die Mengenausbeute, den Anteil des Stammvolumens, der Schnittholz wird, von der Qualitäts- und der Wertausbeute, also dem Anteil, der eine Sortierklasse erreicht, und dem Anteil des möglichen Stammwerts, der tatsächlich erlöst wird.4 Zwei Eichenstudien zeigen den Zielkonflikt:
- Der Scharfschnitt von Stieleiche auf einer modernen Vertikal-Bandsägelinie brachte rund 57,3 % Mengenausbeute und rund 88 % Qualitätsausbeute, aber nur rund 50 % Wertausbeute, weil ein Teil des Volumens in niedrigeren Klassen landete.4
- Überwiegend radial eingeschnittene Eiche aus Galicien brachte rund 47,6 % Volumenausbeute; die Autoren hielten den Verlust durch den Mehrwert der Riftware für gerechtfertigt.4
Beide Studien nutzten unterschiedliche Stämme und Methoden, der Abstand ist also eine Veranschaulichung, keine gemessene Einbuße. Eine oft zitierte Branchenzahl stammt vom Holztechnologen Gene Wengert, der schrieb, dass der Radialschnitt die Schnittholzausbeute um 15 % oder mehr senkt und die Sägezeit um etwa 20 % erhöhen kann.13 Fertigprodukte liegen noch tiefer: In einem modernen bosnischen Eichenparkettwerk mit Blockbandsäge und CNC-Optimierung betrug die Produktausbeute rund 30 % des entrindeten Stammvolumens, rund 70 % waren Reststoffe.4
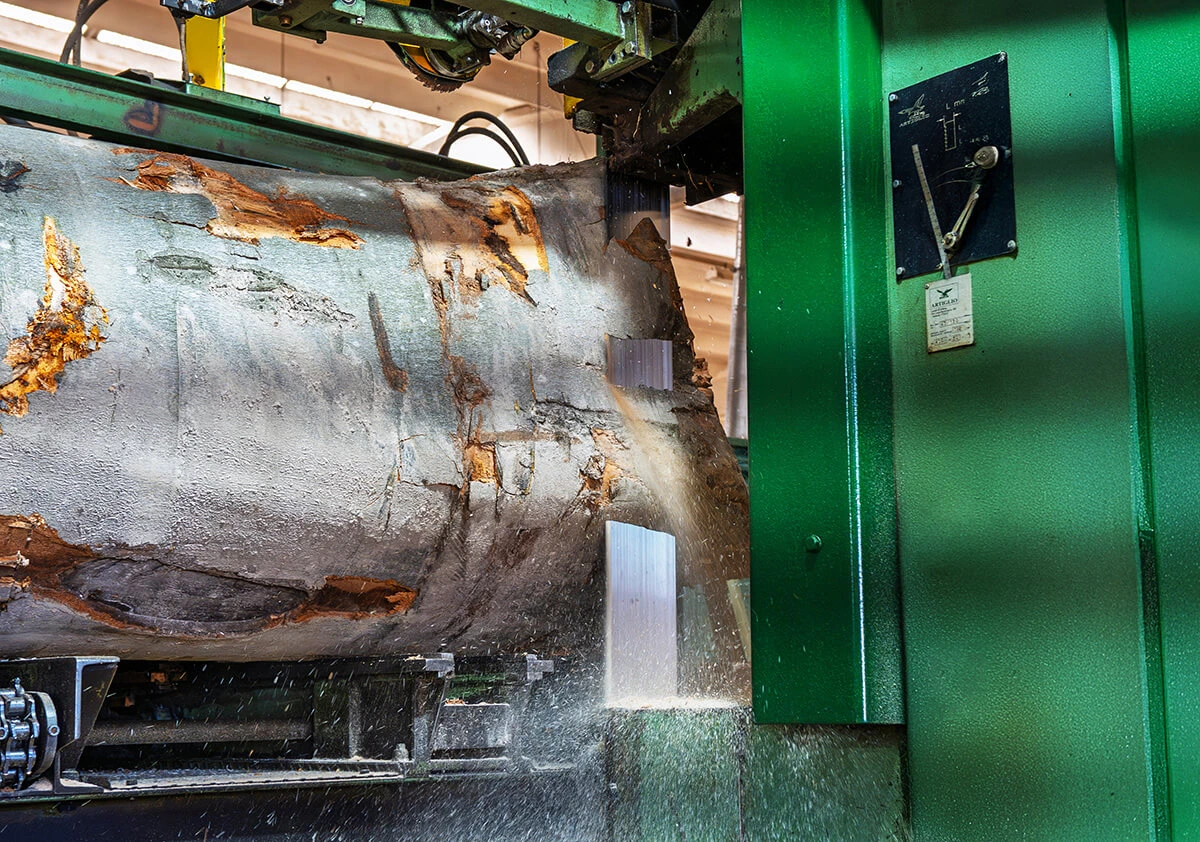
Warum die Säge zählt: Bandsäge, Kreissäge und Gatter
Jeder Schnitt verwandelt einen Streifen Holz in Schnittfugenbreite in Sägemehl. Je schmaler die Schnittfuge, desto mehr Schnittholz liefert ein Stamm, und der Unterschied summiert sich schnell, weil ein Stamm viele Male geschnitten wird.
Eine Übersichtsarbeit von 2026 zum Eicheneinschnitt nennt typische Schnittfugenbreiten: rund 1,5–2 mm bei modernen Dünnschnitt-Bandsägen, 2,5–4,2 mm bei Gattersägen und 3–5,5 mm bei Kreissägen, die damit am breitesten schneiden. Bandsägewerke erlauben zudem eine flexible Stammlage und verarbeiten große Durchmesser, was die Autoren als ideal für hochwertige Eiche beschreiben.4 Die 1,5–2 mm gelten für Dünnschnittbänder; fragen Sie ein Sägewerk, mit welcher Schnittfuge seine Linie tatsächlich arbeitet.
Der US Forest Service bezifferte denselben Effekt Mitte der 1990er-Jahre: Ein typisches Kreissägewerk brachte etwa 50 % des Stammes als Schnittholz aus, Bandsägewerke etwa 57 %; die Schnittfuge kostete im Kreissägewerk etwa 21 % des Stammes, in leistungsstarken Bandsägewerken nur 12 %. Bei 28,6-mm-Brettern macht eine 7,6-mm-Schnittfuge rund ein Fünftel des Holzes zu Sägemehl; der Wechsel auf eine Bandsäge mit 3,6 mm Schnittfuge erhöhte die Ausbeute um etwa 10 %.5
Die Säge beeinflusst auch die Qualität. Ein stumpfes Blatt reißt die Oberfläche auf und macht Bretter rissanfälliger bei der Trocknung: In einem FPL-Versuch hatte vor der Trocknung gehobelte Roteiche 18-mal weniger Risse als sägeraue Bretter.7
Preis: Warum Rift- und Halbriftware mehr kostet
Der FPL-Vergleich endet mit einer schlichten Feststellung: Fladerware kostet weniger, weil sie leicht zu bekommen ist.1 Rift- und Halbriftware kosten aus drei Gründen mehr, die aus den Abschnitten oben folgen. Ein im Viertelschnitt zerlegter Stamm liefert weniger Volumen. Jeder Stamm muss öfter gewendet und geschnitten werden, die Linie schafft also weniger pro Stunde. Und nur ein Teil der Ausbeute erfüllt die Definition, die Bretter müssen nach Jahrringwinkel sortiert werden. Halbriftware, die auf dem größten Teil jedes Stücks gleichmäßig 30–60° braucht, kommt nur aus einem begrenzten Bereich jedes Stammes.2,4,13 Einen belastbaren veröffentlichten europäischen Preisaufschlag haben wir nicht gefunden; vergleichen Sie Angebote deshalb nur bei gleicher Spezifikation.
Welche Schnittart für welches Produkt
- Tischplatten und breite Platten. Das Hauptrisiko ist die Breitenbewegung, Lamellen in Rift oder Halbrift geben die ruhigsten Platten. Fladerlamellen zeigen die stärkste Zeichnung. In einer Leimholzplatte ist gemischte Jahrringlage üblich; ihre Bewegung liegt dazwischen.
- Treppenstufen und Parkett. Rift- und Halbriftbretter arbeiten in der Breite weniger, und aufstehende Fasern durch das Lösen von Jahrringen fallen bei ihnen weniger auf, was auf einer Lauffläche zählt.1
- Stuhlteile und Beine. Gerader Faserverlauf zählt mehr als Zeichnung, und Rift- und Halbriftware ist gerade über Faserlinien definiert, die überwiegend parallel zur Länge verlaufen.2
- Profilholz und Wandverkleidung. Fladerbretter sind meist in Ordnung und zeigen die meiste Zeichnung; Profile und Befestigungen müssen die größere Breitenbewegung zulassen.
- Sichtbare Eichenmöbel. Spiegel (Rift) oder Fladern (Fladerschnitt) sind eine Gestaltungsentscheidung; legen Sie sie in der Spezifikation fest.
So schneiden wir bei SARAL ein
Schnittart richtig spezifizieren: Checkliste für Einkäufer
- Jahrringwinkel statt nur Name. Schreiben Sie „Jahrringe 45–90° zur Fläche“ oder „30–60°“ statt „Rift“ oder „Halbrift“, vor allem bei Bestellungen über Sprachgrenzen hinweg.
- Anteil je Stück. Legen Sie fest, wie viel jedes Stücks den Winkel erfüllen muss, etwa 50 % für Rift- und 75 % für Halbriftcharakter wie in den NWFA-Regeln.
- Spiegel. Bei Eiche angeben, ob Spiegel erwünscht oder unerwünscht sind.
- Besäumt oder unbesäumt, Mark. Angeben, ob besäumt geliefert werden soll und ob Mark im Stück zulässig ist.
- Sortierung und Holzfeuchte. Sortierklasse und Zielholzfeuchte mit Toleranz nennen. Die Jahrringlage ersetzt keines von beiden.
- Menge und Vorlauf. Rift- und Halbriftware fällt pro Stamm in geringerer Menge an. Größere, früh platzierte Aufträge lassen sich leichter erfüllen.
Häufige Fragen
Was ist der Unterschied zwischen Rift und Halbrift bei Eiche?
Der Jahrringwinkel. Riftbretter haben stehende Jahrringe, nach den NWFA-Regeln 45–90° zur Fläche, und bei Eiche breite Spiegel; Halbriftbretter liegen bei etwa 30–60° und zeigen nur schmale Spiegel, was eine geradere, gleichmäßigere Zeichnung ergibt.2,9 Achtung: Englisch „rift sawn“ entspricht deutschem Halbrift.
Ist Riftschnitt-Eiche formstabiler?
Ja, in der Breite. Eiche mit stehenden Jahrringen schwindet und quillt in der Breite weniger und schüsselt, reißt und spaltet bei Trocknung und Gebrauch seltener.1 Mit europäischen Werten liegt ihre Breitenbewegung bei gleicher Feuchteänderung unter der Hälfte der Fladerware.3
Welche Schnittarten gibt es bei Holz?
Für das einzelne Brett unterscheidet man nach Jahrringlage Fladerschnitt, Halbrift und Rift. Für den ganzen Stamm unterscheidet man Einschnittarten wie Scharfschnitt, Prismenschnitt und Viertelschnitt, die jeweils eine andere Mischung dieser Brettarten liefern.1,4
Bandsäge oder Kreissäge: Welches Sägewerk bringt mehr Schnittholz?
Meist die Bandsäge, weil ihre Schnittfuge schmaler ist. Zahlen des US Forest Service aus den 1990er-Jahren zeigen rund 57 % Schnittholzausbeute in Bandsägewerken gegenüber rund 50 % in Kreissägewerken.5 Bandsägewerke können zudem starke Stämme flexibel drehen und einschneiden.4