Slik blir en stokk til bord: sagerens valg
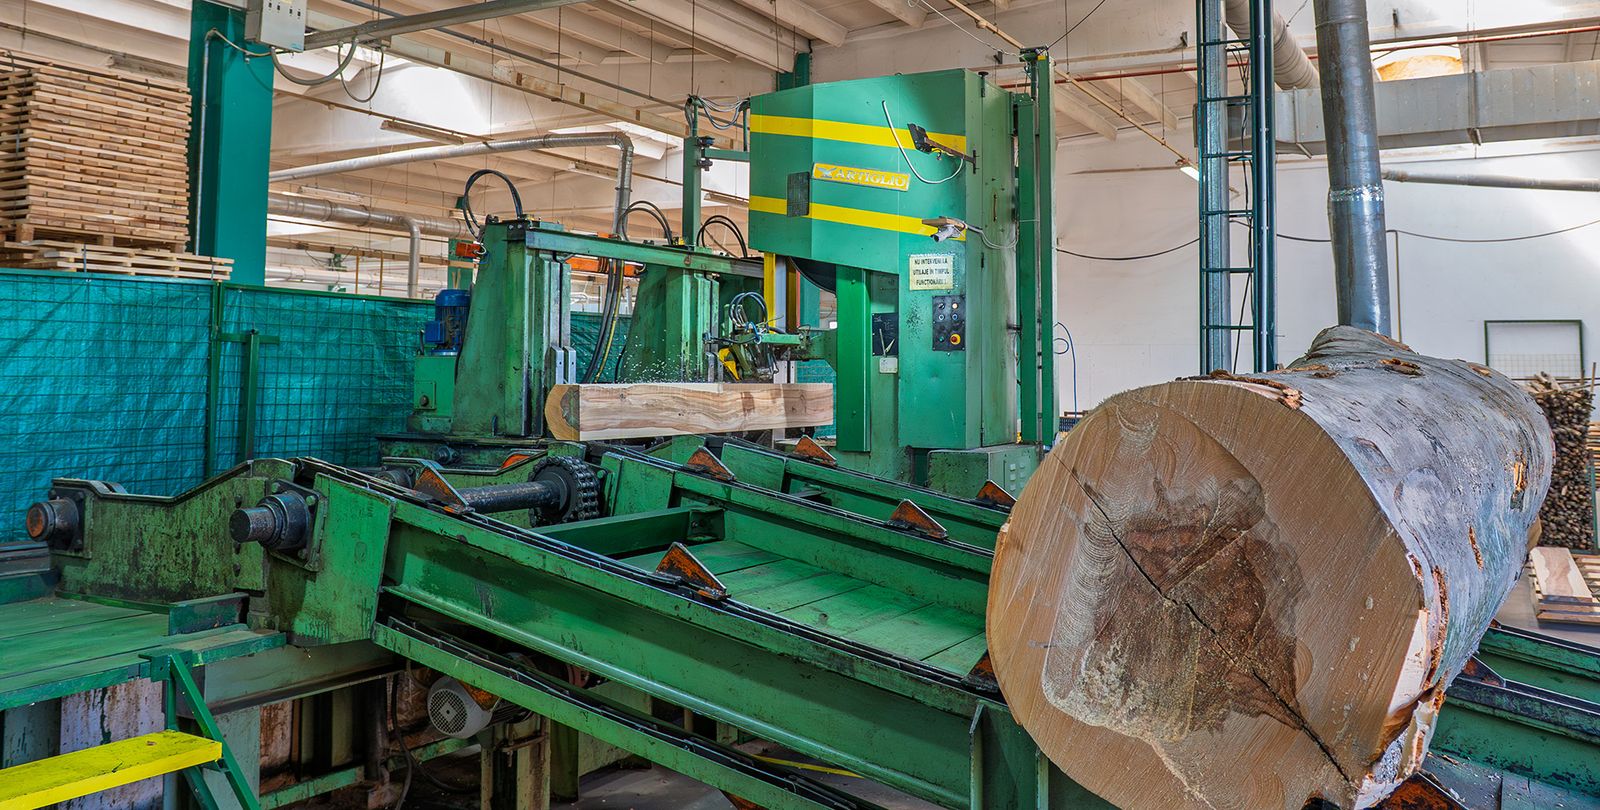
En sager kan ikke endre det som har vokst i treet, men han bestemmer hvordan hvert bord skjæres ut av det. Hvordan stokken dreies mot sagbladet, avgjør vinkelen årringene får mot flaten på hvert bord, og den vinkelen avgjør hvordan bordet ser ut, hvor mye det beveger seg og hvordan det oppfører seg i tørkekammeret.1 De samme valgene avgjør også hvor mye av stokken som blir skurlast, og hvor mye som blir bakhon, kantbord og sagflis.
To andre begreper dukker opp i hver bestilling. Ukantede bord beholder stokkens naturlige kanter, ofte med bark; kantede bord har begge kantene saget rette. Gjennomskårne stokker gir for det meste ukantede bord, som kantes senere eller selges som de er. Og bord som inneholder margen, treets sentrum, er et spesialtilfelle: Trevirke nær margen krymper ofte mer i lengderetningen, noe som gjør det utsatt for å slå seg.7

Flatskåret, kvartersagd og riftsagd: definisjoner etter årringsvinkel
US Forest Products Laboratory (FPL) definerer snittene etter vinkelen mellom årringene og den brede flaten på bordet. I kommersiell praksis kalles skurlast med årringer på 0–45° mot den brede flaten flatskåret, og skurlast med årringer på 45–90° kvartersagd. Løvtre med årringer på 30–60° kalles noen ganger «bastard sawn».1 Virkelige bord er sjelden rene: FPL påpeker at flatene nær kantene på et flatskåret bord ofte er langt fra tangentielle til årringene, og at kvartersagd skurlast vanligvis ikke er skåret nøyaktig parallelt med margstrålene.1
Riftsagd i sorteringsreglene
«Riftsagd» er et handelsbegrep snarere enn et vitenskapelig begrep, og den mest presise definisjonen kommer fra gulvbransjen. Sorteringsreglene til den amerikanske gulvforeningen National Wood Flooring Association definerer kvartersagd karakter som årringer på 45–90° mot flaten, for det meste rette fiberlinjer og speil bredere enn 1,59 mm; riftsagd karakter er årringer på 30–60°, rette fibre og speil smalere enn 1,59 mm. Gulv som selges som kvartersagd, må vise kvartersagd karakter på minst 50 % av hvert stykke; riftsagd krever riftsagd karakter på minst 75 %. Flatskåret gulv kan inneholde en hvilken som helst blanding.2 FPLs Wood Handbook bruker de samme kategoriene for amerikansk eikegulv.8
| Flatskåret | Riftsagd | Kvartersagd | |
|---|---|---|---|
| Årringsvinkel mot den brede flaten | 0–45° | 30–60° | 45–90° |
| Amerikansk gulvregel (NWFA) | Hvilken som helst blanding av snitt | Riftsagd karakter på ≥75 % av hvert stykke | Kvartersagd karakter på ≥50 % av hvert stykke |
| Speil i eik (NWFA) | – | Smalere enn 1,59 mm | Bredere enn 1,59 mm |
| Krymping og svelling i bredden | Størst | Imellom | Minst |
| Krymping og svelling i tykkelsen | Mindre | Imellom | Større |
| Kupping, overflatesprekker, kløyving | Mer | Imellom | Mindre |
| Kollaps under tørking | Mindre utsatt | – | Mer utsatt |
| Figur | Årringsfigur | Rette, jevne fiberlinjer | Speilfigur («sølvspeil» i eik) |
| Kostnad | Lavere: lett å skaffe | Høyere | Høyere |
FPL sammenligner bare flatskåret og kvartersagd; «imellom» i kolonnen for riftsagd er utledet av geometrien. FPL kaller 30–60° «bastard sawn». Kilde: Wiedenhoeft & Eberhardt (2021), Wood Handbook FPL-GTR-282, kapittel 3 og tabell 3-1; NWFA/NOFMA (2018), International Standards for Unfinished Solid Wood Flooring, beskrivelser av fiberstruktur i eik.
Speil i eik
Eik har uvanlig store margstråler, bånd av celler som går fra margen mot barken. Når et bord skjæres nær radien, skjærer sagen langs disse margstrålene, og de viser seg på flaten som blanke flak, de «sølvspeilene» eller speilfiguren som kjennetegner kvartersagd eik. FPL regner speilfigur blant fordelene ved kvartersaging; flatskjæring får i stedet frem figuren i årringene.1 I et riftsagd bord skjæres margstrålene på skrå, slik at speilene blir redusert til smale striper, og det er nettopp slik gulvreglene skiller de to.2
De samme snittene på tysk og rumensk
Terminologien lar seg ikke oversette én til én. På tysk er et Riftschnitt et radielt snitt med årringene nesten loddrett på flaten, noe som tilsvarer engelsk quarter sawn (kvartersagd); Halbrift beskriver de mellomliggende vinklene som på engelsk kalles rift (riftsagd); og Fladerschnitt er flatskåret.9 På rumensk brukes debitare radială for kvartersagd, semiradială for riftsagd og tangențială for flatskåret. Bestiller du på tvers av språk, bør du oppgi årringsvinkelen, ikke bare navnet.
Stabilitet: hvorfor kvartersagd trevirke beveger seg omtrent halvparten så mye i bredden
Trevirke krymper og sveller omtrent dobbelt så mye langs årringene (tangentielt) som på tvers av dem (radielt).10 I et flatskåret bord går bredden omtrent langs årringene, så bredden beveger seg med den største, tangentielle koeffisienten. I et kvartersagd bord går bredden på tvers av årringene og beveger seg med den minste, radielle.
Det bayerske statlige instituttet for skog og skogbruk (LWF) oppgir endringen per prosentpoeng fuktinnhold for europeiske treslag: bøk 0,41 % tangentielt og 0,20 % radielt, eik 0,36 % og 0,16 %, ask 0,38 % og 0,21 %.3,11 For et bord på 300 mm bredde, en vanlig bredde for et trappetrinn eller en lamell i en bordplate, som går fra 8 % til 12 % fuktinnhold mellom en oppvarmet vinter og en fuktig sommer, gir det:
Riftsagd virke ligger imellom. FPL tilføyer at flatskåret skurlast har sin egen fordel: Det krymper og sveller mindre i tykkelsen.1 Artikkelen vår om fuktinnhold og likevektsfuktighet i trevirke viser hvordan bevegelsen beregnes for enhver bredde og ethvert klima.
Tørkeegenskaper
Snittet endrer også hvordan et bord tørker. Fukt beveger seg noe raskere i radiell enn i tangentiell retning, og derfor tørker flatskåret skurlast generelt raskere enn kvartersagd.12 Men det er på flatskårne flater tørkesprekkene åpner seg, fordi overgangen mellom margstråler og fibre er svak på den tangentielle flaten og den tangentielle krympingen er størst. Kvartersagd skurlast kupper, får overflatesprekker og kløyves mindre under tørking og i bruk, mens flatskåret skurlast er mindre utsatt for kollaps.1,7 Artikkelen om tørkefeil forklarer disse mekanismene.
Skjæremønstre: gjennomskjæring, blokkskjæring og kvartersaging
Årringsvinkler beskriver enkeltbord. Et skjæremønster beskriver hvordan en hel stokk deles opp, og dermed hvilken blanding av vinkler den gir.4
- Gjennomskjæring (through-and-through) deler hele stokken i parallelle snitt. Det er enkelt og gir ofte det største volumet skurlast, men bordene er blandet: De fra midten av stokken har steile årringer over store deler av bredden, de fra utsiden er flatskårne og utsatt for å slå seg.
- Blokkskjæring sager først stokken til en firkantet blokk og skjærer deretter blokken til bord. I en studie av bøkestokker som Marčeta og kolleger oppsummerer, ga blokkskjæring det høyeste kvantitative utbyttet, 84 %.
- Kvartersaging deler først stokken radielt og skjærer deretter bord av hver kvart. I den samme bøkestudien ga den det høyeste kvalitative utbyttet, opptil 62,7 % radielt trevirke, på bekostning av volum og arbeid.
- Hybridmetoder som den kroatiske «slavonske metoden», en modifisert kvartersaging for eik, tar sikte på å maksimere andelen radielle bord; sammenlignet med gjennomskjæring av eikestokker i lavere kvalitet ga den mindre råvolum, men bedre kvalitets- og verdiutbytte.4
Skjæring parallelt med barken hjelper også: Skurlast som skjæres slik, er mindre utsatt for flatbøy og vridning enn skurlast som er skåret på skrå mot barken, og bord med årringer ute av sentrum er mer utsatt for kantkrok.7
Utbytte: hvor mye av en stokk som blir skurlast
Ved skjæring av løvtre får man ut mindre av stokken enn ved skjæring av bartre, fordi løvtrestokker er mindre regelmessige og feil må kappes bort. For eik ligger publiserte utbytter generelt på rundt 40 % til 60 % av stokkvolumet, avhengig av stokkenes kvalitet, skjæremønster og teknologi; en gjennomgang av Pramreiter og kolleger fant et gjennomsnitt på rundt 46 % for tørket og høvlet skurlast, med tørketap på rundt 6 % og høvletap på rundt 13 %.4
Stokkdiameter og kvalitet
Større og bedre stokker gir mer skurlast. I en serbisk studie av 90 stokker av europeisk bøk, hver 4 m lang, økte det kvantitative utbyttet med både diameter og kvalitetsklasse, fra rundt 49–53 % for stokker på 30–34 cm til 62–65 % for stokker på 40–49 cm.6
Vis dataene
| Stokkdiameter | Kvalitetsklasse I | Kvalitetsklasse II | Kvalitetsklasse III |
|---|---|---|---|
| 30–34 cm | 52,7 % | 49,6 % | 49,4 % |
| 35–39 cm | 57,7 % | 54,7 % | 52,0 % |
| 40–49 cm | 65,2 % | 64,5 % | 62,0 % |
Kilde: Popadić, Furtula & Milić (2019), BioResources 14(3), 6331–6340, tabell 1 (utbytte basert på stokkvolum etter Huber).
Volumutbytte og verdiutbytte
Volumet er bare halve historien. Forskerne skiller mellom kvantitativt utbytte, andelen av stokkvolumet som blir skurlast, og kvalitativt utbytte og verdiutbytte, andelen som oppfyller en sorteringsklasse, og andelen av stokkens potensielle verdi som faktisk realiseres.4 To eikestudier viser avveiningen:
- Gjennomskjæring av sommereik på en moderne linje med vertikal båndsag ga rundt 57,3 % volumutbytte og rundt 88 % kvalitetsutbytte, men bare rundt 50 % verdiutbytte, fordi en del av volumet havnet i lavere sorteringsklasser.4
- Hovedsakelig kvartersagd galicisk eik ga rundt 47,6 % utbytte i volum; forfatterne argumenterte for at merverdien av kvartersagd trevirke forsvarte tapet.4
De to studiene brukte forskjellige stokker og metoder, så avstanden mellom dem er en illustrasjon, ikke et målt tap. Et tall som ofte siteres i bransjen, kommer fra treteknologen Gene Wengert, som rapporterte at kvartersaging reduserer utbyttet av skurlast fra stokken med 15 % eller mer og kan øke skjæretiden med rundt 20 %.13 For ferdige produkter er tallene enda lavere: I et moderne bosnisk eikegulvverk med båndsag som hovedsag og CNC-optimalisering var det samlede produktutbyttet rundt 30 % av det avbarkede stokkvolumet, med rundt 70 % restprodukter.4
Hvorfor sagen betyr noe: båndsag, sirkelsag og rammesag
Hvert snitt gjør en stripe trevirke like bred som snittet om til sagflis. Jo smalere snittbredden er, desto mer skurlast gir en stokk, og forskjellen vokser raskt fordi en stokk skjæres mange ganger.
En gjennomgang fra 2026 av eikesagbruk oppgir typiske snittbredder: rundt 1,5–2 mm for moderne tynnbladede båndsager, 2,5–4,2 mm for rammesager og 3–5,5 mm for sirkelsager, de bredeste. Båndsagbruk gir dessuten fleksibel orientering av stokken og kan håndtere store diametre, noe forfatterne beskriver som ideelt for eik av høy kvalitet.4 Merk at tallet på 1,5–2 mm gjelder tynnbladede båndsager; spør et sagbruk hvilken snittbredde dets egen linje faktisk har.
US Forest Service tallfestet den samme effekten på midten av 1990-tallet: Et typisk sirkelsagbruk gjorde rundt 50 % av stokken om til skurlast, mot rundt 57 % for båndsagbruk, og snittet tok rundt 21 % av stokken i sirkelsagbruk mot ned til 12 % i båndsagbruk med høy produksjon. Skjæring av bord på 28,6 mm med en snittbredde på 7,6 mm gjør rundt en femtedel av trevirket om til sagflis; overgang til en båndsag med 3,6 mm snittbredde økte utbyttet med rundt 10 %.5
Sagen påvirker også kvaliteten. En sløv sag river opp overflaten og gjør bordene mer utsatt for sprekker under tørking: I et FPL-forsøk fikk rødeik som var høvlet før tørking, 18 ganger mindre sprekker enn uhøvlede bord.7
Pris: hvorfor kvartersagd og riftsagd trevirke koster mer
FPLs sammenligning ender med en enkel konstatering: Flatskåret skurlast koster mindre fordi den er lett å skaffe.1 Kvartersagde og riftsagde bord koster mer av tre grunner som følger av avsnittene over. En stokk gir mindre volum når den kvartersages. Hver stokk må snus oftere og skjæres flere ganger, så saglinjen produserer mindre per time. Og bare en del av produksjonen oppfyller definisjonen, så bordene må sorteres etter årringsvinkel. Riftsagd skurlast, som trenger jevne årringer på 30–60° på det meste av hvert stykke, kommer bare fra en begrenset del av hver stokk.2,4,13 Vi har ikke funnet noe pålitelig publisert europeisk pristillegg, så sammenlign tilbud på like spesifikasjoner.
Hvilket snitt til hvilket produkt
- Bordplater og brede plater. Bevegelse i bredden er hovedrisikoen, så kvartersagde eller riftsagde lameller gir de roligste platene. Flatskårne lameller viser den kraftigste figuren. I en limfuget heltreplate er blandet orientering vanlig; bevegelsen ligger da mellom de to.
- Trappetrinn og gulv. Kvartersagde og riftsagde bord beveger seg mindre i bredden, og reist fiber som skyldes at årringene skiller seg, er mindre utpreget på dem, noe som betyr noe på en gangflate.1
- Stoldeler og ben. Rette fibre betyr mer enn figur, og riftsagd og kvartersagd virke defineres av fiberlinjer som for det meste går parallelt med stykkets lengde.2
- Kledning og lambriu. Flatskårne bord fungerer vanligvis fint og viser mest figur; profiler og feste bør ta høyde for den større bevegelsen i bredden.
- Synlige eikemøbler. Velg mellom speilfigur (kvartersagd) og årringsfigur (flatskåret) som en designbeslutning, og spesifiser den.
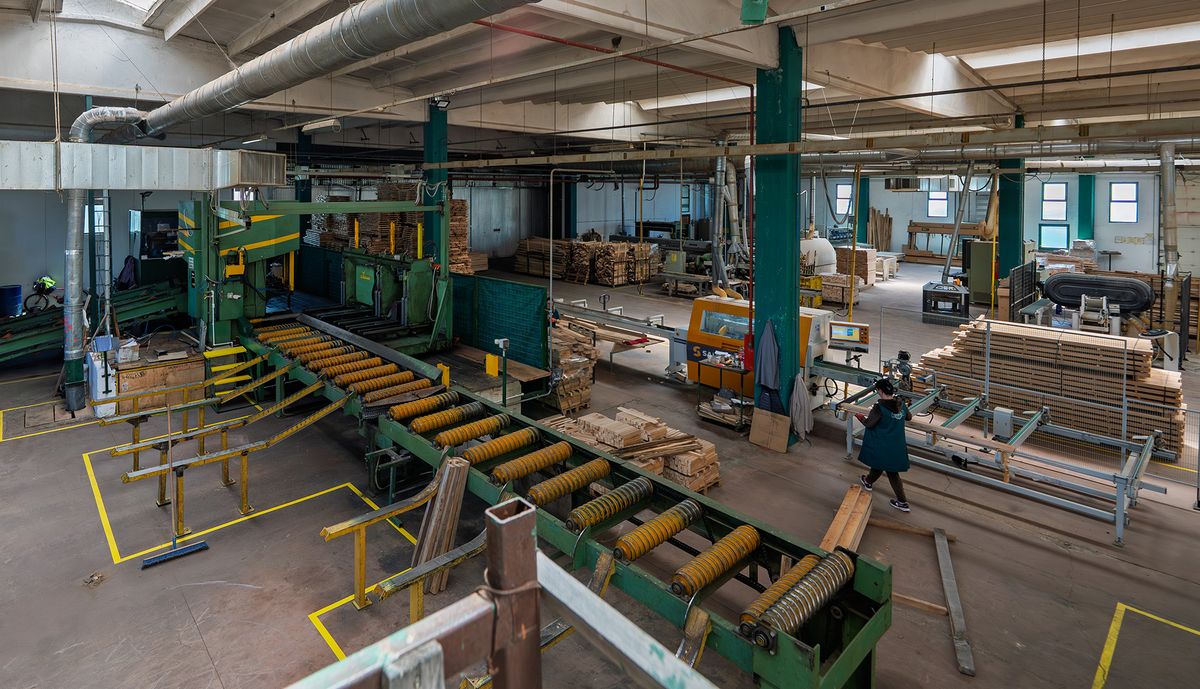
Slik skjærer vi hos SARAL
Slik spesifiserer dere snittet: en sjekkliste for innkjøpere
- Årringsvinkel, ikke bare navnet. Skriv «årringer på 45–90° mot flaten» eller «30–60°» i stedet for «kvartersagd» eller «riftsagd», særlig når bestillingen går på tvers av språk.
- Andel av hvert stykke. Oppgi hvor mye av hvert stykke som må oppfylle vinkelen, for eksempel NWFAs 50 % for kvartersagd og 75 % for riftsagd karakter.
- Speil. For eik må dere si om dere vil ha sølvspeilene eller vil unngå dem.
- Kantet eller ukantet, og marg. Oppgi om bordene skal være kantet, og om innesluttet marg er akseptabelt.
- Sorteringsklasse og fuktinnhold. Oppgi utseendeklassen og ønsket fuktinnhold med toleranse. Årringsretningen erstatter ingen av dem.
- Volum og leveringstid. Kvartersagd og riftsagd virke gir mindre per stokk. Større bestillinger som kommer tidlig, er lettere å fylle.
Ofte stilte spørsmål
Hva er forskjellen mellom riftsagd og kvartersagd?
Årringsvinkelen. Kvartersagde bord har årringer på 45–90° mot flaten og, i eik, brede speil; riftsagde bord har årringer på rundt 30–60° og bare smale speil, noe som gir en rettere og jevnere fiberstruktur.2 På tysk betyr «Rift» kvartersagd og «Halbrift» riftsagd.9
Er kvartersagd eik mer stabil?
Ja, i bredden. Kvartersagd eik krymper og sveller mindre i bredden og kupper, sprekker og kløyves mindre under tørking og i bruk.1 Med europeiske verdier er bevegelsen i bredden mindre enn halvparten av bevegelsen i flatskåret eik ved samme endring i fuktinnhold.3
Hvorfor er kvartersagd eik dyrere?
Fordi en kvartersagd stokk gir mindre volum, tar lengre tid å skjære og må sorteres etter årringsvinkel. Flatskåret skurlast koster mindre fordi den er lett å skaffe.1,4,13
Båndsag eller sirkelsag: hvilket sagbruk gir mest skurlast?
Vanligvis båndsagen, fordi snittbredden er smalere. Tall fra US Forest Service fra 1990-tallet viser at rundt 57 % av stokken ble skurlast i båndsagbruk, mot rundt 50 % i sirkelsagbruk.5 Båndsagbruk kan også snu og håndtere store stokker fleksibelt.4