Cum devine bușteanul cherestea: deciziile de la gater
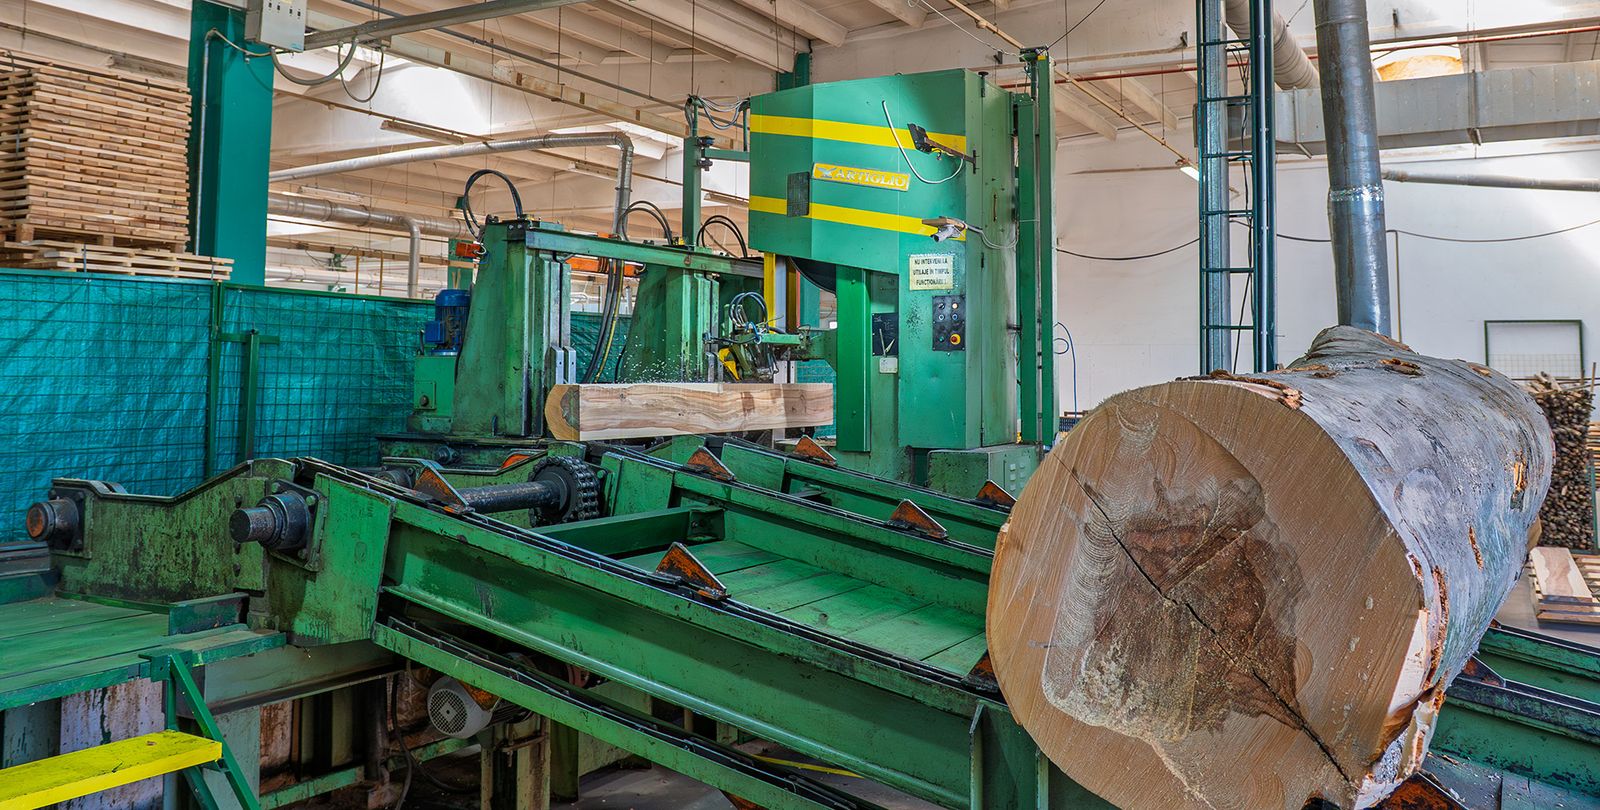
Gaterul nu poate schimba ce a crescut în arbore, dar decide cum se taie fiecare scândură din el. Felul în care bușteanul este rotit față de pânză fixează unghiul la care inelele anuale întâlnesc fața fiecărei scânduri, iar acest unghi decide cum arată scândura, cât se mișcă și cum se comportă la uscare.1 Aceleași decizii stabilesc și cât din buștean ajunge cherestea și cât devine lăturoaie, margini și rumeguș.
Alți doi termeni apar în orice comandă. Cheresteaua netivită își păstrează canturile naturale ale bușteanului, adesea cu coajă; cheresteaua tivită are ambele canturi tăiate drept. Debitarea paralelă a buștenilor dă mai ales cherestea netivită, care se tivește ulterior sau se vinde ca atare. Iar scândurile care conțin măduva, centrul arborelui, sunt un caz aparte: lemnul de lângă măduvă se contractă adesea mai mult pe lungime, ceea ce îl face predispus la deformări.7
Debitare tangențială, radială și semiradială: definiții după unghiul inelelor
Forest Products Laboratory (FPL) din SUA definește tipurile de debitare după unghiul dintre inelele anuale și fața lată a scândurii. În practica comercială, cheresteaua cu inele la 0–45° față de fața lată este tangențială (în engleză „plain sawn” sau „flat sawn”), iar cea cu inele la 45–90° este radială („quarter sawn”). Foioasele cu inele la 30–60° sunt numite uneori „bastard sawn”.1 Scândurile reale sunt rareori pure: FPL observă că suprafețele de lângă canturile unei scânduri tangențiale sunt adesea departe de tangenta la inele, iar cheresteaua radială nu este de obicei tăiată exact paralel cu razele.1
Debitarea semiradială în regulile de clasare
„Rift sawn”, adică semiradial, este un termen comercial, nu științific, iar definiția lui cea mai precisă vine din parchet. Regulile de clasare ale asociației americane a producătorilor de parchet (NWFA) definesc caracterul radial prin inele la 45–90° față de față, linii ale fibrei în mare parte paralele și oglinzi mai late de 1,59 mm; caracterul semiradial înseamnă inele la 30–60°, fibră dreaptă și oglinzi mai înguste de 1,59 mm. Parchetul vândut ca radial trebuie să aibă caracter radial pe cel puțin 50% din fiecare piesă; cel semiradial, caracter semiradial pe cel puțin 75%. Parchetul tangențial poate conține orice amestec.2 Wood Handbook al FPL folosește aceleași categorii pentru parchetul american din stejar.8
| Tangențială | Semiradială | Radială | |
|---|---|---|---|
| Unghiul inelelor față de fața lată | 0–45° | 30–60° | 45–90° |
| Regula americană pentru parchet (NWFA) | Orice amestec | Caracter semiradial pe ≥75% din fiecare piesă | Caracter radial pe ≥50% din fiecare piesă |
| Oglinzile la stejar (NWFA) | – | Mai înguste de 1,59 mm | Mai late de 1,59 mm |
| Contragere și umflare pe lățime | Cele mai mari | Intermediare | Cele mai mici |
| Contragere și umflare pe grosime | Mai mici | Intermediare | Mai mari |
| Albiere, crăpături de suprafață, despicături | Mai multe | Intermediar | Mai puține |
| Colaps la uscare | Mai puțin expusă | – | Mai expusă |
| Desen | Desenul inelelor anuale | Linii drepte, uniforme | Desenul razelor („oglinzi” la stejar) |
| Cost | Mai mic: se obține ușor | Mai mare | Mai mare |
FPL compară doar debitarea tangențială și radială; valorile „intermediare” pentru semiradial sunt deduse geometric. FPL numește 30–60° „bastard sawn”. Sursa: Wiedenhoeft & Eberhardt (2021), Wood Handbook FPL-GTR-282, chapter 3 and Table 3-1; NWFA/NOFMA (2018), International Standards for Unfinished Solid Wood Flooring, oak grain descriptions.
Oglinzile din stejar
Stejarul are raze medulare neobișnuit de mari, benzi de celule care merg de la măduvă spre coajă. Când scândura este tăiată aproape de rază, pânza secționează aceste raze în lungul lor, iar ele apar pe față ca niște solzi lucioși, „oglinzile” stejarului debitat radial. FPL trece desenul razelor printre avantajele debitării radiale; debitarea tangențială scoate în schimb în evidență desenul inelelor anuale.1 La o scândură semiradială razele sunt tăiate oblic, așa că oglinzile se reduc la dungi înguste, exact criteriul după care regulile pentru parchet separă cele două tipuri.2
Aceleași debitări în germană și engleză
Termenii nu se traduc unu la unu. În germană, Riftschnitt este o debitare radială, cu inelele aproape perpendiculare pe față, adică echivalentul radialului; Halbrift descrie unghiurile intermediare, adică semiradialul; iar Fladerschnitt este debitarea tangențială.9 Atenție deci: „rift” în germană înseamnă radial, iar „rift” în engleză înseamnă semiradial. Când comandați în altă limbă, precizați unghiul inelelor, nu doar denumirea.
Stabilitatea: de ce cheresteaua radială se mișcă pe lățime cam jumătate
Lemnul se contractă și se umflă de circa două ori mai mult de-a lungul inelelor anuale (tangențial) decât perpendicular pe ele (radial).10 La o scândură tangențială lățimea merge aproximativ de-a lungul inelelor, deci lățimea se mișcă după coeficientul mai mare, cel tangențial. La o scândură radială lățimea taie inelele și se mișcă după coeficientul mai mic, cel radial.
Institutul Bavarez de Silvicultură (LWF) dă variația pe punct procentual de umiditate pentru speciile europene: fag 0,41% tangențial și 0,20% radial, stejar 0,36% și 0,16%, frasin 0,38% și 0,21%.3,11 Pentru o scândură lată de 300 mm, o lățime uzuală pentru o treaptă de scară sau o lamelă de blat, care trece de la 8% la 12% umiditate între o iarnă cu încălzire și o vară umedă, rezultă:
Cheresteaua semiradială se situează între ele. FPL adaugă că și cheresteaua tangențială are un avantaj: se contractă și se umflă mai puțin pe grosime.1 Articolul despre umiditatea lemnului și umiditatea de echilibru arată cum se calculează mișcarea pentru orice lățime și orice climat.
Comportarea la uscare
Debitarea schimbă și felul în care se usucă scândura. Umiditatea circulă ceva mai repede pe direcția radială decât pe cea tangențială, motiv pentru care cheresteaua tangențială se usucă în general mai repede decât cea radială.12 Dar tocmai pe fețele tangențiale se deschid crăpăturile de uscare, pentru că legătura dintre raze și fibre este slabă pe fața tangențială, iar contragerea tangențială este cea mai mare. Cheresteaua radială se albiește, crapă la suprafață și se despică mai puțin la uscare și în exploatare, în timp ce cea tangențială este mai puțin expusă colapsului.1,7 Articolul despre defectele de uscare explică aceste mecanisme.
Scheme de debitare: paralelă, cu prismare și radială
Unghiul inelelor descrie o singură scândură. Schema de debitare descrie cum este desfăcut tot bușteanul și, deci, ce amestec de unghiuri rezultă.4
- Debitarea paralelă (în plin) taie tot bușteanul în tăieturi paralele. Este simplă și dă adesea cel mai mare volum de cherestea, dar scândurile sunt amestecate: cele din mijlocul bușteanului au inele abrupte pe o mare parte din lățime, cele din exterior sunt tangențiale și predispuse la deformări.
- Debitarea cu prismare taie întâi bușteanul într-o prismă cu fețe drepte, apoi prisma în scânduri. Într-un studiu pe bușteni de fag rezumat de Marčeta și colegii săi, prismarea a dat cel mai mare randament cantitativ, 84%.
- Debitarea radială despică întâi bușteanul pe rază, apoi taie scânduri din fiecare sfert. În același studiu pe fag, a dat cel mai mare randament calitativ, până la 62,7% lemn radial, cu prețul volumului și al manoperei.
- Metodele hibride, ca „metoda slavonă” din Croația, o debitare radială modificată pentru stejar, urmăresc cât mai multe scânduri radiale; comparată cu debitarea paralelă la bușteni de stejar de calitate inferioară, a dat mai puțin volum brut, dar o calitate și o valoare mai bune.4
Ajută și debitarea paralelă cu coaja: cheresteaua tăiată astfel se arcuiește și se răsucește mai puțin decât cea tăiată oblic față de coajă, iar scândurile cu inele descentrate sunt mai predispuse la curbura pe cant.7
Randamentul: cât din buștean devine cherestea
La foioase, gaterul recuperează mai puțin din buștean decât la rășinoase, pentru că buștenii de foioase sunt mai neregulați și defectele trebuie eliminate. Pentru stejar, randamentele publicate sunt în general între circa 40% și 60% din volumul bușteanului, în funcție de calitatea lui, de schema de debitare și de tehnologie; o sinteză a lui Pramreiter și a colegilor săi a găsit o medie de circa 46% pentru cheresteaua uscată și rindeluită, cu pierderi de circa 6% la uscare și circa 13% la rindeluire.4
Diametrul și calitatea buștenilor
Buștenii mai groși și mai buni dau mai multă cherestea. Într-un studiu din Serbia pe 90 de bușteni de fag european, lungi de 4 m, randamentul cantitativ a crescut atât cu diametrul, cât și cu clasa de calitate, de la circa 49–53% la diametre de 30–34 cm la 62–65% la diametre de 40–49 cm.6
Vezi datele
| Diametrul bușteanului | Clasa I | Clasa a II-a | Clasa a III-a |
|---|---|---|---|
| 30–34 cm | 52,7% | 49,6% | 49,4% |
| 35–39 cm | 57,7% | 54,7% | 52,0% |
| 40–49 cm | 65,2% | 64,5% | 62,0% |
Sursa: Popadić, Furtula & Milić (2019), BioResources 14(3), 6331–6340, Table 1 (yield based on Huber log volume).
Randamentul în volum și randamentul în valoare
Volumul este doar jumătate din poveste. Cercetătorii deosebesc randamentul cantitativ, ponderea din volumul bușteanului care devine cherestea, de randamentul calitativ și de cel valoric, adică ponderea care se încadrează într-o clasă de calitate și ponderea din valoarea potențială a bușteanului obținută efectiv.4 Două studii pe stejar arată compromisul:
- Debitarea paralelă a stejarului pedunculat pe o linie modernă cu gater vertical cu bandă a dat un randament în volum de circa 57,3%, un randament calitativ de circa 88%, dar un randament valoric de doar circa 50%, pentru că o parte din volum a ajuns în clase inferioare.4
- Stejarul din Galicia, debitat în principal radial, a dat un randament în volum de circa 47,6%; autorii au argumentat că valoarea adăugată a cherestelei radiale justifică pierderea.4
Cele două studii au folosit bușteni și metode diferite, așa că diferența dintre ele este o ilustrare, nu o penalizare măsurată. O cifră citată des în branșă vine de la tehnologul în lemn Gene Wengert, care a scris că debitarea radială scade randamentul în cherestea cu 15% sau mai mult și poate crește timpul de debitare cu circa 20%.13 Produsele finite au randamente și mai mici: într-o fabrică modernă de parchet din stejar din Bosnia, cu gater cu bandă și optimizare CNC, randamentul total în produse a fost de circa 30% din volumul buștenilor fără coajă, iar circa 70% au fost reziduuri.4
De ce contează gaterul: gater cu bandă, ferăstrău circular și gater cu pânze multiple
Fiecare tăietură transformă în rumeguș o fâșie de lemn cât lățimea tăieturii. Cu cât tăietura e mai îngustă, cu atât bușteanul dă mai multă cherestea, iar diferența se adună repede, pentru că un buștean este tăiat de multe ori.
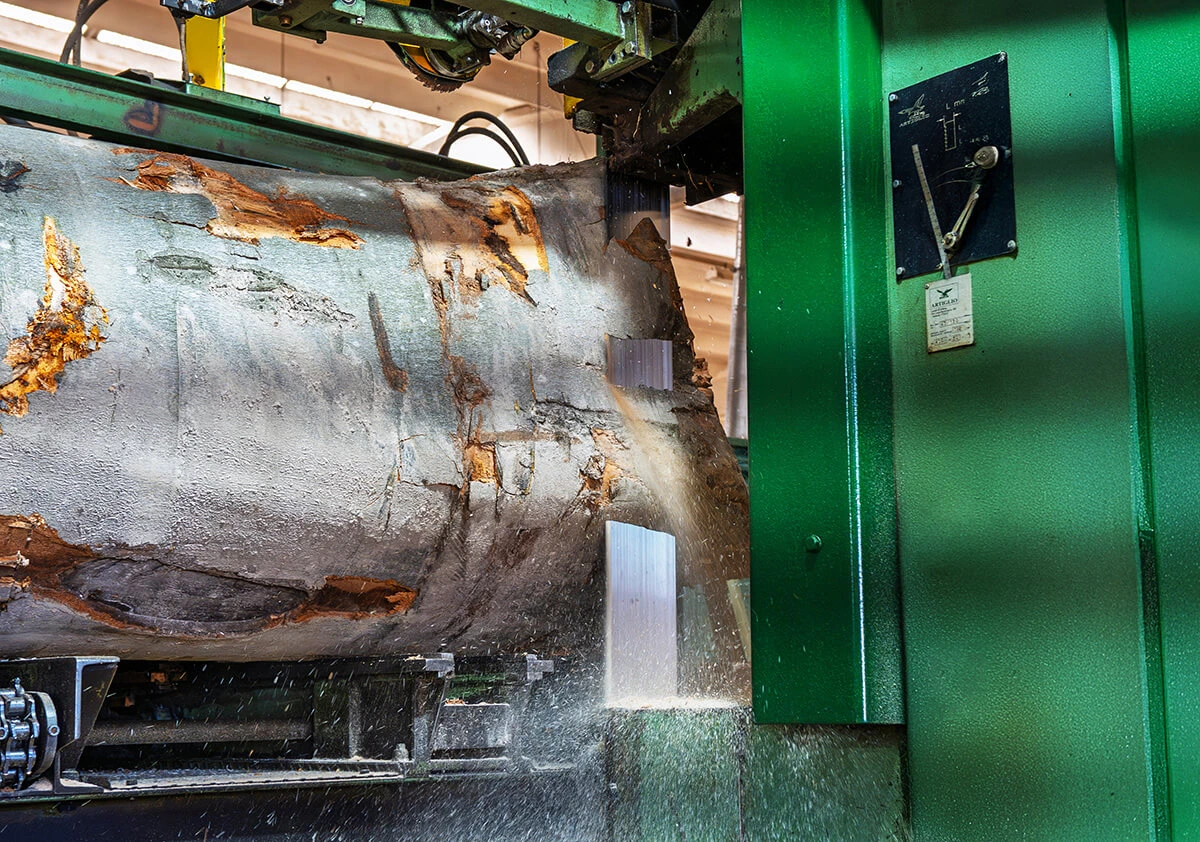
O sinteză din 2026 despre debitarea stejarului dă lățimile tipice ale tăieturii: circa 1,5–2 mm la gaterele moderne cu bandă subțire, 2,5–4,2 mm la gaterele cu pânze multiple (gatere verticale cu ramă) și 3–5,5 mm la ferăstraiele circulare, cele mai late. Gaterele cu bandă permit și orientarea flexibilă a buștenilor și pot prelucra diametre mari, ceea ce autorii descriu drept ideal pentru stejarul de calitate.4 Atenție: 1,5–2 mm este valoarea pentru benzile subțiri; întrebați gaterul ce lățime de tăietură are linia lui.
Serviciul Forestier al SUA a cuantificat același efect la mijlocul anilor ’90: un gater cu ferăstrău circular obișnuit transforma în cherestea circa 50% din buștean, față de circa 57% la gaterele cu bandă, iar tăietura consuma circa 21% din buștean la gaterele circulare, față de doar 12% la gaterele cu bandă de mare productivitate. La scânduri de 28,6 mm, o tăietură de 7,6 mm transformă în rumeguș circa o cincime din lemn; trecerea la o bandă cu tăietură de 3,6 mm a crescut randamentul cu circa 10%.5
Gaterul influențează și calitatea. O pânză tocită rupe suprafața și face scândurile mai predispuse la crăpături la uscare: într-un experiment FPL, stejarul roșu rindeluit înainte de uscare a avut de 18 ori mai puține crăpături decât scândurile nerindeluite.7
Prețul: de ce cheresteaua radială și semiradială costă mai mult
Comparația FPL se încheie cu o constatare simplă: cheresteaua tangențială costă mai puțin pentru că se obține ușor.1 Cheresteaua radială și semiradială costă mai mult din trei motive care decurg din cele de mai sus. Un buștean debitat radial dă mai puțin volum. Fiecare buștean trebuie rotit mai des și tăiat de mai multe ori, așa că linia produce mai puțin pe oră. Și doar o parte din producție corespunde definiției, așa că scândurile trebuie sortate după unghiul inelelor. Cheresteaua semiradială, care cere inele constant la 30–60° pe cea mai mare parte a piesei, vine doar dintr-o zonă limitată a fiecărui buștean.2,4,13 Nu am găsit o diferență de preț europeană publicată și credibilă, așa că oferte se compară doar pe aceeași specificație.
Ce debitare pentru ce produs
- Blaturi și panouri late. Riscul principal este mișcarea pe lățime, așa că lamelele radiale sau semiradiale dau cele mai liniștite blaturi. Lamelele tangențiale au cel mai puternic desen. Într-un panou încleiat din lemn masiv orientarea amestecată este frecventă; mișcarea lui se situează între cele două.
- Trepte de scară și parchet. Scândurile radiale și semiradiale se mișcă mai puțin pe lățime, iar fibra ridicată din cauza separării inelelor anuale este mai puțin pronunțată la ele, ceea ce contează pe o suprafață de călcat.1
- Componente de scaun și picioare. Fibra dreaptă contează mai mult decât desenul, iar cheresteaua radială și semiradială este definită tocmai prin linii ale fibrei în mare parte paralele cu lungimea piesei.2
- Lambriu și placări. Scândurile tangențiale sunt de obicei bune și au cel mai mult desen; profilele și prinderile trebuie să permită mișcarea mai mare pe lățime.
- Mobilier vizibil din stejar. Alegerea între oglinzi (radial) și desenul inelelor (tangențial) este o decizie de design; treceți-o în specificație.
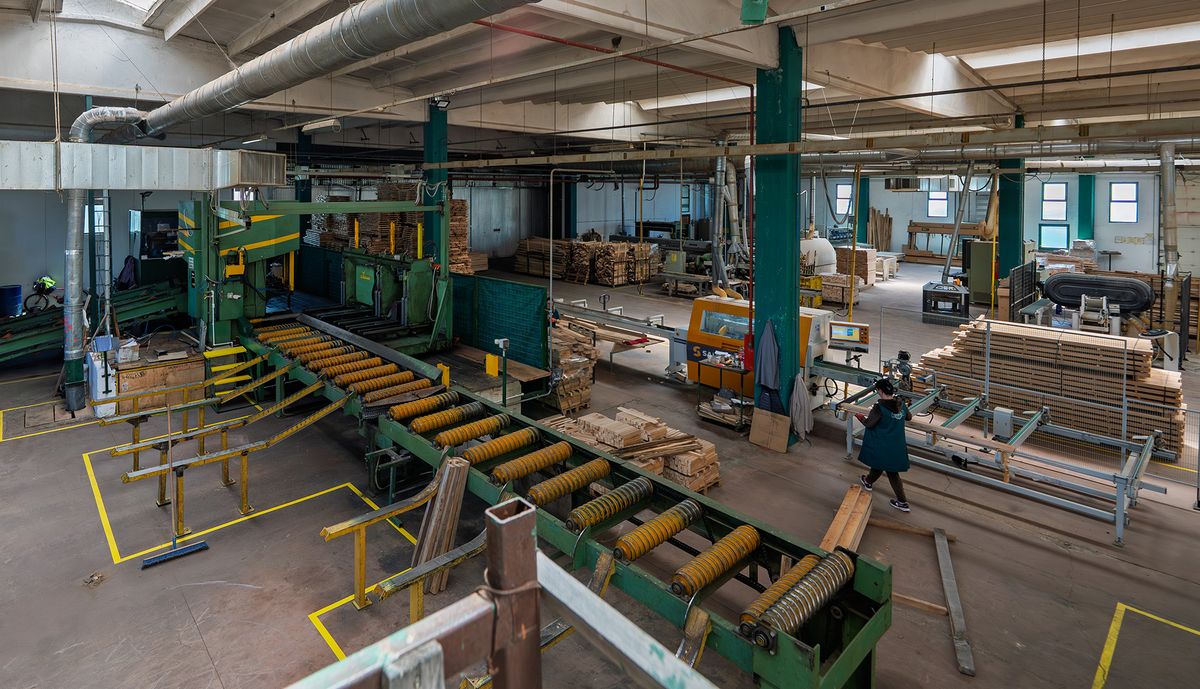
Cum debităm la SARAL
Cum specificați debitarea: lista cumpărătorului
- Unghiul inelelor, nu doar denumirea. Scrieți „inele la 45–90° față de față” sau „30–60°” în loc de „radial” sau „semiradial”, mai ales când comanda trece dintr-o limbă în alta.
- Ponderea din fiecare piesă. Spuneți cât din fiecare piesă trebuie să respecte unghiul, de exemplu 50% pentru caracter radial și 75% pentru caracter semiradial, ca în regulile NWFA.
- Oglinzile. La stejar, spuneți dacă le vreți sau dacă vreți să le evitați.
- Tivită sau netivită și măduva. Precizați dacă cheresteaua trebuie tivită și dacă se acceptă măduva în piesă.
- Clasa de calitate și umiditatea. Numiți clasa de aspect și umiditatea țintă cu toleranță. Orientarea inelelor nu le înlocuiește pe niciuna.
- Volumul și termenul. Cheresteaua radială și semiradială rezultă în cantitate mai mică din fiecare buștean. Comenzile mai mari și făcute din timp se onorează mai ușor.
Întrebări frecvente
Care e diferența dintre debitarea radială și cea semiradială?
Unghiul inelelor. Scândurile radiale au inelele la 45–90° față de față și, la stejar, oglinzi late; cele semiradiale au inelele la circa 30–60° și doar oglinzi înguste, ceea ce dă o fibră mai dreaptă și mai uniformă.2 În germană, „Rift” înseamnă radial, iar „Halbrift” semiradial.9
Este mai stabil stejarul debitat radial?
Da, pe lățime. Stejarul radial se contractă și se umflă mai puțin pe lățime și se albiește, crapă și se despică mai puțin la uscare și în exploatare.1 Cu valorile europene, mișcarea lui pe lățime este sub jumătate din cea a stejarului tangențial, la aceeași variație de umiditate.3
Ce este un gater cu bandă și de ce dă mai multă cherestea?
Gaterul cu bandă taie cu o pânză continuă, subțire, întinsă pe două roți. Tăietura lui este mai îngustă decât a unui ferăstrău circular, deci pierde mai puțin lemn în rumeguș. Cifrele Serviciului Forestier al SUA din anii ’90 arată circa 57% din buștean transformat în cherestea la gaterele cu bandă, față de circa 50% la cele circulare.5 Gaterele cu bandă pot și roti și prelucra flexibil buștenii groși.4
Ce înseamnă cherestea tivită și netivită?
Cheresteaua netivită își păstrează canturile naturale ale bușteanului, cu sau fără coajă; cea tivită are canturile tăiate drept și paralele. Cheresteaua netivită lasă cumpărătorului libertatea de a optimiza lățimile, iar cea tivită este gata de prelucrat. Debitarea paralelă a buștenilor produce mai ales cherestea netivită.