

Qué significan realmente D1, D2, D3 y D4
Todos los botes de cola blanca para madera de una tienda europea llevan un número D. Procede de la EN 204, que clasifica los adhesivos termoplásticos para madera de uso no estructural en clases de durabilidad D1 a D4, según la resistencia en seco y en húmedo de las líneas de cola tras unos tratamientos de acondicionamiento definidos.1 En la práctica, «termoplástico» significa cola en dispersión de acetato de polivinilo (PVAc), la cola blanca del oficio, y sus versiones reticuladas. La norma cita como usos típicos los muebles, las estructuras interiores, los frisos, las puertas, las ventanas y las escaleras, y dice claramente que no especifica la resistencia de las líneas de cola a la temperatura.1
La EN 204 describe las clases mediante ejemplos de climas y usos:1
- D1: interior, donde el contenido de humedad de la madera no supera el 15 %.
- D2: interior con exposición ocasional y breve a agua corriente o de condensación o a una humedad elevada ocasional, con una humedad de la madera de hasta el 18 %.
- D3: interior con exposición frecuente y breve a agua corriente o de condensación o exposición intensa a una humedad elevada; exterior no expuesto a la intemperie.
- D4: interior con exposición frecuente y prolongada a agua corriente o de condensación; exterior expuesto a la intemperie, pero protegido por un recubrimiento superficial adecuado.
| Clase | Ejemplo de condiciones de servicio | En seco: 7 días en clima | +3 h en agua fría, secado de nuevo | +4 días en agua fría, ensayo en húmedo | +4 días en agua fría, secado de nuevo | +6 h en agua hirviendo, 2 h en agua fría, ensayo en húmedo |
|---|---|---|---|---|---|---|
| D1 | Interior, humedad de la madera ≤ 15 % | ≥ 10 | – | – | – | – |
| D2 | Interior, exposición ocasional y breve al agua o a humedad elevada, humedad de la madera ≤ 18 % | ≥ 10 | ≥ 8 | – | – | – |
| D3 | Interior, exposición frecuente y breve al agua o humedad intensa; exterior no expuesto a la intemperie | ≥ 10 | – | ≥ 2 | ≥ 8 | – |
| D4 | Interior, exposición frecuente y prolongada al agua; exterior expuesto a la intemperie con recubrimiento adecuado | ≥ 10 | – | ≥ 4 | – | ≥ 4 |
Fuente: EN 204:2016, tablas 1 y 2 (vista previa pública de la SIST EN 204:2016). Clima normalizado 20 °C / 65 % HR o 23 °C / 50 % HR. Un guion indica que la secuencia no se exige para esa clase.
El ensayo detrás de la etiqueta
Las clases se obtienen en un ensayo de laboratorio según la EN 205. Se encolan dos tiras finas de haya en una unión a solape, se acondicionan según una de cinco secuencias y se separan por tracción. La media de 20 probetas tiene que alcanzar el mínimo de cada secuencia de la clase. Tras siete días en clima normalizado, todas las clases deben alcanzar 10 N/mm². La D3 añade un ensayo tras cuatro días en agua fría, medido en húmedo, en el que bastan 2 N/mm², y un ensayo tras un nuevo secado, en el que se exigen 8 N/mm². La D4 exige 4 N/mm² en húmedo tras cuatro días en agua fría y 4 N/mm² en húmedo tras seis horas en agua hirviendo y dos horas en agua fría.1
La probeta es siempre la misma: haya europea sin vaporizar (Fagus sylvatica), cepillada y lijada, de 5,0 ± 0,1 mm de grosor, encolada con un contenido de humedad del 12 ± 1 % y una línea de cola de 0,1 mm.7 Eso tiene dos consecuencias. Una clase D le dice cómo se comporta la cola en una unión de haya perfecta, no en su encimera de roble. Y, como señala la asociación alemana de fabricantes de adhesivos, la clase no puede comprobarse cortando muestras de una pieza terminada, porque una pieza real difiere de la probeta normalizada en casi todos los aspectos.7
Lo que no significa D4
Merece la pena corregir tres malentendidos frecuentes:
- La D4 no es estructural. La EN 204 es para aplicaciones no estructurales. La madera portante, como la madera laminada encolada, se encola con sistemas de adhesivos estructurales, normalmente MUF, PRF o PUR.1,3
- La D4 no es una cola para exterior sin protección. La clase solo permite el uso en exterior con un recubrimiento superficial adecuado, y la asociación alemana añade que las líneas de cola no deben quedar expuestas directamente a la intemperie.1,4
- Las clases no son una escalera. La EN 204 señala que el número no indica una jerarquía y que un mismo adhesivo puede tener más de una clase. Una cola D4, por ejemplo, no se ensaya con la secuencia de nuevo secado de la D3.1
Resistencia al calor WATT 91: por qué no hay valor de aprobación
Las fichas técnicas suelen añadir «ensayado según WATT 91» o «EN 14257». El ensayo mide la resistencia a la cizalladura por tracción de una línea de cola a 80 °C. No fija ningún valor mínimo, así que «supera el WATT 91» no es una declaración de calidad. Los 7 N/mm² que se citan a menudo son solo un mínimo recomendado para las uniones de esquina de los marcos de ventana.2 La forma correcta de describir una cola es esta: un adhesivo D4 según la EN 204, con una resistencia al calor según la EN 14257 de 7,5 N/mm².2
Elegir un adhesivo para madera de frondosas
En muebles, tableros y carpintería, un puñado de familias de adhesivos hace casi todo el trabajo. Su carácter depende de cómo curan.3
| Adhesivo | Cómo cura | Puntos fuertes | Límites | Usos típicos |
|---|---|---|---|---|
| PVAc (cola blanca) | Pierde agua a temperatura ambiente | Alta resistencia en seco, línea de cola transparente | Baja resistencia a la humedad y al calor; las uniones ceden bajo carga continua | Muebles, carpintería de interior |
| PVAc reticulado | Con endurecedor, a temperatura ambiente o en prensa caliente o de radiofrecuencia | Mejor resistencia a la humedad y al calor | Hay que gestionar el endurecedor y la vida útil de la mezcla | Puertas, molduras, carpintería arquitectónica |
| Poliuretano (PUR) | Reacciona con la humedad, a temperatura ambiente | Alta resistencia en seco y en húmedo, rellena holguras | Resistencia limitada a ciclos repetidos de mojado y secado; formación sobre diisocianatos | Construcción, tableros, madera laminada encolada en Europa |
| MUF / MF | Prensa caliente, platos a 120–150 °C | Alta resistencia en seco y en húmedo, muy resistente al agua | Proceso industrial; a base de formaldehído | Contrachapado de frondosas, empalme de testa y encolado de cantos de madera aserrada, madera laminada encolada en Europa |
| Resorcina / PRF | Temperatura ambiente (RF) o 21–66 °C (PRF) | Muy resistente a la humedad y al envejecimiento | Línea de cola rojo oscuro; a base de formaldehído | Madera laminada para servicio severo |
| Epoxi | Dos componentes, a temperatura ambiente o elevada | Solo necesita presión baja, rellena holguras | Puede deslaminarse con ciclos repetidos de mojado y secado | Reparaciones, trabajos especiales |
| Cola animal | Se aplica en caliente, fragua al enfriarse y secarse | Resistente en seco | No resiste el agua | Mueble tradicional, restauración |
Fuente: Frihart & Hunt (2021), FPL Wood Handbook cap. 10, tabla 10-1 (resumen cualitativo). Formación sobre diisocianatos: Reglamento (UE) 2020/1149.
El PVAc simple es la opción por defecto para los muebles de interior: listo para usar, de fraguado rápido e invisible en la junta. Su punto débil es la fluencia, es decir, que la unión cede lentamente bajo una carga constante, además de una baja resistencia al calor y a la humedad.3 El PVAc reticulado, una versión de dos componentes con endurecedor, conserva la comodidad y añade resistencia a la humedad y al calor; una cola muy vendida alcanza la D3 por sí sola y la D4 con un 5 % de endurecedor.3,8 El poliuretano rellena holguras y resiste el agua, lo que lo hace popular para reparaciones y trabajos de exterior, pero necesita humedad para curar e implica la obligación de formación sobre diisocianatos de la que se habla más adelante.3 Los sistemas de melamina y resorcina son adhesivos industriales para encolados estructurales y de servicio severo.3 El epoxi solo necesita una presión baja y rellena holguras, lo que lo hace adecuado para reparaciones, pero algunas formulaciones pueden deslaminarse con ciclos repetidos de mojado y secado.3 La cola animal es histórica, resistente en seco y no resiste el agua, y se sigue usando en restauración.3
Contenido de humedad al encolar: 8–10 % y tablas igualadas
La cola al agua y la madera húmeda no se llevan bien, y tampoco la cola y la madera demasiado seca. El FPL indica que la mayoría de los adhesivos dan sus mejores encolados cuando la madera tiene entre un 6 % y un 14 % de contenido de humedad. Por debajo del 6 %, la madera absorbe el agua de la cola tan deprisa que la cola se seca antes de poder fluir y penetrar, y por debajo de aproximadamente el 3 % la madera llega a resistirse temporalmente a mojarse.3 La madera húmeda ralentiza el curado y alarga los tiempos de prensado.4
Para muebles y carpintería de interior, el FPL señala que la madera al 6–7 % suele ser satisfactoria para el prensado en frío, porque la cola al agua añade 1–2 puntos.3 Los datos de los fabricantes se sitúan algo más arriba: una ficha técnica de PVAc indica un 8–10 % como ideal para trabajos de interior y un 10–14 % para la fabricación de ventanas, y una temperatura de trabajo de 18–20 °C, nunca por debajo de 10 °C.8 El artículo sobre el contenido de humedad explica cómo elegir el objetivo para una estancia determinada.
La diferencia entre piezas importa tanto como el nivel. El FPL recomienda mantener las diferencias de humedad por debajo de unos 5 puntos en las especies de baja densidad y de 2 puntos en las especies de alta densidad; la asociación alemana de fabricantes de adhesivos fija 2 puntos como máximo para todas las piezas que se encolan, porque el hinchamiento y la contracción desiguales tensan después la línea de cola y deforman la pieza.3,4 El haya, el roble y el fresno tienen todos una densidad de unos 690 kg/m³ en la tabla de la asociación, lo que los sitúa en el grupo exigente.4
Preparación de la superficie: cepillar en las 24 horas previas
Una superficie recién mecanizada acepta mejor la cola. El FPL aconseja cepillar o volver a cepillar la madera en las 24 horas anteriores al encolado, y señala que algunas normas de productos estructurales no permiten más de 24 horas; en las maderas ricas en extractivos, pueden ser necesarios apenas 15 minutos para lograr los mejores encolados.3 La asociación alemana pide encolar lo antes posible tras el mecanizado, sobre todo en maderas resinosas y oleosas como la teca o el caucho, y advierte de que las herramientas desafiladas queman las caras de corte y dificultan el encolado.4
El ajuste importa más que la cola. Las marcas de cepillado y las cuchillas gastadas dejan juntas que no cierran, y ningún adhesivo puede salvarlas como es debido.4 El polvo, los desmoldeantes y la suciedad deben eliminarse antes del montaje.4
Gramaje, tiempo abierto y tiempo cerrado
La cantidad de cola depende de lo absorbentes y lo bien ajustadas que estén las piezas. La asociación alemana indica 100–250 g/m² como intervalo habitual para el PVAc y recomienda aplicar cola en ambas superficies en las frondosas y en las especies resinosas u oleosas.4 Una ficha técnica de PVAc indica 150–200 g/m² para uniones de madera maciza.8
Dos términos de tiempo generan confusión. El tiempo abierto es el intervalo entre la aplicación de la cola y la aplicación de la presión. Incluye el tiempo de ensamblaje abierto, antes de juntar las piezas, y el tiempo de ensamblaje cerrado, con las piezas ya juntas pero antes de aplicar presión.4 Algunas fichas técnicas dan solo el tiempo de ensamblaje abierto como «tiempo abierto», así que compruebe a cuál se refieren. El mismo PVAc indica 6–10 minutos a 20 °C, que se acortan con aplicaciones finas, madera absorbente, aire seco y calor.8 Si se agota el tiempo abierto, la segunda superficie no se moja y la unión falla.4
Presión de apriete para haya, roble y fresno
La presión pone las superficies en estrecho contacto, extiende la cola en una película fina y continua y mantiene las piezas mientras cura. El FPL sitúa el intervalo en unos 0,7 MPa para la madera de baja densidad, cuyas superficies se adaptan con facilidad, y hasta 1,7 MPa para las maderas más densas, difíciles de comprimir.3 La asociación alemana indica 0,2–1,5 N/mm² para el PVAc según la especie, y una ficha técnica de PVAc indica 0,7–1 N/mm² para el encolado de lamas y laminados.4,8 Un MPa equivale a un N/mm².
Ver los datos
| Extremo inferior | Extremo superior | |
|---|---|---|
| FPL: madera de baja densidad | 0,7 N/mm² | 0,7 N/mm² |
| FPL: madera de máxima densidad | – | 1,7 N/mm² |
| IVK: PVAc, según la especie | 0,2 N/mm² | 1,5 N/mm² |
| Ficha técnica de PVAc: encolado de lamas | 0,7 N/mm² | 1,0 N/mm² |
El FPL da un único valor para cada extremo de la escala de densidades: «cerca de 0,7 MPa» y «hasta 1,7 MPa». Ninguna fuente da una tabla especie por especie. Fuente: Frihart & Hunt (2021), FPL Wood Handbook cap. 10; IVK (2024), TKH-Merkblatt 3; ficha técnica de KLEIBERIT 303 (2016).
Ninguna fuente que hayamos encontrado publica una tabla de presiones especie por especie para el haya, el roble y el fresno, y no nos la hemos inventado. Lo que sí dicen los datos es que estas tres especies están cerca de la banda de 700–800 kg/m³ del FPL, por encima de la cual las uniones encoladas dejan de ganar resistencia con la densidad y resulta más difícil obtener de forma constante uniones con alta rotura en madera.3,4 En la práctica, eso significa la mitad superior del intervalo del PVAc, superficies planas y bien ajustadas y suficientes sargentos para repartir la presión de manera uniforme.
Juntas hambrientas: cuando más presión perjudica
Demasiada presión puede ser tan mala como demasiado poca. Si la cola penetra demasiado en la madera o sale de la junta, queda muy poca en la línea de cola. El FPL lo llama junta hambrienta: la penetración excesiva es típica de las maderas ligeras, y la expulsión excesiva de cola, de las densas.3 Las uniones más resistentes se obtienen con una presión moderadamente alta para la densidad de la madera, combinada con una cola lo bastante espesa para quedarse en la junta.3 En cambio, una línea de cola que se ve como una película brillante en las hondonadas indica una presión insuficiente o un mal ajuste.4
Tiempos de prensado: en frío, en caliente y por alta frecuencia
El calor acorta el tiempo de prensado. Una ficha técnica de PVAc indica para el encolado de cantos al menos 15 minutos a 20 °C, 5 minutos con las piezas precalentadas a 50 °C y 2 minutos a 80 °C, con un 50 % más aproximadamente cuando se usa el endurecedor. Son valores orientativos para madera con un 10 % de humedad aproximadamente, y el fabricante pide confirmarlos con encolados de prueba.8 Las frondosas y las especies oleosas necesitan tiempos de prensado más largos.4
Ver los datos
| Monocomponente (D3) | Con un 5 % de endurecedor (D4) | |
|---|---|---|
| 20 °C | 15,0 min | 22,5 min |
| 50 °C (precalentada) | 5,0 min | 7,5 min |
| 80 °C | 2,0 min | 3,0 min |
Los valores con endurecedor son cálculo propio a partir de la indicación de la ficha de alargar los tiempos alrededor de un 50 %. Fuente: Ficha técnica de KLEIBERIT 303 (versión del 01.09.2016). Valores orientativos; confírmelos con encolados de prueba.
Las prensas de alta frecuencia calientan directamente la línea de cola y reducen los tiempos de prensado a minutos, pero son sensibles a la humedad: el FPL señala que el curado por radiofrecuencia necesita una humedad baja de la madera para evitar arcos eléctricos.3 Un calor excesivo o un tiempo de enfriamiento demasiado corto abren las juntas; la asociación alemana lo enumera como un fallo típico de la alta frecuencia.4
Después del prensado, deje tiempo al tablero antes de lijarlo. El agua de la cola hincha la madera junto a la junta; si la superficie se cepilla antes de que esa agua se haya repartido, la junta contrae después por debajo de la superficie y deja una línea hundida visible. El FPL sugiere acondicionar los conjuntos encolados durante 24 horas a 70 °C, 4 días a 50 °C o 7 días a temperatura ambiente antes del cepillado, con la humedad controlada para que la madera no se seque por debajo de su objetivo.3
Roble, taninos y hierro: cómo evitar las manchas negro azuladas
El duramen de roble es rico en taninos. En contacto con hierro o iones de hierro forman manchas oscuras, negro azuladas, y también pueden colorear las líneas de cola. La asociación alemana enumera el contacto con metales, sobre todo con hierro, y las sustancias naturales del duramen como los taninos entre las causas de coloración, y recomienda evitar el contacto con hierro y elegir un sistema de adhesivo adecuado.4 Las colas de PVAc son ácidas: una cola D3/D4 muy utilizada tiene un pH de aproximadamente 3, y su fabricante exige equipos de aplicación de acero inoxidable o de plástico.8
El FPL añade que la acidez de los extractivos de algunas especies de roble puede inhibir el curado de algunos adhesivos.3 Para el roble y otras maderas ricas en taninos, eso significa espátulas de plástico o inoxidables, nada de lana de acero ni limaduras de hierro cerca de la cola húmeda, sargentos limpios con tacos de protección y una unión de prueba al cambiar de cola.
Curado: ¿cuándo alcanza la unión su resistencia total?
Una unión que sale de los sargentos no está terminada. El FPL señala que, después del prensado, los adhesivos suelen necesitar horas o semanas para alcanzar su resistencia total.3 La propia EN 204 ensaya tras siete días en clima normalizado, y la ficha técnica de PVAc que hemos revisado indica que la resistencia final al agua D3 o D4 se alcanza a los siete días.1,8 Las piezas pueden mecanizarse mucho antes, pero la exposición al agua y las cargas elevadas deben esperar al curado completo.
Diagnóstico de líneas de cola fallidas
La tabla de fallos del PVAc de la asociación alemana de fabricantes de adhesivos ofrece un primer diagnóstico útil:4
- Línea de cola muy visible, película brillante en las hondonadas: presión demasiado baja o mal ajuste. Aumente la presión y mejore las superficies de la junta.
- La junta se abre, película de cola desgarrada: tiempo de prensado demasiado corto. Prense más tiempo o en caliente, o reduzca la humedad de la madera.
- Una cola normalmente transparente cura blanca y quebradiza: por debajo de la temperatura mínima de formación de película. Caliente la cola, la madera y la estancia.
- La junta se abre sin mojado visible: demasiado poca cola, o se ha superado el tiempo abierto. Aplique más, monte más deprisa y evite las corrientes de aire.
- La junta se abre tras el curado por alta frecuencia: temperatura demasiado alta. Bájela, acorte el ciclo y alargue el enfriamiento.
- La cola cura despacio y los tiempos de prensado se alargan: madera demasiado húmeda.
- Mal mojado y cola coloreada en maderas oleosas: encole solo madera recién cepillada, limpie la superficie y haga encolados de prueba.
Salud y normativa: diisocianatos y formaldehído
Dos normas de la UE influyen en la elección de la cola en 2026. La primera: desde el 24 de agosto de 2023, las sustancias y mezclas con un 0,1 % o más de diisocianatos, lo que incluye muchos adhesivos de PUR y reticulantes de isocianato, solo pueden usarse de forma industrial o profesional después de que el empleador se haya asegurado de que los usuarios han completado una formación sobre su uso seguro. La formación debe documentarse y renovarse al menos cada cinco años.5 Por debajo del 0,1 %, la obligación de formación no se aplica.5
La segunda: desde el 6 de agosto de 2026, los muebles y los artículos derivados de la madera no pueden comercializarse en la UE si emiten más de 0,062 mg/m³ de formaldehído en el ensayo en cámara del anexo XVII de REACH, entrada 77; los demás artículos tienen un límite de 0,080 mg/m³.6 El PVAc simple no es a base de formaldehído, mientras que el MUF, el UF y el PRF sí lo son. Para los tableros y los muebles encolados con esos sistemas, pida pruebas de cumplimiento. Nuestra guía de los tableros de madera maciza explica lo que esto significa al comprar tableros.
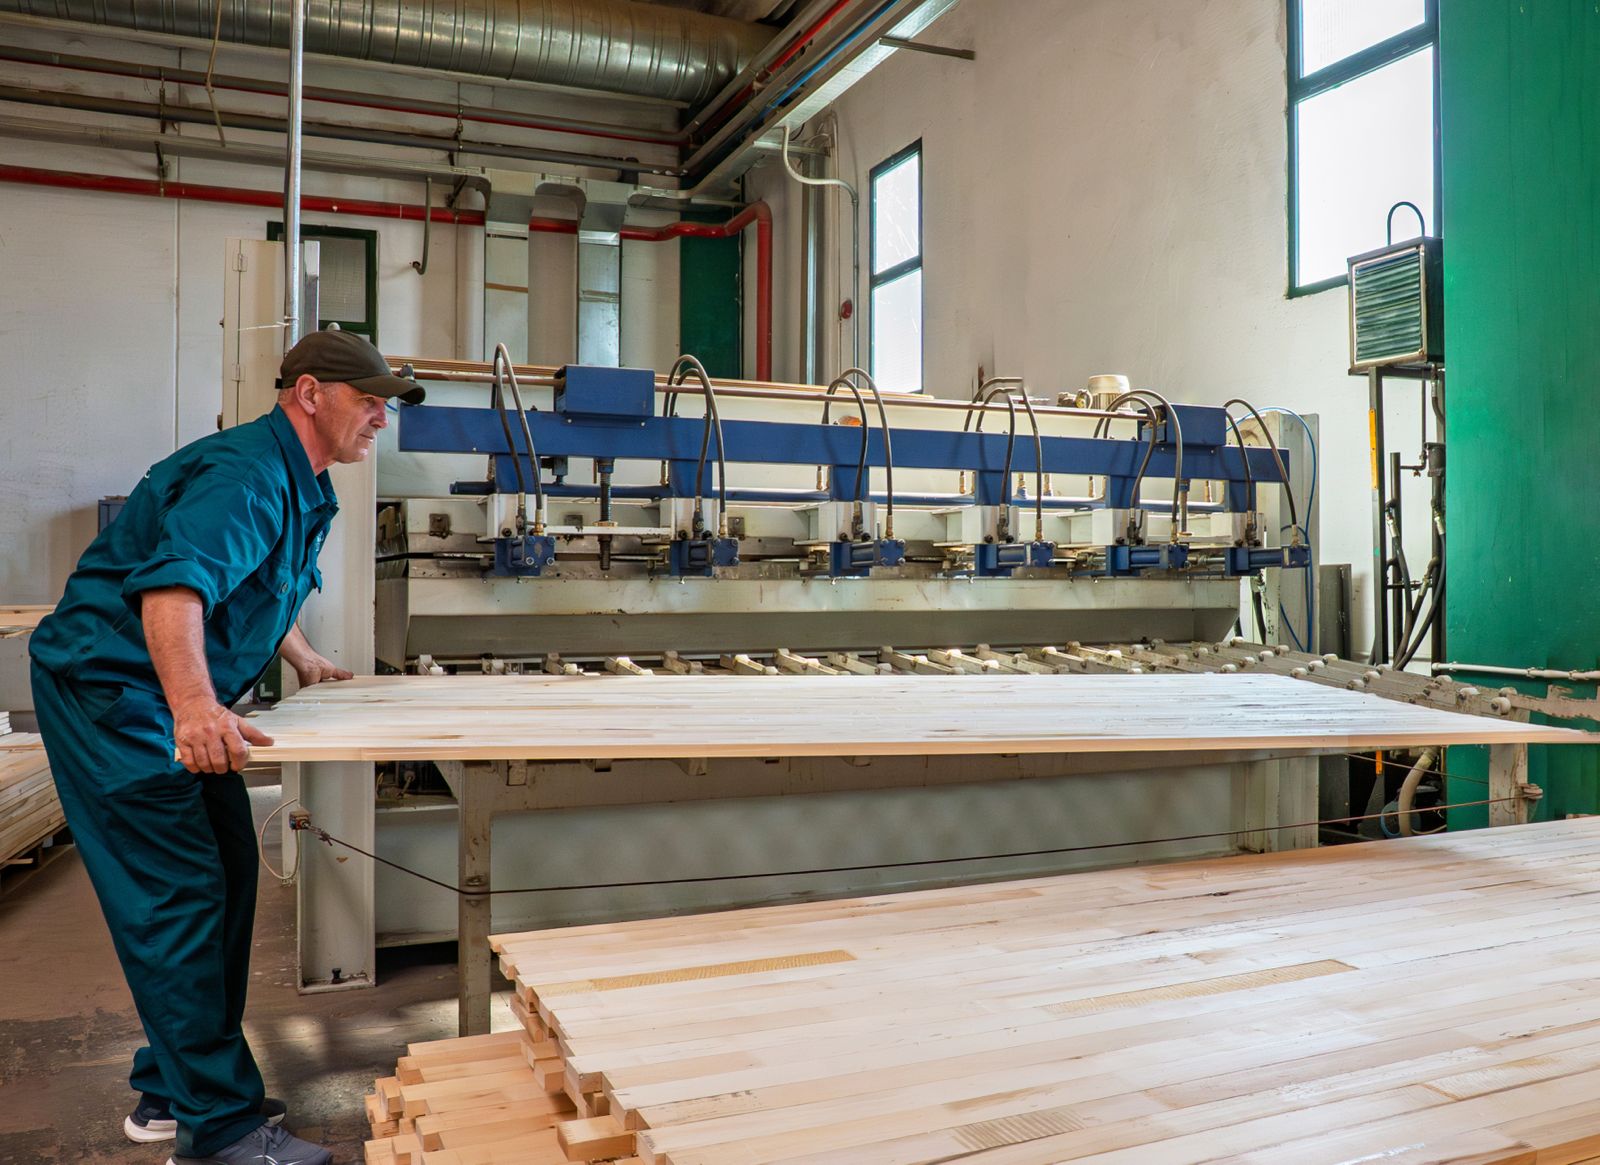
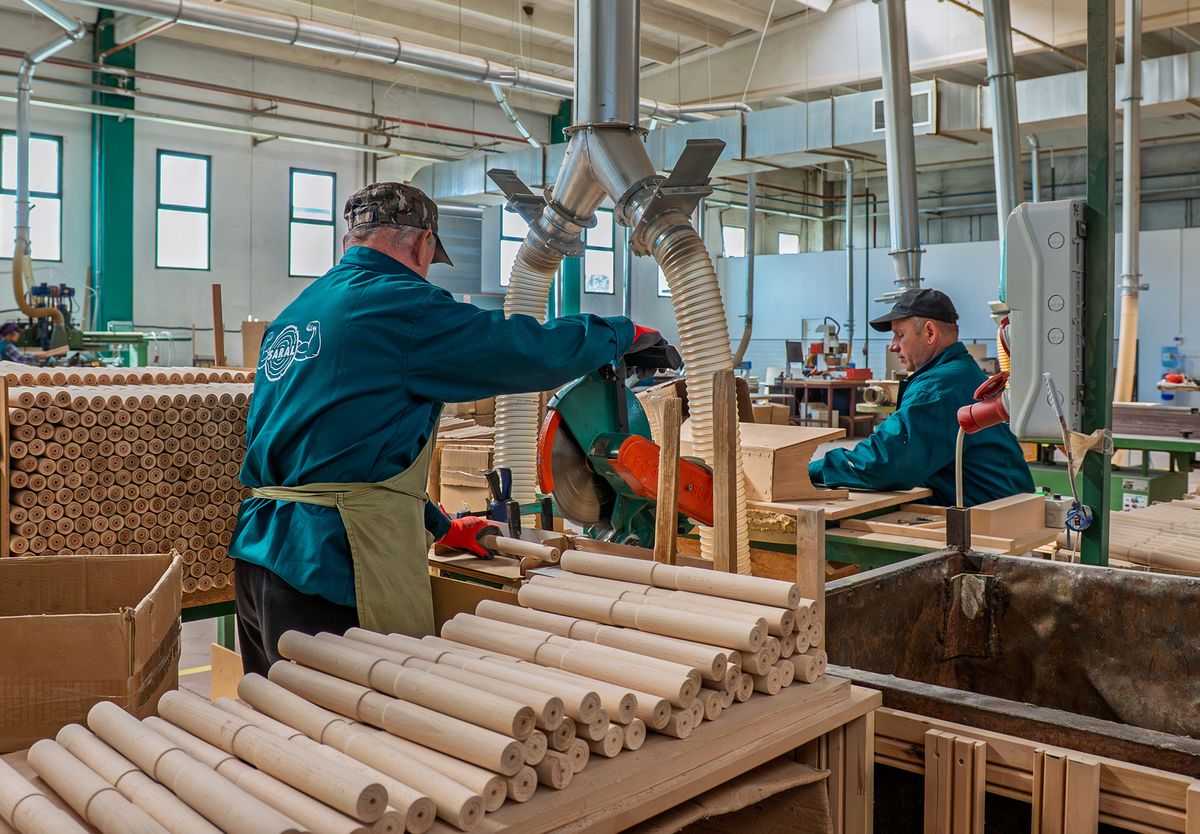
Cómo encolamos en SARAL
Qué preguntar a un proveedor de tableros o componentes encolados
- ¿Qué adhesivo y qué clase? El tipo (PVAc, PVAc reticulado, MUF, PUR) y su clase según la EN 204, o la norma estructural que cumple.
- ¿Es a base de formaldehído? En caso afirmativo, pruebas de cumplimiento de la entrada 77 de REACH para el artículo terminado.
- Humedad en el encolado y en la entrega, y cuánta diferencia se admite entre lamas.
- Tiempo entre el cepillado y el encolado, sobre todo para el roble y otras especies ricas en extractivos.
- Presión, tiempo de prensado y acondicionamiento antes del lijado, o al menos cómo los controla el fabricante.
- Límites de calidad de la línea de cola, como el grosor máximo de la línea de cola y las juntas abiertas, por escrito en la descripción de la calidad.
- Datos de resistencia al calor, si procede, expresados como valor según la EN 14257, no como «supera el WATT 91».
Preguntas frecuentes
Cola para madera D3 o D4: ¿cuál debo usar?
D3 para muebles de interior, cocinas, baños y cualquier lugar con agua ocasional o humedad elevada; D4 para piezas que permanecen mojadas durante periodos largos y para carpintería exterior recubierta. Ninguna de las dos es un adhesivo estructural.1
¿Es impermeable la cola D3?
Es resistente al agua, no impermeable. Una unión D3 debe seguir resistiendo 2 N/mm² tras cuatro días en agua fría y recuperar 8 N/mm² tras volver a secarse, pero no está hecha para la inmersión prolongada ni para la intemperie.1
¿Cuál es la mejor cola para sillas de madera?
Para sillas de interior, la opción habitual es un buen PVAc de clase D3 en uniones bien ajustadas y con la humedad igualada. El ajuste, la humedad y la presión importan más que la marca: las uniones de las sillas soportan cargas repetidas, y el PVAc fluye bajo una tensión constante.1,3 Nuestro artículo sobre la fabricación de sillas explica cómo se ensayan las uniones de las sillas.
¿Cuánto tarda en secar la cola D3?
Para un PVAc D3/D4, las uniones de canto necesitan al menos 15 minutos en la prensa a 20 °C, y la resistencia final al agua se alcanza a los siete días.8 Consulte la ficha técnica de su cola, porque los tiempos varían de un producto a otro.