Por qué los aserraderos recurren a escáneres e IA
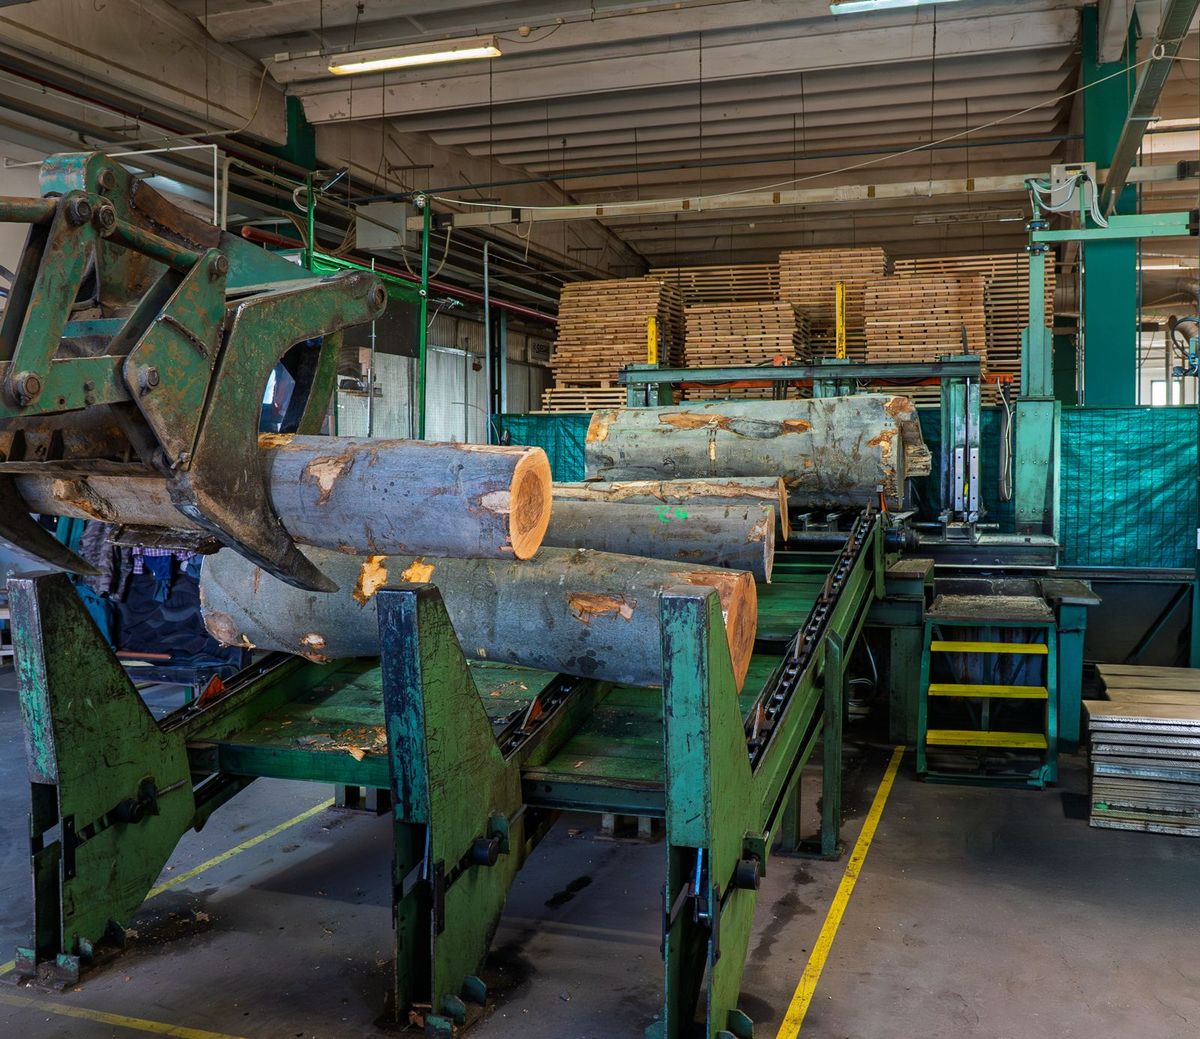
Un aserradero decide gran parte del valor de una troza en los primeros cortes. Si se gira la troza unos grados, o se abre unos centímetros más arriba, el mismo nudo acaba en mitad de una tabla valiosa o en un costero. Hasta hace poco, esa decisión se tomaba desde fuera: corteza, forma, testas y experiencia del aserrador. En las sierras de cinta para trozas grandes, el aserrador tiene que decidir en segundos dónde dar el siguiente corte, basándose sobre todo en la superficie de la troza y en las caras ya aserradas.10
El escaneado aporta datos a esa decisión en tres puntos de la cadena: en el parque de trozas, donde los escáneres miden la forma y, con rayos X, el interior; en la sierra principal, donde un optimizador gira la troza y elige el esquema de corte; y en la madera seca, donde escáneres de cámara y de rayos X clasifican las tablas y alimentan las tronzadoras optimizadoras. «IA» significa aquí sobre todo modelos de aprendizaje profundo, normalmente redes neuronales convolucionales, que han aprendido a reconocer nudos, fendas o pudrición a partir de miles de imágenes etiquetadas.1
Este artículo expone lo que dicen los datos publicados para las frondosas, con una salvedad constante: la mayor parte de la investigación sobre TC se ha hecho con coníferas, y la mayor parte de la investigación sobre clasificación de frondosas es estadounidense. Indicamos en cada caso qué especie y qué comparación describe una cifra. Dónde se pierde volumen en el camino de la troza a la pieza, y cómo lo recuperan el corte primero al hilo y el empalme dentado, se trata en nuestro artículo sobre el rendimiento de la troza a la pieza de mueble.
Tres niveles de escaneado de trozas: 3D, rayos X y TC
No todos los «escáneres de trozas» ven lo mismo. Los escáneres ópticos y láser miden la forma exterior: diámetro, conicidad, curvatura, ovalidad y, con alta resolución, los abultamientos de la superficie. Los escáneres de rayos X discretos, utilizados en aserraderos punteros desde la década de 1990, hacen pasar rayos X a través de la troza desde una a cuatro direcciones y estiman propiedades como la proporción de duramen, la densidad, el tamaño de los nudos, la distancia entre verticilos y la anchura de los anillos. La tomografía computarizada (TC) va más allá: combina proyecciones de rayos X tomadas alrededor de toda la troza en un mapa de densidad tridimensional completo, corte a corte.6,2
Los métodos láser, de cámara y acústicos siguen siendo los caballos de batalla. Un estudio eslovaco de 2022 los encontró en todos los grandes aserraderos automatizados de Europa y, cada vez más, en los medianos, mientras que los escáneres de TC industriales seguían siendo escasos por su precio.6
Lo que un escaneado láser puede decir de una troza de frondosa
Los datos de superficie por sí solos dicen mucho de las trozas de frondosas, cuya clase depende en gran medida de los defectos superficiales. Un sistema del Servicio Forestal de EE. UU. que analiza escaneados láser 3D de alta resolución de trozas con corteza localiza defectos de al menos 13 mm de altura y 76 mm de anchura. En 14 trozas seleccionadas al azar encontró 53 de 64 defectos graves, marcó por error nueve zonas sanas y localizó el 90,2 % de la superficie defectuosa.11 Eso ayuda a clasificar una troza, pero no es una visión del interior: un nudo ocluido desde hace décadas puede dejar solo una leve huella en la corteza.
Cómo funciona un escáner de TC de trozas a la velocidad del aserradero
El TC industrial de trozas utilizado en los estudios siguientes es el CT Log, desarrollado desde 2008 por el fabricante italiano de escáneres Microtec. Sus diseñadores describen un pórtico con una fuente de rayos X y un anillo de sensores que gira a 240 rpm alrededor de un transportador y reconstruye la troza de forma continua a medida que pasa. Según la especificación publicada, escanea a 60–160 m/min, tiene un campo de visión de 90 cm, admite trozas de hasta 70 cm de diámetro según la densidad de la madera y resuelve 1 mm en sentido transversal y 10 mm en sentido longitudinal.1
La velocidad es lo difícil. Un aserradero procesa unas diez trozas por minuto, demasiadas para que alguien lea las imágenes de TC a mano. En el sistema publicado, una troza de 6 m la analiza en unos 2,3 segundos un clúster de ordenadores, y el optimizador prueba después unas 10.000 tablas virtuales por troza en un segundo para elegir el esquema de corte más valioso. Toda la cadena cabe entre el escáner y una sierra situada 16,1 m más adelante.1
La detección de nudos de ese sistema ya utiliza IA: una red neuronal convolucional entrenada con más de 5.000 nudos que unos expertos habían marcado a mano en imágenes de TC. Los desarrolladores señalan también un límite que se aplica a cualquier especie: en la albura exterior, los nudos y la madera sana tienen una densidad muy parecida, por lo que allí los nudos se detectan sobre todo por la textura y se miden con menos precisión.1,3
Los desarrolladores contaban cinco líneas en funcionamiento a principios de 2018, con una sexta a punto de arrancar en Suecia. Un estudio eslovaco contabilizó 14 en todo el mundo en 2023, la mayoría en aserraderos de coníferas.1,2,7 Una de ellas, en el Centro Forestal Nacional de Zvolen, se instaló para investigación y no para producción, y por eso muchos de los datos europeos recientes sobre frondosas proceden de Eslovaquia.2
¿Cuánto valor añade la TC? Qué compararon los estudios
Cada ganancia de valor publicada responde a una pregunta ligeramente distinta. Algunos estudios comparan la mejor rotación de cada troza con una posición estándar, otros con la media de todas las posiciones y uno con lo que el aserradero produjo realmente. Algunos suponen un volteo de trozas perfecto; otros añaden errores realistas. La tabla recoge los principales estudios.
| Estudio | Especie y muestra | Comparado con | Ganancia de valor |
|---|---|---|---|
| Chang & Gazo 2009 (EE. UU.) | Roble rojo, roble blanco, cerezo americano, arce duro, tulipero; 29 trozas, TC médico | El aserrado real de las mismas trozas en el aserradero | +46 % de media (roble rojo +24 %, roble blanco +60 %) |
| Stängle et al. 2015 (Alemania, Finlandia) | Haya europea; 33 trozas | Media de 12 ángulos de rotación | Hasta +24 % (mejor ángulo) |
| Berglund et al. 2013 (Suecia), según Rais et al. | Pino silvestre, pícea | Posición convencional de la troza | En torno a +13 % de media |
| Rais et al. 2017 (Microtec) | Abeto de Douglas; 36 trozas, TC industrial a 120 m/min | Posición con la curvatura hacia arriba, con errores de volteo y de nudos | +4 %, +8 % o +20 %, según la diferencia de precio entre clases |
| Belley et al. 2019 (Canadá) | Pícea blanca, pino de Banks; 53 árboles | Aserrado convencional con la curvatura hacia arriba | +15 % (pícea), +23 % (pino) |
| Gejdoš et al. 2025 (Eslovaquia) | Roble pedunculado y roble albar; 125 trozas | Clasificación visual de trozas (clasificación, no aserrado) | Misma clase en el 47 % de las trozas; valor de catálogo 30 €/m³ inferior |
Las referencias de comparación difieren, por lo que las ganancias no son directamente comparables. Solo las dos primeras filas son estudios de aserrado de frondosas. Fuente: Chang & Gazo (2009); Stängle et al. (2015); Rais et al. (2017), que también recogen Berglund et al. (2013); Belley et al. (2019); Gejdoš et al. (2025). Referencias completas más abajo.
Destacan tres puntos. En primer lugar, las ganancias son sobre todo de valor, no de volumen. Girar una troza para que los nudos caigan en los cantos de las tablas, o en las tablas destinadas de todos modos a clases inferiores, cambia el reparto de clases mucho más que los metros cúbicos. La diferencia entre rendimiento en volumen y rendimiento en valor se explica en nuestro artículo sobre los esquemas de aserrado y la madera aserrada al cuarto.
En segundo lugar, la diferencia de precio entre clases determina el resultado. En el estudio industrial con abeto de Douglas, las mismas trozas y los mismos datos de TC dieron una ganancia media del 4 %, el 8 % o el 20 %, dependiendo solo de cuánto más valían las clases superiores.3 En las frondosas, donde las mejores clases de aspecto se venden a un múltiplo de las clases comunes, eso funciona en ambos sentidos: mayores ganancias posibles y mayores pérdidas por una troza mal valorada.
En tercer lugar, los datos sobre frondosas son escasos, mientras que los resultados en coníferas son más amplios: un estudio canadiense con 53 árboles de pícea blanca y pino de Banks encontró un 15 % y un 23 % más de valor de madera aserrada con un aserrado optimizado según los nudos que con el aserrado convencional.12 El estudio con haya europea utilizó 33 trozas y encontró que el mejor de 12 ángulos de rotación daba hasta un 24 % más de volumen y valor que el ángulo medio.4 El estudio estadounidense con cinco especies de frondosas utilizó 29 trozas escaneadas en un TC médico. Su ganancia media del 46 % compara una simulación optimizada con la forma en que el aserradero aserró realmente esas mismas trozas, de modo que parte de la ganancia procede de la propia optimización y no solo de la visión por rayos X. Las ganancias subían del 27 % en las trozas de clase 1 al 97 % en las de clase 3.5
Un escáner vale lo que vale el volteador de trozas
Un optimizador de TC puede calcular el mejor ángulo al grado, pero el volteador de trozas tiene que conseguirlo. La simulación con abeto de Douglas añadió un error de volteo aleatorio con una desviación típica de 5° y un error realista en la medición de los nudos, y aun así obtuvo las ganancias citadas. El mismo artículo cita una estimación finlandesa según la cual los errores de volteo deben mantenerse por debajo de unos 2° de desviación típica para no perder valor, sitúa los volteadores habituales en torno a 4° e informa de un estudio sueco con pícea en el que un error de 6° redujo la ganancia media del 11 % al 6 %.3 Un mejor escaneado solo compensa si la mecánica posterior está a la altura.
Roble y haya: por qué las frondosas son más difíciles para la TC
La TC ve densidad, no color. En la pícea, un nudo es claramente más denso que el duramen que lo rodea y destaca en la imagen. En el roble y el haya, el contraste es más débil. Un equipo eslovaco que escaneó trozas de roble, haya y pícea en un TC industrial comprobó que la estructura interna de las dos frondosas se superponía a sus defectos, que aparecían como zonas conectadas de forma indefinida y no como elementos separados.6
Un estudio posterior aserró una troza de haya de 4 m y parte de una troza de roble en rodajas de 20 mm y comparó cada defecto con la imagen de TC. La localización fue precisa en ambas, con un margen del 0,90 % en el haya y del 1,21 % en el roble. El tamaño fue menos fiable: en el haya, las dimensiones de la TC diferían en un 3,5 % de media, pero en el roble estaban claramente sobreestimadas, una bolsa de corteza en más del triple. El escáner tampoco detectó una zona de falso duramen en la troza de haya ni un nudo en la de roble. Los autores concluyen que la tecnología se desarrolló principalmente para coníferas y que su software aún no está ajustado a algunas frondosas.2
Hay dos límites prácticos que importan en las trozas grandes de frondosas. El mismo equipo observó artefactos de imagen en forma de anillo en trozas de más de unos 650 mm de grosor, y su estudio de 2025 señala que el ruido de la imagen aumenta por encima de 750 mm de diámetro, aunque los defectos seguían siendo identificables.2,7 Las trozas basales grandes de roble y haya están justo en ese rango.
Clasificación por TC de 125 trozas de roble
El estudio sobre frondosas más útil para los compradores es una comparación eslovaca de 2025 con 125 trozas de roble pedunculado y roble albar, adquiridas para usos de alto valor como las duelas de barril. Cada troza se clasificó dos veces según la norma eslovaca de clasificación de trozas de frondosas: a ojo, como en la práctica forestal habitual, y a partir de imágenes de TC y modelos 3D.7
Los dos métodos coincidieron en el 47,2 % de las trozas. La TC situó el 42,4 % en una clase inferior y el 10,4 % en una superior. El desglose de los autores sobre las características decisivas: en el 60 % de las trozas, las características eran visibles a simple vista pero se midieron de otra forma en las imágenes de TC; los nudos ocluidos decidieron la clase del 16,8 % de las trozas, las fendas de corazón del 10,4 % y la curvatura en más de una dirección del 9,6 %. Con los precios de catálogo eslovacos del segundo trimestre de 2024, el valor medio bajó de 157,32 € a 127,16 € por metro cúbico.7
Esa caída no es una pérdida causada por la TC. Es un valor que la clasificación visual había sobrestimado. Para un aserradero que compra trozas, saberlo antes de aserrar es precisamente lo que importa; para el propietario forestal que las vende, la noticia es menos grata. La lección general es que las clases de trozas según la EN 1316-1 y sus versiones nacionales solo son tan fiables como la medición en que se basan, algo que nuestra guía de clasificación de la madera aserrada de frondosas también señala para la madera aserrada.
Detección de defectos con IA en tablas: qué significan las cifras de precisión
La mayor parte de la IA que se usa hoy en la transformación de frondosas trabaja con tablas y no con trozas: en las líneas de clasificación al final del aserradero y en los escáneres que alimentan las tronzadoras optimizadoras y las sierras de cortar al hilo. Estos sistemas combinan cámaras de color, láseres que leen el perfil de la superficie y, a veces, rayos X, con un software que clasifica cada defecto y aplica después una regla de clasificación o una lista de despiece.8
«Precisión» puede significar tres cosas distintas: si se encontró un defecto, si se clasificó correctamente o si la clase o el corte final fueron correctos. Los artículos informan de las tres, así que las cifras solo son comparables dentro de un mismo estudio.
Líneas de clasificación: máquinas frente a clasificadores humanos
La referencia no es la perfección, sino el clasificador humano. En 2003, un prototipo multisensor de Virginia Tech clasificó correctamente 89 tablas de roble rojo en el 63 % de los casos, frente al 48 % de los clasificadores de la línea de producción. Estimó el valor de la madera con un margen del 6 % respecto a un inspector NHLA certificado, mientras que los clasificadores de línea lo sobrevaloraron en cerca de un 20 %.13 Quince años después, un escáner comercial con cámaras de color, láseres y un sensor de rayos X clasificó más de 9.000 tablas en bruto y secadas en secadero de nueve frondosas americanas en un aserradero del Medio Oeste. Alcanzó un 92,22 % de acierto en la clase y un 99,50 % de acierto en el valor, frente a los mínimos del 80 % y el 96 % del código de venta de la NHLA. Los autores citan estudios que sitúan a los inspectores humanos entre el 48 % y el 75 %.8
Un detalle importa a los compradores de roble: el roble blanco necesitó una solución de clasificación ajustada por las manchas de hierro, que de otro modo el escáner habría interpretado como defecto.8
Tronzadoras optimizadoras y clasificación de lamas
Los datos europeos son más escasos, pero más cercanos al trabajo con componentes. Un estudio croata comparó el software de aprendizaje profundo de un escáner de color industrial con un software desarrollado en un proyecto de investigación, en 40 lamas de roble de una fabricación de puertas. Ninguno fue mejor en todo. El escáner industrial encontró la albura siempre, pero los radios anchos del roble aserrado al cuarto, sus espejuelos, solo el 27 % de las veces; el software del proyecto encontró los radios en el 82 % de los casos, pero reconoció las marcas de escarabajos de ambrosía solo en uno de cada cinco. Como media de los seis tipos de defecto, detectaron alrededor del 60 % y el 62 %.14
Un estudio de 2025 entrenó una red Mask R-CNN con 2.972 imágenes de lamas de haya para tableros alistonados y las clasificó en tres clases de aspecto más las piezas agrietadas con una precisión global del 90,90 %.15 Un equipo de Purdue demostró que una red neuronal puede distinguir 11 frondosas comerciales a partir de imágenes de tablas con un 98,2 % de precisión, lo que permitiría a un escáner cambiar sus ajustes cuando cambia la especie, en lugar de esperar a un operario.16
Ninguna de estas cifras es una garantía para una línea concreta. La precisión depende de la especie, la iluminación, la superficie, las definiciones de los defectos y el número de ejemplos etiquetados que ha visto el modelo. Para un comprador, la cifra que importa es la tasa de rechazo en sus propias piezas.
Cuánto cuesta el escaneado y qué aserraderos pueden justificarlo
Los precios publicados de la TC de trozas son escasos. Un artículo eslovaco de 2023 sitúa la inversión en el orden de millones de euros y dice que esto la ha hecho rentable solo para los grandes aserraderos.2 La economía parece similar desde hace décadas. Un estudio estadounidense de 1990 sobre la TC para aserraderos de frondosas suponía una inversión de 1,5 millones de dólares, el extremo superior de lo que costaban entonces los escáneres médicos rápidos, más unos 175.000 dólares anuales de mantenimiento. Con una rentabilidad exigida del 15 %, el escáner se amortizaba en un aserradero grande con una ganancia de valor de solo el 8,5 %; un aserradero pequeño necesitaba más del 30 %.17
Los tamaños de aserradero son 25, 10 y 5 millones de pies tablares al año, convertidos a 2,36 m³ por cada mil pies tablares (conversión propia). Una simulación austriaca de 2019 de un aserradero europeo mediano de coníferas, que corta unos 100.000 m³ al año de pícea y alerce, centrada en su sierra de cinta para trozas grandes, calculó una tasa interna de rentabilidad de entre el 5 % y el 42 % a diez años, según cuánto se supusiera que la TC desplazaba la producción hacia productos de mayor valor. Los autores señalan que las aplicaciones industriales con éxito seguían siendo escasas y que faltaban datos reales sobre las ganancias de la TC en aserraderos de sierra de cinta.10
Los escáneres de tablas cuestan menos. En 2002, los escáneres de madera basados en visión costaban menos de un millón de dólares, y los autores de un estudio estadounidense sobre secciones de corte en bruto estimaron que un sistema que redujera a la mitad las piezas rechazadas se amortizaría en menos de un año en una sección de corte en bruto media de EE. UU.18
Los fabricantes publican sus propias cifras. La página de Microtec sobre frondosas dice que el CT Log puede aumentar los ingresos del aserradero entre un 15 % y un 20 %, y su caso práctico de un aserradero norteamericano que asierra aliso, fresno y arce cita al explotador diciendo que, al cabo de cuatro meses, aserraba «dentro de los plazos de amortización indicados», sin revelar las cifras.19,20 Son afirmaciones, no mediciones independientes. Para las explotaciones más pequeñas, los investigadores eslovacos sugieren otra vía: alquilar capacidad en una línea de TC existente, por ejemplo para certificar trozas valiosas antes de una subasta o para productos de alto valor como barriles e instrumentos musicales.2,7
Qué pueden hacer los aserraderos pequeños y medianos sin TC
La misma investigación muestra dónde están las ganancias más baratas, porque los pasos humanos alrededor de la sierra suelen ser el eslabón más débil.
Marcar los defectos con más precisión
Muchas secciones de corte en bruto siguen marcando los defectos a mano con tiza fluorescente, y una tronzadora optimizadora corta después según las marcas. Un estudio estadounidense en una sección de corte en bruto evaluó a un operario experimentado con criterios estrictos: el 78 % de las marcas se desviaban de la posición ideal. El 43 % de los defectos no se marcaron, el 33 % se marcaron dentro del defecto y el 2 % de las marcas señalaban madera sana. El rendimiento antes de los rechazos era del 63,5 %; tras retirar las piezas con defectos no deseados era del 47,4 %, con un 22 % de piezas rechazadas. Una prueba anterior con seis empleados experimentados de sección de corte en bruto les había dado un 68 % de media.18
Ver los datos
| Precisión del marcado | Rendimiento útil |
|---|---|
| Errores de marcado normales | 39,1 % |
| 25 % menos de errores | 44,4 % |
| 50 % menos de errores | 45,7 % |
Rendimiento como superficie de piezas obtenida sobre superficie de tablas utilizada. Medido en una sección de corte en bruto estadounidense con corte primero al hilo y simulado. Fuente: Buehlmann & Thomas (2003), Impact of board-marker accuracy on lumber yield, FAIM 2003. Reparto de clases según Buehlmann & Thomas (2002).
Una simulación posterior puso valor a la formación: con un 25 % menos de errores de marcado, el rendimiento útil subió del 39,1 % al 44,4 %; con un 50 % menos, al 45,7 %.9 Los autores recomiendan marcar unos milímetros dentro de la madera limpia más allá de cada defecto, mejorar la iluminación y disponer de especificaciones de defectos más claras y por escrito.18
Clasificar y medir las trozas con cuidado
En el estudio con roble, la mayoría de las diferencias procedían de características visibles pero difíciles de medir en el parque: la curvatura evaluada con la troza apoyada en un soporte irregular, los nudos ocluidos que apenas se aprecian en la corteza y las superficies sucias de polvo y barro o mojadas por la lluvia.7 Limpiar las testas de las trozas, medir la curvatura sobre un soporte nivelado y registrar la clase de cada troza frente a lo que rinde realmente cuesta poco y genera los datos que necesitaría cualquier escáner posterior.
Girar la troza de forma deliberada
El estudio de TC con haya encontró hasta un 24 % de diferencia de valor entre el mejor ángulo de rotación y el medio.4 Sin ver el interior, un aserrador puede aprovechar lo que muestra la superficie, y el escaneado láser de trozas de frondosas detecta automáticamente la mayoría de los defectos superficiales graves.11 Girar cada troza para que los defectos visibles acaben en los cantos, o en el menor número posible de tablas, es la versión manual de lo que hace un optimizador de TC.
Cómo optimizamos en SARAL
Qué preguntar a su proveedor sobre escaneado y optimización
- ¿Cómo se detectan los defectos antes de la sierra optimizadora? Por marcas del operario, por un escáner de cámara o por ambos. Cada uno tiene su propio patrón de errores.
- ¿Qué defectos se eliminan y con qué margen? Pida las reglas de defectos por escrito: tamaño de nudo, fendas, albura, manchas, espejuelos, y si las marcas o los ajustes del escáner dejan un margen de seguridad dentro de la madera limpia.
- ¿Qué regla de clasificación sigue una clasificación automática? EN 975-1, NHLA o una regla propia. Una máquina aplica una regla de forma coherente, pero solo la regla que se le ha dado.
- ¿Cómo se tratan las características de color? La albura, el corazón rojo del haya, las manchas de hierro del roble y los espejuelos son características de color o textura. La TC, que lee la densidad, puede no verlas; las cámaras sí, con éxito variable.
- ¿Está el escáner ajustado a su especie y a su superficie? Las pruebas publicadas necesitaron una calibración específica por especie, y las tablas en bruto son más difíciles de leer que las cepilladas.
- ¿Cuáles son las tasas de rendimiento y de rechazo en piezas como las suyas? Pida cifras sobre su propia lista de despiece, no una media de folleto.
- Trate las cifras de los fabricantes como afirmaciones hasta que se demuestren con su propia madera.
Preguntas frecuentes
¿Qué es un escáner de TC de trozas?
Un escáner de tomografía computarizada diseñado para aserraderos. Radiografía cada troza desde todos los lados mientras pasa por un transportador y reconstruye el interior en 3D a hasta 160 m/min, para que un optimizador pueda elegir la rotación y el esquema de corte antes del primer corte.1
¿Cuánto aumenta el escaneado por TC el rendimiento en valor de un aserradero?
En las simulaciones publicadas, normalmente entre un 4 % y un 24 % en valor frente a una posición estándar de la troza o la posición media, según la especie, la diferencia de precio entre clases y la precisión del volteador de trozas. Los estudios con frondosas son pocos y utilizan muestras pequeñas.3,4,5
¿Puede la IA detectar los defectos de la madera mejor que las personas?
Para la clasificación, las pruebas publicadas dicen que sí: un escáner comercial alcanzó un 92,22 % de acierto en la clase con nueve frondosas americanas, frente al 48–75 % indicado para los clasificadores humanos. La detección de tipos de defecto concretos varía mucho, desde menos del 30 % hasta el 100 % según la característica en un estudio con roble.8,14
¿Merece la pena un escáner de TC para un aserradero pequeño?
Rara vez por sí solo. Un análisis estadounidense concluyó que los aserraderos pequeños de frondosas necesitarían ganancias de valor de más del 30 % para que un escáner de TC compensara, frente al 8,5 % de los grandes. Alquilar capacidad de escaneado, mejorar el marcado de defectos y clasificar las trozas con cuidado son primeros pasos más baratos.17,2,9